
Aluminiumlegeringsdelar i kretskortsutrustning används i olika positioner, och olika komponenter har olika krav på dimensionsnoggrannhet och strukturell hållfasthet. För FoU- och inköpsteam inom utrustning kräver komponenttillverkning omfattande hänsyn till de övergripande tillverkningsförhållandena. Att utveckla en bearbetningslösning utifrån tillämpningen av varje del kan minska strukturella justeringar och monteringsproblem, vilket gör utrustningsutvecklingen mer effektiv.
Vilka aluminiumlegeringsdelar i PCB-utrustning är lämpliga för CNC-bearbetning?
Kretskortsutrustning innehåller ett brett utbud av strukturella och funktionella komponenter. Olika delar utför olika funktioner, så bearbetningsprocesser måste planeras enligt deras specifika strukturer.
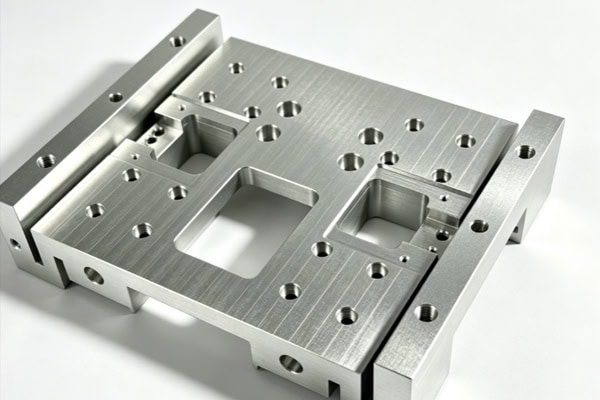
Monteringsplattor och utrustningsstrukturdelar
Monteringsplattor och strukturkomponenter ger huvudsakligen modulfixering och stöd. De viktigaste bearbetningskraven fokuserar på planhet, hålpositioner och övergripande dimensioner.
- Monteringsplattor för utrustning: Gängade hål, lokaliseringshål och monteringsspår måste bearbetas noggrant för att säkerställa att andra moduler kan installeras i de avsedda positionerna.
- Stödramar: Behov av att balansera lättviktskonstruktion och strukturell styvhet för att förhindra märkbar deformation under utrustningens drift.
- Anslutningsplattor: Hålavstånd och anslutningsytor måste vara konsekventa för att minska ackumulerade fel efter att flera komponenter har monterats.
Korrekt kontroll av strukturella dimensioner hjälper till att förbättra monteringsstabiliteten hos kretskortsutrustning.
PCB-fixturer och positioneringskomponenter
Bearbetning, inspektion och montering av kretskort är känsliga för positioneringsnoggrannhet. Fixturkomponenter av aluminiumlegering måste konstrueras enligt kretskortets dimensioner och processkrav.
- Fixturbasplattor: Frästa med lokaliseringshål, monteringshål och utrymmesspår för att ge en stabil monteringsfundament för kretskort eller funktionella moduler.
- Positioneringsbaser: Fokus på att kontrollera dimensions- och positionsförhållandena mellan lokaliseringsytor.
- Styrstrukturer: Frigången måste kontrolleras i enlighet med rörelseriktningen för att minska fastklämning under drift.
Att matcha positioneringsstrukturen med utrustningens rörelsekrav kan förbättra arbetsstyckets upprepade positioneringskonsekvens.
Vanliga delar och bearbetningsprioriteringar
Delar i aluminiumlegering kan variera avsevärt i struktur. Vid anskaffning kan bearbetningsprioriteringar snabbt identifieras beroende på varje komponents funktion.
| Deltyp | Vanliga aluminiumlegeringar | Viktigaste överväganden vid bearbetning |
| Monteringsplattor | 6061, 6082 | Planhet, hålpositioner, gängor |
| Fixturens bottenplattor | 6061, 7075 | Positioneringsnoggrannhet, hålavstånd, planhet |
| Styrskensbaser | 6061, 7075 | Anpassa dimensioner, parallellitet |
| Anslutningskomponenter | 6061, 7075 | Hålpositioner, vinkelräthet, monteringsnoggrannhet |
| Värmeavledningsstrukturer | 6063, 6061 | Värmeavledningsytor, spårbredd, ytkvalitet |
| Precisionsstödkomponenter | 7075, 6082 | Styvhet, dimensionsnoggrannhet, positionsnoggrannhet |
Att välja material och bearbetningsstandarder utifrån varje dels funktion är mer lämpligt än att välja material enbart baserat på materialkostnad.
Hur kan noggrannheten hos aluminiumlegeringsdelar för PCB-utrustning kontrolleras?
Kretskortskomponenter innehåller ofta många hål, spår och referensytor. Även små bearbetningsavvikelser kan påverka efterföljande montering, så noggrannheten måste kontrolleras redan i processplaneringsstadiet.
Genomför DFM och ritningsgranskningar före bearbetning
Före bearbetning bör detaljstrukturen granskas ur ett tillverkningsperspektiv, med särskild uppmärksamhet på tunna väggar, djupa hålrum, täta hålmönster och speciella toleranser.
- Kontrollera kritiska mått: Skilj mellan allmänna mått och de som direkt påverkar monteringen.
- Bekräfta bearbetningsdatum: Bestäm lämpliga positioneringsytor enligt detaljens slutliga monteringsförhållande.
- Optimera tunnväggiga strukturer: Förhindra bearbetningsdeformation orsakad av otillräcklig lokal styvhet.
- Kontrollera verktygstillgänglighet: Minska bearbetningssvårigheter orsakade av djupa spår, invändiga hörn och liknande egenskaper.
Att identifiera tillverkningsutmaningar i förväg kan minska risken för omarbetning och ritningsmodifieringar.
Välj bearbetningsmetod enligt detaljstruktur
Aluminiumlegeringar erbjuder god bearbetbarhet, men komplexa kretskortskomponenter kräver fortfarande lämpliga CNC-maskiner och verktyg baserat på deras strukturer.
- 3-axlig CNC: Lämplig för konventionella monteringsplattor, basplattor och fästen.
- 4-axlig CNC: Lämplig för delar med hål eller sidofunktioner i flera riktningar.
- 5-axlig CNC: Lämplig för komplexa krökta ytor, flersidiga strukturer och delar där upprepade uppställningar behöver minimeras.
- Precisionsfräsning: Lämplig för bearbetning av spår, hål, steg och komplexa profiler.
Att matcha bearbetningsutrustningen med detaljstrukturen gör det enklare att balansera noggrannhet, effektivitet och kostnad.
Kontrollera kritiska dimensioner efter bearbetning
Efter bearbetning bör mått och geometrisk noggrannhet kontrolleras enligt ritningarna. Håldiametrar och avstånd bör verifieras för att säkerställa korrekt installation av kretskortsfixturer och utrustningsmoduler. Planhet och parallellitet bör kontrolleras för att bekräfta skicket på monteringsreferenser och styrytor. Positionsnoggrannhet och vinkelräthet bör verifieras för att bekräfta förhållandet mellan hålmönster och anslutningsstrukturer. CMM-inspektion är lämplig för precisionsdelar i aluminiumlegering med komplexa strukturer och strikta dimensionskrav.
Hur bör material och ytbehandlingar väljas för aluminiumlegeringsdelar i kretskortsutrustning?
Aluminiumlegeringens kvalitet och efterbehandlingsmetod påverkar delens hållfasthet, slitstyrka, korrosionsbeständighet och utseende. Valet bör baseras på den faktiska applikationspositionen.
Välj aluminiumlegeringar efter belastning och struktur
Olika aluminiumlegeringar har olika prestandaegenskaper. Utrustningsdelar bör anpassas till den erforderliga belastningen och bearbetningsstrukturen.
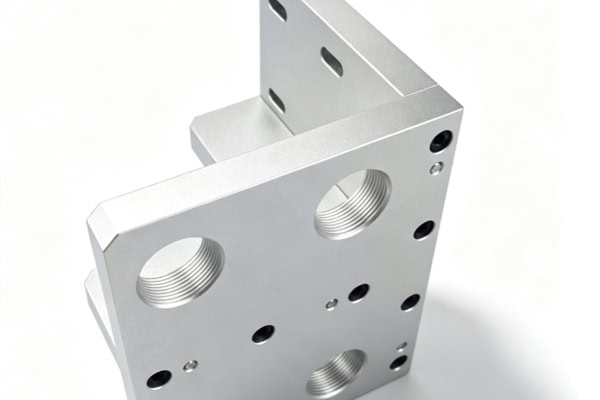
- 6061 aluminiumlegering: Lämplig för vanliga strukturer såsom monteringsplattor, fästen och kontakter.
- 6082 aluminiumlegering: Lämplig för utrustningskomponenter som kräver en viss nivå av styrka och strukturell stabilitet.
- 7075 aluminiumlegering: Lämplig för precisionskonstruktionskomponenter som kräver högre hållfasthet samtidigt som låg vikt bibehålls.
Att matcha materialegenskaper med de faktiska belastningsförhållandena hjälper till att balansera strukturell tillförlitlighet och viktminskning av utrustningen.
Bestäm ytbehandling enligt driftsmiljön
Förutom dimensionsnoggrannhet kräver kretskortskomponenter lämpliga ytbehandlingar baserat på driftsförhållanden och utseendekrav.
- Anodisering: Kan förbättra ythårdheten och korrosionsbeständigheten hos aluminiumlegeringar.
- Sandblästring: Kan förbättra ytstrukturen och utseendet.
- Precisionsbearbetade ytor: Lämplig för delar som kräver specifik planhet, ytjämnhet eller monteringskontaktytor.
- Anpassade ytbehandlingar: Kan väljas utifrån krav på slitstyrka, isolering eller utseende.
Att anpassa ytbehandlingen till driftsmiljön kan förbättra delarnas ytprestanda på lång sikt.
Vilka funktioner bör du leta efter hos en leverantör av aluminiumlegeringsdelar till kretskortsutrustning?
PCB-utrustningsprojekt går vanligtvis igenom prototypverifiering, strukturella justeringar och batchupphandling. Leverantörer måste tillhandahålla konsekvent bearbetnings- och tekniskt stöd genom hela dessa steg.
Utvärdera precisionsbearbetningskapaciteten för aluminiumlegeringar
När du köper bearbetningstjänster, fokusera på om leverantören konsekvent kan hantera komplexa aluminiumlegeringsstrukturer. Fleraxlig CNC-bearbetning bör omfatta delar med olika komplexitetsnivåer, tunnväggig bearbetning bör minska deformationsrisker, precisionshål- och spårbearbetning bör uppfylla monteringskraven för fixturer, monteringsplattor och anslutningskomponenter, och integrerade ytbehandlingsfunktioner kan minska kommunikationskostnaderna för efterbehandling.
Utvärdera övergången från prototyper till batchproduktion
Under utveckling av kretskortsutrustning behöver dimensioner eller strukturer ofta justeras baserat på resultat från testmontering, vilket gör leverantörens tekniska responsförmåga till en viktig faktor.
- DFM-granskning: Identifiera svårbearbetade strukturer och potentiella tillverkningsrisker i förväg.
- Snabb prototypframställning: Underlätta monteringstestning av FoU-team.
- Dimensionsinspektion: Använd inspektionsdata för att bekräfta att kritiska dimensioner uppfyller ritningskraven.
- Batchproduktion: Fortsätta validerade dellösningar i efterföljande beställningar på ett stabilt sätt.
Smidig samordning mellan prototyper, inspektion och massproduktion kan minska upprepad kommunikation efter att ett projekt har gått in i batchproduktionsfasen.
Tillverkningskvaliteten hos aluminiumlegeringsdelar för kretskortsutrustning kan påverka fixturplacering, modulinstallation, utrustningens drift och underhållseffektivitet. I den faktiska produktionen bör material och processer bestämmas utifrån delens struktur, driftsbelastningar och ritningskrav. TiRapid tillhandahåller integrerade tillverkningstjänster för att stödja tillverkare av kretskortsutrustning med precisionsbearbetning av delar.
















