
Utrustning för petroleumtestning används ofta för oljeanalys, tryckövervakning och datainsamling på plats. Utrustningens strukturer kan variera beroende på testobjekt, installationsmetod och funktionell konfiguration. Detektionskammare, vätskeanslutningar, instrumenthöljen, monteringsfästen och precisionspositioneringskomponenter utför olika funktioner, inklusive styrning av medieflöde, komponentfixering, utrustningsskydd och strukturell positionering. För utrustningsutvecklare och inköpspersonal kommer huruvida komponenterna kan monteras korrekt, gränssnitten kan anslutas tillförlitligt och strukturen är lätt att underhålla att påverka utrustningens totala prestanda.
Vilka är kärnkraven för CNC-bearbetning av komponenter till petroleumtestutrustning?
Komponenter som används i petroleumtestutrustning utför olika funktioner, inklusive testning, anslutning, tätning, stöd och positionering. Bearbetningsplanen måste utvecklas baserat på struktur, toleranser, material och driftsmiljö.
Precisionsmått påverkar monteringen av testkomponenter
Testinstrument inkluderar vanligtvis sensorer, detektionskammare, rörledningsgränssnitt och positioneringsstrukturer. Komponenterna måste bibehålla noggrann passform. Under bearbetning bör särskild uppmärksamhet ägnas åt håldiameter, hålavstånd, planhet, koncentricitet och kritiska passningsmått.
- Avvikelser i mått på vätskegränssnittet kan påverka anslutning och tätning.
- Avvikelser i sensorns monteringshål kan påverka positioneringen.
- Tätningsytor, positioneringsytor och kontaktytor bör bearbetas och inspekteras enligt ritningens toleranser.
Stabila kritiska dimensioner kan minska monteringsjusteringar och omarbetningar.
Materialval måste baseras på den faktiska korrosiva miljön
Utrustning för petroleumtestning kan komma i kontakt med råolja, producerat vatten, saltlösning och olje- och gasmedier som innehåller H₂S och CO₂. Material bör väljas med hänsyn till medium, temperatur, tryck och kontaktförhållanden.
- Aluminiumlegeringar kan användas för vissa höljen och fästen, men lämplig kvalitet och ytbehandling måste väljas.
- Detektionskammare, kontakter och tätningskomponenter som kommer i direkt kontakt med korrosiva vätskor bör använda material som valts utifrån driftsförhållandena. 316L är lämplig för allmänt korrosiva miljöer, medan 2205 och 2507 är lämpliga för mer intensivt kloridhaltiga medier. I speciellt högkorrosiva miljöer kan nickelbaserade legeringar som Inconel övervägas.
- I H₂S-innehållande miljöer måste materialets motståndskraft mot sulfidspänningssprickbildning utvärderas.
- Tekniska plaster kan användas för isolering, lågfriktion och positioneringskonstruktioner, men deras temperaturbeständighet, kemiska resistens och mekaniska egenskaper måste bekräftas.
Efter att materialet har bestämts bör även kraven på bearbetning och ytbehandling beaktas för att säkerställa korrosionsbeständighet, dimensionsstabilitet och livslängd.
Komplexa strukturer kräver korrekt bearbetningsprocessplanering
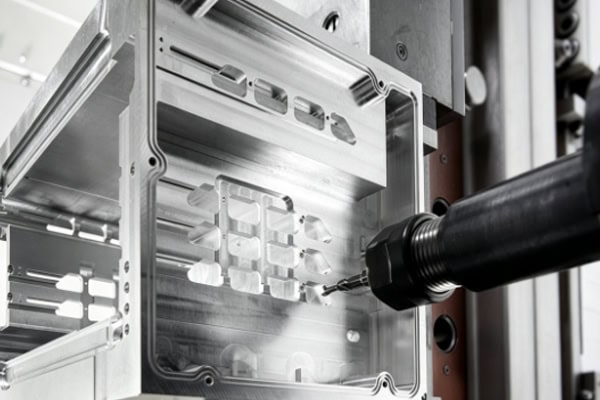
Detektionskammare, instrumenthöljen och anslutningskomponenter inkluderar ofta djupa hål, inre håligheter, gängor, tätningsspår och monteringsytor med flera vinklar. Beroende på strukturen kan 3-axlig, 4-axlig eller 5-axlig CNC-bearbetning användas. Korrekt fixturering kan minska fel som orsakas av upprepad positionering.
| Komponenttyp | Vanliga exempel på materialval | Fokus på CNC-bearbetning |
| Detektionskammare | 316L, 2205/2507, nickelbaserade legeringar etc. | Interna hålrum, flödeskanaler, gränssnitt, tätningsstrukturer |
| Instrumenthölje | Aluminiumlegeringar, lämpliga rostfria stålkvaliteter | Väggtjocklek, hålpositioner, monteringsytor |
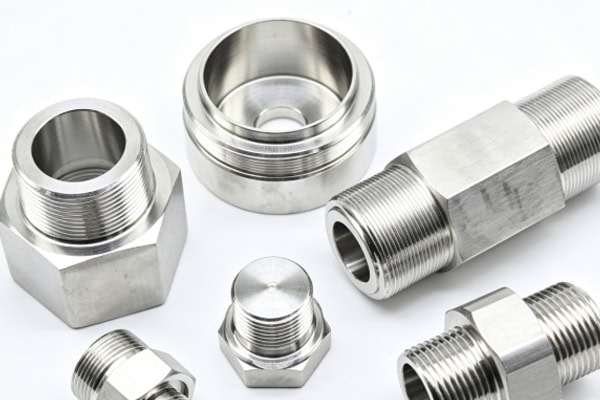
| Rörledningskopplingar | 316L, duplex rostfritt stål, nickelbaserade legeringar etc. | Gängor, koncentricitet, tätningsytor |
| Sensormonteringsbas | Aluminiumlegeringar, lämpliga rostfria stålkvaliteter | Positioneringshål, monteringsytor, passformsmått |
| Precisionspositioneringskomponenter | Stål, aluminiumlegeringar, tekniska plaster | Mått, toleranser, passningsnoggrannhet |
Att matcha material och processer efter komponentfunktion, mediemiljö och designkrav hjälper till att balansera prestanda, bearbetningsnoggrannhet och tillverkningskostnad.
Hur kan CNC-bearbetning förbättra tillverkningseffektiviteten hos komponenter till petroleumtestutrustning?
Utrustning för petroleumtestning är generellt mycket kundanpassad. Under utvecklingsfasen kan detektionskammare, gränssnitt och monteringsstrukturer modifieras ofta. Leverantörens svarshastighet kan direkt påverka utrustningens utvecklingsförlopp.
Snabb produktion av prototyper för testutrustning
Under utvecklingsfasen kan detektionskammaren, vätskegränssnitten eller sensorns monteringsstrukturer behöva modifieras. CNC kan snabbt producera prototyper baserade på uppdaterade ritningar och 3D-modeller utan behov av att tillverka formar.
- Lämplig för bearbetning av enstaka stycken och små serier.
- Möjliggör snabb verifiering av monteringsprestanda.
- Gör det enklare att identifiera strukturella störningar, spelrum och problem med gränssnittsdimensioner.
- När konstruktionen är bekräftad kan den validerade bearbetningsprocessen fortsätta att användas.
Denna metod är lämplig för snabb provproduktion och strukturell verifiering av testutrustning.
Småskalig bearbetning uppfyller kraven för provproduktion av utrustning
Under testfasen krävs vanligtvis en sats komponenter för komplett montering av utrustningen och prestandaverifiering. CNC-bearbetning i små serier kan:
- Minska investeringar i mögel.
- Uppfylla kraven för testproduktion.
- Stödja fälttester och leveransförberedelser.
- Underlätta komponentmodifieringar baserat på testresultat.
CNC-bearbetning i små serier hjälper utrustning att smidigt övergå från prototypverifiering till provproduktion.
Massproduktion kräver konsekvent komponentkvalitet
Efter att utrustningen har gått in i stabil produktion måste bearbetningsprogram, positioneringsmetoder, verktygsskick och inspektionsprocedurer förbli konsekventa.
- Fokusera på att kontrollera håldiameter, hålavstånd, gängor och passningsdimensioner.
- Bekräfta bearbetningsresultaten genom inspektion av den första artikeln.
- Övervaka dimensionsförändringar orsakade av verktygsslitage.
- Stärk inspektionen av tätnings- och monteringsytor.
- Bekräfta batchkvaliteten genom inspektion av färdiga detaljer.
Stabila massproduktionsprocesser kan minska monteringsjusteringar och defekta produkter, vilket minskar leveransriskerna.
Vilka komponenter i petroleumtestutrustning är lämpliga för CNC-anpassning?
Utrustning för petroleumtestning innefattar många icke-standardiserade mekaniska komponenter. CNC-bearbetning är särskilt lämplig för produkter med komplexa strukturer, speciella specifikationer och osäkra orderkvantiteter.
Detektionskammare och vätskeanslutningskomponenter
Detektionskammare används för flöde och testning av olja, gas eller andra medier och inkluderar vanligtvis kanaler, gränssnitt och tätningsspår. CNC kan bearbeta komplexa interna hålrum och precisionsanslutningsområden enligt ritningar. Komponenter som kommer i direkt kontakt med korrosiva medier bör använda material som valts ut enligt de faktiska driftsförhållandena. Särskild uppmärksamhet bör ägnas åt flödeskanaler, tätningsspår, kontaktytor och gränssnittskoncentricitet för att minska läckage i monteringen.
Sensormonteringsbaser och positioneringskomponenter
Sensormonteringsbaser används för att säkra och positionera sensorer. CNC kan bearbeta positioneringshål, monteringshål, steg och justeringsspår. De viktigaste att beakta inkluderar:
- Kontroll av måttnoggrannheten för hålpositioner och monteringsytor.
- Val av lämpliga material beroende på mediet och temperaturen.
- Bestämning av ytbehandling i enlighet med driftsmiljön.
- Inspektion av monteringsförhållandet mellan sensor, fäste och detektionskammare.
Korrekt kontroll av dimensioner och material kan förbättra sensorns monteringsstabilitet och minska mätavvikelser.
Instrumenthöljen, fästen och kontakter
Utrustningshus och fästen måste balansera installationskrav, vikt, styvhet och driftsmiljö. Aluminiumlegeringar är lämpliga för vissa lättviktskonstruktioner, medan korrosionsbeständiga legeringar eller lämpliga rostfria stålkvaliteter kan användas för kontakter och stödkomponenter i korrosiva miljöer. Material och ytbehandlingar bör väljas utifrån de faktiska driftsförhållandena för att förbättra komponentstabiliteten under användning.
Hur ska du välja en leverantör av CNC-bearbetning för petroleumtestutrustning?
Vid köp av komponenter till testutrustning kan en jämförelse av offerter för bearbetning lätt förbise materialkompatibilitet, efterföljande montering och kvalitetsrelaterade kostnader. Det är viktigare att utvärdera leverantörens övergripande tillverkningskapacitet.
Utvärdera icke-standardiserade precisionskomponentbearbetningsmöjligheter
När du väljer en leverantör, fokusera på dess materialbearbetningskapacitet, erfarenhet av komplexa komponenter och processplaneringskapacitet:
- Förmåga att bearbeta aluminiumlegeringar, rostfritt stål, duplex rostfritt stål, stål, kopparlegeringar, tekniska plaster och andra material.
- Erfarenhet av bearbetning av 316L-, 2205-, 2507- och nickelbaserade legeringar.
- Bekantskap med bearbetning av detekteringskammare, flerhålskomponenter, tunnväggiga delar och strukturer med flera ytor.
- Förmåga att utveckla bearbetningsplaner baserade på ritningar, material, konstruktioner och fixturförhållanden.
- Bearbetningsmöjligheter som matchar komponenternas material-, struktur- och precisionskrav, vilket minskar deformation, ombearbetning och outsourcing.
Du bör också bekräfta om leverantören kan leverera konsekvent och tillhandahålla fullständig dokumentation av kvalitetsspårbarhet.
Bekräfta kvalitetsinspektionskapacitet
Komponenter i petroleumtestutrustning kräver mer än visuell inspektion. Kritiska dimensioner, geometrisk noggrannhet och tätningsrelaterade dimensioner måste också verifieras.
- Kontrollera håldiameter, hålavstånd, gängor och passningsmått.
- Inspektera monteringsytor, positioneringsytor, tätningsytor och planhet.
- Använd koordinatmätmaskiner, optisk mätutrustning och andra verktyg i enlighet med noggrannhetskraven.
- Utför inspektioner av första artikeln, under tillverkning och färdiga delar under massproduktion.
- Behåll kvalitetsdokumentation för material, ytbehandlingar och andra krav enligt specificering.
En komplett inspektionsprocess hjälper till att identifiera problem i förväg och minska riskerna vid montering och batchupphandling.
Överväg leverantörens förmåga att övergå från prototyper till massproduktion
Utrustning för petroleumtestning genomgår vanligtvis prototypframställning, testning, småskalig provproduktion och massleverans. Att välja en leverantör som kan hantera hela processen kan minska den tid som krävs för upprepade leverantörssökningar och processverifiering. För komponenter tillverkade av specialmaterial eller med komplexa strukturer bör material, bearbetningskrav, inspektionspunkter och acceptansstandarder bekräftas i förväg.
Kärnan i CNC-bearbetning för petroleumtestutrustning är att säkerställa att komponenterna samtidigt uppfyller kraven på dimensionsnoggrannhet, gränssnittsanpassning, materialkompatibilitet och batchkonsistens. För komponenter som är i direkt kontakt med olja och gas, producerat vatten eller högmineraliserade medier måste material- och tillverkningslösningar bestämmas baserat på de faktiska driftsförhållandena. TiRapid tillhandahåller CNC-bearbetningstjänster för icke-standardiserade komponenter för petroleumtestutrustning, vilket stöder prototyper, småskalig produktion och massproduktion. Baserat på kundritningar och 3D-modeller kan TiRapid tillverka precisionsstrukturkomponenter och hjälpa utrustningsföretag att förbättra upphandlingskoordineringen och projektleveranseffektiviteten.
















