
En fixtur för industriell utrustning kan se ut som en enkel kombination av positioneringsblock, klämmor och monteringshål, men dess verkliga prestanda beror på hur exakt och konsekvent den håller arbetsstycket. Om positionen ändras något varje gång en komponent belastas, eller om överdriven klämkraft orsakar deformation, kan bearbetningsnoggrannheten snabbt bli inkonsekvent. Anpassade fixturer är särskilt krävande eftersom varje utrustningsprojekt kan involvera olika arbetsstyckesdimensioner, referenspunkter och monteringskrav. CNC-bearbetning kan ge exakta positioneringshål, stödytor, begränsande strukturer och monteringsgränssnitt, vilket hjälper fixturer att leverera stabil och repeterbar prestanda i industriell produktion.
Vilka är de viktigaste kraven för CNC-bearbetning av industriella fixturer?
En fixturs huvudsakliga uppgift är att lokalisera och säkra ett arbetsstycke, men praktisk produktion innebär mycket mer än så. Arbetsstyckets dimensioner, bearbetningsplatser, verktygsbanor och utrustningens gränssnitt påverkar alla fixturens design. En bra fixtur behöver inte vara alltför komplicerad. Den måste positionera arbetsstycket snabbt, hålla det säkert, ge tillräckligt med bearbetningsutrymme och bibehålla tillförlitlig noggrannhet efter upprepad användning.
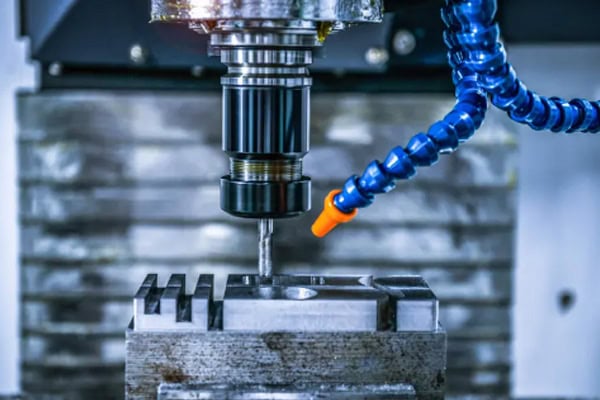
Lokalisering av strukturer kräver konsekvent noggrannhet
Lokaliseringshål, lokaliseringsstift och referensytor är vanligtvis bland de mest kritiska egenskaperna hos en fixtur. Vid CNC-bearbetning måste dimensionsförhållandet mellan dessa egenskaper kontrolleras noggrant. Om själva fixturen introducerar positioneringsfel kan det hända att arbetsstycket inte når den önskade bearbetningspositionen. För industriella fixturer som används upprepade gånger bör även slitstyrka och långsiktig positioneringsstabilitet beaktas.
- Håll hålpositionerna stabila: En liten förskjutning av hålpositionen kan flytta hela arbetsstycket och påverka efterföljande borr-, fräs- och monteringsoperationer.
- Håll referensytorna plana: En ojämn stödyta kan göra att arbetsstycket gungar något, vilket skapar ytterligare spänning efter fastspänning.
- Använd lämpliga styrstiftspassningar: Alltför snäva passningar försvårar lastning, medan för stort spel minskar repeterbarheten.
- Gör begränsningsstrukturer enkla att använda: Arbetsstycket ska snabbt nå rätt referensposition utan upprepad manuell justering.
När en fixtur väl går i produktion är positioneringseffektivitet och repeterbarhet ofta viktigare än att uppnå noggrannhet bara en gång. En fixtur som kräver att operatören hittar rätt position manuellt varje gång kan ha exakta individuella komponenter men ändå misslyckas med att ge en stabil produktionsrytm.
Klämkraften måste kontrolleras ordentligt
En fixtur behöver tillräckligt med kraft för att hålla arbetsstycket, men starkare fastspänning är inte alltid bättre. Tunnväggiga aluminiumdelar, färdiga komponenter och stora arbetsstycken kan deformeras när trycket koncentreras på ett ställe. Vid CNC-bearbetning av fixturtillverkning måste fastspänningspunkterna och stödpunkterna bilda en lämplig lastfördelning.
- Placera klämpunkter nära stödområdena: Detta minskar risken för böjning under bearbetning.
- Undvik koncentrerat tryck på tunnväggiga sektioner: En större kontaktyta eller extra stöd kan hjälpa till att fördela belastningen.
- Skydda ytor: Dåligt utformade kontaktpunkter kan lämna märken eller repor på precisionsbearbetade ytor.
- Håll fastspänningsåtgärderna praktiska: Operatörerna ska kunna säkra och lossa arbetsstycket snabbt under upprepad produktion.
| Fixturområde | Fokus på CNC-bearbetning | Produktionspåverkan |
| Lokalisering av hål | Diameter, avstånd, positionsnoggrannhet | Bestämmer arbetsstyckets positionering |
| Referensytor | Planhet, dimensionellt förhållande | Bibehåller stabil fastspänning |
| Stoppa block | Höjd, position, kontaktyta | Styr arbetsstyckets utgångspunkt |
| Klämområden | Kontaktposition, lastfördelning | Förhindrar rörelse eller deformation |
| Monteringsbas | Hålposition, parallellitet | Påverkar installationen av utrustning |
Fixturen måste ge tillräckligt med verktygsutrymme
Fixturdesign behöver ta hänsyn till mer än bara huruvida arbetsstycket kan säkras. Verktygsrörelser, spindelåtkomst och bearbetningsområden bör också kontrolleras i förväg. Detta blir särskilt viktigt för arbetsstycken som kräver djupa hålrum, sidohål eller flersidig bearbetning.
- Se till att det finns tillräckligt med utrymme runt bearbetningsområden: Förhindra att skärverktyg kommer i kontakt med fixturen under drift.
- Lämna tillräckligt med utrymme runt djupa hål: Undvik att verktygshållaren, spindeln och fixturstrukturen störs.
- Håll spånavgångsvägarna öppna: Överdriven spånansamling kan påverka bearbetningskvaliteten och öka rengöringstiden.
- Se till att det finns tillräckligt med lastutrymme: Operatörerna ska kunna ta bort arbetsstycket utan att fixturstrukturerna är i vägen.
Hur bör CNC-bearbetning av fixturer anpassas till olika arbetsstyckesstrukturer?
Industriella utrustningskomponenter finns i många former, inklusive plana delar, axlar, tunnväggiga komponenter, oregelbundna delar och stora strukturella komponenter. En standardfixtur kan inte alltid hantera dessa skillnader effektivt. En fixtur som ignorerar arbetsstyckets struktur kan drabbas av instabil positionering, deformation eller otillräckligt bearbetningsutrymme. CNC-bearbetning bör börja med en tydlig förståelse av arbetsstyckets utgångspunkter och bearbetningsplatser innan stöd- och klämstrukturer bestäms.
Hur ska tunnväggiga aluminiumarbetsstycken fastspännas?
Tunnväggiga arbetsstycken är särskilt känsliga för klämdeformation. Om fixturtrycket koncentreras till ett litet område kan komponenten fjädra tillbaka efter att fixturen släpps, vilket orsakar förändringar i dimensioner och form.
- Lägg till lämpliga stödpunkter: Ge ett jämnare stöd för större tunnväggiga ytor och minska bearbetningsvibrationer.
- Minska det lokaliserade klämtrycket: Förhindra att synliga märken bildas på arbetsstycket.
- Optimera kontaktytor: Förbättra kontaktstabiliteten mellan fixturen och komponenten.
- Kontrollera ostödda områden: Långa överhängande sektioner kan kräva ytterligare stöd för att förhindra rörelse under skärning.
Stålarbetsstycken kräver större fixturstyvhet
Stora stålkomponenter är ofta tunga och kan generera betydande skärkrafter under bearbetning. Fixturbasen, stödblocken och fäststrukturerna behöver tillräcklig styvhet. Om stödpunkterna är dåligt placerade kan arbetsstycket fortfarande vibrera under bearbetning även när det verkar säkert fastspänt.
- Håll fixturbasen stabil: Förhindra rörelse på maskinbordet under bearbetning.
- Placera stöden borta från svaga sektioner: Minska lokal deformation orsakad av kläm- och skärkrafter.
- Tänk på lyft- och hanteringskrav: Stora arbetsstycken måste lastas och lossas säkert utan att fixturstrukturer blir hinder.
- Tänk på termiska förändringar under långa bearbetningscykler: Temperaturförändringar i maskinen och materialet kan påverka positioneringsstabiliteten under kontinuerlig produktion.
Oregelbundna arbetsstycken kräver ofta anpassade lokaliseringsstrukturer
Oregelbundna arbetsstycken kan ha få plana ytor eller standardhål, vilket gör konventionella fixturer svåra att använda. CNC-bearbetning kan producera dedikerade positioneringsblock, konturerade stöd och specialiserade begränsningsstrukturer som etablerar stabila referenser baserade på den faktiska arbetsstyckets profil. För komplexa industriella utrustningskomponenter kan denna typ av anpassad fixtur vara mycket mer praktisk än att upprepade gånger positionera arbetsstycket manuellt.
Vid utveckling av en fixtur bör kunder helst tillhandahålla 3D-modellen, maskinritningen, kritiska utgångspunkter och information om utrustningens gränssnitt tillsammans. Fullständig information gör det enklare att identifiera potentiella störningar och avgöra vilka områden som är lämpliga för lokalisering, fastspänning eller frigång.
Hur kan fixturer bibehålla stabilitet under batchproduktion?
En fixtur kan fungera mycket bra när den är ny, men långvarig produktion medför slitage på styrstift, stödytor, klämmor och andra kontaktytor. Allt eftersom antalet belastningscykler ökar kan detta slitage gradvis påverka repeterbarheten. För tillverkare av industriell utrustning är fixturens hållbarhet och enkla underhåll värda att beakta innan produktionen påbörjas.
Vad bör kontrolleras innan produktionen startar?
Innan en fixtur sätts i regelbunden produktion räcker det inte med att bara kontrollera dess yttermått och monteringshål. Faktiska belastningstester är mer användbara. Arbetsstycket bör positioneras och spännas fast upprepade gånger för att observera om dess placering förblir stabil.
- Kontrollera styrhål och stift: Bekräfta att passformen är korrekt utan att den är för lös.
- Testa upprepad belastning: Belasta arbetsstycket flera gånger och kontrollera om utgångspositionen förblir konsekvent.
- Kontrollera klämfunktionen: Se till att manuella, pneumatiska eller hydrauliska mekanismer fungerar smidigt.
- Testa verktygsspel: Kör den faktiska bearbetningsbanan för att bekräfta att verktyget inte kommer att störa fixturen.
- Kontrollera spånavgångsutrymmet: Se till att spånor inte ansamlas runt kritiska områden under bearbetningen.
Slitkomponenter är bättre utformade för utbyte
Styrstift, stödblock och klämkomponenter används ofta och slits naturligtvis med tiden. Om dessa delar är permanent integrerade i fixturens kropp kan underhåll kräva omarbetning eller utbyte av en stor del av fixturen. Utbytbara komponenter gör underhållet enklare och kan förlänga hela fixturens livslängd.
- Använd utbytbara styrstift: Slitna stift kan bytas utan att hela fixturen behöver tillverkas om.
- Montera stödblock separat: Detta förenklar underhåll och måttjustering.
- Lämna justeringsutrymme för fastspänningskomponenter: Detta kan hantera små dimensionsvariationer mellan arbetsstyckssatser.
- Registrera specifikationer för slitkomponenter: Framtida underhåll och utbyte blir mycket enklare.
Noggrannhetsförändringar bör övervakas under långvarig användning
En fixtur bör inte anses vara underhållsfri efter leverans. Allt eftersom produktionen fortsätter bör lokaliseringsytor, stift och stödkomponenter kontrolleras regelbundet. Om inspektionsdata från bearbetade arbetsstycken gradvis förändras bör orsaken undersökas för att avgöra om bearbetningsprocessen eller själva fixturen har utvecklat slitage.
| Inspektionsobjekt | Nyckelfokus | Syfte |
| Positioneringsnoggrannhet | Lokalisering av hål, referensytor | Minska arbetsstyckets förskjutning |
| Repeterbarhet | Positionsändringar efter upprepad belastning | Bibehåll batchkonsistens |
| Klämförhållanden | Löshet, deformation, märken | Förbättra bearbetningsstabiliteten |
| Slitagetillstånd | Lokaliseringsstift, stöd, klämmor | Möjliggör underhåll i rätt tid |
| Utrustningskompatibilitet | Monteringsmått, verktygsutrymme | Minska störningar på plats |
Vad bör man tänka på när man köper inventarier för industriell utrustning?
Fixturer skiljer sig från vanliga CNC-frästa komponenter eftersom de i slutändan måste bearbetas på produktionsgolvet. En leverantör kan tillverka varje komponent enligt ritningen, men om konstruktionen inte tar hänsyn till belastning, verktygsrörelser och operatörsåtkomst kan modifieringar fortfarande krävas efter leverans. Vid upphandling är det bra att diskutera bearbetningskapacitet, erfarenhet av fixturer, inspektionsprocedurer och leverantörens förmåga att stödja senare ändringar.
Utvärdera både CNC-bearbetningskapacitet och fixturerfarenhet
- Kontrollera bearbetningsförmågan för lokaliseringsfunktioner: Precisionshål, referensytor och kontaktytor behöver stabil noggrannhet.
- Granska komplexa fixturerfarenheter: Leverantörer med liknande fixturprojekt för industriell utrustning kan bättre förstå de praktiska produktionskraven.
- Bekräfta inspektionsutrustning: Mätverktyg och inspektionssystem ska uppfylla projektets noggrannhetskrav.
- Diskutera bearbetning av specialmaterial: Stål, aluminiumlegeringar och rostfritt stål kräver olika bearbetningsstrategier.
Prototypvalidering bör kopplas till senare batchproduktion
Många projekt för industriell utrustningsfixturer börjar med en enda prototyp för provmontering. Efter att positionering och bearbetningsprestanda har bekräftats kan ytterligare fixturer beställas. De validerade dimensionerna, referenspunkterna och bearbetningsmetoderna bör överföras till senare produktion för att undvika skillnader mellan fixturer.
- Utför faktisk provmontering med prototypen: Verifiera arbetsstyckets positionering, fastspänning och verktygsrörelse.
- Registrera alla godkända modifieringar: Använd den verifierade versionen som referens för senare produktion.
- Håll bearbetningsutgångspunkterna konsekventa: Minska positionsskillnader mellan fixturbatcher.
- Utför ytterligare provtagning före batchleverans: Fånga dimensionsförändringar innan fixturerna når produktionsgolvet.
Kommunikationshastighet kan direkt påverka projektets framsteg
Specialanpassade fixturer behöver ofta justeringar allt eftersom utrustningsutvecklingen fortskrider. Lokaliseringspunkter, monteringshål och stödpositioner kan ändras under ny utrustningsutveckling. En leverantör som snabbt kan tolka ritningar, identifiera bearbetningsutmaningar och implementera revideringar kan hjälpa till att hålla projektet igång. God kommunikation i början innebär vanligtvis färre modifieringar och mindre omarbete senare.
Värdet av CNC-bearbetning för fixturer i industriell utrustning ligger inte bara i att producera lokaliseringsblock, baser och monteringshål. Det verkliga målet är att göra arbetsstycken enkla att positionera, säkert fastspända och repeterbara under långsiktig produktion. Från lokalisering av hål och stödytor till fastspänningsstrukturer, verktygsutrymme, slitagehantering och inspektion kan varje detalj påverka produktionseffektiviteten. För kunder som behöver anpassade fixturer, verktygsprototyper eller batchbearbetning av fixturer, tillhandahåller TIRAPID stöd från ritningskommunikation och processplanering till CNC-bearbetning och kvalitetsinspektion, vilket hjälper fixturer att passa verkliga produktionsbehov för industriell utrustning.
















