
Automatisk lastnings- och lossningsutrustning är beroende av olika precisionskomponenter för att slutföra plockning, överföring, positionering och placering av delar. Komponenter som robotarmsdelar har specifika dimensionskrav. För utrustningsutvecklare och inköpsteam påverkar bearbetning av delar inte bara monteringsprestanda utan även rörelsebelastningar, materialval, strukturell tillverkningsbarhet, inspektionsmetoder och leveransscheman. Att utveckla en bearbetningslösning baserad på arbetsposition och belastningsförhållanden för varje komponent kan minska senare justeringar och förbättra effektiviteten i utrustningsutvecklingen.
Vilka delar av automatisk lastnings- och lossningsutrustning är lämpliga för CNC-bearbetning?
Automatiska lastnings- och lossningssystem inkluderar flera funktionella moduler för rörelse, positionering och stöd. Bearbetningsprioriteringarna varierar mellan olika komponenter och måste bestämmas utifrån deras faktiska tillämpningar.
Robotarm och gripdelar
Robotarmar och gripdon ansvarar för att plocka upp och överföra arbetsstycken, medan dimensionsförhållandena mellan anslutningsområdena direkt påverkar rörelseprestanda.
- Robotarmskontakter: Fokus på att kontrollera dimensionerna för monteringshål, axelhål och anslutningsytor.
- Gripfästen: Bestäm monteringsstrukturen enligt ställdonets och arbetsstyckets specifikationer.
- Gripkomponenter: Kontaktpositionen och öppningsspelet måste matcha arbetsstyckets form.
Noggrann bearbetning av rörelsekomponenter bidrar till att upprätthålla stabila gripmoment.
Positionerings- och styrkomponenter
Positioneringsmekanismer fastställer arbetsstyckets referenser och styr rörelsen, vilket gör måttanpassningar viktiga under bearbetning.
- Positioneringsblock: Fastställ arbetsstyckets referens. För stor dimensionsavvikelse kan påverka noggrannheten vid upprepad positionering.
- Lokalisering av stift: Kontrollera måtten och positionsförhållandet mellan stift och hål för att säkerställa korrekt montering.
- Styrkomponenter: Utforma lämpliga utrymmen och kontaktytor i enlighet med rörelseriktningen.
En väl utformad positioneringsstruktur bidrar till att upprätthålla en stabil lastnings- och lossningscykel.
Montering och transport av strukturella delar
Utrustningens bottenplattor, fästen och transportkomponenter fungerar som fixerings- och lastbärande funktioner. Deras bearbetningskvalitet kan påverka monteringsförhållandena mellan flera moduler.
| Deltyp | Vanliga material | Huvudsakliga bearbetningskrav |
| Robotarmskontakter | Aluminiumlegering, stål | Hålpositioner, koncentricitet, planhet |
| Gripbaser | Aluminiumlegering, stål | Monteringsmått, hålavstånd |
| Positioneringsblock | Stål, rostfritt stål | Positioneringsmått, passformsnoggrannhet |
| Styrkomponenter | POM, stål, rostfritt stål | Frigång, slitstyrka |
| Monteringsplattor | Aluminiumlegering, stål | Planhet, hålpositioner |
| Delar av transportmekanismen | Aluminiumlegering, stål, tekniska plaster | Dimensionsnoggrannhet, monteringsnoggrannhet |
Olika delapplikationer kräver separata specifikationer för material, bearbetningsnoggrannhet och ytförhållanden.
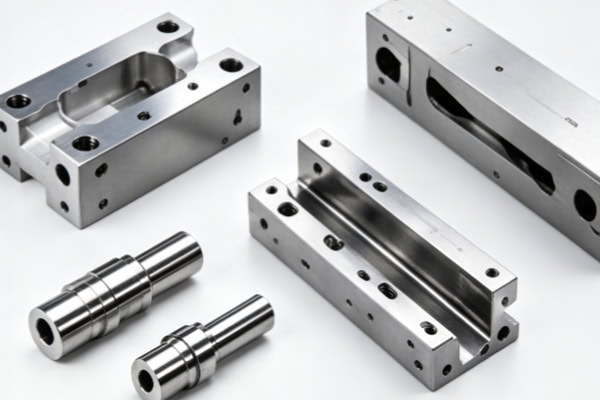
Hur kan bearbetningsnoggrannhet säkerställas för automatisk lastning och lossning av utrustningsdelar?
Automatiska lastnings- och lossningsmekanismer involverar flera kontinuerliga rörelser. Viktiga dimensioner är sammankopplade, så produktionen kräver en tydlig noggrannhetskontrollprocess.
Kontrollera ritningar och strukturer före bearbetning
Före formell produktion bör delkonstruktioner granskas ur ett tillverkningsperspektiv för att identifiera problem som kan påverka bearbetning och montering. Vid bekräftelse av kritiska toleranser, skilj mellan allmänna dimensioner och viktiga dimensioner relaterade till robotarmar, gripdon och positioneringsmekanismer. Vid kontroll av tunna väggar och djupa spår, utvärdera bearbetningsstyvhet, verktygsåtkomst och spånavgångsförhållanden. Vid bestämning av bearbetningsutgångspunkter, planera positioneringsytor och fastspänningsmetoder enligt monteringsförhållanden. En grundlig preliminär granskning kan minska frekventa processmodifieringar under bearbetning.
Välj CNC-bearbetningsmetoder enligt strukturen
Olika delar har olika krav på antal bearbetningsytor och verktygsvinklar. Maskintypen bör väljas utifrån den geometriska strukturen.
- 3-axlig CNC: Lämplig för montering av plattor, fästen och konventionella fixturer.
- 4-axlig CNC: Lämplig för delar som kräver bearbetning från flera riktningar.
- 5-axlig CNC: Lämplig för komplexa böjda ytor, flersidiga strukturer och komponenter där upprepade uppställningar behöver minimeras.
- CNC-svarvning: Lämplig för axlar, hylsor och andra roterande delar.
Att matcha bearbetningsmetoden med detaljstrukturen hjälper till att kontrollera bearbetningseffektiviteten och dimensionskonsistensen.
Kontrollera kritiska dimensioner efter bearbetning
Efter tillverkning bör riktad inspektion utföras enligt tekniska ritningar och monteringskrav.
- Håldiameter och hålavstånd: Bekräfta korrekta mekaniska anslutningar och monteringspositioner.
- Planhet och vinkelräthet: Kontrollera om monteringsdata uppfyller monteringskraven.
- Koncentricitet och positionsnoggrannhet: Fokus på passformen mellan roterande komponenter och rörelsemekanismer.
- CMM-inspektion: Lämplig för delar med komplexa strukturer eller höga noggrannhetskrav.
Inspektionsresultaten ger tydliga dimensionsdata för montering av delar.
Hur bör material väljas för automatisk lastning och lossning av utrustningsdelar?
Materialvalet avgör detaljens vikt, hållfasthet, slitstyrka och bearbetningsprestanda. Det bör baseras på rörelsehastighet, belastning och driftsmiljö.
Aluminiumlegeringar för rörliga strukturer
Komponenter som robotarmskontakter, fixturbaser och monteringsplattor behöver vanligtvis kontrollera vikten för att minska belastningen på rörelsemekanismer. 6061 aluminiumlegering är lämplig för fästen, basplattor och konventionella kontakter, medan 7075 aluminiumlegering är lämplig för lätta strukturer som kräver högre hållfasthet. Ytbehandlingar av aluminiumlegering kan väljas utifrån slitstyrka, korrosionsskydd eller utseendekrav. För höghastighetsrörelsemekanismer kan rimlig kontroll av delens vikt bidra till att förbättra den övergripande dynamiska responsen.
Stål och tekniska plaster för specifika tillämpningar
Olika funktionella områden har olika materialprioriteringar, vilket gör att bärande komponenter och glidkomponenter kan använda olika materialsystem.
- Stål: Lämplig för positionering och sammankoppling av komponenter som kräver hög belastningskapacitet och slitstyrka.
- Rostfritt stål: Lämplig för fuktiga miljöer eller områden som är utsatta för korrosionsrisker.
- POM: Lämplig för vissa styrstrukturer med låg friktion och slitstyrka.
- PEEK: Lämplig för specialkomponenter som kräver högre temperaturbeständighet och slitstyrka.
Att välja material utifrån driftsförhållanden hjälper till att matcha delens prestanda med utrustningens arbetsmiljö.
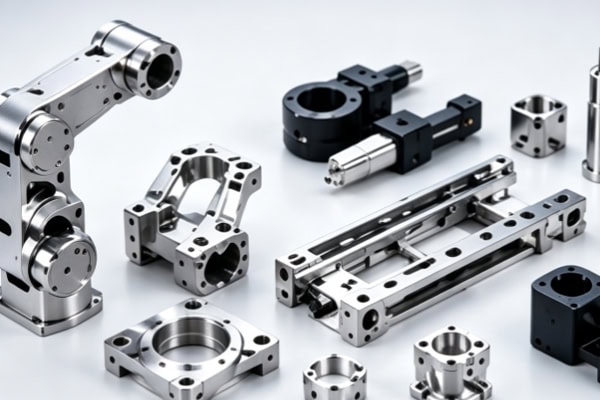
Hur ska du välja en bearbetningsleverantör för automatisk lastning och lossning av utrustningsdelar?
Automationsutrustningsprojekt omfattar vanligtvis designverifiering, prototypmontering och batchtillverkning. Leverantörens förmåga att tillhandahålla kontinuerligt stöd kan påverka projektgenomförandets effektivitet.
Utvärdera fleraxlig bearbetning och precisionstillverkningskapacitet
När du köper bearbetningstjänster, bekräfta om tillverkaren har utrustning och processer som kan täcka olika delstrukturer.
- 3-axlig, 4-axlig och 5-axlig bearbetning: Uppfyller tillverkningskraven för delar med olika nivåer av strukturell komplexitet.
- Precisions-CNC-fräsning: Hanterar hålpositioner, spår, böjda ytor och komplexa profiler.
- CNC-svarvning: Omfattar roterande komponenter som axlar och hylsor.
Ett rimligt utbud av bearbetningsmöjligheter kan minska behovet av att samordna med flera leverantörer under ett projekt.
Utvärdera DFM, inspektion och batchleveranskapacitet
Förutom maskinbearbetningsutrustning påverkar även tekniskt stöd och produktionsledning projektgenomförandet.
- DFM-analys: Identifiera potentiella tillverkningsrisker före produktion.
- Dimensionsinspektion: Använd mätdata för att bekräfta att kritiska funktioner uppfyller ritningskraven.
- Prototyp- och småskalig produktion: Underlätta montering och funktionell verifiering av FoU-team.
- Övergång till massproduktion: Tillåt validerade dellösningar att fortsätta i efterföljande beställningar.
Effektiv samordning mellan teknik och produktion kan bidra till att förkorta övergången från prototypvalidering till formell upphandling.
Konstruktionen av automatisk lastning och lossning av utrustningsdelar involverar rörelsemekanismer, positioneringssystem och lastbärande konstruktioner. Bearbetningslösningar måste utvecklas kring specifika ritningar, toleranser och driftsförhållanden. TiRapid tillhandahåller precisions-CNC-fräsning, 5-axlig bearbetning, svarvning och prototyp-till-produktion-tjänster, med stöd av DFM-analys och kvalitetsinspektionsprocesser för att förse tillverkare av automationsutrustning med bearbetningsstöd från delutveckling till produktionsleverans.
















