
Med den kontinuerliga utvecklingen av lättviktsteknik och precisionstillverkningsteknik för fordon används plastkugghjul i allt större utsträckning inom bilindustrin. Jämfört med traditionella metallkugghjul erbjuder tekniska plastkugghjul fördelar som lätt konstruktion, lägre driftsbuller, korrosionsbeständighet, utmärkta självsmörjande egenskaper och hög bearbetningseffektivitet. De används ofta i mekanismer för justering av bilsäten, elfönsterhissar, elektroniska parkeringsbromssystem, HVAC-luftklaffar, backspeglars drivmekanismer, instrumentkluster och hjälptransmissionssystem för nya energifordon. För produktutveckling, prototypframställning i låg volym och högprecisionsanpassade komponenter har CNC-bearbetning blivit en viktig tillverkningsmetod för plastkugghjul. Genom att välja lämpliga material, utveckla en vetenskaplig bearbetningsprocess, optimera skärparametrar och stärka dimensionsinspektionen kan tillverkare producera plastkugghjul med hög noggrannhet i tandprofilen, stabil ingreppsprestanda och lång livslängd.
Varför är plastkugghjul i bilar lämpliga för CNC-bearbetning?
Även om plastkugghjul för bilar generellt sett är små i storlek, kräver de hög dimensionsnoggrannhet, exakta kuggprofiler och korrekt monteringspassning. Under produktutvecklingsfasen behöver många företag kontinuerligt optimera kuggparametrarna. Om traditionell formtillverkning används blir inte bara utvecklingscykeln längre, utan designmodifieringar ökar också merkostnaderna. CNC-bearbetning kan direkt tillverka delar baserat på en 3D-modell, vilket gör det till en idealisk lösning för prototyputveckling och lågvolymsproduktion.
Uppfyller kraven för högprecisionsbearbetning av kugghjul
Bilväxellådskomponenter måste upprätthålla stabil kuggingrepp, så kugghjulens dimensionsnoggrannhet påverkar direkt hela transmissionsmekanismens prestanda. CNC-bearbetningsutrustning använder digitalt programmerade verktygsbanor, vilket möjliggör hög repeterbarhet och bearbetningsprecision samtidigt som det ger tillförlitlig kvalitetssäkring för tillverkning av plastkugghjul.
Bearbetningsprocessen kan innefatta:
- Bearbetning av kuggprofiler
- Centrumhålsbearbetning
- Bearbetning av kilspår
- Bearbetning av monteringshål
- Bearbetning av positioneringsfunktioner
Genom att korrekt kontrollera verktygsbanor och bearbetningsparametrar kan konsistensen av tanddelning, tandtjocklek och kuggprofil bibehållas effektivt, vilket ger en stabil grund för efterföljande montering. För prototypdelar som kräver flera omgångar av designvalidering möjliggör CNC-bearbetning också att bearbetningsprogram snabbt modifieras, vilket avsevärt förbättrar produktutvecklingens effektivitet.
Idealisk för produktprototyper och lågvolymsproduktion
Innan de går in i massproduktion genomgår bildelar vanligtvis designverifiering, prestandatester och monteringsvalidering. Som ett resultat måste prototypdelar produceras snabbt. CNC-bearbetning eliminerar behovet av formtillverkning. Produktionen kan påbörjas omedelbart genom att importera CAD- eller CAM-program, vilket avsevärt förkortar produktutvecklingstiden.
Vanliga applikationer inkluderar:
- Nya prototyper för produktutveckling
- Funktionella valideringsprototyper
- Lågvolyms provproduktion
- Bearbetning av specialanpassade komponenter, icke-standardiserade
Efter en designmodifiering kan produktionen fortsätta genom att helt enkelt uppdatera bearbetningsprogrammet, utan att tillverka nya formar. Detta bidrar till att minska utvecklingskostnaderna samtidigt som det accelererar produktiteration.
Lämplig för olika tekniska plastmaterial
Plastkugghjul för bilar har olika krav på materialprestanda beroende på fordonsmodell, installationsplats och driftsmiljö. Vissa kugghjul betonar slitstyrka och lågt driftsljud, medan andra kräver hög temperaturbeständighet och deformationsmotstånd. Vissa kugghjul behöver också bibehålla dimensionsstabilitet under långvarig kontinuerlig drift. En av de största fördelarna med CNC-bearbetning är dess utmärkta anpassningsförmåga. Skärverktyg, spindelhastighet, matningshastighet och skärdjup kan alla flexibelt justeras enligt egenskaperna hos olika material, vilket gör att en mängd olika tekniska plaster kan uppnå utmärkt bearbetningsprestanda.
Vanliga bearbetningsmaterial inkluderar:
- POM (polyoximetylen)
- PA (nylon)
- PEEK (Polyeter-eterketon)
- PET (polyetentereftalat)
- PPS (polyfenylensulfid)
Var och en av dessa material erbjuder unika prestandaegenskaper. POM är väl lämpat för standardkugghjul som kräver hög dimensionsnoggrannhet och slitstyrka. PA ger utmärkt seghet och slagtålighet. PEEK är mer lämpligt för högtemperatur- och högbelastningsapplikationer, medan PET och PPS vanligtvis används för fordonskomponenter som kräver dimensionsstabilitet och kemisk resistens. Med korrekt CNC-bearbetning kan dessa material effektivt uppfylla fordonstransmissionssystemens krav på slitstyrka, dimensionsstabilitet, smidig drift och långsiktig tillförlitlighet, samtidigt som de ger fler materialalternativ för kugghjulsapplikationer under olika driftsförhållanden.
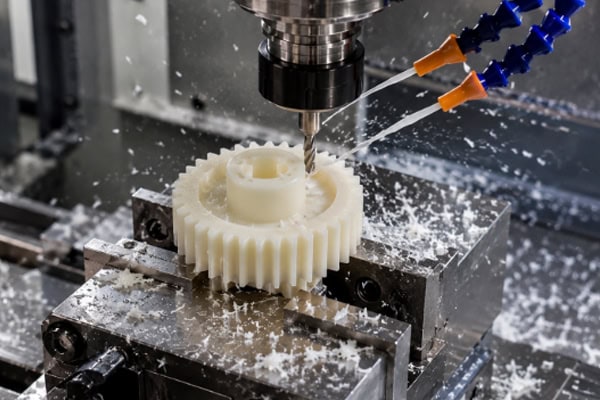
Vad är CNC-bearbetningsprocessen för plastväxlar för bilar?
Bearbetning av plastkugghjul måste säkerställa inte bara dimensionsnoggrannhet utan även tandytans kvalitet, ingreppsnoggrannhet och monteringsstabilitet. Bilkomponenter kräver jämn och tillförlitlig kraftöverföring. För stora fel i tandprofilen kan leda till ökat buller, instabil transmission eller minskad livslängd. Därför måste en komplett och väldefinierad bearbetningsprocess etableras innan produktionen påbörjas. Från ritningsanalys och programutveckling till grovbearbetning, finbearbetning, slutinspektion och efterbehandling påverkar varje steg direkt kvaliteten på det färdiga kugghjulet. Endast genom att korrekt kontrollera hela processen kan plastkugghjul fungera tillförlitligt i fordonssystem.
Ritningsanalys och processplanering
Innan bearbetningen påbörjas analyserar ingenjörerna produktritningarna för att utvärdera kugghjulets struktur och bestämma bearbetningsstrategi och processparametrar. Olika kugghjul har olika moduler, antal tänder, tryckvinklar och installationsmetoder, så bearbetningsplanen måste anpassas därefter. Ritningsanalys är inte begränsad till att verifiera om dimensionerna kan bearbetas. Det innebär också att utvärdera de faktiska driftsförhållandena för att avgöra om kugghjulet kräver högre slitstyrka, bättre koncentricitet eller strängare tandytekvalitet. Genom att organisera all denna information i förväg kan tillverkare minska omarbetning, minimera trial-and-error och förbättra bearbetningseffektiviteten.
Viktiga analyspunkter inkluderar:
- Växelmodul
- Antal tänder
- Centrumhålets mått
- Toleranskrav
- Tandytans kvalitet
För produkter med sammansatta kugghjul, spiralkugghjul eller andra speciella strukturer måste verktygsbanor också planeras i förväg för att förhindra bearbetningsstörningar och förbättra den totala effektiviteten. Många plastkugghjul för bilar har kompakta strukturer och begränsat installationsutrymme. Om verktygsingångsvinklar, fixturpositioner och bearbetningssekvenser inte noggrant beaktas under processplaneringen kan problem som verktygskollisioner, ofullständig bearbetning eller lokala dimensionsavvikelser uppstå. Ju mer detaljerat processplaneringsstadiet är, desto stabilare blir den efterföljande bearbetningsprocessen, vilket gör det lättare att uppnå jämn kvalitet i batchproduktion.
Kombinera grovbearbetning och finbearbetning
För att säkerställa dimensionsstabilitet bearbetas plastkugghjul vanligtvis med en kombination av grovbearbetning och finbearbetning. Även om plast i allmänhet är lättare att skära än metaller, är kuggytorna mycket detaljerade. Att försöka ta bort allt material i en enda operation kan generera överdriven värme, vilket kan påverka kuggytans kvalitet och dimensionsnoggrannhet negativt. Därför är det en vanlig och tillförlitlig metod för plastkugghjul i bilindustrin att ta bort överflödigt material under grovbearbetning och förfina de kritiska dimensionerna under finbearbetning. Denna metod minskar verktygsbelastningen samtidigt som den producerar jämnare kuggprofiler som ger bättre monteringsprestanda.
Bearbetningsprocessen inkluderar vanligtvis:
- Blank fixtur
- Grovprofilbearbetning
- Förbearbetning av kugghjul
- Precisionsbearbetning av kugghjul
- Hålbearbetning
Grovbearbetning avlägsnar främst överskottsmaterial för att minska arbetsbelastningen under efterföljande operationer. Finbearbetning fokuserar på att kontrollera tandprofilens noggrannhet, ytkvalitet och dimensionstoleranser för att säkerställa att kugghjulet uppfyller monteringskraven. För plastkugghjul med tunna väggar eller komplexa strukturer bör särskild uppmärksamhet ägnas åt klämkraften under grovbearbetning för att förhindra deformation orsakad av för högt fixturtryck. Under finbearbetning bör verktygsskärpa, skärhastighet och spånavgång kontrolleras noggrant för att minimera grader och smälta kanter, vilket säkerställer jämn kuggingrepp under själva operationen.
Dimensionsinspektion och efterbehandling
Efter avslutad bearbetning måste kugghjulet genomgå en omfattande inspektion för att säkerställa att alla kritiska dimensioner överensstämmer med ritningarna. Även om plastkugghjul för bilar är relativt små kräver de utmärkt dimensionskonsistens och monteringsnoggrannhet. Kritiska funktioner som centrumhål, tandtjocklek, ytterdiameter och koncentricitet måste noggrant inspekteras eftersom eventuella avvikelser kan påverka hela transmissionssystemets prestanda. Inspektion är inte bara det sista produktionssteget utan också en viktig del av kvalitetssäkringen. Systematisk inspektion gör det möjligt att snabbt identifiera bearbetningsfel och optimera processparametrar för större konsekvens i framtida produktionsbatcher.
Vanliga inspektionspunkter inkluderar:
- Tandtjocklek
- Ytterdiameter
- Centrumhålets mått
- Koncentrisitet
- Tandytans kvalitet
Efter inspektion avgradas, rengörs och förpackas kugghjulen för att förhindra skador på kuggytorna under transport och förbättra produktleveranskvaliteten. Små grader kvarstår ofta längs kanterna på plastkugghjul efter bearbetning. Om de inte avlägsnas omedelbart kan de störa kugghjulens smidiga ingrepp under montering eller till och med orsaka ytterligare slitage under drift. Rengöring och förpackning är lika viktiga, särskilt för precisionskomponenter i fordon. Att hålla kugghjulsytorna rena samtidigt som de skyddas från stötar och kontaminering säkerställer att produkterna förblir i utmärkt skick när de når kunden.
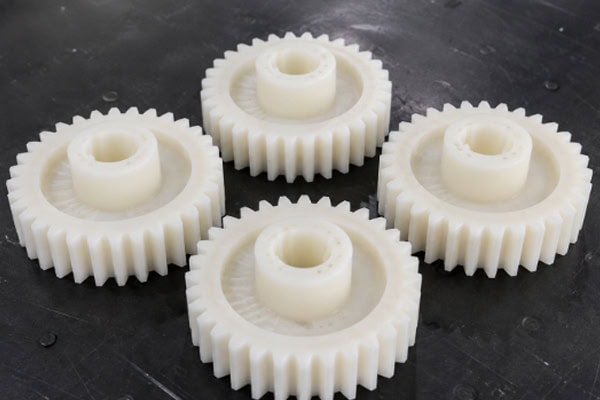
Vilka tekniker används vid CNC-bearbetning av plastkugghjul för bilar?
Även om plastkugghjul generellt sett är enklare att bearbeta än metallkugghjul, innebär skillnader i materialhårdhet, elasticitet och termisk stabilitet att bearbetningsdetaljer fortfarande kräver noggrann uppmärksamhet. Korrekt kontroll av bearbetningsparametrar kan effektivt minska grader, deformation och tandprofilfel.
Val av rätt skärverktyg och bearbetningsparametrar
Plastkugghjul har vanligtvis fina och invecklade tandprofiler. Tandspetsarna, tandrötterna och sidoytorna kräver alla hög bearbetningsnoggrannhet, vilket gör verktygsskärpa och skäreggsstabilitet avgörande för slutresultatet. Till skillnad från metaller formas inte plast genom aggressiv skärning. Istället är de mer känsliga för kompression, friktion och lokal värmeuppbyggnad. Därför bör verktygsvalet inte bara fokusera på slitstyrka utan också på jämn skärprestanda och effektiv spånavgång. Om skärverktyget inte är tillräckligt vasst tenderar materialet att tryckas snarare än skäras, vilket kan resultera i grader, trådar eller lätt deformation på tandytan. Skärparametrar är lika viktiga. Korrekt samordning av spindelhastighet, matningshastighet och skärdjup ger tydligare kuggprofiler, stabilare dimensioner och jämnare montering.
Vanligt förekommande verktyg inkluderar:
- Hårdmetallskärverktyg
- Plastspecifika fräsar
- Precisionsskärverktyg med liten diameter
Samtidigt bör spindelhastighet, matningshastighet och skärdjup optimeras i enlighet med materialets egenskaper för att förhindra att överdriven skärvärme orsakar lokal deformation av tandytan, vilket säkerställer stabila tandprofildimensioner.
Kontroll av bearbetningstemperatur och spånborttagning
Värmeackumulering är en av de största utmaningarna vid bearbetning av plast eftersom de har mycket lägre värmeledningsförmåga än metaller. Under skärning tenderar värme att koncentreras i verktygets kontaktyta. Om värmen inte avleds effektivt kan materialytan mjukna, bli vit eller utveckla smälta kanter. I allvarliga fall kan även kugghjulets faktiska dimensioner och ytkvalitet påverkas. Även om bilkugghjul är relativt små kräver de utmärkt jämn gång. Dålig kuggyta kan resultera i ökat buller, dåligt kuggingrepp eller minskad livslängd efter montering. Förutom temperaturkontroll är effektiv spånborttagning lika viktigt. Om spånor samlas runt kuggtänderna kan de repa de färdiga ytorna, öka verktygsbelastningen och minska bearbetningsstabiliteten.
Vanliga bearbetningsmetoder inkluderar:
- Tryckluftkylning
- Vakuumspånutsugning
- Optimerad planering av verktygsbanor
- Lager-för-lager-skärning
Snabb spånborttagning minskar inte bara sekundär repning utan minskar även verktygsbelastningen, förbättrar bearbetningsstabiliteten och förlänger verktygets livslängd.
Säkerställer noggrannhet i kugghjulsingrepp
När bilkugghjul tas i bruk beror prestandan inte bara på om varje enskild dimension uppfyller specifikationerna utan också på om kugghjulen går ihop smidigt med varandra. Plastkugghjul används ofta i fordonstransmissionssystem för att överföra kraft, justera positioner eller styra mekaniska rörelser. Om kuggprofilen innehåller alltför stora fel, kuggavståndet är inkonsekvent eller centrumhålet inte är koncentriskt med växelhuset, blir kugghjulsingreppet instabilt. Mindre problem kan leda till onormalt ljud, medan allvarligare problem kan förkorta hela mekanismens livslängd. Efter bearbetning bör tillverkare inspektera inte bara ytterdiametern och hålstorleken utan även kuggprofilen, kuggdelningens konsistens och koncentriciteten efter fixering. I många fall kan ett kugghjul verka visuellt acceptabelt men ändå uppleva kärvning eller ojämnt slitage efter montering eftersom ingreppsnoggrannheten inte kontrollerades tillräckligt. Därför bör kugghjulsbearbetning inte bara sluta med att producera delen – det bör säkerställa att kugghjulet passar korrekt, går smidigt och ger långsiktig tillförlitlighet.
Vanliga kontrollmetoder inkluderar:
- Optimering av verktygskompensering
- Korrigering av tandprofilen vid finbearbetning
- Förbättra fixturnoggrannheten
- Förstärkning av dimensionsinspektion
Genom att strikt kontrollera dessa bearbetningsdetaljer kan tillverkare effektivt minska driftsbuller, förbättra transmissionens jämnhet och förlänga livslängden för hela växelsystemet.
Hur kan kvaliteten på bearbetning av plastkugghjul i fordon förbättras?
I takt med att tillverkningsstandarderna för bilkomponenter fortsätter att höjas fokuserar bearbetning av plastkugghjul inte längre enbart på produktionseffektivitet. Större vikt läggs nu på långsiktig tillförlitlighet och produktkonsekvens. Från materialval till slutlig inspektion bör varje tillverkningssteg följa standardiserade ledningsförfaranden för att uppfylla kraven inom modern bilproduktion.
Välj material baserat på driftsmiljön
Olika bilkomponenter fungerar under olika förhållanden, så tekniska plaster bör väljas utifrån den faktiska tillämpningen.
Till exempel:
- POM är lämplig för standardväxlar.
- PA är lämpligt för slitstarka komponenter.
- PEEK är lämplig för miljöer med höga temperaturer.
- PPS är lämplig för applikationer som kräver kemisk resistens.
Att välja rätt material förbättrar kugghjulens slitstyrka och livslängd samtidigt som det bidrar till att minska de långsiktiga underhållskostnaderna.
Upprätta standardiserade bearbetningsprocedurer
Standardiserade bearbetningsprocesser hjälper till att säkerställa jämn kvalitet i varje produktionsbatch.
Typiska procedurer inkluderar:
- Råvarukontroll
- Programverifiering
- Första artikelinspektion
- Inspektion under process
- Slutlig produktbesiktning
Omfattande kvalitetskontroll genom hela tillverkningsprocessen minskar bearbetningsfel och förbättrar konsekvensen i massproduktion.
Förbättra efterbehandling och kvalitetskontroll
Efter avslutad bearbetning rekommenderas omfattande inspektioner och lämpliga efterbehandlingsprocedurer för att ytterligare förbättra produktkvaliteten.
Dessa inkluderar:
- gradning
- Ytrengöring
- Visuell inspektion
- Dimensionell ominspektion
För högprecisionskugghjul i bilar kan kugghjulsinspektionsutrustning också användas för att utföra ingreppstester, vilket säkerställer att de färdiga produkterna helt överensstämmer med konstruktionsspecifikationerna.
Vanliga frågor om partihandel med mat och dryck
Är CNC-bearbetning eller formsprutning bättre för plastväxlar i bilar?
Det bästa valet beror på produktionsvolymen och projektets skede. För produktutveckling, prototypvalidering, småskalig produktion eller specialanpassade icke-standardiserade delar är CNC-bearbetning det mer flexibla alternativet. Det kräver inte formtillverkning, vilket gör att konstruktioner kan modifieras snabbt samtidigt som utvecklingscykeln förkortas avsevärt. För produkter med färdigställda konstruktioner och stora produktionsvolymer erbjuder formsprutning högre tillverkningseffektivitet och lägre enhetskostnader. Många biltillverkare använder en metod som kallas "CNC-prototypframställning + formsprutning för massproduktion". Under produktutvecklingsstadiet används CNC-bearbetning för att verifiera kugghjulets struktur och prestanda. När konstruktionen har bekräftats går produktionen vidare till formtillverkning och formsprutning. Denna metod förbättrar inte bara FoU-effektiviteten utan kontrollerar också effektivt tillverkningskostnaderna för storskalig produktion.
Slutsats
CNC-bearbetning av plastkugghjul för bilar är en precisionstillverkningsprocess som balanserar dimensionsnoggrannhet, precision i tandprofil och bearbetningseffektivitet. Genom att välja lämplig teknisk plast, etablera en välplanerad bearbetningsprocess, optimera skärverktygsparametrar och stärka dimensionsinspektionen kan tillverkare producera plastkugghjul med stabil ingreppsprestanda, utmärkt slitstyrka och lågt driftsljud. För produktutveckling, prototyptillverkning, småskalig produktion och högprecisionskomponenter erbjuder CNC-bearbetning en flexibel och effektiv tillverkningslösning samtidigt som den uppfyller ständigt föränderliga produktdesignkrav. I takt med att nya energifordon, intelligenta fordon och automatiserade tillverkningstekniker fortsätter att utvecklas kommer tillämpningen av plastkugghjul inom bilindustrin att fortsätta att expandera. Vid sidan av dessa kugghjulskomponenter är ledningsnätet som ansluter fordonselektroniska system vanligtvis buntade med industriella buntband för att säkerställa att de förblir säkra mot vibrationer, värme och kontinuerlig drift.
















