
När ingenjörer jämför 4 axel vs 5-axlig CNC-bearbetning, beslutet går långt utöver maskinens kapacitet och påverkar direkt noggrannhet, processstabilitet, kostnad och produktionsrisk. Axelval påverkar tillverkningskostnad, ledtid, dimensionsstabilitet, inspektionskomplexitet och totalutbyte. Att välja fel konfiguration leder ofta till överdriven omspänning, toleransuppbyggnad, inkonsekvent ytkvalitet och högre kassationsnivåer – särskilt i program med låg volym eller hög precision.
Den här guiden går igenom de 9 viktigaste skillnaderna som ingenjörer måste förstå när de utvärderar 4-axlig kontra 5-axlig CNC, med fokus på verkliga tillverkningsresultat snarare än teoretisk kapacitet.
Vad är 4-axlig CNC-bearbetning?
4-axlig CNC-bearbetning är en avancerad fräsningsprocess som lägger till en roterande axel till standard 3-axlig rörelse, vilket gör att delar kan bearbetas på flera sidor i en enda uppställning. Den används ofta för att förbättra noggrannhet, effektivitet och konsistens för komplexa eller flersidiga CNC-delar.
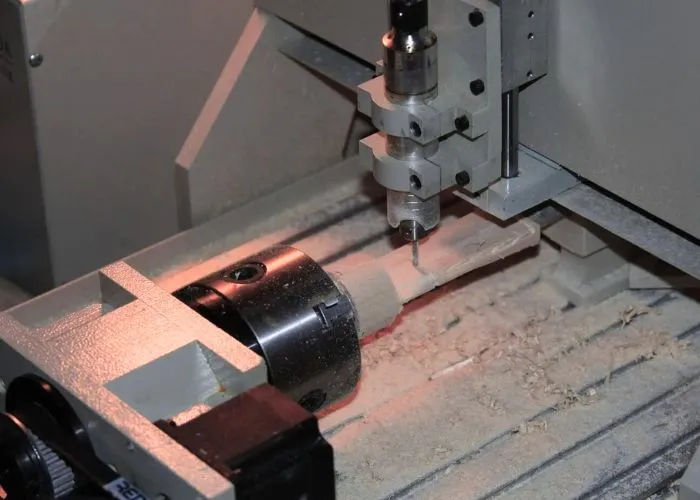
4-axlig CNC-bearbetning bygger på traditionell 3-axlig bearbetning genom att introducera en ytterligare roterande axel – vanligtvis A-axeln – som roterar arbetsstycket runt X-axeln. Denna rotation gör det möjligt för skärverktyg att komma åt flera ytor på en detalj utan manuell omfixering.
Ur tillverkningssynpunkt minskar detta kumulativa positioneringsfel och förbättrar dimensionskonsistensen. Enligt min erfarenhet kan användning av 4-axlig bearbetning minska uppställningstiden med 30–50 % jämfört med 3-axliga processer med flera uppställningar, särskilt för delar med funktioner fördelade runt en central axel.
4-axlig bearbetning används ofta för komponenter som axlar, fästen med sidohål, turbinfunktioner och indexerade ytor. Den skapar en balans mellan kostnad och kapacitet – och erbjuder högre effektivitet än 3-axlig bearbetning samtidigt som den är mer ekonomisk än fullständiga 5-axliga lösningar.
Vad är 5-axlig CNC-bearbetning och när är det nödvändigt?
5-axlig CNC-bearbetning gör det möjligt för skärverktyget att närma sig arbetsstycket från praktiskt taget vilken orientering som helst genom att kontinuerligt rotera både verktyget och detaljen under bearbetningen.
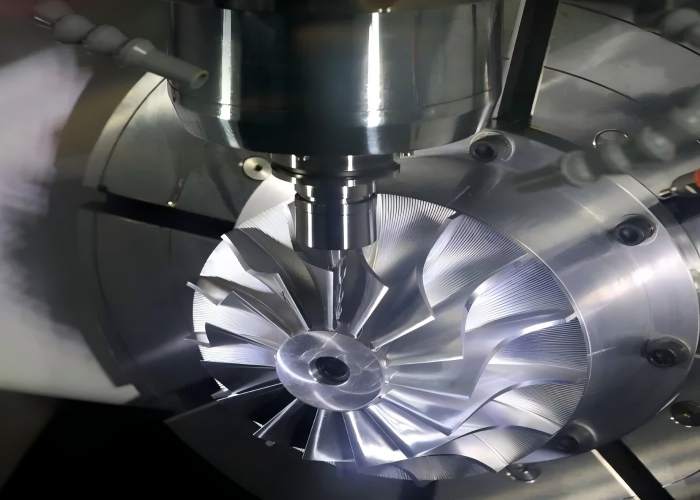
Denna förmåga är avgörande för att producera:
- Komplexa konturerade och friformade ytor
- Djupa hålrum som kräver kontrollerad verktygsinkoppling
- Interna funktioner och verkliga underskärningar
- Delar med snäva positionstoleranser över flera ytor
Inom högprecisionstillverkning värderas 5-axlig bearbetning mindre för minskad cykeltid och mer för processsäkerhet. Genom att minimera eller eliminera flera uppställningar förbättras dimensionskonsistensen, datumkedjan förkortas, inspektionen förenklas och risken för kassation minskas avsevärt – särskilt för komplexa komponenter med högt värde.
3+2-axlig vs. simultan 5-axlig förklaring
3+2-axlig bearbetning positionerar detaljen i en fast vinkel med hjälp av två roterande axlar och utför sedan skäroperationer som en stel 3-axlig process. Samtidig 5-axlig bearbetning flyttar alla linjära och roterande axlar kontinuerligt under skärning, vilket möjliggör smidiga ändringar av verktygsorientering över komplexa ytor.
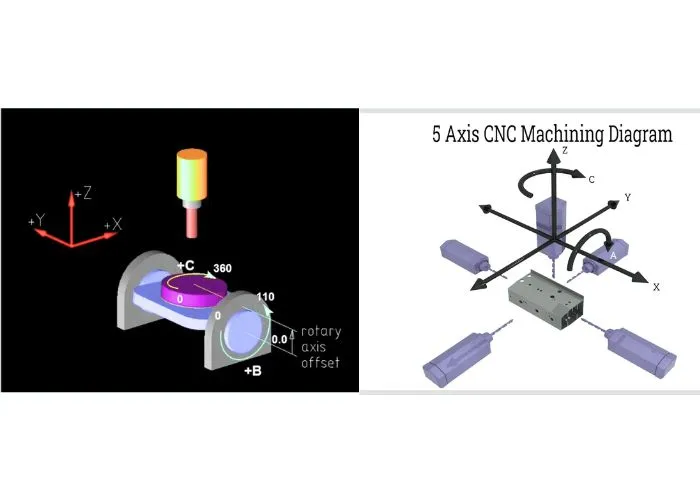
- 3+2-axlig bearbetningerbjuder högre styvhet, enklare programmering och bättre stabilitet för prismatiska delar med vinklade egenskaper eller snäva positionstoleranser.
- Samtidig 5-axlig bearbetningutmärker sig i friformsytor, bladliknande geometrier och släta ytövergångar där kontinuerlig verktygsrörelse krävs.
I verklig produktion kräver många industriella delar inte fullständig samtidig 5-axlig rörelse. I dessa fall ger 3+2-axlig bearbetning ofta den bästa balansen mellan noggrannhet, stabilitet och kostnad.
De 9 viktigaste skillnaderna mellan 4-axlig och 5-axlig CNC
Axelkonfiguration och arbetsprincip
4-axlig bearbetning roterar arbetsstycket mellan indexerade positioner, medan 5-axlig bearbetning roterar både verktyget och detaljen kontinuerligt. Detta påverkar direkt funktionstillgängligheten och verktygsbanan.
Bearbetningsnoggrannhet och precisionskontroll
5-axlig bearbetning minskar fel vid omspänning genom att fler funktioner utförs i en enda uppställning. Detta minskar direkt toleransuppbyggnad, inspektionstid och risk för omarbetning.
Axelräkning ensam garanterar dock inte noggrannhet. Fixturkvalitet, probstrategi, termisk styrning och CAM-programmering är fortfarande avgörande.
Delgeometri och komplexitetskapacitet
4-axlig bearbetning hanterar indexerade funktioner och flersidiga komponenter effektivt.
5-axlig bearbetning krävs för sammansatta vinklar, organiska ytor, djupa håligheter och inre underskärningar.
Verktygstillgänglighet och kollisionsrisk
5-axlig bearbetning förbättrar verktygsåtkomsten avsevärt men ökar också kollisionsrisken. Avancerad CAM-simulering och erfarna programmerare är avgörande för att hantera detta på ett säkert sätt.
Programmeringskomplexitet och installationsstrategi
4-axlig programmering är relativt enkel och har ett brett stöd.
5-axlig bearbetning kräver avancerad CAM-programvara, noggrann efterbehandling och skicklig programmering.
Ledtid och installationseffektivitet
För komplexa delar förkortar 5-axlig bearbetning ofta den totala ledtiden genom att eliminera uppställningsbehov. För enklare delar kan 4-axlig bearbetning förbli snabbare och mer ekonomiskt totalt sett.
Ytfinish och konsistens
Genom att bibehålla optimala skärvinklar ger 5-axlig bearbetning jämnare ytor och jämnare ytkvalitet på konturerade eller vinklade ytor.
Typiska tillämpningar och branschanvändningsfall
4-axlig bearbetning är vanlig inom fordonsindustrin, industriell utrustning och allmänna mekaniska komponenter.
5-axlig bearbetning dominerar inom flyg-, medicin-, energi- och högpresterande applikationer.
Utrustnings- och produktionskostnadspåverkan
4-axlig bearbetning erbjuder lägre timpriser och enklare arbetsflöden.
5-axlig bearbetning ökar maskin- och programmeringskostnaderna men kan minska kassationsrisken, inspektionsarbetet och den totala kostnaden för komplexa delar.
Vilka är fördelarna och nackdelarna med 4-axlig och 5-axlig CNC-bearbetning?
Att välja mellan 4-axlig och 5-axlig CNC-bearbetning handlar inte om att välja den mest avancerade utrustningen, utan om att matcha bearbetningskapaciteten med verkliga produktionsbehov. Varje konfiguration erbjuder en unik balans mellan kostnad, flexibilitet, noggrannhet och tillverkningsrisk. Tabellen nedan ger en sida-vid-sida-översikt över de viktigaste fördelarna och begränsningarna med 4-axlig och 5-axlig CNC-bearbetning, vilket hjälper ingenjörer att snabbt utvärdera vilket alternativ som bäst passar deras delgeometri, toleranskrav och produktionsstrategi.
| Kategori | 4-axlig CNC-bearbetning | 5-axlig CNC-bearbetning |
|---|---|---|
| Bearbetningskostnad | Lägre timpriser, kortare programmeringstid och enklare verktyg gör det kostnadseffektivt för enkla geometrier och många produktionsdetaljer. | Högre maskininvesteringar, underhållskostnader och längre CAM-programmerings- och verifieringstid ökar den totala bearbetningskostnaden. |
| Installation & Programmering | Standardiserade arbetsupphängningar och enklare CAM-arbetsflöden minskar installationstiden och gör processer enklare att validera. | Mer komplex programmering och simulering krävs, särskilt för att undvika kollisioner och optimera verktygsbanan. |
| Geometrisk förmåga | Bäst lämpad för indexerade geometrier där funktioner nås i fasta vinklar, såsom bultcirklar, flersidiga delar och prismatiska komponenter. | Erbjuder maximal geometrisk frihet, vilket möjliggör bearbetning av komplexa konturer, sammansatta vinklar, djupa håligheter och friformsytor. |
| Antal och konsekvens för installationer | Avancerade delar kräver ofta flera omspännningar, vilket ökar cykeltiden och risken för toleransuppbyggnad. | Färre uppställningar möjliggör bättre dimensionell konsistens, förbättrad repeterbarhet och enklare inspektionsarbetsflöden. |
| Ytfinish | Ytkvaliteten är acceptabel för de flesta indexerade objekt men kan vara begränsad vid komplexa vinklar. | Överlägsen ytfinish på komplexa detaljer tack vare optimal verktygsorientering och kortare verktygsutstick. |
| Tekniska krav | Enklare att använda och underhålla, med lägre beroende av avancerade CAM-färdigheter och operatörserfarenhet. | Kräver erfarna programmerare, stabil fixturering, noggrann efterbehandling och stark processkontroll för att fullt ut realisera fördelarna. |
Vanliga frågor
Hur fungerar 4-axlig CNC-bearbetning?
4-axlig CNC-bearbetning fungerar genom att lägga till en enda rotationsaxel (vanligtvis A-axeln) till de vanliga X-, Y- och Z-linjära rörelserna, vilket gör att arbetsstycket roterar automatiskt under bearbetningen. Detta gör det möjligt att bearbeta flera sidor av en detalj i en uppställning utan manuell ompositionering, vilket förbättrar noggrannhet och effektivitet. Inom CNC-produktion används 4-axlig bearbetning vanligtvis för detaljer med funktioner fördelade runt en central axel, såsom hål, spår eller konturer på cylindriska eller prismatiska komponenter. Jämfört med 3-axlig bearbetning minskar det uppställningstiden och uppriktningsfel, samtidigt som det erbjuder en mer kostnadseffektiv och lättare att programmera lösning än fullständig 5-axlig bearbetning för medelkomplexa detaljer.
När bör ingenjörer välja 4-axlig CNC istället för 5-axlig CNC?
Ingenjörer bör välja 4-axlig CNC istället för 5-axlig CNC när detaljgeometrin kan nås fullt ut genom indexerad rotation och inte kräver kontinuerlig verktygsrörelse med flera vinklar. För komponenter med funktioner arrangerade runt en central axel, upprepade sidoytor eller enkla vinklade hål ger 4-axlig bearbetning tillräcklig flexibilitet samtidigt som programmering, fixturering och bearbetningstid hålls mer kostnadseffektiv. I dessa fall erbjuder 4-axlig CNC en balanserad lösning som uppfyller noggrannhets- och kvalitetskrav utan den högre kostnad och komplexitet som är förknippad med fullständig 5-axlig bearbetning.
Är 5-axlig CNC alltid mer exakt än 4-axlig CNC?
Nej, 5-axlig CNC är inte alltid mer exakt än 4-axlig CNC. Bearbetningsnoggrannheten bestäms främst av fixturstyvhet, maskinkalibrering, termisk stabilitet, verktygsskick och processkontroll snarare än enbart antalet axlar. En väl utformad 4-axlig uppställning med stabil fixtur och optimerad programmering kan uppnå samma eller till och med bättre noggrannhet än en dåligt kontrollerad 5-axlig process, medan 5-axlig bearbetning främst förbättrar tillgängligheten och minskningen av uppställningstiden snarare än att garantera högre precision.
Är 5-axlig CNC överdrivet för de flesta detaljer?
I vissa produktionsscenarier kan 4-axlig bearbetning ersätta 5-axlig bearbetning när detaljgeometrin tillåter att alla funktioner uppnås genom indexerad rotation utan kontinuerlig verktygsorientering. För prismatiska delar, rotationssymmetriska komponenter eller konstruktioner med funktioner placerade i fasta vinklar kan 4-axlig CNC uppnå den erforderliga noggrannheten och repeterbarheten till en lägre kostnad. Komplexa friformsytor, sammansatta kurvor, underskärningar och delar som kräver konstant verktygsvinkeljustering är dock fortfarande beroende av verklig 5-axlig kapacitet för att bibehålla ytkvalitet, dimensionell konsistens och processsäkerhet i produktionen.
Slutsats
Att välja mellan 4-axlig och 5-axlig CNC-bearbetning är ett strategiskt tillverkningsbeslut, inte bara en teknikuppgradering. Jag rekommenderar alltid att man utvärderar delens geometri, toleranskrav, produktionsvolym, inspektionsstrategi och budget tillsammans.
På TiRapid fokuserar vi på tillverkningsbarhet och kostnadseffektivitet och hjälper ingenjörer att välja rätt axelkonfiguration utan att öka onödig komplexitet eller kostnad. Om du är osäker på vilket alternativ som passar ditt projekt bäst, skicka gärna dina ritningar till oss för en snabb och praktisk genomförbarhetsgranskning.















