
3-axlig CNC-bearbetning är en grundläggande tillverkningsprocess som används flitigt för att producera exakta och tillförlitliga bearbetade delar. Genom att styra verktygsrörelser längs X-, Y- och Z-axlarna möjliggör denna metod effektiv materialborttagning och jämn noggrannhet för ett brett spektrum av geometrier.
Den här artikeln förklarar hur 3-axlig CNC-bearbetning fungerar, vilka dess kärnfunktioner och begränsningar är, och var den oftast används, vilket hjälper ingenjörer och köpare att förstå när 3-axlig bearbetning är rätt val för deras projekt.
Vad är 3-axlig CNC-bearbetning?
3-axlig CNC-bearbetning är en subtraktiv tillverkningsprocess där skärverktyg rör sig längs tre linjära axlar – X, Y och Z – för att forma delar från massivt material. Det är en av de mest använda CNC- bearbetningsmetoderna på grund av dess enkelhet, tillförlitlighet och kostnadseffektivitet.
3-axlig CNC-bearbetningsarbetsflöde
Arbetsflödet för 3-axlig CNC-bearbetning följer en tydlig och strukturerad sekvens, från digital design till slutlig inspektion. Att förstå varje steg hjälper ingenjörer och inköpare att utvärdera tillverkningsbarhet, kontrollera kvalitet och säkerställa konsekventa bearbetningsresultat genom hela produktionsprocessen.
Design och CAD-modellering
Processen börjar med en detaljerad 3D CAD-modell som definierar geometri, dimensioner och toleranser. Korrekt 3-axlig CNC-design säkerställer att alla kritiska funktioner är tillgängliga från en topp-down-bearbetningsriktning.
Viktiga överväganden inkluderar:
- Funktionsorientering för att minimera omfastspänning av delar
- Lämplig väggtjocklek och hörnradier
- Toleranstilldelning baserad på funktion
- Design-för-bearbetbarhet för att minska kostnader och ledtider
CAM-programmering
CAM-programvara översätter CAD-modellen till exakta verktygsbanor för 3-axlig fräsning. Detta steg påverkar direkt bearbetningseffektiviteten och ytkvaliteten.
Typiska CAM-uppgifter inkluderar:
- Verktygsval baserat på material och funktionstyp
- Optimering av spindelhastighet och matningshastighet
- Strategiplanering för grov- och finbearbetning
- Kollisionskontroll och verktygsbanesimulering
Maskinuppsättning och fixturering
Arbetsstycket monteras säkert på maskinbordet med hjälp av skruvstäd, klämmor eller specialanpassade fixturer. Korrekt montering är avgörande för att bibehålla måttnoggrannheten.
Viktiga faktorer för installationen inkluderar:
- Stabil fastspänning utan deformation av delen
- Noggrann justering av arbetskoordinater
- Repeterbar positionering för batchproduktion
- Fixturdesign för att stödja fleroperationsbearbetning
Bearbetningsutförande
CNC-maskinen följer programmerade verktygsbanor för att ta bort material lager för lager. 3-axlig bearbetning är väl lämpad för prismatiska delar med funktioner som är tillgängliga från en riktning.
Vanliga operationer inkluderar:
- Planfräsning för plana referensytor
- Fickfräsning och spårfräsning
- Borrning och gängning av gängade hål
- Konturering för utvändiga profiler
Besiktning och efterbearbetning
Efter bearbetning genomgår delarna inspektion för att verifiera måttnoggrannhet och ytfinish. Kvalitetskontroll säkerställer överensstämmelse med konstruktionsspecifikationerna.
Efterbehandling kan innefatta:
- Dimensionsmätning med hjälp av CMM eller givare
- Ytbehandling såsom polering eller anodisering
- Funktionskontroller för passform och montering
Slutstädning och förpackning
Maskiner och verktyg som används i 3-axlig CNC-bearbetning
3-axlig CNC-bearbetning använder vanligtvis vertikala fleroperationscentra (VMC), CNC-fräsmaskiner och CNC-routrar. Skärande verktyg inkluderar pinnfräsar, planfräsar, borrar, brotschar och gängtappar, valda baserat på materialtyp och funktionskrav.
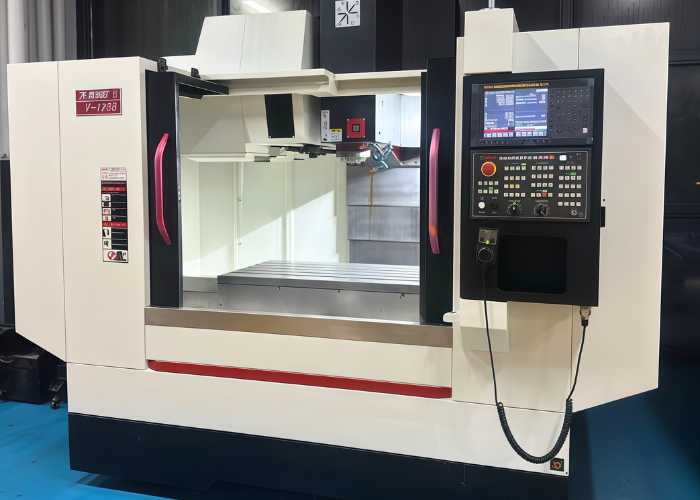
Vanliga maskiner inkluderar:
- Vertikala fleroperationscentra (VMC)– De mest använda maskinerna för 3-axlig fräsning, med hög styvhet och noggrannhet
- CNC-fräsmaskiner– Lämplig för allmän bearbetning och låga till medelstora produktionsvolymer
- CNC Router– Används ofta för aluminium-, plast- och kompositpaneler med större arbetsytor
Typiska skärverktyg inkluderar:
- Pinnfräsar– För profilering, spårfräsning och fickfräsning
- Ansiktskvarnar– För planytor och generering av plana ytor
- borrar– För att skapa hål med olika diametrar
- brotschar– För att förbättra hålnoggrannheten och ytjämnheten
- Taps– För invändig gängbearbetning
Material som stöds av 3-axlig CNC-bearbetning
3- axlig CNC-bearbetning stöder ett brett utbud av metaller och tekniska plaster, såsom aluminiumlegeringar, rostfritt stål, mässing, ABS, POM och PEEK. Korrekt materialval och skärparametrar säkerställer stabil noggrannhet, ytkvalitet och kostnadseffektiv produktion.
Vanligt bearbetade metaller inkluderar:
- Aluminiumlegeringar såsom 6061, 6063 och 7075, uppskattade för sin utmärkta bearbetbarhet och hållfasthets-viktförhållande
- Kolstål och legerat stål, används för strukturella och lastbärande komponenter
- Syrafast inklusive 304 och 316, utvalda för korrosionsbeständighet och hållbarhet
- Mässing och koppar, ofta valt för elektriska komponenter och precisionskopplingar
Vanligt bearbetade plaster inkluderar:
- ABS och POM, lämplig för funktionella prototyper och mekaniska komponenter
- Nylon (PA), erbjuder god styrka och slitstyrka
- TITT, en högpresterande termoplast som används för krävande tillämpningar som kräver hög temperaturbeständighet, kemisk stabilitet och mekanisk hållfasthet
- PMMA och PC, vanligtvis används för transparenta eller slagtåliga delar
Sammantaget är 3-axlig CNC-bearbetning bäst lämpad för material och delkonstruktioner som kan nås från en enda riktning, vilket gör den idealisk för platta och prismatiska komponenter i prototyp- och låg- till medelstor volymproduktion.
Fördelar med 3-axlig CNC-bearbetning
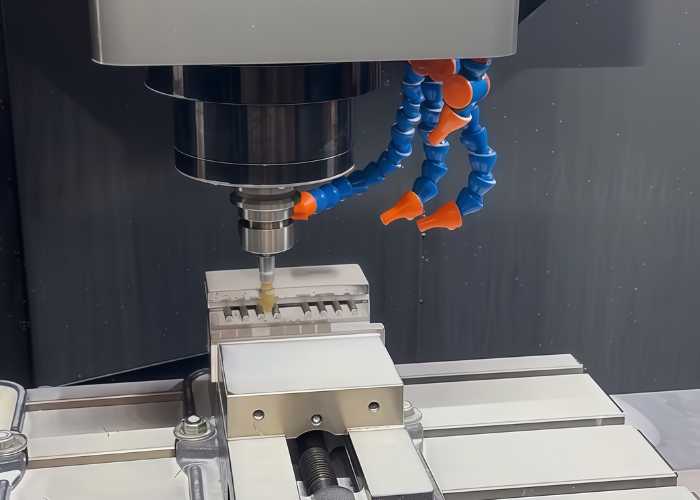
3-axlig CNC-bearbetning erbjuder en kostnadseffektiv, pålitlig och allmänt tillgänglig lösning för att producera exakta maskinbearbetade delar. Den är särskilt väl lämpad för prismatiska komponenter, prototyputveckling och små till medelstora serieproduktioner där hastighet, stabilitet och precision är viktiga krav.
Enkel och beprövad bearbetningsteknik
3-axlig CNC-bearbetning är en mogen och allmänt använd tillverkningsprocess som används inom många branscher. Dess enkla rörelse längs X-, Y- och Z-axlarna gör den mycket tillförlitlig för både prototypframställning och produktion.
- Enkel maskinstruktur med stabil mekanisk prestanda
- Lättförståelig rörelselogik, vilket minskar programmerings- och manövreringsfel
- Lägre processkomplexitet, minimerar bearbetningsrisker
- Väl lämpad för långsiktiga, repeterbara produktionsuppgifter
Lägre utrustnings- och programmeringskostnader
Jämfört med 4-axliga eller 5-axliga CNC-system erbjuder 3-axliga maskiner en mer kostnadseffektiv tillverkningslösning, särskilt för standarddelar och små till medelstora batchproduktioner.
- Lägre initiala maskininvesterings- och underhållskostnader
- Enklare CAM-programmering med kortare inlärningskurvor
- Minskad verktygs- och fixturkomplexitet
- Idealisk för kostnadskänsliga prototyper och projekt i låg volym
Snabbare uppställning jämfört med fleraxlig bearbetning
3-axlig CNC-bearbetning kräver vanligtvis enklare fixturering och färre inställningsvariabler, vilket bidrar till att förkorta förberedelsetiden och förbättra den totala effektiviteten.
- Vanliga skruvstäd och fixturer är ofta tillräckliga
- Färre maskinjusteringar mellan operationerna
- Minskad installationstid för upprepade jobb
- Högre genomströmning för prismatiska och plana komponenter
Utmärkt noggrannhet för funktioner uppifrån och ner
Med verktyg som närmar sig arbetsstycket från en fast vertikal riktning, ger 3-axlig CNC-bearbetning konsekvent och pålitlig precision för många vanliga funktioner.
- Hög noggrannhet för plana ytor och plana ytor
- Stabila toleranser för fickor, spår och borrade hål
- Bra ytfinish med rätt verktygsval
- Lämplig för täta monteringar och funktionstestning
Brett tillgänglig expertis och verktyg
3-axlig CNC-bearbetning drar nytta av en stor global kunskapsbas och ett standardiserat verktygsekosystem, vilket säkerställer förutsägbar kvalitet och leverans.
- Skickliga operatörer finns i stor utsträckning på marknaden
- Standardskärverktyg kompatibla med de flesta material
- Brett stöd för CAM-programvara och tillgänglighet för efterbehandlingsprogram
- Stabila ledtider och skalbar produktionskapacitet
Begränsningar för 3-axlig CNC-bearbetning
3-axlig CNC-bearbetning är tillförlitlig och kostnadseffektiv, men den har begränsningar när detaljgeometrin blir mer komplex. Eftersom verktygsrörelsen är begränsad till X-, Y- och Z-axlarna är vissa funktioner och bearbetningsscenarier mindre effektiva eller inte genomförbara.
Begränsad åtkomst till underskärningar och sidofunktioner
Eftersom skärverktyget närmar sig detaljen från en fast vertikal riktning har 3-axlig CNC-bearbetning inneboende begränsningar vid åtkomst av vissa geometrier.
- Vinklade hål och sidofunktioner är svåra att bearbeta direkt
- Underskärningar kräver vanligtvis sekundära operationer eller manuell bearbetning
- Ompositionering av delar behövs ofta för att nå icke-vertikala funktioner
- Den totala geometriska friheten är begränsad jämfört med fleraxlig bearbetning
Flera inställningar krävs för komplexa delar
Delar med egenskaper fördelade över flera ytor kräver vanligtvis omorientering under bearbetning.
- Ytterligare inställningar ökar förberedelse- och hanteringstiden
- Omfixering medför potentiella avvikelser i uppriktningen
- Delar med snäva toleranser är mer känsliga för kumulativa inställningsfel
- Processkonsekvens blir svårare att upprätthålla för komplexa konstruktioner
Ej lämplig för mycket konturerade eller friformade geometrier
3-axlig CNC-bearbetning är mindre effektiv vid hantering av komplexa ytprofiler.
- Djupa kurvor och organiska former är svåra att bearbeta exakt
- Acceptabel ytkvalitet kräver ofta längre cykeltider
- Ytterligare efterbehandlingsprocesser kan vara nödvändiga
- Den totala bearbetningseffektiviteten minskar för friformsgeometrier
Lägre effektivitet för flersidig bearbetning
När en del kräver bearbetning från flera vinklar eller ytor blir 3-axlig CNC-bearbetning mindre effektiv.
- Sekventiell ompositionering saktar ner bearbetningsprocessen
- Installationsändringar ökar arbetsinsatsen och maskinens stilleståndstid
- Enkeluppsättningsbearbetning är inte möjlig för flersidiga funktioner
- 4-axlig eller 5-axlig CNC-bearbetning är generellt en bättre lösning
Tillämpningar av 3-axlig CNC-bearbetning
3- axlig CNC-bearbetning används ofta inom fordonsindustrin, flyg- och rymdindustrin, elektronik, medicintekniska produkter, industriell utrustning och prototyptillverkning, där prismatiska delar kräver noggrann, repeterbar och kostnadseffektiv bearbetning från ett top-down-tillvägagångssätt.
Vanliga tillämpningsbranscher inkluderar:
- Bil– Används för konsoler, höljen, fästen och fixturer där måttnoggrannhet och repeterbarhet krävs.
- Aerospace– Tillämpas på strukturella komponenter, lock och verktyg som kräver snäva toleranser och stabil bearbetningskvalitet.
- Elektronik– Används ofta för kapslingar, kylflänsar och ramar som kräver exakt fickurtagning och ytjämnhet.
- Medicintekniska produkter– Stödjer instrumentkomponenter och höljen där konsistens, precision och ytkvalitet är avgörande.
- Industriell utrustning– Används för plattor, baser och mekaniska delar som kräver hållbarhet och tillförlitlig bearbetningsprestanda.
- Prototypframställning och FoU– Möjliggör snabb validering av delkonstruktioner och funktionstestning före produktion.
| Industry | Typiska 3-axliga CNC-frästa delar | Huvudsakliga syfte |
| Bil | Fästen, höljen, fästen, armaturer | Funktionstestning, monteringsvalidering |
| Aerospace | Strukturkomponenter, skydd, verktyg | Lätta strukturer, precisionspassform |
| Elektronik | Kapslingar, kylflänsar, ramar | Termisk hantering, dimensionell noggrannhet |
| Medicintekniska produkter | Instrumentkomponenter, höljen | Precision, repeterbarhet, stöd för efterlevnad |
| Industriell utrustning | Plattor, baser, mekaniska delar | Hållbarhet, stabil prestanda |
| Prototypframställning och forskning och utveckling | Prototypdelar, testkomponenter | Snabb designvalidering och iteration |
Vanliga frågor
Vad är skillnaden mellan 3- och 5-axlig CNC?
Den största skillnaden mellan 3-axlig CNC och 5-axlig bearbetning är verktygstillgängligheten. I vår verkstad skär 3-axliga CNC-maskiner från en enda vertikal riktning, medan 5-axliga maskiner möjliggör bearbetning i flera vinklar i en uppställning. Även om 5-axlig bearbetning hanterar komplexa geometrier, är 3-axlig bearbetning fortfarande mer kostnadseffektiv för enklare delar.
Vad är skillnaden mellan 2-axlig och 3-axlig CNC?
2-axlig CNC styr endast två linjära rörelser, vilket begränsar djup och geometri för funktioner. Genom att lägga till Z-axeln stöder 3-axlig CNC-bearbetning fickor, spår och djupkontrollerade funktioner, vilket möjliggör mer flexibel 3-axlig fräsning och gör den lämplig för funktionella mekaniska delar.
Vad är skillnaden mellan 3- och 4-axlig CNC?
4-axlig CNC-bearbetning lägger till en rotationsaxel, vilket gör att sidofunktioner kan bearbetas utan att behöva fastspännas igen. I jämförelse kräver 3-axlig CNC-bearbetning enklare uppställningar och är bättre lämpad för plana eller prismatiska komponenter när 3-axlig CNC-design tillåter åtkomst till funktioner från en riktning.
Vad kan man göra med en 3-axlig CNC?
Med 3-axlig CNC-bearbetning producerar vi vanligtvis fästen, höljen, plattor, inkapslingar, fixturer och prototypdelar. Dessa delar tillverkas vanligtvis genom 3-axlig fräsning i aluminium, stål och tekniska plaster, där funktioner är tillgängliga från en top-down-bearbetningsmetod.
Slutsats
3-axlig CNC-bearbetning är fortfarande en pålitlig och kostnadseffektiv lösning för att producera precisionsbearbetade delar. Genom att förstå dess process, möjligheter och begränsningar kan ingenjörer och köpare tryggt välja rätt bearbetningsmetod för sina applikationer.
TiRapid erbjuder pålitlig 3-axlig CNC-bearbetning med stabil noggrannhet och snabb leveranstid. Vi stöder prototyper och produktion i låg till medelstor volym. Kontakta oss för att starta ditt projekt.
















