
Ciobirea sculelor este o problemă frecventă în timpul operațiunilor de strunjire. Odată ce o sculă așchietoare se ciobește, aceasta poate afecta precizia prelucrării, finisajul suprafeței și chiar poate cauza instabilitatea echipamentului. În mediile de producție de mare viteză și continue, ciobirea sculelor poate reduce, de asemenea, eficiența generală a prelucrării.
Mulți factori pot cauza ciobirea sculelor, inclusiv parametrii de așchiere necorespunzătoare, selecția incorectă a materialului sculei, vibrațiile mașinii și răcirea insuficientă. Numai prin identificarea cauzei specifice și efectuarea unor ajustări specifice producătorii pot reduce deteriorarea sculelor și pot îmbunătăți stabilitatea prelucrării.
Principalele cauze ale ciobirii sculelor
Ciobirea sculei apare de obicei atunci când sarcinile de așchiere se schimbă brusc. Când muchia așchietoare se confruntă cu forțe de impact care depășesc limita materialului, se pot forma fisuri care se pot extinde treptat până când apare așchierea. Medii de prelucrare diferite pot produce cauze diferite ale așchierii, așadar problema trebuie analizată pe baza condițiilor reale de prelucrare. Parametrii de așchiere, proprietățile materialului piesei de prelucrat și structura sculei afectează în mod direct durata de viață a sculei. Dacă mașina funcționează sub sarcină mare pentru perioade lungi de timp, în timp ce parametrii rămân instabili, muchia așchietoare va experimenta fluctuații continue de solicitare, crescând riscul de așchiere.
Setări necorespunzătoare ale parametrilor de tăiere
Parametrii de așchiere afectează direct sarcina sculei și distribuția căldurii la așchiere. Dacă setările parametrilor depășesc capacitatea sculei, muchia așchietoare se poate deteriora. În mediile de prelucrare cu viteză mare, viteza axului, viteza de avans și adâncimea de așchiere trebuie să rămână echilibrate corespunzător. Setările agresive pot crește rapid temperatura sculei și pot crea o forță de impact continuă, provocând în cele din urmă fisuri sau fracturi la muchia așchietoare.
- Viteza de avans excesivă crește impactul așchierii
- Adâncimea excesivă de tăiere crește sarcina pe muchie
- Turația mare a axului provoacă o creștere rapidă a temperaturii
- Răcire insuficientă în timpul prelucrării la viteză mare
- Modificările bruște ale parametrilor creează stres de impact
- Utilizarea acelorași parametri pentru degroșare și finisare
Setările necorespunzătoare ale parametrilor mențin scula sub sarcină mare pentru perioade lungi de timp, accelerând uzura și crescând probabilitatea de ciobire.
Nepotrivire între materialul sculei și materialul piesei de prelucrat
Diferite materiale pentru piese de prelucrat necesită diferite tipuri de scule așchietoare. Dacă scula nu are o duritate, tenacitate sau rezistență la căldură suficientă, este posibil să nu reziste la condiții dificile de așchiere. În timpul prelucrării materialelor cu duritate ridicată, o rezistență slabă la uzură poate deteriora rapid muchia așchietoare. Unele materiale generează, de asemenea, muchii acumulate sau impacturi de așchiere întrerupte, crescând și mai mult riscul de ciobire a sculei.
- Rezistență insuficientă la uzură la prelucrarea materialelor dure
- Prelucrarea oțelului inoxidabil poate crea muchii deformate
- Prelucrarea fontei generează forțe de impact puternice
- Acoperire a sculei nepotrivită pentru condițiile de tăiere
- Unghiul muchiei sculei nu corespunde caracteristicilor materialului
- Tenacitatea insuficientă poate duce la fisuri
Potrivirea deficitară dintre sculă și materialul piesei de prelucrat crește presiunea de tăiere pe muchie și crește riscul de ciobire.
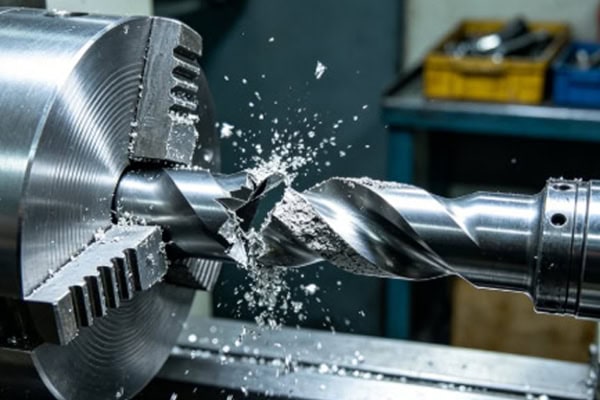
Influența stabilității mașinii asupra duratei de viață a sculei
Stabilitatea mașinii este strâns legată de durata de viață a sculei. Chiar și sculele de înaltă performanță se pot așchia frecvent dacă mașina nu are rigiditate sau prezintă probleme de vibrații. În timpul prelucrării, stabilitatea axului, precizia de prindere și rigiditatea structurii mașinii afectează toate condițiile de așchiere. Când apar vibrații sau bătaie axată, forțele de așchiere fluctuează continuu, plasând scula într-un mediu de solicitare instabil care, în cele din urmă, deteriorează muchia așchietoare.
Vibrațiile axului și impactul așchierii
Dacă axul principal prezintă bătaie bruscă sau vibrații în timpul funcționării la viteză mare, forțele de așchiere devin instabile, iar scula primește sarcini de impact repetate. În timpul ciclurilor lungi de prelucrare continuă, vibrațiile se acumulează și creează treptat fisuri mici de-a lungul muchiei așchietoare. Odată ce aceste fisuri se extind, pot apărea ciobiri sau chiar ruperea sculei.
- Rulmenții uzați ai axului cresc vibrațiile
- Echilibru dinamic slab în timpul prelucrării de mare viteză
- Consola excesivă a sculei reduce rigiditatea
- Prinderea necorespunzătoare a piesei de lucru provoacă mișcare
- Tăierea întreruptă creează un impact periodic
- Fluctuația forței de tăiere provoacă rezonanță
Vibrațiile pe termen lung pot crea fisuri de oboseală în unealtă și pot duce în cele din urmă la ciobire sau rupere.
Erori de instalare și prindere a sculelor
Calitatea instalării sculelor afectează direct stabilitatea la așchiere. Structurile de prindere instabile pot cauza deplasarea sculei și solicitări anormale. În unele medii de prelucrare, atenția insuficientă acordată curățeniei scaunului sculei și preciziei de blocare permite mișcări mici ale sculei în timpul prelucrării la viteză mare. Deși nu sunt imediat evidente, aceste mișcări cresc treptat uzura muchiei în timp.
- Unealta nu este așezată complet pe suport
- Forța de blocare insuficientă provoacă micro-mișcări
- Excentricitatea portsculei afectează traiectoria de așchiere
- Consola excesivă a sculei
- Unghi de instalare incorect al plăcuței
- Scaunele uzate ale sculelor reduc precizia poziționării
Structurile de prindere stabile reduc vibrațiile și bătaia axată, îmbunătățind stabilitatea și durata de viață a sculei.
Cum să reduci riscul de ciobire a sculelor la strunjire
Reducerea ciobirii sculelor necesită optimizarea parametrilor de așchiere, a gestionării sculelor și a condițiilor de prelucrare, astfel încât așchierea să rămână stabilă pe tot parcursul procesului. Strunjirea modernă pune din ce în ce mai mult accent pe automatizare și controlul bazat pe date. Prin optimizarea ritmului de prelucrare, ajustarea traiectoriilor de așchiere și îmbunătățirea condițiilor de răcire, producătorii pot reduce semnificativ fluctuația forței și pot prelungi durata de viață a sculelor.
Optimizarea parametrilor de tăiere
Parametrii de prelucrare ar trebui să corespundă materialului piesei de prelucrat și performanței sculei pentru a evita supraîncărcarea acesteia. Materiale diferite generează caracteristici diferite ale căldurii de așchiere, așadar viteza axului și viteza de avans ar trebui ajustate dinamic în funcție de condițiile reale de prelucrare.
- Reglați viteza de tăiere în funcție de duritatea materialului
- Controlați viteza de avans pentru a reduce impactul așchierii
- Folosește tăierea în straturi pentru a reduce presiunea pe margine
- Parametri separați de degroșare și finisare
- Evitați accelerarea și decelerația bruscă
- Reduceți adâncimea de așchiere în timpul prelucrării de mare viteză
Setările rezonabile ale parametrilor reduc fluctuația forței de așchiere și îmbunătățesc stabilitatea sculei.
Îmbunătățirea răcirii și lubrifierii
Căldura excesivă la așchiere reduce rezistența sculei și accelerează expansiunea fisurilor, ceea ce face ca sistemele de răcire să fie extrem de importante pentru prevenirea ciobirii. Răcirea eficientă nu numai că scade temperatura muchiei, dar reduce și frecarea și îmbunătățește stabilitatea așchierii. În mediile de prelucrare de mare viteză, sistemele de răcire la înaltă presiune au devenit esențiale pentru prelungirea duratei de viață a sculei.
- Folosește răcirea la presiune înaltă pentru a îmbunătăți disiparea căldurii
- Asigurați-vă că lichidul de răcire acoperă zona muchiei tăietoare
- Îmbunătățiți lubrifierea pentru a reduce frecarea
- Preveniți acumularea de căldură concentrată
- Verificați periodic debitul lichidului de răcire
- Prevenirea blocajelor care afectează performanța de răcire
Condițiile stabile de răcire reduc fisurarea termică și prelungesc durata de viață a sculelor.
Rolul sistemelor automate de monitorizare în protecția sculelor
Odată cu dezvoltarea fabricației inteligente, tot mai multe mașini de strunjit utilizează acum sisteme automate de monitorizare pentru a analiza condițiile sculelor în timp real, ajutând la identificarea anomaliilor înainte de a se produce ciobirea bruscă a sculei. Senzorii și sistemele de analiză a datelor monitorizează sarcina, vibrațiile și schimbările de temperatură pe tot parcursul procesului de prelucrare, făcând condițiile sculelor mai transparente și mai ușor de controlat.
Tehnologie de monitorizare a stării sculelor
Sistemul colectează date de prelucrare prin intermediul senzorilor și identifică uzura sculelor și condițiile anormale. Prin analizarea frecvenței vibrațiilor și a fluctuațiilor de sarcină ale axului, uzura anormală a sculelor poate fi detectată din timp, înainte ca scula să ajungă în condiții de defecțiune.
- Monitorizarea în timp real a modificărilor vibrațiilor
- Analiza fluctuației sarcinii axului
- Detectarea condițiilor de temperatură ale sculei
- Identificarea sunetelor anormale de tăiere
- Monitorizarea modificărilor forței de tăiere
- Evaluarea tendințelor de uzură a sculelor
Sistemele inteligente de monitorizare pot identifica din timp condițiile anormale și pot reduce timpii de nefuncționare neașteptați.
Schimbare automată a sculelor și gestionare a duratei de viață
Sistemele automate pot prezice și gestiona durata de viață a sculelor, înlocuind sculele înainte ca acestea să atingă limitele critice de uzură. Bazele de date privind durata de viață a sculelor înregistrează timpul de prelucrare și condițiile de funcționare, permițând modele mai precise de predicție a duratei de viață și reducând erorile de judecată umană.
- Crearea unei baze de date cu durată de viață a sculelor
- Înregistrarea automată a timpului de prelucrare
- Prezicerea duratei de viață rămase a sculei
- Comutarea automată la instrumentele de backup
- Reducerea erorilor de judecată umane
- Îmbunătățirea stabilității prelucrării continue
Gestionarea duratei de viață a sculei îmbunătățește continuitatea prelucrării, reducând în același timp riscul de deteriorare a sculei.
Manipularea corectă după ciobirea sculei
După ce se produce ciobirea sculei, prelucrarea trebuie oprită imediat pentru a evita pierderi mai mari. Parametrii de așchiere, condițiile de răcire și vibrațiile mașinii trebuie inspectate înainte de reluarea producției.
Prin optimizarea parametrilor de prelucrare, îmbunătățirea stabilității mașinii și consolidarea managementului sculelor, producătorii pot reduce eficient problemele de așchiere a sculelor și pot menține operațiuni de strunjire mai stabile.















