
Frezarea ascendentă și frezarea descendentă sunt două metode fundamentale de frezare CNC definite prin rotația frezei și direcția de avans. Înțelegerea frezării ascendente și a frezării descendente îi ajută pe ingineri să aleagă strategia potrivită pentru tipul de material, rigiditatea mașinii, finisajul suprafeței și durata de viață a sculei. Acest ghid explică diferențele cheie, aplicațiile și sfaturile de selecție.
În acest ghid, explicăm clar diferențele dintre frezarea ascendentă și frezarea descendentă, cum funcționează fiecare metodă, unde sunt utilizate în mod obișnuit și cum să selectați abordarea potrivită pentru aplicațiile de prelucrare CNC din lumea reală.
Ce este frezarea ascendentă?
Frezarea ascendentă, cunoscută și sub denumirea de frezare convențională, este una dintre cele mai tradiționale metode de frezare în prelucrare mecanică. Înțelegerea modului în care funcționează formarea așchiilor, forțele de așchiere și angrenarea sculelor în frezarea ascendentă îi ajută pe ingineri să aleagă strategia potrivită pentru degroșare și configurațiile mașinilor vechi.
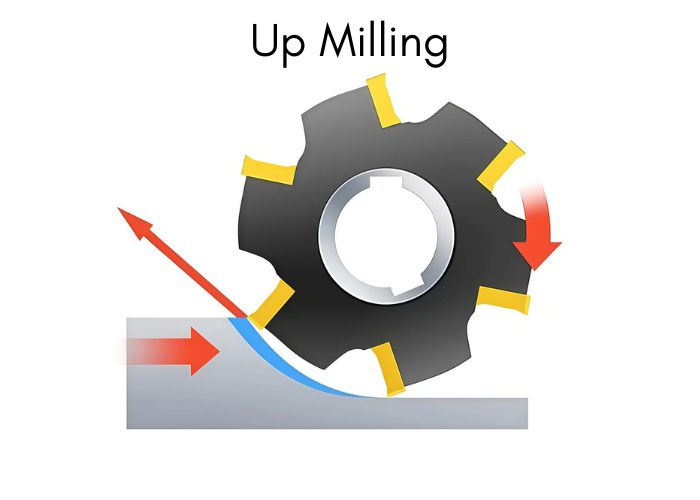
Frezarea ascendentă este un proces de frezare în care scula așchietoare se rotește în direcția opusă avansului piesei de prelucrat. În punctul de contact, freza freacă inițial suprafața înainte de a se angaja complet în material. Grosimea așchiei începe de la zero și crește treptat până la maxim în punctul de ieșire din așchie.
Dintr-o perspectivă mecanică, acest comportament de așchiere are ca rezultat o frecare și forțe de așchiere mai mari. În practică, am observat că frezarea ascendentă tinde să genereze mai multă căldură și să accelereze uzura sculelor, în special la prelucrarea metalelor mai dure. Cu toate acestea, oferă și un control mai bun pe mașinile cu joc sau rigiditate limitată, motiv pentru care rămâne utilă pentru mașinile CNC mai vechi, frezele manuale și anumite operațiuni de degroșare.
Ce este frezarea descendentă?
Frezarea descendentă, cunoscută și sub denumirea de frezare în urcare, este metoda de frezare preferată în prelucrarea CNC modernă. Prin alinierea rotației sculei cu direcția de avans, aceasta oferă o finisare mai bună a suprafeței, forțe de așchiere mai mici și o durată de viață mai lungă a sculei - în special în aplicațiile de precizie.
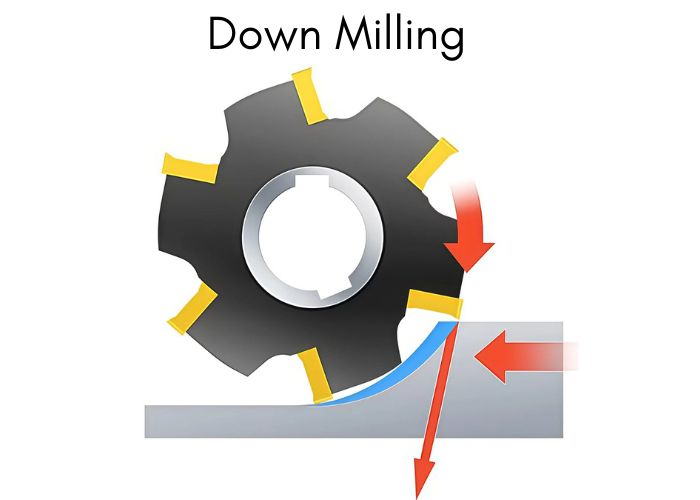
Frezarea descendentă este un proces de frezare în care freza se rotește în aceeași direcție ca și avansul piesei de prelucrat. În punctul de angrenare, muchia așchietoare intră imediat în material la grosimea maximă a așchiei, care apoi scade treptat pe măsură ce scula iese din așchietură.
Din perspectiva mecanicii prelucrării, acest comportament de așchiere produce forțe de așchiere mai line și mai stabile. În producția reală, am constatat că frezarea descendentă reduce semnificativ vibrațiile și uzura sculelor, în special la prelucrarea aliajelor de aluminiu și a oțelului inoxidabil. Evacuarea eficientă a așchiilor previne, de asemenea, retezarea așchiilor, ceea ce îmbunătățește direct calitatea suprafeței și consistența dimensională.
Totuși, frezarea descendentă necesită o rigiditate suficientă a mașinii și un joc minim. Pe mașinile CNC moderne cu șuruburi cu bile și dispozitive de fixare rigide, este alegerea ideală pentru operațiunile de finisare și piesele de înaltă precizie, atingând de obicei o rugozitate a suprafeței de până la Ra1.6 µm sau mai bună.
Diferențe cheie între frezarea în sus și frezarea în jos
Înțelegerea diferențelor cheie dintre frezarea ascendentă și frezarea descendentă este esențială pentru selectarea strategiei potrivite de prelucrare, deoarece fiecare metodă afectează forțele de așchiere, finisajul suprafeței, durata de viață a sculei și eficiența generală a prelucrării.
| Aspect de comparație | Frezare ascendentă (frezare convențională) | Frezare descendentă (frezare ascendentă) |
| Rotația frezei vs. direcția de alimentare | Cuțitul se rotește în sens opus direcției de alimentare | Cuțitul se rotește în aceeași direcție ca și alimentarea |
| Formarea grosimii așchiilor | Grosimea așchiei crește de la 0 la maxim | Grosimea așchiei scade de la maxim la 0 |
| Angrenarea inițială a sculei | Unealta freacă înainte de tăiere, frecare mai mare | Scula taie imediat, cuplare mai lină |
| Forțele de tăiere | Forțe de tăiere mai mari, forța tinde să ridice piesa de prelucrat | Forțe mai mici și mai stabile, apasă piesa de prelucrat în jos |
| Stabilitatea piesei de prelucrat | Necesită o prindere mai puternică pentru a preveni ridicarea | Stabilitate mai bună datorită forței descendente |
| Calitate finisaj suprafețe | Suprafață mai rugoasă, nu este ideală pentru finisare | Suprafață mai netedă, potrivită pentru finisare |
| Uzura sculei | Uzură mai mare din cauza frecării și căldurii | Uzură redusă, durată de viață mai lungă a sculei |
| Generarea de căldură | Căldură mai mare, ecruisare mai mare | Control termic mai bun, ecruisare minimă |
| Îndepărtarea așchiilor | Mai puțin eficient, așchiile pot tăia din nou suprafața | Evacuare eficientă a așchiilor |
| consum de energie | Consum mai mare de energie | Putere cu 5–15% mai mică în aceleași condiții |
| Cerința de rigiditate a mașinii | Potrivit pentru mașini mai vechi sau mai puțin rigide | Necesită mașini rigide cu joc redus |
| Aplicații tipice | Prelucrare superficială, turnare, forjare | Finisare, piese cu pereți subțiri, prelucrare de precizie |
Avantajele și limitele frezării ascendente
Frezarea ascendentă, cunoscută și sub denumirea de frezare convențională, este încă utilizată pe scară largă în prelucrarea CNC atunci când rigiditatea mașinii, comportamentul materialului sau stabilitatea la așchiere sunt preocupări cheie. Înțelegerea avantajelor și limitărilor sale îi ajută pe ingineri să aleagă strategia potrivită pentru aplicațiile de degroșare și materiale dure.
Avantajele frezării în sus
Frezarea ascendentă angajează freza treptat, grosimea așchiei crescând de la zero la maxim. Acest mecanism de așchiere reduce riscul impactului brusc al sculei, fiind potrivit pentru materiale fragile sau dure, cum ar fi fonta și ceramica. Din experiența mea, această angajare graduală reduce riscul de așchiere a sculei cu până la 20-30% în configurații instabile.
Forțele de așchiere acționează în sens opus direcției de avans, îmbunătățind angrenarea șurubului de acționare și reducând problemele de joc. Prin urmare, frezarea ascendentă funcționează fiabil pe mașinile mai vechi sau mai puțin rigide și este adesea preferată pentru așchii superficiale și operațiuni de degroșare.
Limitările frezării în sus
Principalul dezavantaj al frezării ascendente este forța de așchiere și frecarea mai mari. Deoarece freza freacă suprafața înainte de angrenare completă, generarea de căldură crește și accelerează uzura sculei. Rugozitatea suprafeței este de obicei mai proastă decât cea a frezării ascendente, depășind adesea Ra3.2 µm în condiții similare.
În plus, forța de așchiere ascendentă poate ridica piesa de prelucrat, necesitând o fixare mai puternică. O evacuare deficitară a așchiilor poate duce, de asemenea, la o nouă tăiere, reducând și mai mult durata de viață a sculei și precizia dimensională.
Avantajele și limitele frezării descendente
Frezarea descendentă, cunoscută și sub denumirea de frezare în urcare, este alegerea preferată în prelucrarea CNC modernă datorită eficienței sale, calității suprafeței și uzurii reduse a sculelor. Cu toate acestea, performanța sa depinde în mare măsură de rigiditatea mașinii și de calitatea configurării.
Avantajele frezării descendente
În frezarea descendentă, freza prinde piesa de prelucrat la grosimea maximă a așchiei și iese treptat din așchiere. Acest mecanism de așchiere permite sculei să forțeze materialul imediat, în loc să frece mai întâi suprafața. În practică, am constatat că acest lucru poate reduce forțele de așchiere cu aproximativ 5-15% în comparație cu frezarea ascendentă în aceleași condiții.
Deoarece forța de așchiere este îndreptată în jos, piesa de prelucrat este presată ferm pe masă, îmbunătățind stabilitatea și consistența dimensională. Frezarea descendentă oferă, de asemenea, o finisare superioară a suprafeței, atingând adesea Ra1.6–3.2 µm fără finisare secundară. Uzura sculei este mai uniformă, prelungind durata de viață a sculei și îmbunătățind predictibilitatea în producția în serie.
Datorită evacuării eficiente a așchiilor și generării reduse de căldură, frezarea descendentă este utilizată pe scară largă pentru operațiuni de finisare, piese cu pereți subțiri și componente CNC de înaltă precizie.
Limitările frezării descendente
Principala limitare a frezării descendente este sensibilitatea sa la jocul și rigiditatea mașinii. La mașinile fără compensare a jocului, freza poate trage piesa de prelucrat în așchiere, provocând vibrații, erori dimensionale sau chiar ruperea sculei.
Frezarea descendentă necesită, de asemenea, fixare sigură și configurații stabile. Din experiența mea, o fixare deficitară sau o rigiditate insuficientă a mașinii pot anula complet avantajele acesteia. Pentru mașinile mai vechi sau suprafețele turnate brute, frezarea descendentă poate crește riscul în loc să îmbunătățească rezultatele.
Aplicații tipice ale frezării în sus
Frezarea ascendentă, cunoscută și sub denumirea de frezare convențională, este încă utilizată pe scară largă în scenarii specifice de prelucrare în care comportamentul materialului, rigiditatea mașinii sau stabilitatea procesului depășesc cerințele de finisare a suprafeței. Înțelegerea aplicațiilor sale tipice ajută la evitarea deteriorării sculelor și a riscului de prelucrare.
Din experiența mea, frezarea ascendentă este cea mai potrivită pentru operațiunile de degroșare și îndepărtarea inițială a materialului, în special atunci când scopul este angrenarea controlată, mai degrabă decât calitatea suprafeței. Deoarece freza intră treptat în piesa de prelucrat - de la grosimea zero a așchiei până la grosimea maximă - reduce încărcările bruște de impact, ceea ce o face mai sigură pentru condiții instabile de așchiere.
Frezarea ascendentă are performanțe bune la prelucrarea materialelor dure sau fragile, cum ar fi oțelul cu conținut ridicat de carbon, fonta și anumite aliaje dure. Acțiunea progresivă de așchiere reduce riscul de ciobire a muchiilor și de fracturare a sculei, aspect critic atunci când duritatea materialului este inconsistentă sau imprevizibilă.
De asemenea, este eficient pentru materiale cu duritate variabilă, cum ar fi piese turnate, forjate sau piese cu depuneri superficiale. În aceste cazuri, angrenarea treptată ajută la stabilizarea forțelor de tăiere și reduce vibrațiile.
O altă aplicație comună este prelucrarea pe mașini mai vechi sau cu rigiditate redusă. Deoarece forța de așchiere orizontală acționează în sens opus direcției de avans, efectele de joc sunt reduse la minimum, ceea ce face ca frezarea să fie mai permisivă pe mașinile fără sisteme avansate de compensare.
Totuși, deoarece forța verticală tinde să ridice piesa de prelucrat, o fixare puternică este esențială. În practică, recomand întotdeauna frezarea în sus doar atunci când forța de prindere și stabilitatea mașinii sunt bine controlate.
Aplicații tipice ale frezării descendente
Frezarea descendentă, cunoscută și sub denumirea de frezare în urcare, este metoda preferată în prelucrarea CNC modernă atunci când calitatea suprafeței, precizia dimensională și durata de viață a sculei sunt critice. Mecanica sa de așchiere o face deosebit de eficientă pentru operațiuni de precizie și finisare.
Din experiența mea, frezarea descendentă este cel mai frecvent utilizată în finisare și prelucrarea de precizie. Deoarece freza angină materialul la grosimea maximă a așchiei și iese treptat din așchietură, forțele de așchiere rămân stabile și previzibile. Acest lucru are ca rezultat suprafețe mai netede, atingând adesea un Ra de 1.6–3.2 μm fără finisare secundară.
Frezarea descendentă este foarte eficientă pentru așchii ușoare până la medii, în special la prelucrarea elementelor complexe, a pereților subțiri sau a detaliilor fine. Efectul redus de frecare minimizează generarea de căldură și păstrează precizia dimensională, esențială pentru piesele cu toleranțe strânse din aplicațiile aerospațiale și auto.
De asemenea, este utilizată pe scară largă în producția de volum mare. Formarea constantă a așchiilor și uzura redusă a sculei prelungesc de obicei durata de viață a frezei cu 20-40% în comparație cu frezarea ascendentă, îmbunătățind eficiența costurilor în producția de serie, cum ar fi cea a dispozitivelor medicale și a carcaselor de aluminiu.
Frezarea descendentă are cele mai bune performanțe pe materiale ductile și uniforme, cum ar fi aliajele de aluminiu, oțelul moale, materialele plastice și cuprul. Aceste materiale beneficiază de evacuarea lină a așchiilor și de o ecruisare redusă.
O altă aplicație importantă este prelucrarea pieselor subțiri, plate sau dificil de fixat. Forța de așchiere verticală descendentă apasă piesa pe masă, îmbunătățind stabilitatea și reducând vibrațiile. Pe mașinile CNC moderne cu rigiditate ridicată și joc minim, frezarea descendentă este de obicei prima mea alegere pentru trecerile finale.
Cum să alegi între frezarea ascendentă și frezarea descendentă
Alegerea între frezarea ascendentă și frezarea descendentă este o decizie tehnică care afectează direct durata de viață a sculei, finisajul suprafeței, siguranța mașinii și costul total de prelucrare. Alegerea corectă depinde de comportamentul materialului, rigiditatea mașinii și de natura operațiunii de degroșare sau finisare.
Din experiența mea, primul factor pe care îl evaluez este tipul de material. Frezarea ascendentă este mai sigură pentru materiale dure, fragile sau cu suprafață călită, cum ar fi piesele turnate și forjate. Deoarece freza se angajează gradual, reduce forțele de impact și protejează muchia așchietoare. Frezarea descendentă are performanțe mai bune pe materiale ductile precum aluminiu, oțel moale, materiale plastice și nailon, unde se poate obține un flux lin al așchiilor și o tăiere stabilă.
Cerințele de finisare a suprafeței sunt la fel de importante. Frezarea descendentă oferă în mod constant o calitate mai bună a suprafeței, deoarece grosimea așchiei scade în timpul așchierii, reducând la minimum frecarea și căldura. Este alegerea mea implicită pentru operațiunile de finisare. În schimb, frezarea ascendentă este mai potrivită pentru degroșare, unde calitatea suprafeței este secundară.
Starea și rigiditatea mașinii determină adesea decizia finală. La mașinile mai vechi sau la mașinile fără eliminare a jocului de așchiere, prefer frezarea ascendentă deoarece forțele de așchiere se opun avansului mesei și reduc riscul de tragere bruscă a sculei. Frezarea descendentă necesită mașini CNC rigide cu joc de așchiere minim pentru a evita vibrațiile sau ruperea sculei.
Sculele și strategia de așchiere contează, de asemenea. Pentru plăcuțele ceramice sau aliajele rezistente la căldură, frezarea ascendentă este mai sigură datorită impactului mai mic la intrare. Cu toate acestea, pentru sculele din carbură solidă și piesele cu pereți subțiri, frezarea descendentă reduce deformarea și consumul de energie - uneori cu 5-15%.
În practică, folosesc adesea frezarea ascendentă pentru degroșare și frezarea descendentă pentru finisare în cadrul aceleiași piese, pentru a echilibra siguranța, eficiența și precizia.
Întrebări frecvente
Frezare în sus și frezare în jos: care este mai bună?
Din experiența mea, niciuna dintre metode nu este universal „mai bună” - alegerea depinde de aplicație. Frezarea descendentă este în general superioară pentru finisare și lucrări de precizie, oferind suprafețe mai netede și un consum de energie cu 5-15% mai mic în condiții similare. De asemenea, reduce uzura sculelor și îmbunătățește evacuarea așchiilor pe mașinile CNC rigide moderne. Frezarea ascendentă, însă, este mai sigură pentru degroșare, materiale dure sau casante și mașini mai vechi fără control al jocului. Aleg în funcție de material, finisajul suprafeței și rigiditatea mașinii.
Care este un alt nume pentru frezarea în sus?
Frezarea ascendentă este cunoscută și sub denumirea de frezare convențională. În practica mea, acest termen este utilizat în mod obișnuit în manuale și în mediile de prelucrare tradiționale. Frezarea convențională descrie freza care se rotește în sens opus direcției de avans, grosimea așchiei crescând de la zero la maxim. Această angrenare treptată reduce șocul de intrare, motiv pentru care frezarea convențională (ascendentă) este adesea preferată pentru piese turnate, forjate sau materiale cu suprafață călită, unde protecția sculei este critică.
Ce se înțelege prin frezare în sus și frezare în jos?
Frezarea ascendentă și frezarea descendentă descriu două strategii de frezare bazate pe relația dintre rotația frezei și direcția de avans. În frezarea ascendentă, freza se rotește împotriva avansului, producând o grosime a așchiei crescândă și o frecare mai mare. În frezarea descendentă, freza se rotește odată cu avansul, începând de la grosimea maximă a așchiei și scăzând. Din experiența mea, această distincție afectează direct finisajul suprafeței, direcția forței de așchiere, generarea de căldură și durata de viață a sculei.
Ce este frezarea în sus?
Frezarea în sus se referă la frezarea în sus, în care freza se rotește în sens opus direcției de avans a piesei de prelucrat. Folosesc această metodă la prelucrarea materialelor dure, fragile sau cu suprafață călită, deoarece freza se angajează treptat, reducând stresul de impact. Cu toate acestea, frezarea în sus generează o frecare și o căldură mai mari, rezultând adesea suprafețe mai rugoase și o uzură crescută a sculei. De obicei, necesită o prindere mai puternică, deoarece forțele verticale tind să ridice piesa de prelucrat în timpul așchierii.
Care sunt cele două tipuri de frezare?
Cele două tipuri principale de frezare sunt frezarea ascendentă (frezare convențională) și frezarea descendentă (frezare în urcare). Din experiența mea, aceste două strategii acoperă majoritatea deciziilor de frezare CNC. Frezarea ascendentă este preferată pentru degroșare, configurații instabile și mașini mai vechi, în timp ce frezarea descendentă excelează în finisare, lucrări de înaltă precizie și medii CNC moderne. Alegerea corectă poate îmbunătăți durata de viață a sculei cu 20-40% și poate îmbunătăți semnificativ calitatea suprafeței.
Concluzie
Frezarea ascendentă și frezarea descendentă diferă în funcție de direcția frezei, formarea așchiilor și forțele de așchiere. Frezarea ascendentă este mai sigură pentru degroșare, materiale dure și mașini mai puțin rigide, în timp ce frezarea descendentă oferă o finisare mai bună a suprafeței, o durată de viață mai lungă a sculei și o eficiență mai mare pe mașinile CNC moderne. În practică, degroșarea cu frezare ascendentă și finisarea cu frezare descendentă dau adesea cele mai bune rezultate.
La TiRapid , optimizăm frezarea ascendentă pentru o degroșare stabilă și frezarea descendentă pentru o precizie ridicată a finisajului. Cu strategii CNC dovedite, control strict al calității și execuție rapidă, ajutăm inginerii să reducă riscurile și costurile. Încărcați desenele pentru a începe.
















