
Prelucrarea prin degajare creează caracteristici adâncite, ascunse sau orientate spre spate pe care o freză standard cu coadă dreaptă nu le poate atinge din direcția principală de prelucrare. Principala provocare nu constă, de obicei, în îndepărtarea materialului, ci în asigurarea unui acces suficient muchiei așchietoare, menținând în același timp coada și suportul sculei departe de geometria înconjurătoare.
Acest ghid explică modul în care se prelucrează degajările, ce freze se potrivesc caracteristicilor comune, cum afectează accesul la scule strategiile pe 3 și 5 axe și ce opțiuni de proiectare îmbunătățesc precizia și fabricabilitatea. De asemenea, acoperă toleranțele, materialele, problemele comune de prelucrare, aplicațiile și costul.
Ce este prelucrarea prin subtăiere?
O degajare este o caracteristică situată în spatele, dedesubtul sau lângă o altă suprafață pe care o freză frontală convențională nu o poate atinge direct. Poate apărea ca o canelură internă, o coadă de rândunică, o caracteristică de fixare, o adâncitură din spate sau o altă geometrie ascunsă de o traiectorie normală a sculei, de sus în jos.
Prin urmare, prelucrarea prin degajare depinde simultan de două lucruri: forma muchiei așchietoare și traseul pe care întregul ansamblu de scule trebuie să îl urmeze pentru a ajunge la elementul respectiv.
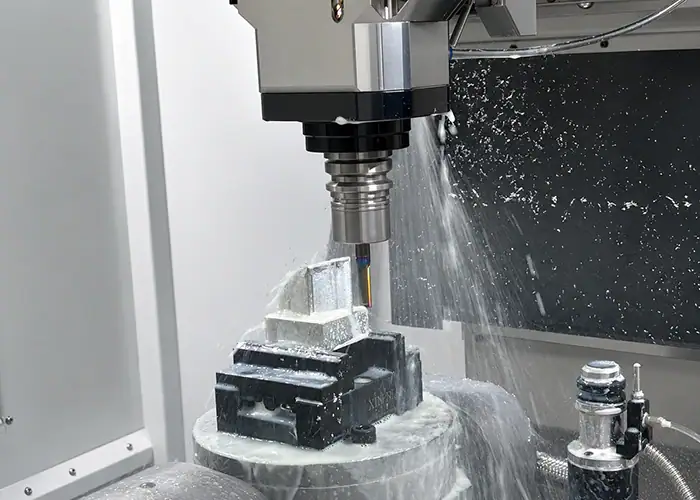
Ce face ca o caracteristică să fie subestimată?
Un perete vertical, un buzunar deschis sau o canelură traversantă pot fi de obicei prelucrate direct cu o freză frontală standard. O canelură laterală internă sau o suprafață conică spre spate este diferită deoarece o altă secțiune a piesei blochează direcția normală de așchiere.
Capul de tăiere se poate potrivi fizic în interiorul elementului, în timp ce coada sau suportul sculei nu. Din acest motiv, verificarea diametrului frezei nu este suficientă. Calea de intrare disponibilă și spațiul liber în jurul ansamblului complet al sculei determină dacă geometria este realist prelucrabilă.
Din acest motiv, tăieturile subțiri reprezintă în mod fundamental o problemă de accesibilitate. Odată ce accesul este confirmat, geometria frezei, rigiditatea, toleranța și finisajul suprafeței determină cât de dificilă va fi operațiunea.
Când este necesară funcțional o subcutare?
Subtrângerile sunt utile atunci când geometria oferă o funcție mecanică clară. Motivele tipice includ reținerea unei alte componente, crearea unei caracteristici de blocare, asigurarea spațiului de etanșare, golirea unei piese de îmbinare sau permiterea unui asamblaj care nu ar funcționa cu un perete drept.
De exemplu, canelurile în formă de T pot fixa piesele de montare, coadele de rândunică pot asigura o angrenare ghidată sau de blocare, iar canelurile inelelor O pot crea interfețe de etanșare controlate. Caracteristicile de relief pot oferi spațiu liber în apropierea umerilor, filetelor sau suprafețelor de îmbinare.
Prin urmare, proiectarea ar trebui să înceapă cu funcționalitatea. Adăugarea unei caracteristici ascunse care oferă o valoare funcțională redusă poate introduce scule speciale, mai multă programare, setări suplimentare și o inspecție mai dificilă fără a îmbunătăți piesa.
Caracteristici comune ale subtăierii în piesele CNC
Degajările pot fi interne sau externe, dar deciziile de fabricație sunt mai des determinate de forma caracteristicilor și de accesul la freză. Canalele în T, canelurile în coadă de rândunică, canelurile unilaterale, adânciturile curbate, elementele de fixare a pană și reliefurile sunt printre cele mai comune forme.
Fiecare geometrie impune cerințe diferite privind profilul frezei, lățimea de intrare, raza de acțiune și rigiditatea.
Decupaje pentru canale în T și locașuri de cheie
O canelură în T începe de obicei cu o canelură dreaptă convențională. Un freză pentru caneluri în T trece apoi prin acea deschidere și taie lateral sub peretele superior, creând o secțiune ascunsă mai lată.
Relația importantă de proiectare este dintre fanta de intrare și tija frezei. Capul de tăiere poate fi mai lat decât deschiderea, dar tija trebuie să treacă prin fantă cu un joc adecvat.
Frezele cu cheie folosesc un principiu similar. Gâtul sau coada lor mai mică oferă acces, în timp ce secțiunea de tăiere mai lată formează o canelură internă. Aceste scule sunt utile pentru fixarea canelurilor, a elementelor de cheie și a altor profile încastrate.
Coadă de rândunică și subtăieri conice
Elementele de îmbinare în coadă de rândunică conțin pereți laterali înclinați și necesită o freză cu profil potrivit. Acestea sunt utilizate în mod obișnuit pentru interfețe glisante, elemente de localizare, structuri de susținere și îmbinări blocate mecanic.
Unghiurile standard ale frezelor sunt preferabile deoarece sunt mai ușor de găsit și de înlocuit. Ghidurile publicate privind sculele fac referire de obicei la freze în coadă de rândunică de 45°, 60° și 90°, în timp ce unghiurile nestandard pot necesita scule personalizate.
De asemenea, freza trebuie să aibă o lungime de tăiere suficientă pentru a atinge adâncimea completă fără a forța gâtul sau suportul în materialul din jur.
Subtoaie unilaterale și curbate
Caracteristicile curbate și cele din spate utilizează adesea freze sferice sau cu tăiere subțire. Capetele de tăiere rotunjite și gâturile reduse permit sculei să ajungă în jurul muchiilor și suprafețelor de prelucrare pe care o freză frontală convențională nu le poate atinge.
Sunt utile pentru caneluri interne rotunjite, suprafețe conturate, zone conice spre spate și margini dificil de accesat.
Compromisul este rigiditatea. Un gât mai mic îmbunătățește accesul, dar reduce rigiditatea, astfel încât angrenarea profundă sau raza lungă de acțiune pot crește deformarea și vibrațiile.
Caracteristici ale canalului de relief și O-ring
Degajările de relief sunt adesea adăugate în apropierea umerilor, filetelor, locațiilor lagărelor sau suprafețelor de îmbinare pentru a oferi spațiu liber pentru o altă componentă sau operațiune de fabricație. Canalele inelelor O oferă o geometrie controlată pentru etanșări și trebuie să corespundă nevoilor dimensionale ale sistemului de etanșare.
Nu orice canelură este o degajare. O canelură deschisă pe care o sculă standard o poate atinge direct poate fi pur și simplu o fantă prelucrată convențională.
Distincția este importantă deoarece adânciturile reale introduc constrângeri de acces care afectează sculele, configurarea, inspecția și costul.
Cum funcționează prelucrarea prin subcotare?
Nu există un proces fix unic pentru fiecare tăiere laterală. Secvența de prelucrare depinde de locația elementului, direcția de intrare, spațiul liber pentru scule, adâncime, material și toleranță.
O strategie practică este de a confirma mai întâi accesul, a prelucra apoi geometria convențională și de a lăsa elementul ascuns pentru o freză specială adecvată sau o operațiune multiaxe.
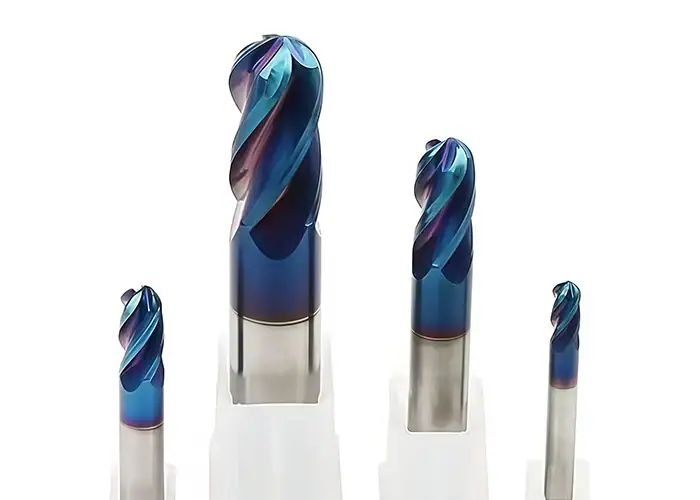
Revizuirea geometriei și a accesului la scule
Primul pas este identificarea locului unde trebuie să ajungă muchia așchietoare și cum va ajunge acolo. Programatorul trebuie să ia în considerare dimensiunea deschiderii, pereții înconjurători, adâncimea elementului, direcția de apropiere și spațiul liber disponibil pentru suport.
Această verificare ar trebui efectuată înainte de selectarea parametrilor exacți de așchiere. O caracteristică fără cale de intrare fizică nu poate fi rezolvată prin reducerea vitezei de avans sau alegerea unei scule mai rigide.
Pentru elementele interne, poate fi necesară o margine deschisă, o fantă traversantă sau o gaură de acces adecvată. Degajările complet închise pot necesita o modificare de proiectare sau un proces diferit.
Mașină Geometria Accesibilă Mai Întâi
Frezele frontale standard sunt utilizate în mod normal mai întâi pentru a îndepărta materialul accesibil și a crea buzunare, fante, găuri și căi de intrare.
Freza specială se introduce numai după ce există suficient spațiu liber. O freză cu canelură în T, de exemplu, nu își poate crea propriul canal de intrare îngust deoarece capul de tăiere este mai mare decât coada.
Această secvență menține eficiența îndepărtării materialului, limitând în același timp sculele speciale costisitoare la caracteristica care o necesită de fapt.
Finisare, debavurare și inspectare a degajării
Trecerile de finisare aduc adâncimea la lățimea, adâncimea, unghiul, raza și locația finale ale profilului de așchiere. Deoarece aceste caracteristici sunt adesea încastrate, stabilitatea așchierii devine deosebit de importantă în timpul trecerii finale.
Debavurarea poate fi, de asemenea, mai dificilă decât pe geometria expusă. O bavură lăsată în spatele unei buze interne sau în jurul unei caneluri ascunse poate interfera cu asamblarea chiar și atunci când dimensiunile principale sunt corecte.
Prin urmare, inspecția trebuie planificată odată cu procesul de prelucrare. O caracteristică dificil de atins de o freză poate fi, de asemenea, dificil de atins de o unealtă de măsurare convențională.
Scule utilizate pentru prelucrarea prin degajare
Frezele sub tăiere sunt selectate în funcție de profilul caracteristicilor și de acces. Capul de tăiere trebuie să genereze geometria necesară, în timp ce gâtul, coada și suportul trebuie să se potrivească prin spațiul disponibil fără a se coliziuni.
Cele trei grupe cele mai comune sunt frezele cu canelură în T sau cu locaș de cheie, frezele în coadă de rândunică și frezele frontale cu tăiere subțire în stil acadea.
Freze pentru caneluri în T și pentru locașuri de cheie
Frezele cu canelură în T utilizează un cap de tăiere de tip disc montat pe o coadă mai mică. Capul creează regiunea ascunsă mai largă după ce coada a trecut prin fanta de intrare.
Dimensiunile lor importante includ diametrul capului, lățimea de tăiere, diametrul tijei și raza de acțiune utilizabilă. Aceste dimensiuni trebuie verificate în raport cu geometria CAD înainte de lansarea proiectului.
Când o deschidere de intrare este suficient de mare doar pentru lățimea de tăiere, dar nu și pentru tijă, freza nu poate ajunge la elementul respectiv.
Cuțite cu coadă de rândunică
Frezele în coadă de rândunică au muchii de tăiere înclinate care generează pereți laterali conici. Sunt eficiente atunci când unghiul de proiectare se potrivește cu un frez ușor disponibil.
Utilizarea geometriei standard a frezei reduce, în general, timpul de aprovizionare, costul sculelor și riscul de înlocuire. Se poate fabrica un unghi de coadă de rândunică personalizat, dar face ca o caracteristică altfel simplă să fie mai specializată.
De asemenea, este necesară atenție și la raza de acțiune a sculei, deoarece secțiunea de tăiere trebuie să acopere adâncimea necesară fără a crea interferențe cu suportul de prindere.
Freze frontale Lollipop și Subtread
Cuțitele pentru acadele au capete sferice sau aproape sferice atașate la un gât redus. Această geometrie le oferă un acces mai bun în jurul suprafețelor curbate și în spatele obstacolelor locale.
Sunt deosebit de utile atunci când freza trebuie să abordeze elementul din mai multe unghiuri sau să îmbine o degajare curbată.
Flexibilitatea lor este, de asemenea, o limitare. Gâturile subțiri și lungimile reduc rigiditatea, ceea ce face ca condițiile de tăiere ușoare și stabile să fie mai importante atunci când finisajul suprafeței sau consistența dimensională sunt critice.
Accesul la scule determină dacă o subașchiere este prelucrabilă
Accesul la scule este principala constrângere de proiectare în prelucrarea prin degajare. Un model CAD poate conține suprafețe geometric valide pe care nicio freză practică nu le poate atinge fără a se ciocni cu o altă parte a componentei.
Prin urmare, designul ar trebui evaluat în funcție de mișcarea completă a frezei, nu doar de forma finală a elementului.
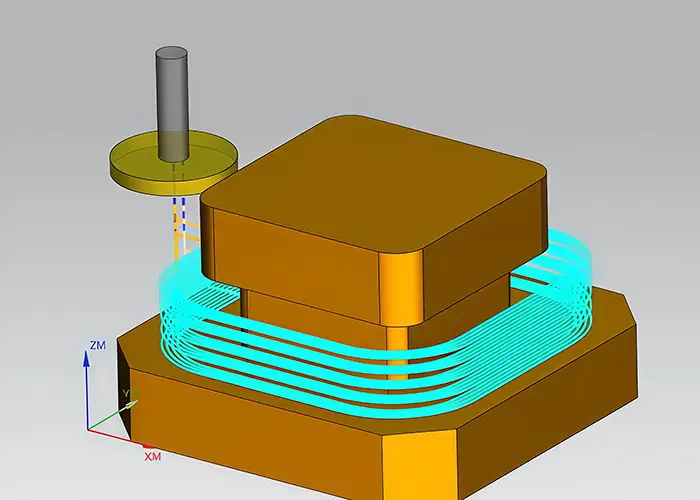
Calea de intrare și spațiul liber pentru tijă
Deschiderea de intrare trebuie să permită tijei sculei să ajungă în poziția de tăiere fără a freca suprafețele adiacente.
Un principiu de proiectare util este simplu: proiectați calea de acces înainte de a finaliza profilul ascuns. Pentru elementele de canal în T, canalul trebuie să se potrivească coadei, chiar dacă capul de tăiere este mai mare.
Asigurarea unui spațiu liber rezonabil face, de asemenea, programarea mai sigură și reduce posibilitatea ca variații minore ale sculei sau ale configurării să provoace contact cu piesa.
Atingerea sculei și adâncimea de subtrângere
Un freză suficient de lung nu este automat suficient de rigid.
Pe măsură ce raza de acțiune a sculei crește, forțele de așchiere acționează mai departe de suport. Scula devine mai sensibilă la îndoire și vibrații, care pot lăsa urme pe elementul ascuțit sau pot crea variații dimensionale.
Prin urmare, așchierile adânci ar trebui justificate prin funcționalitate. Reducerea adâncimii inutile poate permite o sculă mai scurtă și mai rigidă și adesea îmbunătățește atât fiabilitatea prelucrării, cât și finisajul.
Interferența dintre suport și piesa de prelucrat
Verificările accesului la scule ar trebui să includă suportul și, acolo unde este cazul, vârful axului. Un cap și o coadă de freză pot depăși elementul în timp ce suportul mai mare se ciocnește de un perete din apropiere.
Acest lucru este important în special în zonele adânci și în structurile interne unde suprafețele înconjurătoare îngustează anvelopa de apropiere.
Simularea CAM poate identifica multe coliziuni potențiale, dar nu poate face ca geometria inaccesibilă fizic să fie fabricabilă. Designul CAD necesită în continuare un spațiu liber adecvat.
Prelucrare sub decupare pe 3 axe vs. pe 5 axe
O degajare nu necesită automat prelucrare pe 5 axe. Multe caracteristici simple pot fi produse eficient pe o freză pe 3 axe cu freze și acces adecvate.
Prelucrarea în cinci axe devine valoroasă atunci când orientarea sculei trebuie schimbată pentru a atinge geometria sau pentru a evita lungimea excesivă a sculei.
Când CNC-ul pe 3 axe este suficient
Prelucrarea pe trei axe funcționează bine pentru elemente cu o cale de intrare clară în linie dreaptă, cum ar fi canelurile în T accesibile, canelurile laterale, reliefurile arborelui și degajările cu muchii deschise.
O freză specială poate intra printr-o fantă sau din lateral, se poate deplasa în zona adâncită și poate prelucra profilul final. Caracteristicile de pe diferite fețe pot necesita repoziționarea piesei de prelucrat.
Pentru o geometrie simplă, această abordare poate fi mai economică decât introducerea unei mașini mai complexe doar pentru că piesa conține o degajare.
Când CNC-ul pe 5 axe are mai mult sens
Prelucrarea în cinci axe permite sculei sau piesei de prelucrat să își schimbe orientarea, îmbunătățind accesul la suprafețe ascunse, elemente înclinate și geometrie curbată.
De asemenea, poate permite unei freze mai scurte să abordeze elementul dintr-o direcție mai bună. Sculele mai scurte sunt în general mai rigide, ceea ce poate îmbunătăți stabilitatea prelucrării și reduce necesitatea unor setări repetate.
Carcasele aerospațiale complexe, componentele medicale și piesele cu degajări în mai multe orientări sunt situații tipice în care această flexibilitate devine utilă.
Când EDM sau o schimbare de design este mai bună
Unele geometrii rămân impracticabile pentru frezare chiar și cu axe suplimentare. Regiunile complet închise, detaliile interne foarte ascuțite sau caracteristicile inaccesibile din materialele conductive dure pot fi mai potrivite pentru prelucrarea prin electroeroziune.
O modificare de design poate fi chiar mai eficientă. Împărțirea unei componente cu restricții mari în două piese prelucrate mai simple poate elimina complet deformarea superficială.
Decizia corectă ar trebui să compare funcția, toleranța, cantitatea de producție, cerințele de asamblare și costul total de fabricație, în loc să presupună că fiecare caracteristică trebuie să rămână exact așa cum a fost modelată.
Reguli de proiectare pentru o prelucrare mai bună prin subascuțire
O bună proiectare a subașchieturii reduce utilizarea sculelor speciale, așchierile la distanțe mari, setările repetate și inspecția dificilă. Cele mai bune îmbunătățiri provin de obicei din compatibilitatea geometriei cu sculele de fabricație existente.
Prin urmare, accesul la scule ar trebui luat în considerare în timpul proiectării CAD, nu după ce piesa a fost deja lansată pentru producție.
Proiectați calea de acces înainte de subminare
Fiecare caracteristică ascunsă necesită un traseu realist pentru freză.
O degajare internă poate necesita un capăt deschis, o fantă traversantă, o gaură de acces sau un spațiu lateral suficient pentru capul de tăiere și coadă. Dacă nu există nicio rută, proiectul poate necesita un alt proces sau o abordare cu piese divizate.
Accesul ar trebui să permită și retragerea sculelor și evacuarea așchiilor, nu doar intrarea sculelor.
Mențineți adâncimea la îndemâna unui instrument practic
Caracteristicile mai adânci necesită o rază de acțiune mai mare a sculei, ceea ce în mod normal reduce rigiditatea și crește riscul de vibrații.
O caracteristică poate fi teoretic accesibilă cu o freză personalizată cu gât lung, dar totuși dificil de prelucrat în mod constant. Ghidul standard al sculelor arată, de asemenea, că fiecare tip de freză are limite fizice de acoperire.
Reducerea adâncimii acolo unde funcția permite poate scurta timpul de ciclu și poate îmbunătăți stabilitatea dimensională fără a schimba scopul caracteristicii.
Folosiți geometria standard a frezei acolo unde este posibil
Lățimile standard ale canalelor în T, unghiurile comune de îmbinare în coadă de rândunică, razele practice ale colțurilor și dimensiunile ușor disponibile ale frezelor facilitează planificarea procesului.
Profilele personalizate sunt uneori necesare, dar acestea cresc costul sculelor și pot prelungi timpul de livrare. Sculele standard facilitează, de asemenea, înlocuirea în timpul producției repetate.
Standardizarea unor așchii similare în cadrul aceleiași piese poate reduce, de asemenea, schimbările de scule.
Evitați colțurile interne ascuțite inutile
Sculele de frezare au raze de tăiere fizice, așa că un colț interior perfect ascuțit nu este de obicei produs direct de o freză rotativă.
Necesitatea unui colț cu rază zero poate introduce o metodă suplimentară de prelucrare, inclusiv EDM în unele cazuri.
Permiterea unei raze funcționale care se potrivește cu sculele practice face ca elementul să fie mai ușor de prelucrat și adesea îmbunătățește și comportamentul la solicitări locale.
Toleranțe și precizie în prelucrarea prin degajare
Toleranțele de subascuțire trebuie să țină cont de modul în care se atinge elementul. Frezele cu gât subțire, consolele lungi, suprafețele ascunse și configurațiile multiple pot face ca aceste elemente să fie mai puțin permisive decât buzunarele deschise.
Prin urmare, dimensiunile critice ar trebui legate de cerințele funcționale, mai degrabă decât să se atribuie aceeași toleranță strictă întregii adâncimi.
Care dimensiuni contează cel mai mult?
În funcție de design, dimensiunile importante pot include lățimea canelurii, adâncimea de degajare, unghiul de coadă de rândunică, raza colțului și poziția față de o referință sau o caracteristică de îmbinare.
O canelură de reținere poate depinde puternic de lățime și locație, în timp ce o interfață în coadă de rândunică poate fi mai sensibilă la unghi și geometria de cuplare.
Desenul ar trebui să precizeze ce dimensiuni controlează potrivirea, etanșarea, asamblarea sau mișcarea, astfel încât efortul de fabricație să se poată concentra acolo unde contează.
Devierea și vibrațiile sculei
Sculele sub tăiere plasează adesea muchia așchietoare mai departe de suportul principal al suportului. Acest lucru crește sensibilitatea la deformare și vibrații.
Deformarea poate deplasa poziția efectivă de tăiere și poate modifica adâncimea sau lățimea elementului. Vibrațiile pot produce urme vizibile, dimensiuni instabile și un finisaj slab al suprafeței.
O sculă mai scurtă, o consolă redusă, o prindere stabilă a piesei, o traiectorie adecvată a sculei și condiții de așchiere controlate oferă, în general, rezultate mai bune decât încercarea de a compensa o configurație slabă doar prin inspecție.
Inspectarea caracteristicilor ascunse
Accesul pentru inspecție poate fi la fel de dificil ca accesul pentru prelucrare.
Dimensiunile externe pot fi ușor de verificat cu instrumente convenționale, în timp ce o canelură internă sau o suprafață din spate poate necesita un calibru special, o strategie de măsurare în coordonate, o metodă optică sau o verificare funcțională indirectă.
Prin urmare, proiectanții ar trebui să ia în considerare modul în care va fi măsurată o degajare critică înainte de a atribui toleranțe foarte strânse suprafețelor dificil de accesat.
Cum afectează materialul prelucrarea prin subascuțire
Subașchierile pot fi prelucrate în aluminiu, oțeluri, oțeluri inoxidabile, titan, aliaje de cupru și materiale plastice inginerești, dar comportamentul materialului modifică forța de așchiere, căldura, uzura sculei, formarea bavurilor și stabilitatea caracteristicilor. Duritatea, elasticitatea și comportamentul termic sunt deosebit de relevante atunci când scula este deja limitată de acces sau rigiditate.
| Material | Comportamentul de prelucrare | Principala preocupare privind subcotarea |
| Aluminiu: | În general, ușor de prelucrat | Bavuri și stabilitate a elementelor subțiri |
| Oțel carbon/aliat | Forțe de tăiere mai mari | Rigiditatea și uzura sculei |
| Oţel inoxidabil | Poate munci din greu | Stabilitate la căldură și tăiere |
| Titan | Reține căldura în apropierea zonei de tăiere | Uzura sculelor și controlul termic |
| Cupru / Alamă | În general prelucrabil | Formarea și finisarea bavurilor |
| Inginerie plastică | Rigiditate mai mică | Căldură și deformare |
Selecția materialelor ar trebui să fie determinată în continuare de cerințele funcționale ale piesei. Strategia de prelucrare poate fi apoi ajustată în funcție de material, în loc să se aleagă un material inferior doar pentru că există o degajare.
Probleme comune de prelucrare prin subtăiere
Majoritatea defecțiunilor prin subascuțire provin din interacțiunea dintre geometrie, acces, rigiditatea frezei, traiectoria sculei și material. Mici modificări ale oricăruia dintre acești factori pot avea un efect vizibil, deoarece freza lucrează într-o regiune restricționată.
Cele mai frecvente probleme sunt vibrațiile, finisajul slab, debavurarea dificilă și riscul de coliziune.
Vibrații și deviere a sculei
Frezele cu rază lungă de acțiune sau cu gât subțire sunt în mod natural mai flexibile. Forțele de tăiere pot împinge scula departe de poziția programată sau pot provoca vibrații.
Acest lucru poate produce o adâncime inconsistentă, urme vizibile de vibrații și variații de-a lungul elementului.
Îmbunătățirea accesului astfel încât să se poată utiliza o unealtă mai scurtă este adesea mai eficientă decât încercarea de a rezolva întreaga problemă cu parametrii de tăiere.
Finisaj superficial slab și debavurare dificilă
Evacuarea așchiilor este mai puțin previzibilă în interiorul regiunilor adâncite, iar așchiile pot intra în contact cu suprafețele deja prelucrate.
Marginile ascunse pot conține, de asemenea, bavuri greu accesibile cu unelte standard de debavurare. Acest lucru devine deosebit de important acolo unde elementul se potrivește cu o etanșare, o componentă glisantă sau o suprafață de fixare.
Asigurarea accesului pentru finisare și debavurare poate împiedica o caracteristică aparent corectă să creeze probleme în timpul asamblării.
Erori de coliziune și acces la scule
O traiectorie programată poate părea corectă atunci când este luat în considerare doar vârful frezei, însă gâtul, tija sau suportul pot lovi geometria adiacentă.
Prin urmare, subașchierile complexe beneficiază de o definire atentă a ansamblului sculei și de o simulare înainte de așchiere.
Totuși, simularea este un instrument de verificare, mai degrabă decât un înlocuitor pentru designul fabricabil. O cale de intrare imposibilă rămâne imposibilă, indiferent de cât de precis este modelată.
Aplicații ale prelucrării prin subtăiere
Prelucrarea prin degajare prin subțărare se utilizează atunci când ambalarea compactă, retenția mecanică, etanșarea, angrenarea ghidată sau jocul ascuns necesită o geometrie pe care frezarea standard de sus în jos nu o poate crea.
Aplicațiile tipice apar în industria auto, echipamente industriale, dispozitive medicale, industria aerospațială, automatizări și electronică.
Automotive
Componentele auto pot utiliza degajări în piesele de transmisie, arbori, elemente de fixare, caneluri de etanșare și interfețe mecanice.
Aceste caracteristici pot susține transmiterea cuplului, retenția componentelor, spațiul liber pentru ansamblu sau etanșarea fluidelor.
Proiectarea lor trebuie să ia în considerare încărcările ciclice și repetabilitatea producției, precum și prelucrabilitatea.
Echipamente industriale
Cutiile de viteze, dispozitivele de fixare, echipamentele hidraulice, componentele mașinilor și sculele utilizează frecvent caneluri în T, reliefuri, elemente de fixare a panăi și caneluri interne.
Multe dintre aceste caracteristici au funcții directe de asamblare sau aliniere, ceea ce face ca poziția caracteristicii să fie la fel de importantă ca forma în sine.
Pentru piesele industriale mai mari, accesul la scule și suporturi poate deveni o considerație majoră, deoarece structurile înconjurătoare pot restricționa unghiurile de abordare.
Medical
Echipamentele medicale pot necesita caracteristici de blocare internă compacte, interfețe pentru instrumente sau o geometrie de îmbinare încastrată.
Deoarece aceste componente pot avea cerințe exigente privind materialele, curățenia și funcționalitatea, decupajul ar trebui proiectat în funcție de produsul specific, mai degrabă decât tratat ca o caracteristică medicală generică.
Când accesul este restricționat, prelucrarea multiaxe poate ajuta la reducerea numărului de setări necesare pentru corpuri complexe.
Industria aerospațială
Piesele aerospațiale combină adesea geometrii complexe, structuri ușoare, materiale dificile și toleranțe controlate.
Pot apărea degajări în carcase, console, elemente de fixare și alte interfețe mecanice compacte. Prelucrarea multiaxială poate îmbunătăți accesul acolo unde abordările în linie dreaptă sunt blocate.
Combinația de materiale dificile și scule subțiri sau lungi face ca rigiditatea să fie deosebit de importantă.
Automatizare și electronică
Sistemele de automatizare și ansamblurile electronice necesită adesea carcase compacte, elemente de fixare, caneluri de fixare, conectori și interfețe de fixare.
În unele modele, decupajele permit blocarea sau localizarea componentelor fără a adăuga hardware extern separat.
Totuși, reducerea numărului de piese creează valoare doar atunci când caracteristica integrată rămâne practică pentru prelucrare și inspectare.
Ce face ca prelucrarea sub tăiere să fie mai scumpă?
O subtăiere nu este automat costisitoare, dar accesul restricționat introduce adesea operațiuni suplimentare pe care geometria convențională nu le necesită. Frezele speciale, sculele cu rază lungă de acțiune, setările suplimentare, prelucrarea mai lentă și inspecția mai complexă pot crește costurile.
Impactul asupra costurilor depinde mai mult de complexitatea fabricației decât de volumul fizic de material îndepărtat.
Unelte speciale și operațiuni suplimentare
O freză frontală standard este disponibilă pe scară largă și poate prelucra adesea mai multe elemente într-o singură configurație. O degajare poate necesita o freză dedicată pentru canelură în T, coadă de rândunică, locaș de cheie sau acadea.
Profilurile non-standard pot necesita unelte personalizate, ceea ce adaugă timp și costuri de achiziție.
Fiecare instrument suplimentar poate adăuga, de asemenea, programare, modificări ale instrumentelor, verificare a configurării și inspecție.
Caracteristici adânci sau greu accesibile
Adâncurile adânci măresc raza de acțiune necesară a sculei și pot forța utilizarea unor cozi mai mici sau a unor gâturi mai lungi.
Acest lucru reduce rigiditatea și poate necesita condiții de tăiere mai ușoare, crescând timpul ciclului.
Dacă accesul devine suficient de complex, o strategie pe 5 axe sau o prindere suplimentară a piesei de lucru poate fi justificată, dar ambele ar trebui comparate cu un design mai simplu înainte de producție.
Toleranțe stricte la geometria ascunsă
Toleranțele mai stricte necesită, în general, o tăiere mai stabilă, finisaje suplimentare și mai multe măsurători.
Aceste cerințe devin mai costisitoare atunci când suprafața este ascunsă, deoarece atât prelucrarea, cât și inspecția sunt mai puțin accesibile.
Aplicarea unor toleranțe strânse doar la dimensiunile funcționale este una dintre cele mai simple metode de a menține o suprafață sub tăiere fabricabilă fără a compromite performanța.
Cum să decizi dacă o subcutare ar trebui să rămână în design
O degajare nu ar trebui îndepărtată doar pentru că este mai greu de prelucrat. Multe degajări oferă funcții mecanice importante care justifică munca suplimentară de fabricație.
Decizia ar trebui să echilibreze funcția cu accesul la sculă, geometria frezei, rigiditatea, toleranța, inspecția și costul.
Păstrați-l când funcția are o funcție clară
Canalele de fixare, elementele de etanșare, blocajele de asamblare, elementele de degajare a jocului și elementele de transfer al cuplului pot oferi o valoare reală.
Când subcotarea elimină o altă componentă, îmbunătățește ambalajul sau permite interfața mecanică necesară, complexitatea fabricației poate fi justificată.
Scopul ar trebui să fie apoi de a face funcția necesară cât mai accesibilă și standardizată posibil.
Simplificați lucrurile atunci când accesul la scule determină geometria
Dacă aceeași funcție poate fi obținută cu o adâncime mai mică, o deschidere de acces mai mare, un unghi standard sau o rază mai mare, versiunea simplificată va fi de obicei mai ușor de fabricat.
Deschiderea unei laturi a unei caracteristici poate elimina uneori complet o abordare dificilă.
Aceste modificări nu fac neapărat componenta mai puțin sofisticată. Ele fac designul mai bine aliniat cu constrângerile fizice ale sculelor așchietoare.
Luați în considerare alternativele atunci când geometria devine impracticabilă
Dacă o subașchiere necesită o întindere excesivă a sculei, mai multe freze speciale, setări repetate sau o inspecție dificilă, proiectul trebuie revizuit înainte de a fi trecut în producție. În acel moment, complexitatea prelucrării poate depăși valoarea funcțională a păstrării elementului în forma sa originală.
Prelucrarea pe cinci axe poate îmbunătăți accesul la zonele înclinate sau adâncite, în timp ce electroeroziunea (EDM) poate fi mai potrivită pentru caracteristici ascuțite sau ascunse profund în materialele conductive. În unele cazuri, împărțirea componentei în două părți mai simple poate elimina complet degajarea și poate facilita atât prelucrarea, cât și inspecția.
Cea mai bună abordare este compararea funcției elementului cu cerințele sale de fabricație. Accesul la scule, geometria frezei, rigiditatea, toleranța, dificultatea inspecției și costul total de producție ar trebui luate în considerare înainte de a decide dacă se păstrează designul original sau se utilizează o strategie alternativă de fabricație.
Întrebări frecvente
Care sunt dezavantajele unui tuns subțire?
Subtaierile pot crește complexitatea prelucrării, deoarece necesită adesea freze speciale, o rază mai mare de acțiune a sculelor, setări suplimentare sau acces pe mai multe axe. De asemenea, pot fi mai greu de inspectat și debavurat. Subtaierile adânci sau cu toleranțe strânse pot crește deformarea sculei, timpul de ciclu și costul general de fabricație.
Care este scopul unei subcutări?
O degajare creează un spațiu liber sau o geometrie ascunsă care nu poate fi produsă cu un perete drept simplu. Poate fi utilizată pentru reținerea componentelor, blocarea elementelor, etanșarea canelurilor, spațiul liber pentru asamblare, relieful filetului sau alte cerințe de îmbinare. Elementul ar trebui să ofere un beneficiu funcțional clar care să justifice complexitatea adăugată a prelucrării.
Cum se prelucrează o subtăiere?
De obicei, se prelucrează sub așchii după ce geometria accesibilă a fost finalizată. Apoi, se utilizează scule speciale, cum ar fi freze pentru caneluri în T, freze pentru coadă de rândunică, freze pentru cheie sau freze pentru acadele, pentru a ajunge la zona adâncită. Caracteristicile complexe pot necesita prelucrare pe 5 axe, în timp ce electroeroziunea (EDM) poate fi luată în considerare atunci când sculele așchietoare convenționale nu pot atinge geometria.
Concluzie
Prelucrarea bună prin subascuțire începe cu accesul la scule. Geometria frezei, distanța de intrare, adâncimea elementului, rigiditatea sculei, toleranța și inspecția trebuie să funcționeze împreună înainte de începerea prelucrării. O subascuțire complexă poate fi produsă în mod fiabil atunci când se potrivește cu sculele practice, în timp ce o mică caracteristică ascunsă poate deveni costisitoare atunci când accesul este slab sau designul necesită o întindere și o precizie inutile.
La TiRapid , oferim servicii de prelucrare CNC de precizie și servicii de fabricație pentru piese complexe din metal și plastic ingineresc. Capacitățile noastre acceptă prelucrarea CNC pe 3 și 5 axe, caracteristici complexe de tăiere, evaluarea materialelor, inspecția dimensională și feedback practic de fabricație pentru prototipuri și producție de volum mic.
















