
În domeniul prelucrării mecanice, strunjirea și rectificarea sunt două metode de prelucrare utilizate pe scară largă, aplicate în mod obișnuit la piesele arborilor, componentele de montaj de precizie și finisarea suprafețelor de înaltă precizie. Aceste două procese diferă semnificativ în ceea ce privește principiile de prelucrare, performanța de precizie, nivelurile de eficiență și scenariile de aplicare. În producția practică, selecția se bazează de obicei pe cerințele piesei, proprietățile materialelor și controlul costurilor, mai degrabă decât pe evaluarea procesului care este mai avansat.
Strunjirea aparține prelucrării mecanice prin deformare și așchiere, unde o sculă așchietoare îndepărtează continuu materialul de pe o piesă de prelucrat în rotație pentru a forma diametre exterioare, fețe frontale sau filete. Rectificarea aparține prelucrării de ultra-precizie, unde o roată abrazivă rotativă de mare viteză îndepărtează materialul în trepte foarte mici pentru a obține o calitate a suprafeței și o precizie dimensională mai ridicate. În majoritatea sistemelor de fabricație, cele două procese se completează reciproc și lucrează împreună în diferite etape ale producției.
Diferențe fundamentale în principiile de prelucrare
Strunjirea și rectificarea diferă complet prin modul în care este îndepărtat materialul. Această diferență determină comportamentul lor în distribuția energiei de așchiere, ritmul de prelucrare și mecanismele de formare a suprafeței. Strunjirea se bazează pe așchierea macroscopică prin forfecare, în timp ce rectificarea se bazează pe așchierea microscopică cu un număr mare de granule abrazive.
Strunjirea îndepărtează material prin tăiere directă
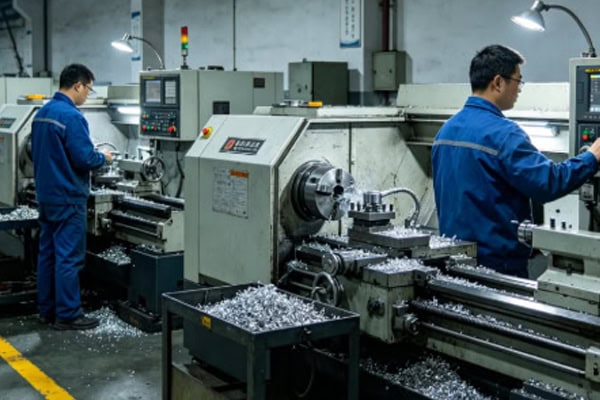
În operațiunile de strunjire, piesa de prelucrat se rotește la viteză mare, în timp ce scula pătrunde în material cu o viteză controlată. Materialul este îndepărtat printr-o acțiune de forfecare, iar procesul de așchiere este continuu, cu forțe de așchiere relativ concentrate. Acest lucru necesită o claritate puternică a sculei și rigiditate a mașinii.
Caracteristicile strunjirii includ:
- Proces de tăiere continuu și stabil
- Îndepărtare relativ mare de material per trecere
- Dependență puternică de starea sculei
- Potrivit pentru prelucrare de precizie medie
- Eficiență ridicată de prelucrare
Strunjirea este utilizată în principal pentru modelarea rapidă a geometriei piesei de prelucrat și este de obicei poziționată în stadiile incipiente ale prelucrării.
Șlefuirea îndepărtează materialul prin micro-tăiere abrazivă
Rectificarea folosește nenumărate granule abrazive pe suprafața unei pietre abrazive pentru a efectua tăieri la scară micro. Fiecare granulă îndepărtează doar o cantitate mică de material, dar efectul colectiv permite o prelucrare extrem de precisă. Rotația de mare viteză a pietrei abrazive creează o frecvență de contact densă, ceea ce face ca procesul să fie mai aproape de rafinarea suprafeței.
Caracteristicile măcinării includ:
- Îndepărtare extrem de mică de material per contact
- Proces de prelucrare extrem de rafinat
- Generare concentrată de căldură cu forță de tăiere mai mică
- Calitate superioară a suprafeței
- Potrivit pentru finisare și ultra-finisare
Rectificarea este utilizată în principal ca etapă finală de prelucrare pentru corectarea dimensională și îmbunătățirea calității suprafeței.
Diferențe în precizie și calitatea suprafeței
În ceea ce privește precizia de prelucrare, rectificarea este în general superioară strunjirii. Cu toate acestea, strunjirea CNC modernă poate atinge, de asemenea, o precizie relativ ridicată în condiții optimizate. Diferențele constau în principal în stabilitate, controlul rugozității suprafeței și rezistența la deformare termică.
Precizia de rotire îndeplinește cerințele generale de fabricație
Strunjirea poate îndeplini cerințele dimensionale ale majorității pieselor mecanice, în special ale componentelor arborelui. Cu controlul CNC asupra vitezei de avans, vitezei axului și traiectoriei sculei, se poate obține o consistență stabilă a lotului.
Caracteristicile de precizie a strunjirii includ:
- Precizie dimensională de nivel mediu
- Consistență bună a lotului
- Cerințe ridicate pentru rigiditatea mașinii
- Influența vizibilă a uzurii sculelor
- Sensibilitate la parametrii de tăiere
Cu condiții de proces optimizate, strunjirea poate atinge niveluri aproape de finisare, dar are încă limitări în controlul texturii suprafeței.
Șlefuirea asigură un control al suprafeței de înaltă precizie
Șlefuirea oferă o precizie dimensională mai mare și o rugozitate a suprafeței mai mică, fiind esențială în fabricația de precizie. Distribuția aleatorie a granulelor abrazive produce o structură microscopică a suprafeței mai uniformă.
Avantajele măcinării includ:
- Precizie dimensională mai mare
- Rugozitate mai mică a suprafeței
- Capacitatea de a corecta deformarea prin tratament termic
- Potrivit pentru materiale întărite
- Stabilitate puternică a procesului
- Capacitate de finisare ultra-precisă
Este utilizat pe scară largă în rulmenți, componente hidraulice și suprafețe de îmbinare de precizie.
Diferențe în eficiență și ciclu de producție
Strunjirea are un avantaj clar în ceea ce privește eficiența, în timp ce rectificarea se concentrează mai mult pe producția stabilă și consecvența calității. Caracteristicile ciclului lor de producție diferă semnificativ.
Strunjirea este mai potrivită pentru producția de volum mare
Strunjirea îndepărtează rapid materialul prin adâncimi de așchiere mai mari, rezultând cicluri de prelucrare mai scurte. Este foarte eficientă în mediile de producție în masă, în special în liniile de producție automatizate.
Avantajele eficienței includ:
- Timp scurt de prelucrare a unei singure piese
- Rată mare de îndepărtare a materialului
- Potrivit pentru linii de producție automatizate
- Comutare flexibilă a proceselor
- Potrivit pentru etape de prelucrare brută
- Capacitate de prelucrare continuă
Strânjirea joacă un rol cheie în creșterea capacității de producție.
Măcinarea are o eficiență mai mică, dar o stabilitate mai mare
Rectificarea îndepărtează material în trepte foarte mici, ceea ce duce la un timp de prelucrare mai lung, dar la o consistență mai mare. Punctul său forte constă în precizia și stabilitatea, mai degrabă decât în viteză.
Caracteristicile de măcinare includ:
- Timp de prelucrare mai lung per piesă
- Îndepărtare minimă de material per trecere
- Stabilitate ridicată a procesului
- Dependență mai mică de operator
- Potrivit pentru cerințe de înaltă precizie
- Consistență dimensională puternică
Șlefuirea este utilizată în principal pentru finisarea finală, mai degrabă decât pentru îndepărtarea materialului în vrac.
Diferențe în aplicabilitatea materialelor
Proprietățile materialelor, cum ar fi duritatea, tenacitatea și conductivitatea termică, influențează direct alegerea între strunjire și rectificare.
Strunjirea are o gamă mai largă de aplicații
Strunjirea poate fi aplicată la o gamă largă de metale, inclusiv oțel carbon, oțel aliat, aliaje de aluminiu și unele oțeluri inoxidabile. Adaptabilitatea sa puternică o face utilizată pe scară largă în industria prelucrătoare generală.
Aplicațiile obișnuite includ:
- Materiale de duritate medie și scăzută
- Componente ale arborelui și discului
- Operațiuni de degroșare și semifinisare
- Piese de producție în masă
- Operațiuni continue de tăiere
- Sisteme automate de producție
Strunjirea este o capacitate fundamentală de prelucrare în majoritatea fabricilor.
Șlefuirea este mai bună pentru materialele cu duritate ridicată
Șlefuirea poate prelucra materiale tratate termic și călite, fiind esențială pentru componente cu duritate ridicată. Duritatea granulelor abrazive permite prelucrarea materialelor pe care strunjirea nu le poate prelucra eficient.
Aplicațiile tipice includ:
- Prelucrarea oțelului călit
- Aliaje de înaltă duritate
- Componente de rulmenți de precizie
- Suprafețe de îmbinare de înaltă precizie
- Procese de reparare a suprafețelor
- Reglare fină dimensională
Șlefuirea este de neînlocuit în finisarea de precizie de înaltă duritate.
Diferențe în ceea ce privește costul și cerințele de echipamente
Structura costurilor și complexitatea echipamentelor diferă, de asemenea, semnificativ între cele două procese, afectând planificarea producției și deciziile de investiții.
Echipamentul de strunjire are un cost mai mic
Strunjirea se bazează în principal pe strunguri și scule așchietoare, ceea ce duce la investiții relativ mici în echipamente și costuri de întreținere gestionabile.
Caracteristicile costurilor includ:
- Investiții mai mici în echipamente
- Costul controlabil al sculelor
- Întreținere simplă
- Potrivit pentru producția pe scară largă
- Scalabilitate puternică a automatizării
- Complexitate operațională mai mică
Acest lucru face ca strunjirea să fie utilizată pe scară largă în industriile prelucrătoare.
Echipamentul de măcinare are un cost mai mare
Mașinile de șlefuit sunt mai complexe și necesită un control de precizie mai mare, ceea ce duce la costuri de investiții și întreținere mai mari.
Caracteristicile includ:
- Cerințe pentru mașini de înaltă precizie
- Cost mai mare al consumului de roți abrazive
- Cerințe stricte pentru sistemul de răcire
- Timp mai lung de configurare și ajustare
- Cerințe de competențe mai mari
- Întreținere mai solicitantă
Măcinarea este de obicei utilizată în etapele de producție de mare precizie și valoare adăugată.
Cele două procese sunt adesea folosite împreună
În fluxurile de lucru reale de fabricație, strunjirea și rectificarea nu sunt tehnologii concurente, ci procese complementare. Strunjirea se concentrează pe îndepărtarea eficientă a materialului și pe modelarea de bază, în timp ce rectificarea se concentrează pe precizia dimensională finală și îmbunătățirea calității suprafeței.
Un lanț de procese tipic include:
- Strunjire pentru prelucrare brută
- Semi-finisare pentru controlul adaosului
- Șlefuire pentru corecția finală de precizie
- Optimizarea calității suprafeței
Această abordare combinată echilibrează eficiența și calitatea, permițând o producție stabilă și eficientă, potrivită pentru industriile moderne de producție de precizie, cum ar fi industria aerospațială, industria auto și utilajele de precizie.















