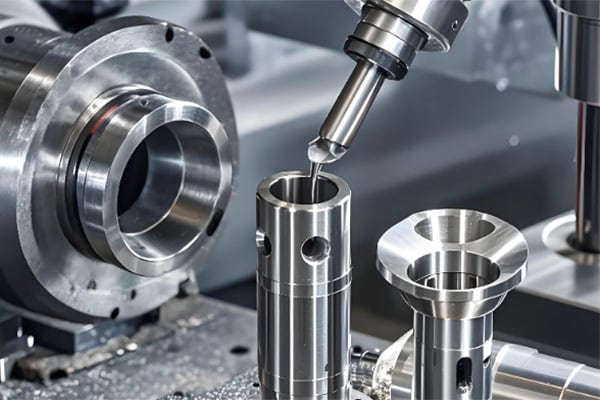
Prelucrarea metalelor prin găuri adânci este un proces important în fabricația de precizie și este utilizată pe scară largă pentru componente auto, echipamente hidraulice, matrițe, piese aerospațiale, dispozitive medicale și utilaje industriale. Comparativ cu prelucrarea convențională a găurilor, găurile adânci au un raport adâncime-diametru relativ mare, ceea ce le face mai dificil de fabricat cu precizie.
În timpul prelucrării găurilor adânci, producătorii pot întâmpina probleme precum evacuarea deficitară a așchiilor, deformarea sculei, căldura excesivă, pereții rugoși ai găurilor, abateri dimensionale și ruperea sculelor. Pentru piesele metalice care necesită o precizie ridicată, o concentricitate bună și o calitate excelentă a suprafeței, alegerea sculelor potrivite și optimizarea parametrilor de prelucrare sunt esențiale.
Obține 20% oprit
Prima ta comandă
Aveți nevoie de piese metalice și din plastic personalizate?
Ce este prelucrarea metalelor cu găuri adânci?
Caracteristicile de bază ale prelucrării găurilor adânci
Prelucrarea găurilor adânci se referă, în general, la prelucrarea unei găuri a căror adâncime este semnificativ mai mare decât diametrul acesteia. Pe măsură ce gaura devine mai adâncă, scula așchietoare trebuie să se extindă mai mult în piesa de prelucrat. Acest lucru reduce rigiditatea sculei și face ca zona de tăiere să fie mai dificil de accesat.
În găurirea convențională, așchiile pot ieși de obicei relativ ușor din gaură. Cu toate acestea, în timpul prelucrării găurilor adânci, așchiile trebuie să treacă printr-un pasaj lung și îngust. Dacă așchiile se acumulează în interiorul găurii, acestea pot provoca așchieri secundare, pot deteriora peretele găurii, pot crește uzura sculei și chiar pot duce la ruperea acesteia.
Materiale comune pentru prelucrarea găurilor adânci
Găurile adânci pot fi prelucrate în aliaje de aluminiu, oțel carbon, oțel inoxidabil, oțel aliat, aliaje de cupru, aliaje de titan și alte metale. Fiecare material are duritate, tenacitate, conductivitate termică și caracteristici de formare a așchiilor diferite, așadar sculele așchietoare și parametrii de prelucrare trebuie selectați în consecință.
Care sunt principalele provocări ale prelucrării găurilor adânci?
Evacuare dificilă a cipurilor
Evacuarea așchiilor este una dintre cele mai frecvente provocări în prelucrarea găurilor adânci. Pe măsură ce adâncimea găurii crește, așchiile trebuie să se deplaseze mai departe înainte de a părăsi piesa de prelucrat.
Dacă se acumulează așchii în interiorul găurii, acestea pot fi prelucrate din nou de sculă, rezultând zgârieturi pe peretele găurii și uzură accelerată a sculei. Materiale precum oțelul inoxidabil pot fi deosebit de dificile, deoarece produc adesea așchii lungi și continue.
Deformarea sculei
Prelucrarea găurilor adânci necesită o extensie relativ lungă a sculei, ceea ce reduce rigiditatea generală a sculei. Forțele de așchiere pot determina îndoirea sau deformarea ușoară a sculei, afectând poziția găurii, rectilinietatea și precizia dimensională.
Pentru găurile adânci cu toleranțe strânse, ghidarea sculei, stabilitatea axului și rigiditatea mașinii devin deosebit de importante.
Dificultate în controlul căldurii de prelucrare
Spațiul închis din interiorul unei găuri adânci îngreunează eliberarea rapidă a căldurii așchietoare. Dacă răcirea este insuficientă, temperatura sculei poate crește continuu, accelerând uzura acesteia.
Căldura excesivă poate afecta, de asemenea, stabilitatea dimensională, ceea ce este deosebit de important la prelucrarea găurilor adânci de precizie.
Calitate slabă a peretelui găurii
Prelucrarea găurilor adânci necesită control asupra mai multor aspecte decât diametrului găurii. Rotunjimea, liniaritatea, concentricitatea și rugozitatea suprafeței sunt, de asemenea, importante.
Vibrațiile sculei, uzura sculei sau parametrii de tăiere nepotriviți pot cauza zgârieturi, urme de vibrații și bavuri pe peretele găurii, afectând potențial asamblarea și performanța componentelor.
Probleme și soluții comune la prelucrarea găurilor adânci
Problemă comună
Cauza principală
Recomandare de proces
Diametrul găurii este prea mare sau prea mic
Uzura sculelor sau parametrii nepotriviți
Verificarea stării sculei și optimizarea parametrilor de așchiere
Abaterea poziției găurii
Rigiditate insuficientă a sculei sau ghidare instabilă
Reduceți depășirea sculei și îmbunătățiți ghidarea sculei
Evacuare slabă a așchiilor
Acumulare de așchii sau lichid de răcire insuficient
Îmbunătățirea lichidului de răcire la înaltă presiune și a evacuării așchiilor
Perete grosier al găurii
Vibrații sau uzură a sculei
Folosiți unelte ascuțite și reduceți vibrațiile
Ruperea sculei
Forță excesivă de tăiere sau blocare a așchiilor
Reduceți sarcina de așchiere și îmbunătățiți evacuarea așchiilor
Temperatură excesivă de prelucrare
Răcire insuficientă
Optimizați debitul și presiunea agentului de răcire
Bavuri la intrarea în gaură
Uzura sculelor sau parametrii nepotriviți
Optimizați viteza de avans și adăugați debavurare dacă este necesar
Care sunt recomandările de proces pentru prelucrarea găurilor adânci?
Selectați scula potrivită pentru prelucrarea găurilor adânci
Diferite diametre și adâncimi de găuri necesită diferite tipuri de scule așchietoare. Pentru găuri mai adânci, burghiele specializate pentru găuri adânci sau burghiele cu pistol pot oferi o ghidare mai bună și stabilitate la prelucrare.
Materialul sculei trebuie să corespundă și cu materialul piesei de prelucrat. La prelucrarea oțelului inoxidabil, a oțelului călit sau a altor metale dificil de prelucrat, rezistența la uzură a sculei și stabilitatea termică trebuie luate în considerare cu atenție.
Optimizați parametrii de tăiere
Vitezele de așchiere mai mari nu duc întotdeauna la performanțe mai bune de prelucrare a găurilor adânci. Viteza excesivă a axului sau viteza de avans pot crește căldura de așchiere și sarcina sculei, în timp ce parametrii prea conservativi pot reduce eficiența producției.
Viteza axului, viteza de avans și adâncimea de așchiere trebuie ajustate în funcție de materialul piesei de prelucrat, diametrul găurii, adâncimea găurii, diametrul sculei și capacitățile mașinii.
Îmbunătățirea răcirii și a evacuării așchiilor
Răcirea eficientă este esențială pentru prelucrarea stabilă a găurilor adânci. Presiunea și debitul adecvate ale agentului de răcire pot reduce temperaturile de așchiere, ajutând în același timp la îndepărtarea așchiilor din gaură.
Pentru materialele care produc așchii lungi, geometria sculei și parametrii de așchiere pot fi, de asemenea, optimizați pentru a produce așchii mai scurte și mai ușor de gestionat.
Minimizarea depășirii sculei
Cu cât scula se extinde mai mult față de suport, cu atât rigiditatea sa devine, în general, mai mică. Consola excesivă a sculei poate crește vibrațiile, deformarea și erorile de prelucrare.
Pentru găuri adânci de înaltă precizie, concentricitatea axului mașinii, a sculei și a piesei de prelucrat trebuie, de asemenea, controlată cu atenție.
Utilizați o secvență de prelucrare adecvată
Pentru găuri adânci de înaltă precizie, prelucrarea directă la dimensiunea finală într-o singură operație nu este adesea cea mai bună abordare.
În funcție de cerințele componentei, procesul poate include operațiuni de găurire pilot, găurire, semifinisare și finisare. Dacă este necesară o precizie dimensională și un finisaj al suprafeței mai stricte, se pot utiliza alezarea, găurirea sau honuirea ca procese ulterioare.
Cum poate fi îmbunătățită precizia prelucrării găurilor adânci?
Îmbunătățirea preciziei prelucrării găurilor adânci necesită controlul asupra proiectării, echipamentelor, sculelor și procesului de prelucrare.
În etapa de proiectare, cerințele privind diametrul găurii, adâncimea, liniaritatea, concentricitatea și rugozitatea suprafeței ar trebui definite clar. În timpul producției, precizia mașinii ar trebui să rămână stabilă, iar uzura sculelor ar trebui monitorizată periodic.
Pentru componente complexe sau de înaltă precizie cu găuri adânci, măsurarea în timpul procesului sau inspecția dimensională post-prelucrare poate ajuta la identificarea timpurie a abaterilor și la prevenirea problemelor de calitate în timpul producției pe loturi.
Principalele provocări ale prelucrării metalelor în găuri adânci includ evacuarea așchiilor, răcirea, rigiditatea sculei, poziționarea găurii, calitatea peretelui găurii și controlul dimensional. Pe măsură ce adâncimea găurii crește, metodele convenționale de găurire pot să nu fie suficiente pentru a îndeplini cerințele exigente de precizie.
Prin selectarea sculelor așchietoare adecvate, optimizarea parametrilor de prelucrare, îmbunătățirea răcirii și a evacuării așchiilor, minimizarea depășirii sculelor și utilizarea unei strategii de prelucrare în etape, producătorii pot reduce eficient riscurile de prelucrare.
Pentru componentele cu găuri adânci utilizate în industria aerospațială, auto, sisteme hidraulice, matrițe și utilaje de precizie, colaborarea cu un furnizor de prelucrare CNC cu experiență în prelucrarea găurilor adânci poate ajuta la obținerea unei precizii, a unei calități a suprafeței și a unei fiabilități a producției mai constante.
Autor
Director și fondator Galen
Ne angajăm să ne asigurăm că oferim cele mai bune servicii posibile în industria prelucrătoare.
Camerele vidate sunt incinte de precizie concepute pentru a crea și menține medii controlate de joasă presiune pentru fabricarea semiconductorilor, echipamente de cercetare, sisteme de acoperire, platforme de testare și alte procese dependente de vid. Performanța lor depinde de
Un bloc de răcire cu apă din aluminiu este o componentă de răcire cu lichid care transferă căldura de la dispozitivele electronice în agentul de răcire circulant. Comparativ cu alternativele la cupru, aluminiul oferă o greutate mai mică, costuri competitive ale materialelor,
O placă rece cu microcanal este o componentă de răcire cu lichid de precizie care elimină căldura din electronicele de mare putere prin canale de fluid interne apropiate. Aceste canale măresc aria de contact dintre
Componentele semiconductoare în vid sunt piese de precizie utilizate pentru a crea, întreține, controla și izola medii de joasă presiune în interiorul echipamentelor de fabricație a semiconductorilor. Camere de vid, flanșe, corpuri de supape, distribuitoare, mandrine, porturi și piese de manipulare a napolitanelor.
O piesă nu trebuie să fie suficient de mică pentru a încăpea pe vârful degetului pentru a necesita microprelucrare. O componentă mai mare poate conține o gaură minusculă, un canal îngust sau un perete subțire.
Pe măsură ce calculul bazat pe inteligență artificială, serverele de înaltă performanță și centrele de date continuă să genereze mai multă căldură, răcirea tradițională cu aer devine din ce în ce mai puțin eficientă pentru echipamentele de mare densitate. Răcirea cu lichid oferă o modalitate mai directă
Echipamentele de fabricație a semiconductorilor se bazează pe componente de precizie din aluminiu pentru a susține manipularea plachetelor, sistemele de vid, managementul termic și mișcarea automatizată. De la plăci de montare mari și carcase pentru echipamente până la blocuri de răcire și
Angrenajele transferă mișcarea și puterea între componentele echipamentelor, de la actuatoare mici la cutii de viteze industriale. Deși o angrenaj poate părea o simplă roată dințată, performanța sa depinde de
Un bloc de răcire cu apă este o componentă de răcire de precizie care transferă căldura de la un procesor, GPU sau alt dispozitiv electronic în lichidul circulant. De obicei, folosește un strat de cupru sau aluminiu.
Rotoarele turbo sunt componente rotative de mare viteză a căror performanță depinde în mare măsură de geometria palelor, distribuția masei, starea suprafeței și relația dintre butuc și axa de rotație. Micile erori de prelucrare pot
O placă rece lichidă este un schimbător de căldură metalic care elimină căldura din componentele electronice prin circulația lichidului de răcire. Folosește canale sau tuburi interne pentru a transfera căldura departe de procesoare.
O placă de răcire a bateriei ajută la transferul de căldură între celulele bateriei și un sistem de răcire. În multe vehicule electrice, lichidul curge prin canalele din interiorul plăcii, transportând căldura departe de...