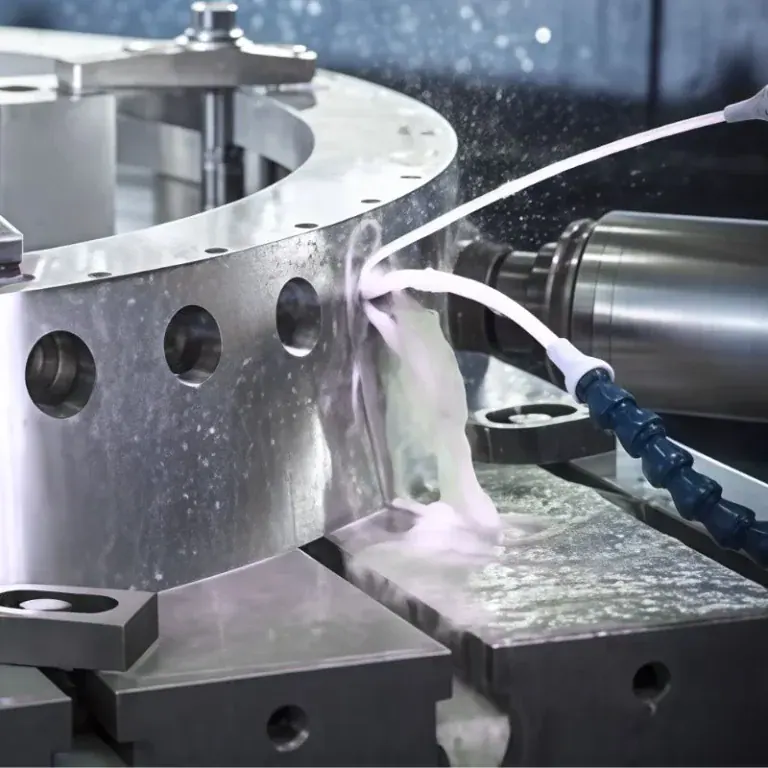
Rotoarele turbo sunt componente rotative de mare viteză a căror performanță depinde în mare măsură de geometria palelor, distribuția masei, starea suprafeței și relația dintre butuc și axa de rotație. Micile erori de prelucrare pot modifica fluxul de aer, pot crește vibrațiile, pot reduce eficiența compresorului sau pot îngreuna echilibrarea finală.
Acest ghid explică modul în care prelucrarea rotorului turbo trece de la proiectare și selecția materialelor, trecând prin degroșare CNC pe 5 axe, finisarea lamei, controlul traiectoriei sculei CAM, echilibrare și inspecția finală. De asemenea, acoperă riscurile de prelucrare care afectează precizia lamei, finisajul suprafeței, consistența dimensională și calitatea repetabilă a producției.
Ce este un rotor turbo?
Un rotor turbo este o roată rotativă de mare viteză cu multiple palete curbate, concepute pentru a accelera și comprima aerul admis. În aplicațiile cu turbocompresor, geometria aerodinamică și precizia de rotație influențează direct fluxul de aer, răspunsul la supraalimentare, eficiența și vibrațiile, ceea ce face ca prelucrarea de precizie să fie deosebit de importantă.
Cum funcționează rotoarele turbo?
Un rotor turbo, adesea numit roată de compresor, se rotește la viteză foarte mare și aspiră aer în centrul roții. Palele curbate accelerează aerul spre exterior, către diametrul exterior mai mare.
Pe măsură ce aerul părăsește rotorul, viteza este transformată într-o presiune crescută prin geometria compresorului înconjurător. Aerul comprimat poate fi apoi furnizat motorului la o densitate mai mare.
Deoarece palele controlează modul în care aerul intră, accelerează și iese din roată, forma palei nu poate fi tratată ca o suprafață decorativă. Precizia și consecvența profilului de la o paletă la alta sunt cerințe funcționale.
Care sunt principalele caracteristici ale unui rotor turbo?
Principalele caracteristici includ butucul, alezajul central sau interfața arborelui, rădăcinile palelor, muchiile anterioare, muchiile posterioare, vârfurile palelor și canalele de curgere dintre palele adiacente.
Multe rotoare turbo utilizează pale tridimensionale răsucite, al căror unghi și curbură se schimbă de la intrare spre diametrul exterior. Această geometrie creează spații înguste, dificil de atins cu frezarea convențională pe trei axe.
Alezajul central și butucul sunt la fel de importante. Chiar dacă fiecare lamă este prelucrată corect, concentricitatea slabă a alezajului sau bătaia excesivă pot deplasa masa rotativă departe de axa dorită.
De ce contează precizia de prelucrare la viteză mare?
La viteze mari de rotație, mici erori geometrice și de masă pot crea forțe centrifuge semnificative.
O mică diferență în grosimea lamei, îndepărtarea neuniformă a materialului sau un alezaj descentrat pot crea un dezechilibru rezidual. Defectele de suprafață sau geometria abruptă de la baza lamei pot deveni, de asemenea, puncte locale de concentrare a tensiunii.
Prin urmare, prelucrarea rotorului turbo trebuie să controleze atât dimensiunile, cât și simetria. O piesă reușită nu este pur și simplu una care corespunde dimensiunilor individuale, întreaga roată trebuie să se comporte ca un sistem rotativ echilibrat.
Cum afectează designul rotorului turbo prelucrarea?
Designul rotorului turbo determină direct dificultatea prelucrării. Curbura palei, grosimea, geometria rădăcinii, diametrele de intrare și ieșire, numărul de pale și lățimea canalului afectează accesul la scule, lungimea sculei, forțele de așchiere, timpul ciclului și riscul de interferență. Un design cu performanțe bune din punct de vedere aerodinamic trebuie să ofere în continuare o rută practică de prelucrare.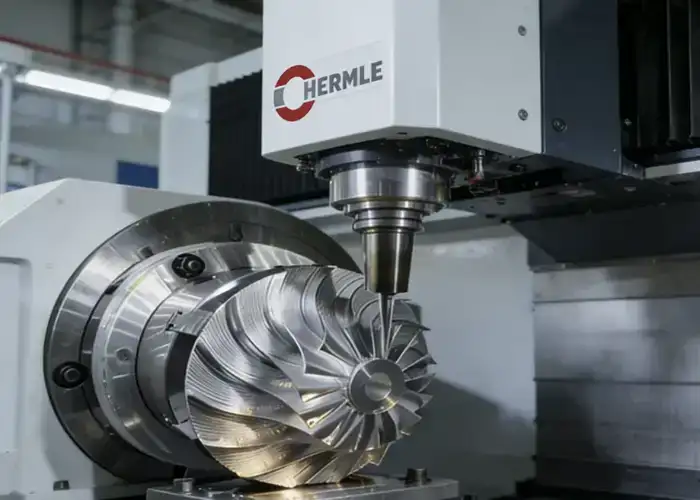
Profilul, curbura și unghiul lamei
Palele rotorului turbo conțin în mod normal suprafețe complexe cu formă liberă, mai degrabă decât pereți simpli cu unghi constant.
Pe măsură ce scula urmează lama, orientarea acesteia trebuie să se schimbe continuu pentru a menține contactul, evitând în același timp lamele vecine. Acesta este unul dintre motivele pentru care prelucrarea simultană pe 5 axe este utilizată în mod obișnuit pentru geometria rotorului. Exemplul CAMWorks al lui Hawk Ridge utilizează în mod similar strategii pe 5 axe pentru a degroșa între lame și a finisa suprafețele curbate, controlând în același timp activ axa sculei.
O curbură mai agresivă înseamnă, în general, o mișcare mai mare a axei sculei. Acest lucru crește complexitatea programării CAM și face ca verificarea coliziunilor să fie mai importantă.
Grosimea lamei și geometria rădăcinii
Lamele subțiri reduc masa în rotație și susțin designul aerodinamic, dar reduc și rigiditatea piesei în timpul prelucrării.
Când materialul este îndepărtat de pe ambele părți ale unei lame subțiri, forțele de tăiere pot devia secțiunea rămasă. Acest lucru poate crea erori de profil, conicitate, urme de vibrații sau o muchie posterioară inconsistentă.
Rădăcina palei necesită o atenție specială deoarece trece de la o suprafață aerodinamică subțire la butucul mult mai gros. Geometria adecvată a racordului ajută atât la performanța structurală, cât și la accesul la freză.
Diametrele de intrare și ieșire
Diametrul de intrare influențează geometria din apropierea marginii anterioare a palei, în timp ce diametrul exterior definește regiunea vârfului palei și dimensiunea maximă a roții.
Aceste dimensiuni afectează cât de adânc trebuie să intre freza în canalele de curgere și cât spațiu liber este disponibil între portscula și lamele învecinate.
Diametrele exterioare mari pot oferi mai mult spațiu de lucru, dar cresc și efectul erorii radiale și al variației masei în timpul rotației de mare viteză.
Numărul de lame și lățimea canalului
Adăugarea mai multor lame poate reduce spațiul disponibil dintre suprafețele adiacente.
Canalele înguste pot necesita scule cu diametru mai mic sau cu rază de acțiune mai mare. Aceste scule sunt mai puțin rigide și mai sensibile la deformare și vibrații.
Prin urmare, o dispunere densă a palelor poate crește timpul de prelucrare chiar dacă diametrul total al rotorului rămâne neschimbat. Strategia CAM trebuie să ia în considerare atât accesul la așchiere, cât și spațiul liber pentru suport.
Simetria rotațională și distribuția masei
Un rotor turbo are o funcție simetrică rotațională, așa că prelucrarea ar trebui să păstreze această simetrie cât mai mult posibil.
Dacă o lamă este așchiată mai mult decât celelalte sau dacă uzura sculei provoacă o modificare treptată a profilului în jurul discului, distribuția finală a masei poate deveni inegală.
Modelarea traiectoriei sculei poate ajuta la menținerea consecvenței. În exemplul CAMWorks, o regiune a palei este programată și apoi repetată în jurul rotorului folosind un model circular, reducând variația dintre sectoarele programate.
Ce materiale sunt folosite pentru rotoarele turbo?
Materialele pentru rotorul turbo trebuie să echilibreze masa rotativă redusă, rezistența, rezistența la temperatură, performanța la oboseală, rezistența la coroziune și prelucrabilitatea. Aluminiul este comun pentru roțile compresorului, în timp ce titanul și aliajele pe bază de nichel sunt selectate atunci când o rezistență sau o capacitate termică mai mare justifică dificultăți suplimentare de prelucrare.
Aliaje de aluminiu
Aliajele de aluminiu oferă densitate redusă și o bună prelucrabilitate, ceea ce le face potrivite pentru rotoarele de compresoare ușoare.
Forțele lor de așchiere mai mici permit frezarea la viteză relativ mare și îndepărtarea eficientă a materialului. Acest lucru este util atunci când trebuie îndepărtate cantități mari de material între lame.
Principalele riscuri de prelucrare sunt deformarea lamei subțiri, formarea de bavuri pe muchiile fine și distorsiunea dacă semifabricatul sau procesul conține tensiuni reziduale.
Aliaje de titan
Titanul oferă un raport rezistență-greutate ridicat, o bună rezistență la coroziune și performanțe utile acolo unde sunt necesare componente ușoare și mai puternice.
Ti-6Al-4V este o calitate obișnuită de titan utilizată pentru aplicații în turbine și rotoare. ForceBeyond, de exemplu, descrie rotoare de turbină din titan produse din Ti-6Al-4V prin turnare urmată de prelucrare CNC de precizie pe 5 axe.
Titanul este mai solicitant de prelucrat decât aluminiul, deoarece căldura de așchiere rămâne concentrată în apropierea muchiei sculei. Selecția sculei, viteza de așchiere, livrarea agentului de răcire, angrenarea și gestionarea duratei de viață a sculei devin mai importante.
Aliaje pe bază de nichel
Aliajele pe bază de nichel pot fi selectate pentru componente de turbomașini la temperaturi ridicate, unde rezistența la căldură este mai importantă decât costul redus de prelucrare.
Aceste materiale generează sarcini de așchiere mari și își mențin rezistența la temperaturi ridicate de așchiere. Prin urmare, uzura sculelor poate crește rapid dacă parametrii sunt prea agresivi.
Pentru palele complexe ale rotorului, cuplarea lungă a sculei, combinată cu comportamentul dificil al materialului, face ca condițiile de tăiere controlate să fie esențiale.
Oțel inoxidabil și alte materiale
Oțelurile inoxidabile pot fi utilizate acolo unde este necesară rezistența la coroziune și rezistența mecanică.
În general, acestea produc forțe de tăiere mai mari decât aluminiul și se pot ecruiza dacă condițiile de tăiere sunt slab controlate.
Alegerea materialelor ar trebui să țină întotdeauna cont de mediul real de funcționare al turbocompresorului, mai degrabă decât doar de confortul prelucrării.
Semifabricate din billet, forjate și turnate
Un rotor prelucrat mecanic poate porni de la o țaglă, o piesă forjată sau o piesă turnată.
Prelucrarea pieselor turnate oferă flexibilitate pentru prototipuri, loturi mici și modificări de design, dar elimină mai mult material. Piesele forjate pot oferi proprietăți mecanice favorabile, reducând în același timp excesul de stoc.
Semifabricatele turnate sau cu formă aproape netă reduc îndepărtarea de material pentru cantități mai mari, dar planul de prelucrare trebuie să țină cont de variația turnării și de orice inspecție necesară a materialului înainte de finisarea de precizie.
De ce se utilizează CNC pe 5 axe pentru prelucrarea rotorului turbo?
Prelucrarea CNC pe 5 axe permite frezei să ajungă la lame răsucite, canale înguste și unghiuri de suprafață schimbătoare, controlând în același timp orientarea sculei. Aceasta poate reduce restrângerea, poate îmbunătăți relația dintre lame și butuc și poate face ca geometria complexă a rotorului să fie practică pentru prelucrare dintr-o singură configurație.
Accesarea suprafețelor lamelor răsucite
Palele rotorului turbo își schimbă orientarea de la rădăcină la vârf.
O mașină cu trei axe nu poate menține întotdeauna un unghi favorabil al sculei pe aceste suprafețe fără a repoziționa piesa de prelucrat.
Mișcarea pe cinci axe permite sculei să se încline în timp ce urmărește lama, menținând muchia tăietoare într-o orientare mai eficientă.
Prelucrarea canalelor înguste ale lamei
Spațiul dintre lame este una dintre cele mai dificile zone de prelucrat.
Înclinarea sculei permite o rază de acțiune efectivă mai scurtă și un acces mai bun la secțiunile adânci ale canalului de curgere.
Acest lucru poate îmbunătăți rigiditatea sculei și poate reduce șansa ca suportul să intre în contact cu o lamă adiacentă.
Reducerea configurărilor și a erorilor de transfer de date
Configurațiile multiple introduc erori suplimentare de localizare de fiecare dată când piesa este restrânsă.
Producerea butucului, canalelor și suprafețelor palelor într-o configurație controlată pe cinci axe ajută la păstrarea relației acestora cu axa de rotație.
Mai puține configurări simplifică și inspecția, deoarece mai multe caracteristici pot face referire la același sistem de date de prelucrare.
Controlul orientării sculei și al finisajului suprafeței
Prelucrarea în cinci axe nu se referă doar la atingerea suprafețelor dificile.
Orientarea sculei determină ce parte a frezei intră în contact cu lama. Un punct de contact slab poate crește variația vitezei efective de tăiere, poate crea urme sau poate reduce calitatea suprafeței.
Înclinarea controlată ajută la menținerea unei angrenări stabile a tăietorului pe toată durata curburii lamei.
Care este procesul de prelucrare a rotorului turbo?
Un proces tipic de prelucrare a rotorului turbo include revizuirea CAD, pregătirea piesei brute, stabilirea datelor de referință, prelucrarea butucului și a alezajului, degroșarea pe cinci axe, semifinisarea, finisarea palelor, debavurarea și verificarea finală a calității. Secvența ar trebui să mențină o rigiditate suficientă în timpul operațiunilor inițiale, lăsând în același timp suprafețele cele mai sensibile ale palelor pentru finisare controlată.
Revizuirea modelului CAD și a prelucrării
Prelucrarea începe cu modelul tridimensional aprobat și cerințele de desen.
Programatorul verifică curbura lamei, lățimea minimă a canalului, accesul la sculă, geometria butucului, caracteristicile alezajului, razele de racordare și suprafețele care necesită inspecție finală.
În această etapă, obiectivul este de a identifica zonele în care lungimea sculei, spațiul liber al suportului, flexibilitatea lamei sau interferența cu freza ar putea crea riscuri de fabricație.
Pregătirea semifabricatului și configurarea datelor de referință
Semifabricatul brut este pregătit cu o adaos de prelucrare suficient pentru butuc, regiunea lamei și suprafețele de referință.
Referințele stabile ar trebui stabilite din timp. Axa centrală este deosebit de importantă deoarece modelarea ulterioară a lamelor, prelucrarea alezajului, inspecția bătăii de bătaie și echilibrarea depind toate de aceeași referință de rotație.
Este necesară o fixare sigură a piesei, dar strângerea nu trebuie să introducă distorsiuni în semifabricat.
Prelucrarea butucului, alezajului și a elementelor de referință
Butucul și alezajul central stabilesc relații geometrice importante înainte de începerea prelucrării lamei.
În funcție de model, alezajul poate fi găurit, alezat, interpolat sau finisat într-o operație ulterioară.
Concentricitatea dintre alezaj și sistemul de lame prelucrate este mai importantă decât tratarea alezajului ca un diametru izolat.
Degroșare pe 5 axe între lame
Degroșarea îndepărtează majoritatea materialului dintre lamele adiacente.
În general, acolo unde accesul permite, se preferă o sculă mai mare și rigidă. Traiectoria sculei ar trebui să mențină un material sigur în jurul suprafețelor lamei și a racordurilor de așchiere pentru finisarea ulterioară.
Ultrarapid descrie o secvență similară în care butucul și canalele sunt mai întâi degroșate, rămânând material controlat pentru prelucrarea ulterioară de precizie a lamei.
Semi-finisarea canalelor lamei
Semifinisarea creează o adaos mai uniform înainte de trecerea finală a lamei.
Acest pas este valoros deoarece sculele de finisare funcționează mai constant atunci când întâlnesc material previzibil, decât atunci când întâlnesc variații mari lăsate de degroșare.
Semi-finisarea poate expune, de asemenea, probleme locale de acces înainte de crearea suprafeței finale.
Finisarea finală a lamei și a butucului
Finisarea lamelor folosește unelte mai mici și o suprafață mai strânsă pentru a urma geometria aerodinamică finală.
Sculele cu cap sferic sau conic sunt de obicei potrivite pentru suprafețe curbate și regiuni de rădăcină. Ultrapid identifică în mod similar sculele cu cap sferic și mișcarea simultană pe cinci axe ca elemente cheie în finisarea lamelor.
Strategia de finisare ar trebui să mențină o mișcare lină și să evite schimbările bruște ale axei sculei care pot lăsa urme pe lamă.
Debavurare și finisare post-prelucrare
După prelucrare, muchiile lamelor și tranzițiile accesibile sunt debavurate cu grijă.
Procesul trebuie să îndepărteze bavurile libere fără a rotunji muchiile critice anterioare sau posterioare dincolo de design.
Curățarea, lustruirea, acoperirea, tratamentul termic sau alte procese secundare sunt apoi aplicate numai atunci când materialul și aplicația o cer.
Cum sunt planificate traiectoriile sculelor CAM pentru prelucrarea rotoarelor?
Programarea CAM pentru prelucrarea rotoarelor trebuie să controleze locul în care freza intră în contact cu lama, modul în care se mișcă axa sculei, modul în care scula intră și iese din canalele înguste și modul în care sunt evitate coliziunile. Calitatea traiectoriei sculei afectează direct geometria lamei, finisajul suprafeței, timpul de prelucrare și riscul de deteriorare a unei suprafețe deja finisate.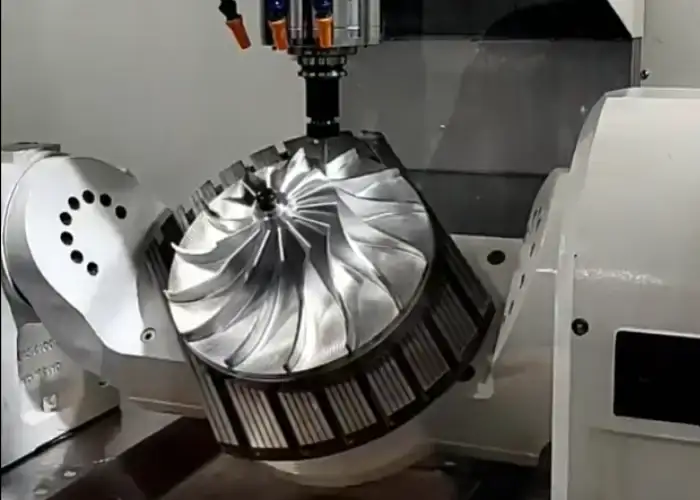
Degroșarea traiectoriilor sculelor între lame
Degroșarea începe prin definirea volumului dintre lamele adiacente.
Sistemul CAM poate utiliza suprafețele lamelor și regiunile de rădăcină ca suprafețe de acționare sau de delimitare, astfel încât materialul este îndepărtat fără a tăia în geometria finală.
Hawk Ridge demonstrează o strategie de tip linie de curgere între suprafețe pentru degroșarea rotorului turbo, suprafețele superioare și inferioare definind regiunea de prelucrare.
Traseele sculelor de finisare a lamei
Finisarea lamei necesită o mișcare lină și continuă de-a lungul suprafeței curbate.
Calea trebuie să mențină o distanță consistentă, astfel încât înălțimea scoicii și textura suprafeței să rămână previzibile.
Schimbările bruște de direcție trebuie reduse la minimum, deoarece pot crea urme de staționare sau modificări bruște ale sarcinii de tăiere.
Controlul axei și înclinării sculei
Programarea pe cinci axe permite înclinarea sculei față de direcția de tăiere.
Obiectivul este de a menține un contact bun la tăiere, ținând în același timp cuțitul și suportul departe de lamele învecinate.
Exemplul lui Hawk Ridge folosește controlul explicit al înclinării laterale pentru a orienta unealta de-a lungul pereților lamei, în loc să se bazeze doar pe vârful frezei.
Verificarea crăiturii și a coliziunilor
O traiectorie a sculei validă din punct de vedere matematic poate fi totuși nesigură dacă suportul sau corpul sculei intră în contact cu o altă suprafață.
Prin urmare, verificarea crăițuirii ar trebui să includă lamele din apropiere, butucul, jocul suportului și mișcările legăturilor dintre trecerile de tăiere.
Funcțiile automate de înclinare pot ajuta, dar mișcarea rezultată trebuie totuși verificată pentru netezime și limitele axei mașinii.
Modelarea traiectoriei sculei în jurul rotorului
Deoarece lamele se repetă în jurul axei de rotație, o regiune de prelucrare verificată poate fi adesea modelată în jurul roții.
Acest lucru reduce repetiția programării și ajută la menținerea consecvenței fiecărei strategii de lamă.
Modelul ar trebui să facă referire la axa reală a rotorului, astfel încât spațierea unghiulară să rămână corectă.
Simularea mașinii și verificarea post-procesorului
Simularea traiectoriei sculei ar trebui să includă configurația reală a mașinii ori de câte ori este posibil.
Prelucrarea virtuală ajută la identificarea limitelor axelor rotative, a interferențelor suporturilor, a coliziunilor mesei și a mișcărilor neașteptate de retragere înainte de tăierea metalului.
Hawk Ridge recomandă în mod specific rularea codului generat printr-o mașină virtuală cu cinci axe pentru a verifica atât siguranța traiectoriei sculei, cât și rezultatul post-procesorului.
Cum sunt selectate sculele așchietoare pentru prelucrarea rotorului turbo?
Selecția sculelor depinde de material, lățimea canalului, curbura lamei, raza de acțiune, cerințele de suprafață și etapa de prelucrare. Degroșarea favorizează rigiditatea și îndepărtarea materialului, în timp ce finisarea necesită scule care pot ajunge la suprafețele curbate ale lamei fără devieri excesive sau interferențe cu suportul.
Freze frontale pentru prelucrare brută
Frezele cu capăt rigid sau frezele cu vârf bombat sunt eficiente pentru îndepărtarea materialului dintre lame atunci când accesul la canal este suficient.
Diametrele mai mari îmbunătățesc rigiditatea și permit rate mai mari de îndepărtare a materialului.
Scula ar trebui să lase suficient material pentru semifinisare și generarea suprafeței finale.
Scule cu vârf sferic pentru suprafețe curbate ale lamelor
Sculele cu vârf sferic sunt utile pentru suprafețele lamelor cu formă liberă, deoarece muchia rotunjită a tăietorului poate urma curbura schimbătoare.
Sunt deosebit de utile în apropierea rădăcinilor lamelor și a racordurilor, unde uneltele cu capăt plat nu pot menține un contact continuu.
Diametrul sculei ar trebui să echilibreze calitatea suprafeței, accesibilitatea și rigiditatea.
Lungimea, rigiditatea și spațiul liber al suportului sculei
O unealtă trebuie să fie suficient de lungă pentru a ajunge în cea mai adâncă regiune fără ca suportul să atingă geometria înconjurătoare.
Totuși, o consoleză excesivă reduce rigiditatea și crește vibrațiile.
Înclinarea pe cinci axe poate adesea reduce extensia necesară prin îmbunătățirea spațiului liber al suportului.
Controlul uzurii și înlocuirii sculelor
Uzura sculelor afectează atât textura, cât și geometria suprafeței.
Pe măsură ce muchia așchietoare se deteriorează, forțele de tăiere cresc, iar lama poate începe să prezinte vibrații, bavuri sau deviații dimensionale.
Pentru producția repetată, limitele planificate ale duratei de viață a sculelor sunt mai fiabile decât așteptarea unei defecțiuni vizibile a sculei.
Care sunt principalele provocări în prelucrarea rotoarelor turbo?
Principalele dificultăți în prelucrarea rotorului turbo provin din canalele de curgere înguste, suprafețele răsucite ale palelor, flexibilitatea secțiunii subțiri, raza lungă de acțiune a sculelor, mișcarea continuă pe cinci axe și uzura sculelor dependentă de material. Acești factori interacționează, astfel încât îmbunătățirea unui parametru fără a lua în considerare ceilalți poate pur și simplu muta problema în altă parte.
Canale înguste și acces limitat la unelte
Pe măsură ce distanța dintre lame scade spre butuc, accesul la unelte devine din ce în ce mai restricționat.
Frezele mici se pot potrivi în canal, dar nu au rigiditatea uneltelor mai mari.
Programatorul trebuie să echilibreze accesibilitatea, lungimea efectivă a frezei, spațiul liber între suport și timpul de ciclu acceptabil.
Deformarea și vibrațiile lamei subțiri
O lamă devine mai puțin rigidă pe măsură ce materialul din jur este îndepărtat.
Finisarea prea agresivă a unei părți poate devia lama de la tăietor și poate produce o eroare de profil pe partea opusă.
Prelucrarea echilibrată, așchierile ușoare de finisare, sculele ascuțite și angrenarea controlată ajută la reducerea acestui efect.
Riscul de interferență și coliziune al sculelor
Freza, suportul, axul și capul mașinii se pot apropia de lamele vecine în timpul mișcării simultane.
Prin urmare, riscul de coliziune este mai mare decât în cazul frezării normale de buzunare pe trei axe.
Verificarea coliziunilor CAM și simularea completă a mașinii sunt părți esențiale ale fluxului de lucru pentru programare, mai degrabă decât verificări finale opționale.
Căldură și uzură a sculelor în materiale dificile
Aliajele pe bază de titan și nichel generează mai multă căldură și stres la nivelul sculelor decât aluminiul.
Angrenarea excesivă poate deteriora tăietorul, poate crește deformarea lamei și poate lăsa suprafețe proaste.
Parametrii de așchiere, livrarea lichidului de răcire, acoperirile sculelor și intervalele de înlocuire ar trebui să corespundă materialului, în loc să se utilizeze un program universal de rotor.
Menținerea unei calități constante a suprafeței lamei
Calitatea suprafeței trebuie să rămână constantă de la prima până la ultima lamă.
Uzura sculei, temperatura mașinii, schimbarea cuplării și mișcarea axei sculei pot crea diferențe vizibile sau măsurabile.
Un proces de producție stabil controlează aceste variabile, în loc să se bazeze pe lustruire pentru a ascunde problemele de prelucrare ulterioare.
Cum sunt controlate precizia și finisajul suprafeței lamei?
Precizia lamei este controlată prin menținerea unor repere stabile, a unei adaosuri previzibile, a unor scule rigide, a unei orientări corecte a axei sculei și a unor traiectorii de finisare adecvate. Calitatea suprafeței trebuie luată în considerare împreună cu profilul lamei, deoarece lustruirea agresivă poate îmbunătăți aspectul, modificând în același timp geometria aerodinamică.
Precizia profilului lamei
Profilul lamei determină cât de aproape se potrivește suprafața finisată cu geometria CAD.
În funcție de dimensiune și specificații, se pot utiliza scanări CMM, sisteme optice sau metode dedicate de măsurare a lamelor.
Inspecția ar trebui să preleveze probe din mai multe locații ale palelor, mai degrabă decât să verifice doar o singură lamă reprezentativă.
Controlul muchiei de atac și de fugă
Muchiile de atac și de fugă sunt relativ subțiri și se pot deteriora ușor în timpul prelucrării sau finisării manuale.
Debavurarea excesivă poate modifica forma muchiei, în timp ce debavurarea insuficientă poate lăsa material liber.
Aceste regiuni necesită tăiere controlată și tratament al marginilor atent definit.
Precizia rădăcinii și a racordării lamei
Rădăcina unește lama cu butucul și adesea are o importanță atât geometrică, cât și structurală.
Accesul la scule devine dificil pe măsură ce canalul se îngustează, făcând posibilă subțărierea sau prelucrarea reziduală.
Dimensiunea corectă a frezei și controlul lin al axei sculei ajută la menținerea racordării proiectate fără a crăițui butucul.
Concentricitatea butucului și a alezajului
Butucul și alezajul central stabilesc referința de rotație a rotorului.
O concentricitate slabă poate crea o bătaie radială chiar și atunci când geometria palei este corectă.
Prin urmare, modelul alezajului, butucului și palei ar trebui inspectate ca caracteristici corelate, mai degrabă decât ca dimensiuni independente.
Rugozitatea suprafeței și urmele sculelor
Suprafețele palelor trebuie să fie suficient de netede pentru a îndeplini cerințele aerodinamice și de tracțiune.
Trepidațiile vizibile, cuspizii abrupți sau urmele adânci ale frezei pot indica o tăiere instabilă sau o deplasare necorespunzătoare.
Cerințele finale privind suprafața ar trebui să provină din desen, o specificație de rugozitate inutil de scăzută poate crește considerabil timpul de ciclu.
Ce metode de echilibrare a rotorului sunt utilizate?
Echilibrarea rotorului controlează excentricitatea masei reziduale după prelucrare. Echilibrarea statică poate identifica o latură grea într-un singur plan, în timp ce echilibrarea dinamică evaluează dezechilibrul rotativ pe mai multe plane. Rotoarele turbo de mare viteză necesită, în general, verificarea echilibrării finale, deoarece diferențele mici de masă pot genera vibrații semnificative la viteza de funcționare.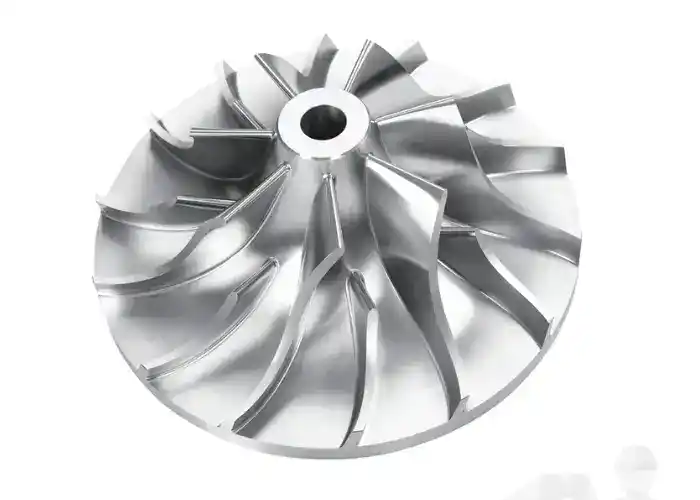
De ce contează echilibrul pentru rotoarele turbo
Dezechilibrul creează forță centrifugă pe măsură ce viteza de rotație crește.
Acest lucru poate crește vibrațiile, sarcina pe rulmenți, zgomotul și oboseala ansamblului turbocompresorului.
O prelucrare geometrică bună reduce cantitatea de corecție necesară, dar precizia prelucrării în sine nu înlocuiește echilibrarea.
Echilibrare statică vs. dinamică
Echilibrarea statică identifică dacă centrul de masă este decalat față de axa de rotație.
Echilibrarea dinamică ia în considerare și modul în care masa este distribuită de-a lungul componentei rotative și detectează dezechilibrele cuplate care pot să nu apară în timpul unei simple verificări statice.
Metoda necesară trebuie să respecte specificațiile piesei și modul în care rotorul va funcționa în ansamblul final.
Cum se efectuează corecția echilibrului
Corecția elimină sau ajustează în mod normal o cantitate controlată de material într-o locație de echilibrare aprobată.
Materialul nu trebuie îndepărtat aleatoriu de pe suprafețele funcționale ale palelor, deoarece acest lucru poate schimba geometria aerodinamică sau poate slăbi componenta.
Procedura de desenare sau echilibrare trebuie să definească zonele de corecție admisibile.
Când ar trebui verificată echilibrarea în timpul producției?
Echilibrarea se efectuează, în general, după etapele de prelucrare care determină distribuția finală a masei.
Dacă o acoperire, lustruire sau asamblare ulterioară modifică semnificativ masa, este posibil să fie necesară verificarea din nou a echilibrării.
Ultrarapid include, de asemenea, verificarea dinamică a echilibrului după prelucrare și curățare în secvența de inspecție a rotorului.
Cum se inspectează un rotor turbo finit?
Inspecția finală ar trebui să verifice geometria palei, relațiile dintre butuc și alezaj, bătaia longitudinală, starea suprafeței, integritatea materialului și echilibrul rezidual. Nicio metodă de inspecție nu acoperă toate riscurile, așadar măsurarea dimensională, inspecția suprafeței și echilibrarea ar trebui să fie corelate cu desenul și aplicația.
Inspecția profilului CMM și a lamei
Echipamentul CMM poate măsura secțiunile palelor, geometria butucului, locația alezajului și caracteristicile de referință aferente.
Pentru suprafețe complexe cu formă liberă, punctele multiple măsurate sau metodele de scanare oferă o imagine mai bună decât câteva dimensiuni izolate.
Datele de inspecție trebuie să corespundă cu referința funcțională de rotație.
Inspecția alezajului, bătăii de bătaie și concentricității
Alezajul central, interfața arborelui și geometria exterioară ar trebui să se rotească în jurul axei prevăzute.
Inspecția bătăii de gura ajută la detectarea erorilor care pot proveni din poziția alezajului, erori de configurare, distorsiuni sau finisare neuniformă.
Aceste condiții sunt direct legate de comportamentul de echilibrare.
Inspecția rugozității suprafeței
Rugozitatea suprafeței trebuie măsurată acolo unde este specificat în desen.
Inspecția vizuală singură nu poate confirma o cerință Ra.
Direcția și locația măsurării ar trebui să rămână consecvente între primul articol și producția repetată.
Inspecția materialelor și a defectelor
Certificatele de material pot confirma aliajul și starea specificată.
Pentru aplicații critice, poate fi specificată o inspecție nedistructivă suplimentară pentru a detecta fisuri sau defecte interne în piesa brută sau finisată. Ultrapid include inspecția defectelor și verificarea materialelor în cadrul procesului său mai amplu de calitate a rotorului.
Verificarea soldului dinamic final
Rezultatul bilanțului final confirmă dacă rotorul completat îndeplinește limita de dezechilibru rezidual necesară.
Înregistrările de echilibrare ar trebui asociate cu revizia corectă a piesei și cu lotul de producție.
Acest lucru este important mai ales atunci când comenzile repetate trebuie să reproducă o roată deja aprobată.
Ce defecte frecvente apar la prelucrarea rotorului turbo?
Defectele comune ale rotorului turbo includ eroarea profilului palei, vibrațiile, urmele excesive ale sculelor, crăițuirea la rădăcină, bătaia excesivă a alezajului și dezechilibrul rezidual. Majoritatea acestor probleme sunt legate de stabilitatea procesului, accesul la scule, starea frezei sau strategia de configurare, mai degrabă decât de un parametru CNC izolat.
Erori ale profilului lamei
Eroarea de profil poate proveni din deformarea sculei, deformarea lamei, controlul incorect al axei sculei sau o adaos neuniform de material.
Riscul crește în canalele înguste, unde frezele devin mai lungi și mai mici.
Semi-finisarea și materialul de finisare consistent ajută la reducerea variațiilor.
vibrații și urme de scule de suprafață
Trepidațiile creează marcaje repetitive și pot introduce, de asemenea, erori geometrice.
Cauzele frecvente includ depășirea excesivă a sculei, rigiditatea scăzută a lamei, parametrii de tăiere instabili sau sculele uzate.
Soluția ar trebui să abordeze stabilitatea la tăiere, în loc să se bazeze doar pe post-lustruire.
Crăițuirea sau subtăierea rădăcinii lamei
Crăițuirea apare atunci când scula sau suportul intră pe o suprafață care ar trebui să rămână neatinsă.
Rădăcinile lamelor sunt deosebit de sensibile deoarece mai multe suprafețe converg într-o zonă restrânsă.
Înainte de rularea programului sunt necesare limite CAM precise, verificarea crăițuirii și un control adecvat al axei sculei.
Erori de alezaj și bătaie de bătaie
Eroarea de alezaj poate proveni dintr-un transfer de referință deficitar, mișcarea piesei de prindere, efecte termice sau o operațiune de finisare necorespunzătoare.
Deoarece alezajul definește axa de rotație, mici erori de amplasare pot afecta întregul rotor.
Prin urmare, finisarea critică a alezajului ar trebui planificată ca o operațiune funcțională.
Dezechilibru rezidual excesiv
Dezechilibrul rezidual poate rezulta din prelucrarea neuniformă a lamei, variația materialului, un alezaj descentrat sau finisarea manuală inconsistentă.
Echilibrarea poate corecta o cantitate limitată de eroare de masă, dar corecțiile mari indică de obicei că procesul de prelucrare trebuie revizuit.
Cel mai bun rezultat vine din producerea unei roți consecvente din punct de vedere geometric și material înainte de începerea corecției echilibrării.
Cum afectează cerințele de prelucrare costul și timpul de execuție?
Costul de prelucrare a rotorului turbo este determinat de material, complexitatea palelor, accesibilitatea sculelor, toleranță, finisajul suprafeței, timpul de prelucrare a mașinii pe cinci axe, scule, echilibrare și inspecție. Cea mai eficientă modalitate de a controla costurile este de a defini cerințele legate de funcțiile aerodinamice, de asamblare și de rotație reale, mai degrabă decât de a aplica cea mai strictă toleranță posibilă fiecărei suprafețe.
Condiția materialului și a golului
Prelucrarea pieselor din țagle poate necesita îndepărtarea semnificativă de material, dar oferă flexibilitate pentru prototipuri și modificări de design.
Semifabricatele forjate sau cu formă aproape netă pot reduce timpul de tăiere, dar pot necesita aprovizionare suplimentară, scule sau verificare a materialelor.
Aliajele de titan și nichel cresc, de asemenea, timpul de prelucrare a sculelor și al mașinii în comparație cu aluminiul.
Geometria lamei și accesibilitatea canalului
Curbura complexă a lamei și canalele înguste necesită de obicei tăietoare mai mici, o rază de acțiune mai mare și o mișcare mai mare pe cinci axe.
Acest lucru crește atât timpul de programare, cât și cel de prelucrare.
O mică modificare de design care îmbunătățește accesul la freză poate uneori reduce costurile fără a modifica geometria funcțională a lamei.
Toleranță și cerințe de finisare a suprafeței
Cerințele privind profilul strâns, alezajul, bătaia longitudinală și suprafața adaugă operațiuni de finisare și inspecție.
Finisajele de suprafață foarte fine necesită și trepte mai mici, ceea ce crește numărul de treceri ale sculei.
Specificațiile ar trebui să distingă suprafețele aerodinamice și interfețele critice de zonele nefuncționale.
Scule și timp de prelucrare pe 5 axe
Prelucrarea pe cinci axe reduce setările, dar utilizează echipamente mai costisitoare și o programare CAM mai complexă.
Sculele speciale cu rază lungă de acțiune, morile cu bile conice și înlocuirea frecventă a sculelor pot afecta și mai mult costul.
Totuși, reducerea repoziționării manuale și păstrarea relațiilor de referință pot face prelucrarea pe cinci axe mai economică decât configurațiile multiple mai simple pentru rotoarele turbo complexe.
Cerințe de echilibrare și inspecție
Echilibrarea dinamică, inspecția CMM, măsurarea rugozității suprafeței, certificarea materialelor și testele NDT adaugă timp de fabricație.
Aceste controale ar trebui incluse în planul de proces de la început, în loc să fie tratate ca lucrări opționale după prelucrare.
Cerințele clare de inspecție fac ca planificarea ofertelor și a producției să fie mai fiabile.
Întrebări frecvente
Poate fi prelucrat un rotor turbo pe o mașină CNC cu 3 axe?
Unele caracteristici simple ale butucului sau de referință pot fi produse pe echipamente cu trei axe, însă palele complexe ale rotorului turbo necesită de obicei prelucrare pe cinci axe pentru acces practic. Controlul simultan al axei sculei permite frezei să urmărească suprafețele răsucite ale lamelor, evitând în același timp lamele adiacente și portscula.
Ce material este cel mai bun pentru un rotor turbo prelucrat mecanic?
Nu există un singur material ideal. Aluminiul este atractiv pentru roțile de compresor ușoare și o bună prelucrabilitate, în timp ce titanul oferă un raport rezistență-greutate mai mare în aplicații solicitante. Aliajele pe bază de nichel pot fi selectate atunci când rezistența la temperatură este mai importantă. Condițiile de operare ar trebui să determine materialul înainte de a se lua în considerare costul de prelucrare.
Cum poate fi redusă deformarea lamei în timpul prelucrării?
Deformarea lamei poate fi redusă prin menținerea unei adaosuri uniforme de finisare, utilizarea unor scule rigide și ascuțite, limitarea forțelor de tăiere, selectarea unei orientări adecvate a sculei și evitarea tăieturilor de finisare agresive pe secțiuni subțiri. Secvența de prelucrare ar trebui, de asemenea, să mențină suportul lamei cât mai mult timp posibil înainte de finisarea finală.
Este necesară echilibrarea dinamică după prelucrarea CNC?
Pentru rotoarele turbo de mare viteză, verificarea echilibrării este în mod normal o etapă importantă de calitate finală atunci când este cerută de specificațiile de proiectare. Prelucrarea CNC poate produce o simetrie de rotație bună, dar variația materialului, eroarea alezajului, variația palelor și finisarea secundară pot crea în continuare un dezechilibru rezidual care necesită măsurare și corectare.
Concluzie
Prelucrarea rotorului turbo necesită mai mult decât generarea de suprafețe complexe ale palelor pe o mașină cu cinci axe. Geometria palelor, accesul la scule, comportamentul materialului, adaosul de material, controlul axei sculei, concentricitatea alezajului, finisajul suprafeței și distribuția masei influențează performanța finală. Un proces fiabil conectează revizuirea CAD, simularea CAM, degroșarea stabilă, finisarea controlată a palelor, inspecția dimensională și echilibrarea, astfel încât geometria aerodinamică și calitatea rotației sunt menținute împreună.
La TiRapid , oferim servicii de prelucrare CNC de precizie și de fabricație pentru rotoare complexe și componente rotative de înaltă performanță. Capacitățile noastre includ prelucrare multiaxială, asistență pentru materiale inginerești, DFM, inspecție dimensională, coordonare a finisajelor de suprafață și producție repetată controlată pentru a ajuta clienții să obțină o geometrie consistentă a palelor, o calitate fiabilă și o livrare eficientă a proiectelor.