
Defectele de sudură sunt un motiv major pentru care îmbinările sudate nu îndeplinesc cerințele de rezistență, etanșare și aspect. Unele defecte sunt vizibile la suprafață, în timp ce altele rămân ascunse și necesită inspecție sau teste nedistructive pentru a fi detectate. Mai mult decât probleme cosmetice, acestea pot reduce durata de viață la oboseală, pot slăbi capacitatea de încărcare, pot crește riscul de coroziune și pot provoca scurgeri. Acest ghid se concentrează pe tipurile de defecte de sudură, inclusiv clasificarea, cauzele, detectarea timpurie și prevenirea acestora.
Ce sunt defectele de sudare?
Un defect de sudare este o imperfecțiune a unei îmbinări sudate care depășește toleranța acceptabilă a procesului și slăbește sudura. Poate apărea în metalul de sudură, în materialul de bază de lângă acesta sau în zona afectată termic din jurul îmbinării.
Nu orice neregularitate este automat un defect care poate fi respins. Sursele din industrie disting între discontinuități generale și defecte reale, acceptarea depinzând de tipul, dimensiunea și locația defectului și dacă acesta compromite utilizarea preconizată a sudurii.
Defectele de sudare sunt importante deoarece pot reduce rezistența, aspectul, capacitatea de etanșare și fiabilitatea pe termen lung. În multe cazuri, acestea sunt legate de modele de sudare incorecte, pregătirea deficitară a materialelor, setări necorespunzătoare sau control instabil al procesului în timpul sudării.
Principalele categorii de tipuri de defecte de sudare
Majoritatea tipurilor de defecte de sudură pot fi grupate în trei mari categorii: defecte externe, defecte interne și defecte legate de dimensiune sau formă. Acest tip de clasificare facilitează înțelegerea defectelor care pot fi observate direct, care necesită instrumente de inspecție și care afectează în principal geometria finală sau ajustarea.
Defecte exterioare de sudare
Defectele externe de sudură sunt de obicei vizibile pe sau în apropierea suprafeței sudurii. Exemplele comune includ fisuri, tăieturi superficiale, suprapuneri, stropi de stropi și străpungeri. Aceste defecte sunt adesea identificate în timpul inspecției vizuale, dar chiar și defectele de suprafață pot avea un efect serios asupra performanței la oboseală, rezistenței la coroziune și aspectului final al sudurii.
Defecte interne de sudare
Defectele interne de sudură sunt ascunse în interiorul sudurii sau de-a lungul zonei rădăcinii. Exemplele comune includ porozitatea, incluziunile de zgură, lipsa fuziunii și penetrarea incompletă. Deoarece nu sunt întotdeauna vizibile din exterior, sunt adesea mai periculoase în aplicațiile structurale sau sub presiune și pot necesita metode de testare cu ultrasunete, radiografice sau alte metode nedistructive.
Defecte dimensionale și de formă
Unele defecte de sudare sunt legate în principal de forma, geometria sau stabilitatea dimensională a sudurii. Distorsiunea, umplerea insuficientă, excesul de armătură și profilul slab al cordonului de sudură sunt exemple tipice. Acestea pot să nu pară întotdeauna la fel de grave ca fisurile sau lipsa de fuziune, dar pot cauza totuși probleme de ajustare, distribuție neuniformă a tensiunilor, prelucrări suplimentare sau respingere în timpul verificărilor de calitate.
De ce este importantă această clasificare?
Această clasificare este utilă deoarece ajută producătorii să aleagă metoda de inspecție și strategia de corecție potrivită. Defectele de suprafață pot fi corectate printr-o tehnică mai bună din partea operatorului sau printr-un control mai bun al parametrilor, în timp ce defectele interne necesită adesea proceduri mai stricte de pregătire, ecranare și inspecție a îmbinărilor. Defectele dimensionale pot indica un dezechilibru al aportului de căldură sau o fixare deficitară.
12 tipuri comune de defecte de sudură
1. Fisuri
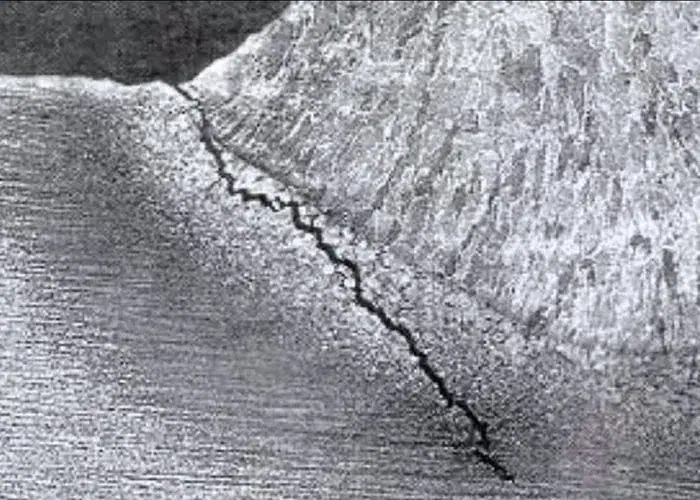
Fisurile sunt printre cele mai grave defecte de sudură, deoarece se pot dezvolta sub presiune și pot duce la defectarea bruscă. Acestea pot apărea în metalul de sudură, în zona afectată termic sau în materialul de bază de lângă îmbinare.
Formele comune includ fisuri la cald, fisuri reci, fisuri de crater și fisuri zonale afectate termic. Acestea sunt adesea legate de tensiune reziduală ridicată, răcire rapidă, selecție deficitară a umpluturii, duritate excesivă sau design neadecvat al îmbinării.
Prevenirea depinde de obicei de un control mai bun al căldurii, de un material de adaos corect, de pregătirea corespunzătoare a îmbinării și, atunci când este necesar, de preîncălzire sau răcire controlată. Deoarece fisurile amenință în mod direct integritatea sudurii, acestea sunt adesea tratate ca defecte care pot fi respinse.
2. Umplere insuficientă
Umplerea insuficientă apare atunci când fața sudurii este lăsată sub suprafața înconjurătoare sau sub profilul sudurii necesar. În termeni simpli, îmbinarea nu este umplută cu suficient metal de sudură, astfel încât secțiunea finită este mai subțire decât este prevăzut.
Această afecțiune poate rezulta din depunerea prea mică de umplutură, controlul deficitar al deplasării, curentul incorect sau o tehnică necorespunzătoare care îndepărtează mai mult metal decât este adăugat. Poate apărea și după șlefuire sau finisare dacă se îndepărtează prea multă armătură de sudură.
Umplerea insuficientă poate reduce grosimea gâtului de sudură și rezistența îmbinării, în special în cazul sudurilor încărcate. Prevenirea necesită o dimensiune adecvată a cordonului de sudură, o configurație corectă a parametrilor și inspecția în funcție de profilul de sudură specificat înainte ca piesa să avanseze în producție.
3. Subcut
Canelura de sub tăiere este o canelură topită în metalul de bază lângă vârful sudurii, care nu este complet umplută de metalul de sudură. Aceasta creează o secțiune mai subțire la marginea îmbinării și poate deveni un punct de concentrare a tensiunii în timpul funcționării.
De obicei, este cauzată de curent excesiv, viteză mare de deplasare, unghi slab al torței sau manipulare incorectă. Procesele manuale precum SMAW, GMAW și FCAW sunt deosebit de predispuse la subtăiere dacă setările sau tehnica operatorului nu sunt bine controlate.
Prevenirea se concentrează pe un aport echilibrat de căldură, o viteză de deplasare adecvată și un control îmbunătățit al cordonului de sudură. Deși este ușor de observat vizual, degajarea nu trebuie ignorată deoarece poate reduce rezistența la oboseală în structurile încărcate.
4. Suprapunere
Suprapunerea are loc atunci când metalul de sudură topit se rostogolește pe materialul de bază fără a se topi corespunzător cu acesta. Suprafața poate părea umplută, dar metalul stă peste margine în loc să formeze o legătură metalurgică solidă cu materialul de bază.
Acest defect este adesea cauzat de viteza redusă de deplasare, unghiul slab al electrodului, depunerea supradimensionată a metalului de sudură sau manipularea incorectă. Tinde să apară atunci când baia de sudură este lăsată să se extindă dincolo de marginea îmbinării fără o fuziune suficientă la vârf.
Prevenirea înseamnă, de obicei, îmbunătățirea vitezei de deplasare, a plasării cordonului de sudură și a echilibrului termic, astfel încât sudura să se topească corect în loc să se acumuleze. Suprapunerea este un defect de suprafață, dar totuși slăbește îmbinarea, deoarece zona netopedită poate acționa ca un inițiator de fisuri.
5. Ardere prin ardere
Arderea apare atunci când metalul de sudură și materialul de bază se topesc complet prin îmbinare, lăsând o gaură sau o rădăcină excesiv de deschisă. Este cel mai frecvent întâlnită în materialele subțiri sau în zonele cu rădăcină slab controlate, unde aportul de căldură este prea mare.
Cauzele tipice includ curentul excesiv, viteza redusă de deplasare, deschiderea mare a rădăcinii, montarea necorespunzătoare sau lipsa suportului de susținere. Odată ce zona rădăcinii se supraîncălzește, metalul topit poate ieși și crea o deschidere locală în loc de o sudură solidă.
Prevenirea depinde de un aport de căldură mai mic, un control mai precis al îmbinărilor, un suport mai bun și setări mai stabile ale parametrilor. Arderea este de obicei ușor de observat, dar în producție poate cauza totuși rebuturi sau prelucrări majore, în special la ansamblurile de tablă subțire.
6.Porozitate
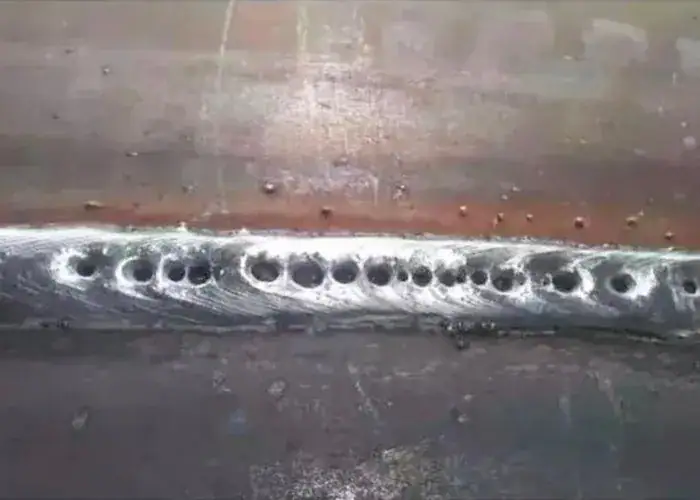
Porozitatea se referă la pungile de gaz prinse în interiorul sudurii în timpul solidificării. Poate apărea sub formă de pori împrăștiați, porozitate grupată sau goluri alungite, asemănătoare găurilor de vierme, și poate slăbi sudura, reduce performanța de etanșare și afecta fiabilitatea pe termen lung.
Acest defect este cauzat de obicei de contaminare precum ulei, rugină, vopsea, umezeală sau crustă de laminare. Gazul de protecție inadecvat, consumabilele umede și parametrii de sudare instabili pot, de asemenea, permite ca gazul să rămână prins în baia de sudură topită în loc să scape în timpul solidificării.
În producția reală, porozitatea poate duce nu numai la probleme de rezistență și aspect, ci și direct la scurgeri în ansamblurile sudate funcționale. De exemplu, am produs odată o piesă sudată din SUS304 pentru un client din industria echipamentelor de automatizare a semiconductorilor, iar piesa a trebuit să treacă un test de etanșeitate la aer fără scurgeri timp de 30 de minute sub o presiune de 60 Pa. În acest tip de aplicație, porozitatea, lipsa fuziunii, penetrarea incompletă sau defectele mici asemănătoare fisurilor pot deveni căi directe de scurgere. De aceea, piesele sudate legate de etanșare trebuie evaluate nu numai pentru aspectul și rezistența sudurii, ci și pentru performanța etanșeității la aer după sudare.
7. Lipsa fuziunii
Lipsa de fuziune înseamnă că metalul de sudură nu se fuzionează corespunzător cu materialul de bază sau cu o trecere anterioară de sudură. Sudura poate părea acceptabilă la suprafață, dar limita nefuzionată din interiorul îmbinării creează o reducere semnificativă a rezistenței.
Acest defect este de obicei legat de un aport insuficient de căldură, un unghi greșit al torței, acces deficitar la îmbinare, contaminare sau viteză excesivă de deplasare. Poate apărea la peretele lateral, între treceri sau la rădăcină dacă arcul nu topește în mod adecvat ambele suprafețe de îmbinare.
Deoarece lipsa fuziunii este adesea internă, poate necesita o inspecție cu ultrasunete sau radiografică pentru confirmare. Prevenirea depinde de penetrarea corectă, suprafețe curate, proiectarea adecvată a îmbinării și setări de sudare care topesc complet fețele de contact necesare.
8. Penetrare incompletă
Penetrarea incompletă, numită și lipsa de penetrare, apare atunci când sudura nu se extinde complet prin grosimea îmbinării la rădăcină. Cordonul de sudură poate părea solid din exterior, dar rădăcina rămâne doar parțial îmbinată.
Este frecvent cauzată de un aport insuficient de căldură, o deschidere incorectă a rădăcinii, o pregătire deficitară a canelurii sau o viteză excesivă de deplasare. Dacă geometria îmbinării sau configurarea parametrilor împiedică arcul să ajungă la rădăcină, penetrarea completă nu poate fi realizată.
Acest defect reduce grosimea efectivă a sudurii și poate reduce capacitatea de încărcare în aplicațiile structurale și sub presiune. Prevenirea implică de obicei o proiectare mai bună a îmbinării, o ajustare corectă și setări de sudare care să realizeze o fuziune adecvată a rădăcinii de la început.
9. Incluziuni de zgură
Incluziunile de zgură sunt particule nemetalice prinse în interiorul sudurii sau între trecerile de sudură. Acestea sunt cel mai adesea asociate cu procese care produc zgură, cum ar fi SMAW și FCAW, în special atunci când curățarea dintre treceri este incompletă.
Acest defect poate fi cauzat de o curățare deficitară între treceri, unghiuri înguste ale canelurilor, penetrare inadecvată sau plasare incorectă a cordonului de sudură. Dacă zgura nu este îndepărtată înainte de următoarea trecere sau nu poate pluti afară din baia de topit, aceasta rămâne prinsă în sudură.
Incluziunile de zgură reduc rezistența sudurii și pot crea concentrări locale de stres. Acestea sunt adesea dificil de văzut de la suprafață, așa că poate fi necesară o inspecție radiografică sau cu ultrasunete. Prevenirea depinde de curățarea, accesul și secvențierea corespunzătoare a cordoanelor de sudură.
10. Denaturare
Distorsiunea este schimbarea nedorită a formei cauzată de încălzirea și răcirea neuniformă în timpul sudării. Piesele se pot îndoi, răsuci, contracta sau smulge din poziție, ceea ce face dificilă asamblarea chiar și atunci când sudura în sine este acceptabilă în rest.
Adesea este cauzată de un aport excesiv de căldură, o secvență de sudură dezechilibrată, fixări slabe sau un design asimetric al îmbinărilor. Materialele subțiri și îmbinările lungi sunt deosebit de sensibile, deoarece răspund rapid la dilatarea și contracția termică.
Metodele de control includ o secvență de sudare echilibrată, o prindere mai puternică, planificarea punctelor de îmbinare, un aport termic mai mic și un design mai bun al dispozitivelor de fixare. Distorsiunea nu este întotdeauna un defect metalurgic, dar poate cauza totuși respingerea piesei, deoarece geometria și potrivirea nu mai îndeplinesc cerințele.
11.Stropi
Stropii constau în picături mici de metal topit expulzate în timpul sudării și lipite de suprafața înconjurătoare. De obicei, sunt tratați ca o problemă de calitate a suprafeței, mai degrabă decât ca un defect structural profund, dar pot crește timpul de curățare și costul finisării.
Este frecvent asociată cu sudarea MIG, FCAW și sudarea cu electrod electrostatic. Condițiile instabile ale arcului, echilibrul slab al tensiunii și al alimentării sârmei, curentul excesiv sau gazul de protecție neadecvat pot crește cantitatea de stropi din jurul zonei de sudură.
Stropii pot fi reduși prin optimizarea parametrilor, menținerea unei lungimi stabile a arcului, utilizarea consumabilelor corecte și îmbunătățirea tehnicii. Chiar dacă nu slăbesc întotdeauna sudura în mod direct, pot reduce calitatea aspectului și pot adăuga manoperă suplimentară.
12. Ruperea lamelară sau mustățile
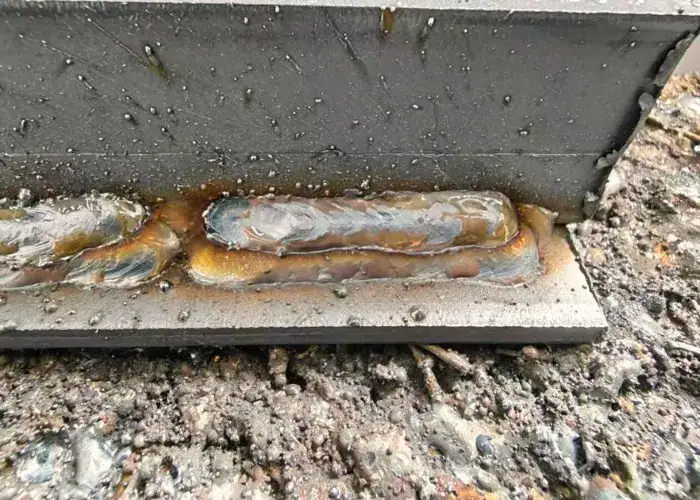
Ruperea lamelară este un defect legat de fisurare care apare de obicei la plăcile de oțel laminate, în special pe direcția grosimii în apropierea îmbinărilor strânse. Este legată de tensiunea de contracție și de ductilitatea slabă pe grosime a materialului de bază, mai degrabă decât de simpla tehnică de suprafață.
Mustățile sunt mici proeminențe metalice asemănătoare filamentelor care pot apărea din cauza pătrunderii la rădăcină în unele suduri. UTI listează mustățile printre tipurile comune de defecte de sudură, deoarece pot indica o pătrundere necontrolată sau un comportament deficitar al rădăcinii în anumite situații de sudare.
Aceste defecte sunt mai puțin frecvente decât porozitatea sau subtaierea, dar sunt totuși importante în fabricarea critică. Prevenirea depinde de un material de bază adecvat, o restricție mai mică, un design mai bun al îmbinărilor și un control mai strict al rădăcinii atunci când comportamentul la penetrare trebuie să rămână în limitele codului.
Ce cauzează defectele de sudură?
Defectele de sudură rareori provin dintr-o singură cauză. În majoritatea cazurilor, acestea rezultă din starea materialului, parametrii de sudură, designul îmbinării, calitatea consumabilelor, protecția ecranării și tehnica operatorului care lucrează împreună. Atunci când se suprapun mai multe probleme minore, riscul apariției defectelor vizibile și ascunse crește rapid. Majoritatea defectelor de sudură sunt legate de o pregătire deficitară, setări incorecte, contaminare, probleme legate de consumabile sau control instabil al procesului.
Pregătire slabă a articulațiilor
Pregătirea deficitară a îmbinării este una dintre cele mai frecvente cauze ale defectelor de sudură. Dacă unghiul canelurii, spațiul dintre rădăcini, potrivirea sau alinierea sunt incorecte, sudura poate să nu pătrundă corect sau poate bloca zgură, gaz sau zone nefuzate în interiorul îmbinării.
Pregătirea necorespunzătoare duce adesea la lipsa fuziunii, penetrare incompletă, subtăiere și chiar ardere. Îmbinările prea strânse, prea late sau prost aliniate îngreunează comportamentul previzibil al băii de sudură, în special în lucrările de sudură cu treceri multiple sau sensibile la rădăcini.
O bună pregătire înseamnă utilizarea designului corect al teșiturii, menținerea unei deschideri constante a rădăcinii, alinierea precisă a pieselor și verificarea accesibilității înainte de începerea sudării. În multe ateliere, o pregătire mai bună poate elimina o mare parte din problemele recurente de calitate a sudurii.
Parametri de sudură incorecți
Parametrii de sudare incorecți sunt o altă cauză majoră a defectelor de sudură. Dacă curentul, tensiunea, viteza de deplasare, lungimea arcului, viteza de alimentare a sârmei sau aportul de căldură sunt în afara intervalului corespunzător, baia de sudură poate deveni instabilă, iar îmbinarea s-ar putea să nu se formeze corect.
Prea multă căldură poate cauza tăiere superficială, ardere, distorsiune și armătură excesivă. Prea puțină căldură poate duce la lipsa fuziunii, penetrare incompletă și formă necorespunzătoare a cordonului. Viteza mare de deplasare poate lăsa îmbinarea sub umplutură, în timp ce viteza mică de deplasare poate crește suprapunerea sau supraîncălzirea.
Controlul parametrilor nu înseamnă doar setarea corectă a mașinii. Necesită și potrivirea setărilor cu grosimea materialului, geometria îmbinării, poziția și procesul de sudare. Rezultatele stabile provin de obicei din calificarea procedurilor, testare și controlul riguros al procesului, mai degrabă decât din presupuneri.
Contaminarea piesei de prelucrat
Contaminarea suprafeței este una dintre principalele cauze ale porozității, fuziunii slabe și calității instabile a sudurii. Uleiul, grăsimea, vopseaua, rugina, umezeala, straturile de oxid și murdăria pot interfera cu comportamentul arcului și pot împiedica fuziunea curată dintre metalul de sudură și materialul de bază.
Contaminarea este deosebit de dăunătoare în procesele care necesită suprafețe curate și o protecție gazoasă stabilă. Materiale precum aluminiul și oțelul inoxidabil sunt deosebit de sensibile, deoarece straturile de oxid și reziduurile de suprafață pot afecta rapid soliditatea și aspectul sudurii.
Prevenirea defectelor legate de contaminare necesită, de obicei, o curățare adecvată înainte de sudare, depozitarea uscată a materialelor și evitarea expunerii la umiditate sau ulei în zona de lucru. În multe cazuri, o simplă curățare defectuoasă poate genera costuri majore de reparații sau de respingere în aval.
Probleme cu consumabilele și ecranarea
Defectele de sudare pot proveni și din cauza metalului de adaos greșit, a electrozilor umezi, a stării necorespunzătoare a sârmei sau a selecției incorecte a gazului de protecție. Dacă consumabilele nu corespund materialului sau procesului, calitatea sudurii se poate deteriora chiar și atunci când operatorul urmează procedura corectă.
Umiditatea din electrozi sau flux poate crește riscul de fisurare legat de hidrogen. Fluxul slab de gaz de protecție sau acoperirea perturbată a gazului pot cauza porozitate și oxidare. Compoziția incorectă a umpluturii poate reduce rezistența, crește sensibilitatea la fisuri sau poate crea un comportament metalurgic inacceptabil în zona sudurii.
Pentru a preveni aceste probleme, producătorii controlează de obicei depozitarea consumabilelor, verifică debitul de gaz înainte de sudare și selectează metalele de adaos conform procedurilor calificate. Gestionarea consumabilelor este adesea tratată ca o problemă de control al calității, nu doar ca o problemă de manipulare a materialelor.
Probleme legate de operator și procedură
Chiar și atunci când materialele, echipamentele și consumabilele sunt corecte, defectele de sudare pot fi cauzate de o tehnică defectuoasă sau de utilizarea inconsistentă a procedurii. Unghiul torței, lungimea arcului, modelul de țesătură, curățarea între treceri și secvența de sudură afectează calitatea finală a sudurii.
Erorile legate de operator duc adesea la stropire, subtăiere, suprapunere, incluziuni de zgură și formă neregulată a cordonului de prelucrare. În producția repetitivă, execuția inconsistentă între operatori poate crea, de asemenea, rezultate instabile în ceea ce privește calitatea, chiar și atunci când se utilizează aceeași mașină și aceleași materiale.
De aceea, procedurile de sudare calificate și instruirea sudorilor sunt atât de importante. Un proces controlat nu depinde doar de capacitatea echipamentului. Depinde și de faptul dacă sudura este efectuată în același mod, conform acelorași reguli, de fiecare dată.
Cum să preveniți defectele de sudură?
Prevenirea defectelor de sudură este de obicei mai eficientă și mai puțin costisitoare decât repararea lor ulterioară. În majoritatea mediilor de producție, prevenirea începe înainte de începerea sudării, cu o pregătire adecvată, parametri stabili, materiale curate și un flux de lucru controlat. De asemenea, necesită o bună echipare, consumabile adecvate, o ecranare fiabilă și o tehnică de sudură consecventă.
Utilizați parametrii de sudură corecți
Curentul, tensiunea, viteza de deplasare, viteza de alimentare a sârmei sau aportul de căldură incorecte pot crea rapid defecte precum tăierea superficială, arderea prin sudură, penetrarea incompletă, suprapunerea sau forma necorespunzătoare a cordonului de sudură. Calitatea stabilă a sudurii depinde în mare măsură de utilizarea unor parametri care corespund îmbinării și materialului.
Prea multă căldură poate deforma piesa sau poate topi excesiv îmbinarea, în timp ce prea puțină căldură poate lăsa sudura incomplet topită. Viteza contează și ea: dacă deplasarea este prea rapidă, umplerea și penetrarea pot fi insuficiente, dacă este prea lentă, se poate produce supraîncălzirea și acumularea excesivă.
Cea mai bună modalitate de a evita defectele legate de parametri este utilizarea unor proceduri de sudare calificate, a unor setări testate și a unui control consecvent al mașinii. Selecția parametrilor trebuie să corespundă întotdeauna grosimii materialului, designului îmbinării, poziției de sudare și tipului de proces.
Selectați materialele de umplutură și gazul de protecție adecvate
Calitatea sudurii depinde nu doar de mașină, ci și de utilizarea consumabilelor corecte. Un metal de adaos nepotrivit poate reduce rezistența, poate crește sensibilitatea la fisuri sau poate crea un comportament metalurgic neadecvat, în timp ce condițiile de ecranare precare pot duce la porozitate și oxidare.
Umiditatea din electrozi, flux sau materialul de adaos poate crește riscul de fisurare cauzată de hidrogen. În același timp, fluxul slab de gaz, scurgerile de gaz sau acoperirea de ecranare defectuoasă pot împiedica o protecție adecvată a sudurii și pot permite contaminării să afecteze metalul topit.
Prevenirea înseamnă, de obicei, depozitarea corectă a consumabilelor, verificarea fluxului de gaz înainte de sudare și selectarea combinațiilor de umplutură și ecranare conform procedurii aprobate. În multe fabrici, acest lucru este tratat ca parte a controlului calității, nu doar a manipulării materialelor.
Îmbunătățirea pregătirii și a aderenței articulare
O bună ajustare și pregătire a îmbinării sunt esențiale pentru prevenirea penetrării incomplete, a incluziunilor de zgură, a lipsei de fuziune și a arderii. Dacă deschiderea rădăcinii, unghiul canelurii, alinierea sau accesul sunt greșite, sudura va fi mai greu de controlat și mult mai probabil să dezvolte defecte.
Acest lucru este deosebit de important în sudarea cu treceri multiple, sudarea cu treceri de rădăcină și îmbinările mai groase, unde geometria sudurii afectează puternic penetrarea și îndepărtarea zgurii. Chiar și un sudor calificat poate avea dificultăți în a realiza o sudură solidă dacă îmbinarea în sine este prost pregătită.
O mai bună fixare înseamnă mai mult decât simpla îmbinare a două piese. Înseamnă utilizarea designului corect al teșiturii, a spațiului corect, a alinierii corecte și a unui acces suficient pentru ca metoda de sudare selectată să funcționeze constant.
Controlul aportului de căldură și al vitezei de deplasare
Aportul de căldură și viteza de deplasare au un efect direct asupra penetrării, formei cordonului de sudură, distorsiunii și sensibilității la fisuri. Dacă aportul de căldură este prea mare, piesa se poate deforma sau arde. Dacă este prea mic, este posibil ca sudura să nu se topească sau să nu penetreze corect.
Viteza de deplasare trebuie să se încadreze și ea în intervalul corect. O sudură realizată prea repede poate prezenta umplere insuficientă, penetrare slabă sau fuziune neregulată. O sudură realizată prea lent poate crea suprapuneri, armătură excesivă sau acumulare inutilă de căldură în materialul din jur.
Producătorii controlează de obicei aceste riscuri prin calificarea procedurilor, instruirea sudorilor și monitorizarea procesului. Aportul constant de căldură este unul dintre cei mai importanți factori în menținerea stabilității geometriei sudurii și a calității interne pe parcursul ciclurilor de producție repetate.
Curățați corect articulația
Suprafețele curate ale îmbinărilor sunt esențiale pentru prevenirea porozității, a lipsei de fuziune și a comportamentului instabil al arcului. Uleiul, rugina, vopseaua, crusta de laminare, umezeala și straturile de oxid pot interfera cu fuziunea și pot capta gazul în baia de sudură, în special în procesele de sudare cu gaz protector.
Metodele de curățare adecvate depind de material și proces, dar acestea includ de obicei degresarea, perierea cu perie de sârmă, șlefuirea sau curățarea chimică, acolo unde este necesar. Aluminiul și oțelul inoxidabil necesită adesea o atenție suplimentară, deoarece contaminarea suprafeței și peliculele de oxid pot afecta rapid calitatea sudurii.
O curățare corespunzătoare ar trebui să se facă înainte de începerea sudării, nu după ce apare o problemă. În multe cazuri, o îmbinare bine curățată este una dintre cele mai simple și eficiente modalități de a preveni repetarea defectelor de sudură în producție.
Urmați procedurile de sudură calificate
Una dintre cele mai fiabile metode de prevenire a defectelor de sudare este urmarea unei proceduri de sudare calificate și repetabilă. Calitatea sudării devine mai stabilă atunci când operatorii utilizează setări aprobate, secvențe definite, curățare corectă între treceri și reguli de manipulare specifice procesului.
Controlul procedurilor reduce variațiile dintre operatori, mașini și loturi de producție. De asemenea, ajută la asigurarea faptului că aceeași îmbinare este sudată în aceleași condiții de fiecare dată, ceea ce este esențial pentru evitarea defectelor imprevizibile în fabricația repetitivă.
Instruirea contează la fel de mult ca documentația. Chiar și cea mai bună procedură de sudare nu va preveni defectele dacă nu este urmată în mod constant în atelier. Prevenirea eficientă depinde atât de proceduri calificate, cât și de execuție disciplinată.
Odată ce apare un defect de sudură, repararea acestuia adaugă adesea costuri, întârzie producția și poate introduce cicluri termice suplimentare sau slăbiri locale. De aceea, majoritatea producătorilor concentrați pe calitate încearcă să prevină defectele de sudură la sursă, în loc să se bazeze pe reluări repetate după inspecție.
Cum se detectează defectele de sudare?
Detectarea defectelor de sudură este esențială deoarece multe defecte nu pot fi identificate doar după aspect. Defectele de suprafață pot fi vizibile, dar problemele interne, cum ar fi lipsa de fuziune, incluziunile de zgură și penetrarea incompletă, necesită adesea mai mult decât o simplă verificare vizuală. În practică, inspecția sudurii începe cu o examinare vizuală și apoi trece la testare nedistructivă atunci când este necesară o verificare mai aprofundată.
Inspectie vizuala
Inspecția vizuală este cea mai frecventă verificare a calității sudurii și primul pas în detectarea defectelor. Este utilizată pentru a examina suprafața sudurii pentru discontinuități vizibile, cum ar fi fisuri, tăieturi superficiale, suprapuneri, străpungeri, stropi, formă necorespunzătoare a cordonului de sudură și alte neregularități ale suprafeței.
O inspecție vizuală bună nu începe doar după finalizarea sudării. ESAB notează că o inspecție vizuală eficientă începe înainte de sudare, inclusiv verificări ale curățeniei, stării teșiturii, ajustării, spațierii, sudurilor prin puncte și distribuției sudurii în timpul procesului.
Principala limitare a inspecției vizuale este că nu poate detecta în mod fiabil defectele interne. Chiar dacă suprafața sudurii pare acceptabilă, defecte precum lipsa fuziunii, penetrarea incompletă sau porozitatea internă pot fi încă prezente și pot necesita teste suplimentare.
Testarea cu ultrasunete
Testarea cu ultrasunete utilizează unde sonore de înaltă frecvență pentru a examina structura internă a unei suduri. Este utilizată pe scară largă în testarea nedistructivă, deoarece poate ajuta la detectarea discontinuităților interne fără a tăia sau distruge piesa sudată.
Tehnica ultrasonică este utilă în special pentru găsirea defectelor interne, cum ar fi fisurile, lipsa de fuziune, incluziunile de zgură și penetrarea incompletă. Este adesea preferată în lucrări structurale sau legate de presiune, unde soliditatea internă contează și confirmarea vizuală directă nu este posibilă.
Eficacitatea sa depinde de tehnica corectă, echipamentul adecvat și interpretarea cu experiență. În producția reală, testarea cu ultrasunete este de obicei aleasă atunci când integritatea sudurii trebuie verificată fără a deteriora componenta.
Testare radiografică
Testarea radiografică utilizează raze X sau raze gamma pentru a crea o imagine a structurii interne a sudurii. Această metodă permite inspectorilor să evalueze discontinuitățile ascunse prin transmiterea radiațiilor prin sudură pe o peliculă sau pe un alt mediu de imagistică.
RT este utilizată în mod obișnuit pentru a identifica defecte interne precum porozitatea, fisurile, penetrarea incompletă și incluziunile de zgură. Deoarece creează o imagine înregistrabilă, este utilă în special atunci când starea sudurii interne trebuie documentată și revizuită.
Comparativ cu inspecția vizuală, testarea radiografică oferă o vizibilitate mult mai bună în interiorul sudurii. Cu toate acestea, necesită echipamente specializate, proceduri controlate și o interpretare calificată, așa că este utilizată în general atunci când riscul de defecte sau cerințele codului justifică costul suplimentar.
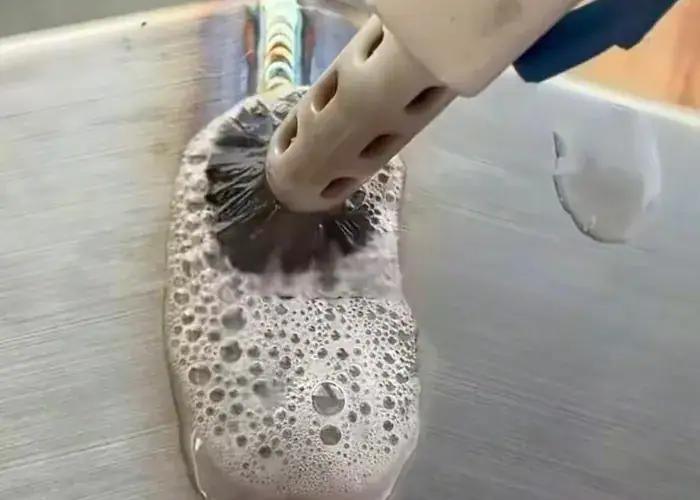
Testarea colorantului penetrant
Testarea cu penetrant este utilizată pentru a dezvălui defectele de suprafață prin aplicarea unui lichid penetrant pe suprafața sudurii. Lichidul pătrunde în deschideri mici, iar după ce excesul de penetrant este îndepărtat, un revelator ajută la vizibilitatea acestor deschideri pentru inspector.
Această metodă este utilă pentru detectarea fisurilor fine de suprafață și a altor discontinuități deschise la suprafață care pot fi dificil de observat doar cu ochiul liber. Este adesea utilizată ca supliment la inspecția vizuală atunci când sensibilitatea la defectele de suprafață trebuie îmbunătățită.
Limitarea sa este că funcționează doar pe defectele care se deschid la suprafață. Nu poate dezvălui defecte interne ascunse sub un strat exterior cu aspect solid, așa că este adesea asociată cu alte metode de inspecție atunci când este necesară o detectare mai amplă a defectelor.
Testarea particulelor magnetice
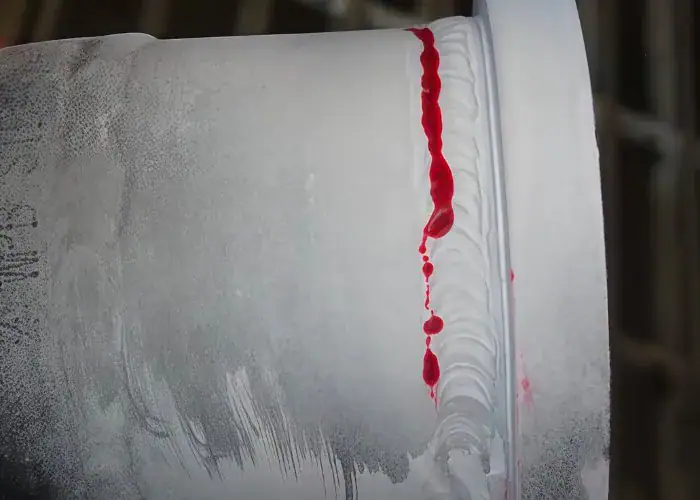
Testarea cu particule magnetice este o altă metodă de inspecție a suprafeței și a suprafeței utilizate la materialele feromagnetice. În timpul testului, zona sudurii este magnetizată, iar particulele magnetice se adună acolo unde există o discontinuitate în apropierea suprafeței.
MT este eficientă pentru detectarea fisurilor și a defectelor similare care sunt deschise la suprafață sau chiar sub aceasta. În inspecția sudării, este adesea aleasă atunci când sudurile de oțel necesită detectarea rapidă a rupturilor de suprafață sau a discontinuităților superficiale.
La fel ca testarea cu substanțe penetrante, testarea cu particule magnetice nu este destinată defectelor interne profunde. Valoarea sa constă în găsirea rapidă a defectelor legate de fisuri pe materiale magnetice adecvate, în special acolo unde inspecția vizuală singură poate rata mici indicații.
Diferite tipuri de defecte de sudură necesită metode de inspecție diferite. Inspecția vizuală este riguroasă pentru defectele de suprafață, cum ar fi tăieturile superficiale, suprapunerile, stropii și străpungerile, în timp ce inspecția multifuncțională (UT) și radiografia (RT) sunt mai potrivite pentru defectele interne, cum ar fi porozitatea, incluziunile de zgură, lipsa de fuziune și penetrarea incompletă.
Alegerea unei metode de inspecție greșite poate permite ca defectele grave să treacă nedetectate. O sudură poate trece inspecția vizuală, dar totuși poate eșua în exploatare dacă defectele interne nu au fost verificate niciodată într-o aplicație critică. De aceea, planificarea inspecției trebuie să corespundă riscului de defect și funcției piesei sudate.
Întrebări frecvente
Când ar trebui considerat un defect de sudură respingabil?
Un defect de sudură trebuie considerat respingabil atunci când depășește toleranța admisă și afectează rezistența sudurii, performanța de etanșare, rezistența la oboseală sau funcția de serviciu prevăzută a piesei. În producția reală, acceptarea depinde de tipul, dimensiunea, locația defectului și standardul de calitate aplicat componentei sudate.
Ce defecte de sudură necesită de obicei NDT în loc de inspecție vizuală exclusivă?
Defectele de sudură ascunse în interiorul sudurii necesită de obicei teste nedistructive în loc de inspecție vizuală exclusivă. Exemplele comune includ lipsa fuziunii, penetrarea incompletă, incluziunile de zgură, porozitatea internă și unele fisuri interne, deoarece aceste defecte pot rămâne nedetectate chiar și atunci când suprafața sudurii pare normală.
Pot fi reparate toate defectele de sudură sau este nevoie să fie refăcute unele îmbinări?
Nu toate defectele de sudură ar trebui reparate în același mod. Problemele minore de suprafață pot fi corectate, dar defectele grave, cum ar fi fisurile majore, lipsa profundă de fuziune sau defectele interne repetate, pot face ca reparația să fie riscantă sau neeconomică. În aplicațiile critice, respingerea și refabricarea pot fi opțiunea mai sigură și mai fiabilă.
De ce poate apărea același defect de sudură chiar și după reparare?
Același defect de sudare reapare adesea atunci când cauza principală nu a fost îndepărtată. Dacă pregătirea deficitară a îmbinării, parametrii instabili, contaminarea, consumabilele incorecte sau tehnica de sudare inconsistentă rămân neschimbate, repararea remediază doar rezultatul vizibil, nu și sursa problemei. De aceea, controlul cauzei principale este mai important decât repararea în sine.
Concluzie
Defectele de sudare pot reduce rezistența îmbinării, aspectul, performanța de etanșare și fiabilitatea pe termen lung a pieselor sudate. Înțelegerea principalelor tipuri de defecte de sudare, împreună cu cauzele acestora, metodele de prevenire și tehnicile de detectare, ajută producătorii să îmbunătățească calitatea sudurii și să reducă riscul de producție.
La TiRapid , oferim servicii de prelucrare CNC de precizie și de fabricație pentru piese metalice personalizate, ansambluri sudate și componente industriale pentru industrii precum industria auto, robotică și echipamente industriale.
















