
Prelucrarea CNC în loturi mici este o soluție practică de fabricație pentru proiectele care necesită piese de precizie fără a trece direct la producția de masă. Combină turația rapidă, controlul flexibil al cantității și calitatea fiabilă a prelucrării, fiind potrivită pentru prototipare, teste pilot, piese de schimb și producție personalizată.
În acest ghid, veți învăța procesele cheie, opțiunile de materiale, factorii de cost, considerațiile de proiectare, punctele de control al calității și sfaturile de selecție a furnizorilor implicate în prelucrarea CNC în loturi mici. Înțelegerea acestor domenii vă poate ajuta să planificați mai eficient producția de volum mic și să luați decizii de fabricație mai bune.
Ce Is Small BCNC cu așchiere Mdurere?
Prelucrarea CNC în loturi mici face legătura între prototipare și producția de masă. Oferă piese precise în cantități mici, fără scule costisitoare sau stocuri suplimentare. Perfectă pentru validarea designului, teste pilot, piese de schimb și personalizare, se bazează pe programare digitală și mașini avansate pentru a asigura calitatea și un răspuns rapid.
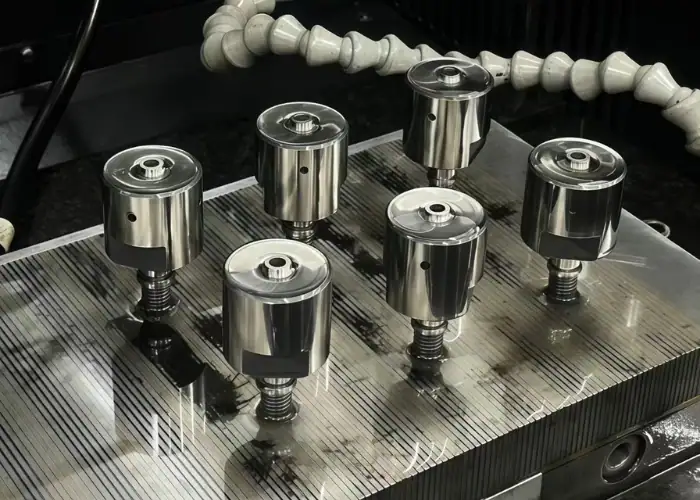
În majoritatea cazurilor, gama de producție a prelucrării CNC în loturi mici se încadrează între aproximativ 10 și 1000 de piese, deși unele proiecte pot necesita doar câteva mostre pentru dezvoltare, în timp ce altele se pot extinde la peste 2000 de unități, în funcție de complexitatea piesei și de obiectivele de producție. Comparativ cu producția de volum mare, prelucrarea CNC în loturi mici se concentrează mai mult pe verificarea designului, producția controlată și capacitatea de a se ajusta rapid atunci când cerințele se schimbă.
Această metodă este utilizată pe scară largă în dezvoltarea de produse și în faza incipientă de fabricație. În validarea cercetării și dezvoltării, companiile pot prelucra doar 20 până la 30 de piese pentru a testa structura, potrivirea sau performanța în utilizare reală înainte de a face modificări suplimentare. În producția pilot, producătorii folosesc adesea câteva sute de piese prelucrate CNC pentru a verifica asamblarea înainte de a investi în scule. De asemenea, este comună în furnizarea de piese de schimb, unde componentele de schimb în volum mic trebuie produse la cerere, și în proiectele de personalizare, unde fiecare lot poate necesita mici actualizări de design sau modificări specifice clientului.
Ceea ce face ca prelucrarea CNC în loturi mici să fie deosebit de valoroasă este echilibrul său dintre precizie și flexibilitate. Permite companiilor să treacă de la concept la piese fizice cu riscuri mai mici, menținând în același timp precizia dimensională și performanța materialului necesare pentru teste semnificative sau pentru utilizare în producție limitată.
Cum To acasă A Small BCNC cu așchiere Mdureros Pproiect?
Analiza cotațiilor și a DFM-ului
De obicei, încep prin a discuta cu clientul despre desenele CAD, materialele și cerințele de precizie. Un raport DFM (Proiectare pentru Fabricabilitate) ajută la identificarea problemelor în avans, cum ar fi pereții subțiri predispuși la deformare, găurile subdimensionate sau traiectoriile inaccesibile ale sculelor. Datele arată că DFM poate reduce relucrarea proiectării cu aproximativ 30%.
Planificarea proceselor
Când planific procesele, iau în considerare caracteristicile pieselor (material, toleranță, cantitate) pentru a selecta mașini și unelte adecvate. De exemplu, piesele din aluminiu se prelucrează cel mai bine cu frezare de mare viteză, în timp ce titanul necesită adesea electroeroziune cu fir combinată cu prelucrare multiaxială. Planificarea corectă poate reduce timpul de prelucrare cu 20%–40%.
Programare
Software-ul CAM este utilizat pentru a genera traiectorii ale sculelor și a rula simulări. Prin optimizarea traiectoriilor sculelor (cum ar fi strategiile de frezare de înaltă eficiență), finisajul suprafeței este îmbunătățit, iar durata de viață a sculei este prelungită. Într-un proiect pe care l-am gestionat, simpla optimizare a traiectoriilor sculelor a economisit 15% din orele de muncă.
Tăieri de probă și verificare a mostrelor
Pentru piesele critice, efectuez tăieturi de probă (1-2 bucăți) pentru a valida dimensiunile și stabilitatea prin strângere. Acest pas este crucial pentru a preveni resturile masive. De exemplu, în timp ce prelucram implanturi medicale, am descoperit că elasticitatea materialului afecta avansul sculei, iar ajustările în timpul ciclurilor de probă asigurau stabilitatea lotului ulterior.
Inspecție și control al calității
Măsurarea în timpul procesului și inspecția CMM (mașină de măsurat în coordonate) sunt standard. Fiecare lot este supus unor verificări dimensionale, fiind furnizate certificate de material și rapoarte de inspecție. Acest lucru nu numai că îndeplinește standardele ISO, dar și sporește încrederea clienților.
Livrare și feedback
Pasul final este livrarea pieselor, împreună cu colectarea feedback-ului. Modificările de design ale clienților determină adesea următoarea rundă de optimizare, ceea ce evidențiază flexibilitatea și valoarea adăugată a prelucrării CNC în loturi mici.
Ce Are The CCOMUNĂ Small BCNC cu așchiere Mdureros Pprocese?
În prelucrarea CNC în loturi mici, fiecare proces joacă un rol unic: strunjirea pentru piese cilindrice, frezarea pentru suprafețe complexe, găurirea și alezarea pentru găuri de precizie, electroeroziune pentru metale dure, rectificarea pentru finisarea suprafeței și multiaxe cu fixare pentru eficiență. Selectarea procesului potrivit echilibrează costul, precizia și timpul de livrare.
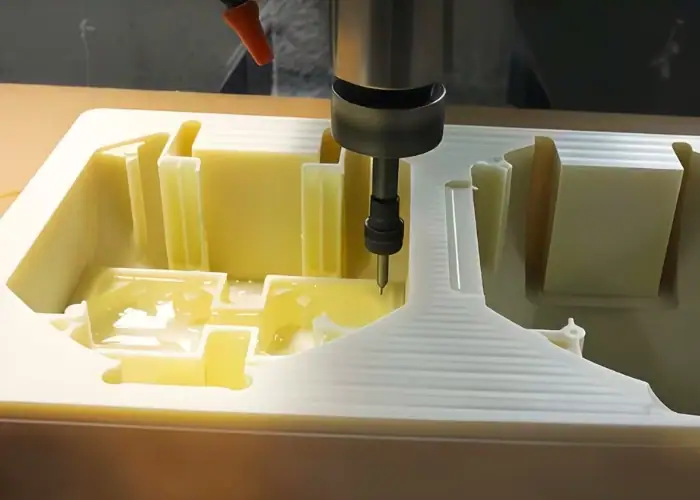
Strunjire CNC (cu frezare-strunjire)
Strunjirea modelează piesele rotative cu scule așchietoare, ideală pentru arbori și piese cilindrice. Strunjirea-frezare combină mai multe operații într-o singură configurație, reducând erorile. Pentru un client de robotică, am prelucrat arbori cu diametrul de 30 mm, folosind strunjirea-frezare, reducând timpul de ciclu cu ~25%.
Frezare CNC (3/4/5 axe)
Frezarea îndepărtează materialul cu scule rotative, frezarea pe 3 axe este potrivită pentru suprafețe plane și caneluri, în timp ce frezarea pe 4/5 axe gestionează curbe și cavități complexe. Într-un proiect de implant medical, frezarea pe 5 axe a asigurat o toleranță de ±0.01 mm, tăind în același timp configurațiile cu 40%.
Găurire, filetare și alezare
Găurirea și filetarea creează găuri filetate, în timp ce alezarea/alezarea îmbunătățește precizia și finisajul găurii. Într-un proiect de piese auto cu peste 100 de găuri M6, am trecut la alezare+filetare, crescând rata de succes la 98%.
EDM (tăiere cu percuție și sârmă)
EDM excelează cu metale dure și cavități complexe. Pentru oțelul matrițat la HRC 60, EDM cu fir a atins o precizie de ±0.005 mm. Am prelucrat odată o matriță de conectare unde doar EDM putea forma colțuri interne ascuțite.
Rectificare superficială, exterioară și fără centru
Rectificarea rafinează precizia dimensională și rugozitatea suprafeței. Rectificarea suprafeței atinge un Ra de 0.4 μm, rectificarea exteriorului este potrivită pentru arbori, iar rectificarea fără centre permite loturi eficiente. Pentru un client din domeniul medical, am rectificat știfturile din oțel inoxidabil la o consistență de ±0.003 mm.
Prelucrare paralelă multi-axe și cu fixare
Mașinile multiaxe cu dispozitive de fixare permit prelucrarea simultană a pieselor, crescând randamentul. Într-un nou proiect energetic, un dispozitiv de fixare cu 4 stații pentru carcase de aluminiu a crescut producția de loturi cu 60%.
În prelucrarea CNC în loturi mici, alegerea materialelor și a finisajelor afectează costul, performanța și aspectul. Se utilizează metale, materiale plastice și diverse tratamente de suprafață. Selecția corectă asigură durabilitate, precizie și estetică la un cost mai mic.
Materiale Sutil For Small BCNC cu așchiere Mdureros
| Categorii | Material | Caracteristici de prelucrare |
| Metale | Aluminiu: | Ușoară, prelucrabilitate excelentă, conductivitate termică bună, predispusă la deformare, necesită fixare și traiectorie adecvate. |
| Oțel / Oțel inoxidabil | Rezistență ridicată la uzură și rezistență ridicată la așchiere, oțelurile inoxidabile se întăresc în timpul așchierii, necesitând scule rigide și avansuri mai mici. | |
| Aliajele de cupru | Ușor de tăiat, conductivitate electrică/termică excelentă, moale și lipicios, predispus la înțeparea sculelor, necesită scule ascuțite și lichid de răcire. | |
| Aliaje de titan | Raport rezistență-greutate ridicat, rezistent la coroziune, dificil de tăiat, provoacă uzură rapidă a sculelor, necesită viteză redusă și strategii multiaxiale. | |
| Aliaje de nichel | Puternic la temperaturi ridicate, rezistent la coroziune, ecruisare severă, durată scurtă de viață a sculei, necesită adesea electroeroziune sau scule rigide. | |
| Materiale plastice | ABS | Prelucrabilitate excelentă, finisaj neted, rezistență scăzută la căldură, risc de topire la tăiere prelungită. |
| PC (policarbonat) | Rezistență ridicată, tenacitate bună, transparent, necesită unelte ascuțite pentru a evita ruperea suprafeței. | |
| POM (acetal/delrin) | Frecare redusă, tăieturi line, dilatare termică mare, necesită răcire și control al toleranței. | |
| ARUNCA O PRIVIRE | Puternic, rezistent la căldură/chimicale, mai greu de tăiat, necesită scule premium și răcire stabilă. |
Suprafață Treatment For Small BCNC cu așchiere Mdureros
Anodizare : Îmbunătățește rezistența la coroziune și estetica aluminiului, disponibilă în mai multe culori, utilizată pe scară largă pentru carcasele din industria aerospațială și electronică.
Sablare : Utilizează abrazivi de înaltă presiune pentru a crea un finisaj mat uniform, îmbunătățind atât aderența, cât și aspectul vizual.
Lustruire : Obține o suprafață asemănătoare oglinzii prin metode mecanice sau chimice, ideală pentru piesele care necesită un aspect premium.
Placare : Adăugarea unui strat metalic pentru a îmbunătăți rezistența la uzură, protecția împotriva coroziunii sau conductivitatea electrică.
Acoperire : Include acoperire cu pulbere sau vopsire lichidă, îmbunătățind aspectul și rezistența la intemperii.
Oxid negru : Creează un strat de oxid închis pe oțel, prevenind rugina și reducând strălucirea, comună în componentele mecanice.
Tratament termic : Implică călirea, revenirea sau întărirea pentru a crește duritatea, rezistența și durabilitatea.
Care sunt avantajele și limitele prelucrării CNC în loturi mici?
Prelucrarea CNC în loturi mici combină flexibilitatea și precizia, fiind ideală pentru validarea cercetării și dezvoltării, teste pilot și personalizare. Accelerează timpul de lansare pe piață și reduce riscurile legate de stocuri, dar vine cu costuri unitare mai mari și economii de scară limitate. Înțelegerea acestor avantaje și dezavantaje ajută companiile să planifice mai eficient.
Avantaje
Timp de comercializare mai rapid
Prelucrarea CNC în loturi mici nu necesită dezvoltarea matriței, astfel încât producția poate începe direct din datele CAD. Acest lucru scurtează adesea timpul de livrare cu aproximativ 30% până la 50% în comparație cu procesele bazate pe matrițe. Pentru proiectele care necesită validare rapidă sau livrare urgentă, această viteză poate îmbunătăți semnificativ eficiența dezvoltării.
Iterație de design flexibil
Modificările de proiectare sunt mai ușor de gestionat deoarece procesul depinde în principal de programare și configurare, mai degrabă decât de scule noi. Dacă dimensiunile, caracteristicile găurilor sau detaliile structurale necesită ajustări, fișierele CAD actualizate pot fi de obicei procesate mult mai rapid decât în metodele tradiționale de producție în masă. Acest lucru este deosebit de valoros în proiectele medicale, electronice și de dezvoltare a produselor.
Precizie ridicată și consistență bună
Prelucrarea CNC poate atinge toleranțe strânse, adesea în jur de ±0.01 mm, în funcție de geometria piesei, material și condițiile de proces. Acest lucru o face potrivită pentru piese care necesită precizie dimensională, potrivire stabilă și calitate repetabilă pe parcursul unui ciclu de producție limitat.
Risc redus al stocurilor
Deoarece piesele pot fi produse la cerere, companiile nu trebuie să se angajeze prea devreme în stocuri mari. Acest lucru ajută la reducerea supraproducției, scade costurile de depozitare și reduce presiunea asupra fluxului de numerar, în special pentru produse noi sau proiecte cu cerere incertă.
Limitări
Cost unitar mai mare
Fără amortizarea matriței, costul fiecărei piese prelucrate CNC rămâne relativ ridicat. Pentru aceeași geometrie, prețul unitar poate fi cu aproximativ 20% până la 40% mai mare decât turnarea prin injecție odată ce volumul producției devine suficient de mare. Acest lucru face ca prelucrarea CNC în loturi mici să fie mai potrivită pentru cantități mai mici decât pentru producția de masă determinată de costuri.
Managementul schimbărilor mai complex
Comutarea frecventă între numerele de piese, materiale sau configurații poate crește timpul de programare, pregătirea dispozitivelor de fixare și efortul de planificare a producției. Pe măsură ce varietatea loturilor crește, gestionarea atelierului devine, de asemenea, mai solicitantă.
Eficiență limitată a costurilor la volum mare
Prelucrarea CNC în loturi mici este de obicei cea mai economică pentru cantități mici sau medii, cum ar fi prototipuri, serii pilot sau volume de producție de ordinul zecilor până la miilor. Odată ce volumul crește semnificativ, procese precum turnarea sau modelarea devin adesea mai rentabile.
Timpii de nefuncționare și presiunea programării
Comutarea frecventă a loturilor poate crea timpi de inactivitate a mașinilor dacă programarea nu este bine organizată. Într-un mediu de producție mixtă, planificarea deficitară poate reduce utilizarea echipamentelor și poate prelungi termenele de livrare.
Cum să evaluezi costul și timpul de execuție?
În prelucrarea CNC în loturi mici, costul și timpul de livrare sunt cei mai importanți doi factori pentru clienți. O evaluare corectă necesită echilibrarea materialelor, a manoperei, a sculelor și a proceselor secundare, aplicând totodată modele de prețuri și strategii de cotare pentru a asigura atât profitabilitatea, cât și livrarea la timp.
Factori de costuri
Material : Metalele premium precum titanul sau Inconelul pot reprezenta 40%–60% din costul total, iar imbricarea optimizată poate reduce deșeurile cu 15%–20%.
Timp : Programarea, prelucrarea și inspecția reprezintă adesea 30%–50% din costuri. De exemplu, piesele complexe pe 5 axe pot necesita 6–8 ore de programare.
Scule și elemente de fixare : Sculele standard sunt reutilizabile, în timp ce elementele de fixare personalizate cresc semnificativ costul per piesă.
Prelucrare secundară : Anodizarea, tratamentul termic sau acoperirea pot adăuga 10%–25% la costul total.
Modele de prețuri, elemente esențiale pentru cotații, accelerarea timpului de livrare și MOQ
Modele de stabilire a prețurilor : O formulă comună este „material + ore de manoperă + factor de complexitate + finisare”. De exemplu, piesele din aluminiu sunt de obicei cu 30%–50% mai ieftine decât piesele din titan.
Elemente esențiale pentru cotații : Definiți un MOQ clar, de obicei 10-20 de bucăți, pentru a compensa costurile de programare și configurare.
Accelerarea timpului de livrare : Programarea paralelă și programarea cu mai multe mașini pot reduce timpii de livrare cu 20%–35%. Într-un proiect medical, programarea cu două mașini a redus timpul de livrare de la 14 zile la 9.
Valoarea clientului : Prețurile transparente și angajamentele ferme privind termenele de livrare consolidează încrederea și stimulează conversiile.
Linii directoare cheie DFM pentru eficiență
În prelucrarea CNC în loturi mici, proiectarea pentru fabricabilitate (DFM) afectează direct eficiența, costul și livrarea. Prin stabilirea unor toleranțe practice, simplificarea structurilor, îmbunătățirea accesului la scule și reducerea configurărilor, producătorii pot reduce ratele de prelucrare, pot economisi timp de prelucrare și pot crește satisfacția clienților.
Toleranțe și valori de referință rezonabile, evitați pereții subțiri și colțurile ascuțite
Toleranțe : Toleranțele prea strânse pot crește costurile de prelucrare cu 20%–30%, controlând doar dimensiunile critice.
Referințe : Punctele de referință clare reduc erorile de inspecție și îmbunătățesc consecvența.
Pereți subțiri : Structurile sub 1 mm se pot deforma. Într-un proiect aerospațial, am rezolvat acest lucru prin adăugarea de nervuri.
Colțuri ascuțite : Sculele de tăiere nu pot prelucra colțuri ascuțite perfect, utilizarea racordurilor îmbunătățește rezistența și reduce uzura sculei.
Îmbunătățiți accesibilitatea instrumentelor, simplificați structurile și îmbinați procesele
Accesibilitatea sculelor : Luați în considerare lungimea și interferențele sculei atunci când proiectați găuri sau caneluri adânci pentru a evita setări suplimentare.
Structuri simplificate : Eliminarea caracteristicilor inutile poate reduce ciclurile de prelucrare cu 15%–25%.
Integrarea proceselor : Mașinile multitasking (strunjire-frezare, axe multiple) permit parcurgerea mai multor etape într-o singură configurație, reducând timpul de nefuncționare.
Optimizați traiectoriile pe mai multe axe și minimizați configurațiile
Avantajul axe multiple : Prelucrarea pe 5 axe reduce setările, îmbunătățind precizia și eficiența cu 20%–40%.
Optimizarea traiectoriei : Strategiile de prelucrare de înaltă eficiență (HEM) cresc performanța de așchiere și durata de viață a sculei.
Studiu de caz : Pentru o nouă paletă de turbină Inconel a unui client din domeniul energiei, traiectoriile optimizate și mai puține configurări reduc timpul de ciclu cu 30%.
Sfaturi pentru eficiența în atelier
În prelucrarea CNC de volum redus, eficiența nu depinde doar de mașini, ci și de optimizarea fluxului de lucru. Prin standardizarea sculelor, producția în loturi, minimizarea operațiunilor secundare și programarea pieselor similare cu o utilizare inteligentă a materialelor, atelierele pot crește producția cu 20%-40%, reducând în același timp deșeurile și riscurile legate de timpul de livrare.
Reutilizarea sculelor standard, a dispozitivelor de fixare și a bibliotecii de scule
Standardizare : Utilizarea sculelor și dispozitivelor de fixare standard reduce timpul de configurare și orele neutilizate în prelucrare. Studiile arată că standardizarea reduce timpul de schimbare a sculelor cu 25%.
Reutilizarea bibliotecii de scule : Partajarea unei biblioteci comune de scule în mai multe proiecte scurtează pregătirea și reduce costurile de inventar. Pentru cele cinci loturi de aluminiu ale unui client, am folosit o configurație unificată de scule care a redus timpul de livrare cu două zile.
Prelucrare în loturi și în mai multe piese, mai puține procese secundare
Gruparea lucrărilor : Gruparea lucrărilor crește gradul de utilizare a mașinii și reduce timpul de inactivitate.
Prelucrarea mai multor piese : Fixarea mai multor piese într-o singură configurație îmbunătățește eficiența cu 15%–30%.
Operații secundare reduse : Mașinile de strunjire-frezare multiaxe sau de frezare finalizează mai mulți pași într-o singură rulare, reducând la minimum restrângerea și pierderea de precizie.
Programarea pieselor similare, optimizarea materialelor și reducerea deșeurilor
Planificarea pieselor similare : Producerea împreună a pieselor geometric similare economisește timp de programare și configurare.
Utilizarea materialelor : Optimizarea imbricarii crește randamentul materiei prime, economisind 10%-15% din costuri.
Reducerea deșeurilor : Reciclarea deșeurilor reduce și mai mult costurile. Pentru un nou client din domeniul energiei, optimizarea imbricarii Inconel a economisit 12% din material.
Cum să asiguri calitatea și consecvența
În prelucrarea CNC de volum mic, calitatea și consecvența sunt esențiale pentru o livrare fiabilă. Verificări stricte ale materialelor primite cu certificate, planuri de control al procesului, inspecții în mașină și online cu verificare CMM, plus conformitatea cu standardele ISO, medicale și aerospațiale asigură o reducere la minimum a prelucrărilor și o încredere sporită a clienților.
Materiale primite, certificate și planuri de control al proceselor
Trasabilitatea materialelor : Fiecare lot necesită un certificat de conformitate (COC) pentru a verifica compoziția și performanța.
Inspecția la intrare : Verificările durității, dimensiunilor și defectelor de suprafață previn deșeurile la scară largă.
Controlul procesului : Planurile de control stabilesc puncte de control pentru etapele critice, cum ar fi eșantionarea dimensională. Într-un proiect auto, combinarea FMEA cu un plan de control a redus ratele de defecte cu 28%.
Măsurare în mașină, inspecție online și soluții CMM
Măsurare în mașină : Palpatoarele ajustează automat offset-urile sculelor, reducând erorile manuale.
Inspecție online : SPC (Controlul statistic al procesului) monitorizează variația procesului în timp real.
Inspecția CMM : Asigură precizie pentru geometrii complexe în limita a ±0.005 mm. Într-un proiect de implanturi medicale, CMM verifică consecvența de la lot la lot.
Certificari si standarde
ISO9001 : Cadrul de bază al calității, adesea necesar pentru aprobarea furnizorilor.
ISO 13485 : Esențial pentru dispozitivele medicale, punând accent pe biocompatibilitate și trasabilitate.
AS9100 : Cheie pentru industria aerospațială, concentrându-se pe documentație și consecvența proceselor. Pentru un client din industria aerospațială, trecerea auditurilor AS9100 a permis parteneriate pe termen lung.
Cum să alegi un furnizor CNC pentru loturi mici în China?
Alegerea furnizorului CNC potrivit din China are un impact direct asupra costului, calității și vitezei de livrare. Punctele cheie de evaluare includ capacitățile tehnice, experiența în industrie, asistența tehnică, comunicarea, sistemele robuste de calitate, performanța livrării, transparența prețurilor și maturitatea digitalizării (MES/ERP/CAM).
Capacități, experiență și asistență tehnică
Capacități de prelucrare : Căutați mașini cu 3/4/5 axe, centre de strunjire-frezare și experiență în prelucrarea mai multor materiale.
Experiență în industrie : Furnizorii cu proiecte în industria aerospațială, medicală sau auto gestionează cerințe mai stricte.
Suport tehnic : Furnizorii puternici oferă rapoarte DFM, prevenind reluarea proiectării cu peste 30%.
Comunicare : Răspunsul rapid la cererea de ofertă (în termen de 24 de ore) accelerează dezvoltarea produsului.
Sisteme de calitate, performanță în livrare și transparență a prețurilor
Standarde de calitate : ISO9001 este standardul de bază, ISO13485/AS9100 este obligatoriu pentru domeniul medical și aerospațial.
Timp de livrare : Livrarea obișnuită este de 5-7 zile pentru loturi mici, comenzile urgente fiind în 48 de ore.
Prețuri transparente : O ofertă bună detaliază materialele, programarea, prelucrarea, controlul calității și post-procesarea.
Studiu de caz : Pentru un client din domeniul energiei noi, am produs 200 de locuințe — prețurile clare și livrarea strictă au asigurat un contract pe termen lung.
Automatizare și digitalizare
Sisteme MES : Activează urmărirea lucrărilor în timp real pentru a minimiza întârzierile.
ERP : Asigură un flux precis de materiale și un control al costurilor.
Optimizare CAM : Simularea reduce uzura sculelor cu 15-20%.
Avantaj : Atelierele digitalizate raportează rate de reluare cu 25% mai mici, ceea ce duce la o satisfacție mai mare a clienților.
Ce industrii utilizează prelucrarea CNC în loturi mici
Prelucrarea CNC în loturi mici oferă un echilibru între precizie, flexibilitate și eficiență a costurilor. Industria aerospațială și cea auto necesită piese ușoare și rezistente , domeniile medicale necesită personalizare și biocompatibilitate , electronica se concentrează pe iterații rapide și finisajul suprafeței , energia și instrumentele necesită durabilitate , iar startup-urile le folosesc pentru intrarea rapidă pe piață.
| Industrie | Caracteristici cheie | Exemple de cazuri |
| Aerospațială, Auto și Energie Nouă | Piese funcționale ușoare, de înaltă rezistență | Pale de turbină, carcase de baterii pentru vehicule electrice |
| Medicină și asistență medicală | Precizie ridicată, personalizare, biocompatibilitate | Implanturi, mostre de instrumente chirurgicale |
| Electronică de larg consum și telecomunicații | Piese cosmetice, carcase transparente, teste de funcționare | Carcase de telefon, radiatoare |
| Energie și instrumente | Rezistență la temperaturi ridicate, rezistență la coroziune, fiabilitate | Turbină Inconel, componente ale supapelor |
| Startup-uri și produse personalizate | Prototipare rapidă, testare de piață, livrare în volum redus | Butoane audio personalizate, carcase hardware pentru startup |
Întrebări frecvente
Ce dimensiuni de lot sunt tipice în prelucrarea CNC în loturi mici?
Din experiența mea, prelucrarea CNC în loturi mici variază de obicei între 10 și 5,000 de piese. Pentru prototipuri, este vorba de 1-50 de unități, pentru teste pilot, 200-500, iar pentru piese de schimb, adesea 50-100. Această gamă echilibrează flexibilitatea, precizia și costul.
Cum se compară prelucrarea CNC în loturi mici cu producția de masă?
Comparativ cu producția de masă, prelucrarea CNC în loturi mici reduce timpul de livrare cu 40-60%, evită stocurile mari și permite iterații rapide ale designului. Deși costurile unitare sunt mai mari, aceasta asigură precizie și răspuns rapid pe piață pentru volume sub 5,000.
Care este diferența dintre prelucrarea CNC în volum mic și prelucrarea CNC în loturi mici?
CNC în loturi mici înseamnă de obicei 10–5000 de unități, concentrat pe prototipuri și serii scurte. CNC în volum mic se extinde până la 10,000 de unități, conectând producția pilot cu scalarea. În practică, folosesc „loturi mici” pentru validarea timpurie a designului și „volum mic” pentru pre-producția de masă.
Poate prelucrarea CNC să gestioneze materiale dificile precum titanul sau inconelul?
Da, cu mașini multiaxe și EDM, CNC poate susține ±0.01 mm pe titan și Inconel. Pentru clienții din industria aerospațială, am prelucrat piese de turbină din Inconel cu toleranțe strânse, asigurând atât durabilitate, cât și rezistență la căldură. Sculele și răcirea adecvate sunt esențiale.
Este prelucrarea CNC în loturi mici rentabilă?
Pentru prototipuri și teste pilot, CNC-ul pentru loturi mici economisește cu 30-50% din costurile de configurare în comparație cu turnarea prin matrițare. Evită investițiile mari în scule, reduce riscul stocurilor învechite și accelerează validarea. Deși prețul unitar este mai mare, rentabilitatea generală a investiției este mai mare pentru cereri personalizate sau limitate.
Concluzie
Prelucrarea CNC în loturi mici oferă o modalitate practică de a face legătura între prototipare și producția completă. Combină precizia ridicată, iterația rapidă și riscul redus de inventar, fiind potrivită în special pentru industriile care necesită viteză, personalizare și o calitate fiabilă a pieselor. Deși costul unitar este de obicei mai mare decât metodele de producție în masă, o bună planificare DFM și optimizarea procesului pot scurta timpul de livrare, pot reduce riscul de dezvoltare și pot îmbunătăți eficiența generală a proiectului.
La TiRapid , oferim servicii de prelucrare CNC în loturi mici pentru piese personalizate care necesită precizie, flexibilitate și livrare fiabilă. De la validarea prototipurilor până la producția de volum mic, echipa noastră ajută clienții să transforme proiectele în piese prelucrate de înaltă calitate, cu suport practic de inginerie și performanțe constante de fabricație.















