
Frezarea aluminiului înseamnă utilizarea mașinilor de frezat și a sculelor așchietoare pentru a îndepărta materialul dintr-o piesă de prelucrat din aluminiu și a crea geometria, dimensiunile și caracteristicile de suprafață necesare. Este una dintre cele mai comune metode de prelucrare a pieselor din aluminiu, deoarece oferă precizie, flexibilitate și eficiență bune atât pentru proiecte simple, cât și pentru cele complexe.
În acest ghid, veți afla ce înseamnă aluminiul prelucrat prin frezare, de ce aluminiul este potrivit pentru frezare, ce mașini și unelte sunt utilizate în mod obișnuit și cum funcționează procesul de frezare pas cu pas.
Ce is Freză aluminiu?
Prelucrarea aluminiului înseamnă prelucrarea unei piese de aluminiu folosind o sculă așchietoare rotativă pentru a îndepărta materialul într-un mod controlat. Este utilizată în mod obișnuit pentru a crea suprafețe plane, buzunare, fante, contururi, găuri, elemente de montare și alte detalii de precizie necesare în piesele funcționale sau structurale.
- Toleranțe tipice de ±0.01 mm până la ±0.05 mm
- Finisaj de suprafață comun de Ra 0.8–3.2 μm
- Interval tipic de viteză CNC de 8,000–24,000 RPM
- Potrivit pentru aluminiu 6061, 6063 și 7075
- Lucrări pentru prototipuri și producție de volum mediu
- Suportă buzunare, fante, găuri și contururi
De ce este aluminiul potrivit pentru frezare?
Aluminiul este potrivit pentru frezare deoarece este relativ ușor de tăiat, susține o bună eficiență de prelucrare și poate fi utilizat în multe industrii în care greutatea, aspectul, conductivitatea sau comportamentul la coroziune contează. Avantajele sale de prelucrare îl fac un material comun de primă alegere pentru piesele CNC personalizate.
Greutate redusă și prelucrabilitate bună
Unul dintre cele mai mari avantaje ale aluminiului este că este mult mai ușor decât oțelul, oferind în același timp performanțe mecanice utile. Acest lucru îl face atractiv pentru produsele în care reducerea masei îmbunătățește funcționalitatea, manevrabilitatea, eficiența transportului sau flexibilitatea generală a designului.
Prelucrabilitatea sa este, de asemenea, un avantaj major. Multe clase de aluminiu produc o bună formare a așchiilor și pot fi prelucrate la viteze relativ mari. Acest lucru ajută la îmbunătățirea productivității, în special în fabricația de prototipuri și de volume medii.
Raport bun rezistență-greutate
Aluminiul este utilizat în multe piese inginerești deoarece oferă un raport rezistență-greutate favorabil. Deși nu înlocuiește oțelul în toate aplicațiile structurale, are performanțe foarte bune în multe carcase, rame, console, carcase, piese de montare, structuri de susținere și componente ușoare ale mașinilor.
Pentru mulți designeri, acest echilibru este ceea ce face aluminiul atractiv. Este suficient de rezistent pentru multe utilizări funcționale, dar totuși suficient de ușor pentru a ajuta la reducerea greutății sistemului.
Utilizare largă în piese industriale
Frezarea aluminiului este utilizată într-o gamă largă de piese industriale, inclusiv:
- Carcase
- Console
- Plăci de bază
- Huse pentru mașini
- Radiatoare
- Cadre structurale
- Componente robot
- Carcase electronice
- Echipamente aerospațiale
- Piese de asistență auto
Această utilizare largă este unul dintre motivele pentru care frezarea aluminiului rămâne un serviciu de bază în fabricarea prin prelucrare CNC personalizată.
Ce mașini și unelte se folosesc pentru frezarea aluminiului?
Mașinile și uneltele utilizate pentru frezarea aluminiului includ de obicei mașini de frezat CNC, axe de mare viteză, scule de așchiere din carbură, scule de găurit, freze frontale și sisteme de fixare stabile. Combinația potrivită mașină-uneltă afectează atât productivitatea, cât și calitatea piesei.
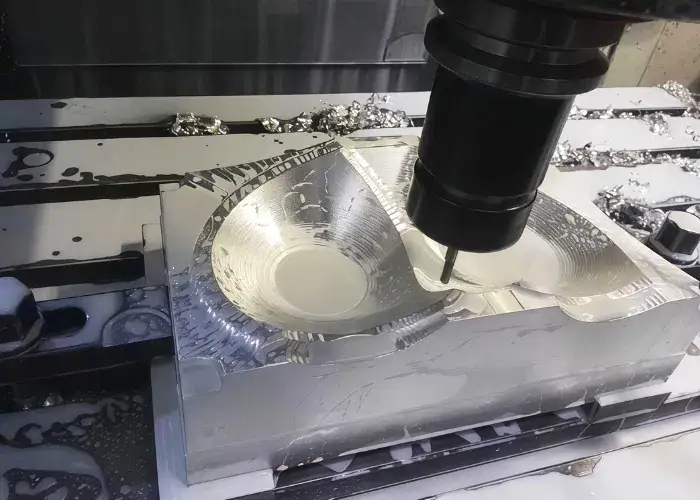
Mașini de frezat CNC
Mașinile de frezat CNC sunt echipamentul standard utilizat pentru frezarea aluminiului în producția modernă. Sunt preferate deoarece pot menține cu precizie mișcarea programată și pot produce rezultate repetabile pe prototipuri, loturi mici și cicluri de producție.
Tipurile comune de mașini includ:
- Mașini de frezat CNC cu 3 axe
- Mașini de frezat CNC cu 4 axe
- Mașini de frezat CNC cu 5 axe
- Centre de prelucrare verticale
- Centre de prelucrare orizontale
Pentru piesele mai simple din aluminiu, mașinile pe 3 axe sunt adesea suficiente. Pentru piese mai complexe cu caracteristici multi-față sau suprafețe înclinate, prelucrarea pe 4 sau 5 axe poate reduce setările și poate îmbunătăți precizia.
Scule de tăiere comune pentru aluminiu
Sculele de tăiere pentru aluminiu sunt de obicei selectate pentru ascuțimea, capacitatea de evacuare a așchiilor și performanța stabilă de tăiere. Aluminiul nu este dificil de tăiat în același mod ca oțelul călit, dar este sensibil la sudarea așchiilor și la muchia acumulată, așa că geometria sculei contează.
Sculele folosite pentru aluminiu prezintă adesea:
- Muchii tăietoare ascuțite
- Flaute lustruite
- Geometrie potrivită pentru materiale neferoase
- Construcție din carbură pentru o rezistență mai bună la uzură
- Acoperiri atunci când sunt benefice pentru curgerea așchiilor sau controlul căldurii
O alegere greșită a sculei poate cauza lipire, finisaj slab, vibrații sau formare de bavuri, chiar și atunci când materialul în sine este ușor de prelucrat.
Burghie, freze frontale și freze frontale
Diferite scule sunt proiectate pentru diferite sarcini de prelucrare, iar alegerea celei potrivite ajută la îmbunătățirea preciziei, a calității suprafeței și a eficienței producției. Printre cele mai frecvent utilizate scule pentru piesele din aluminiu se numără burghiele, frezele frontale și frezele frontale.
- Burghiele sunt utilizate pentru găuri străpunse, găuri pilot și elemente pregătite pentru filetare sau fixare.
- Frezele frontale sunt cele mai comune unelte pentru frezarea aluminiului, deoarece pot tăia caneluri, contururi, buzunare, trepte și profile generale.
- Frezele frontale sunt utilizate pentru prelucrarea eficientă a suprafețelor plane mai mari. Sunt utile în special pentru pregătirea suprafețelor brute sau prelucrarea suprafețelor de referință largi.
În multe proiecte reale, o piesă de aluminiu poate utiliza toate cele trei categorii într-un singur ciclu de prelucrare.
Unelte de prindere și fixare
Prinderea piesei de prelucrat este una dintre cele mai importante părți ale frezării aluminiului, deoarece o fixare deficitară poate provoca mișcare, distorsiune sau vibrații. Piesele din aluminiu, în special piesele cu pereți subțiri sau rigiditate redusă, se pot deforma mai ușor decât blocurile groase de oțel dacă fixarea nu este controlată corespunzător.
Metodele comune de fixare a pieselor includ:
- Menghine pentru mașini
- Fălci moi
- Plăci de fixare
- Dispozitive de vid
- Cleme modulare
- Șabloane personalizate pentru producție repetată
O fixare bună îmbunătățește consistența dimensională, reduce vibrațiile și ajută la menținerea stabilității piesei în timpul degroșării și finisării.
Cum frezi aluminiul pas cu pas?
Frezarea pas cu pas a aluminiului implică de obicei planificarea piesei, pregătirea materiei prime, fixarea piesei de prelucrat, selectarea sculelor, setarea parametrilor de tăiere, îndepărtarea materialului prin degroșare și finisare, apoi inspecția și curățarea piesei finale. Fiecare pas contribuie la calitatea prelucrării.
Proiectarea pieselor și planificarea proceselor
Primul pas este înțelegerea designului piesei. Inginerii analizează desenul sau modelul CAD pentru a identifica caracteristicile cheie, cerințele de toleranță, așteptările privind finisajul suprafeței, grosimea peretelui, adâncimile găurilor, condițiile de colț și accesibilitatea la prelucrare.
O bună planificare reduce riscul. Aceasta ajută la determinarea dacă piesa ar trebui prelucrată din placă, bloc, extrudare sau turnare și influențează, de asemenea, selecția sculelor, proiectarea dispozitivelor de fixare și ordinea de prelucrare.
Pregătirea materialului
Pregătirea materialului include selectarea aliajului de aluminiu potrivit și confirmarea dimensiunii piesei brute. Materia primă poate fi tăiată în semifabricate înainte de începerea prelucrării. În această etapă, se pot verifica și starea suprafeței, planeitatea și adaosul piesei brute, în funcție de cerințele piesei.
Dacă se utilizează o calitate greșită, atât comportamentul la prelucrare, cât și performanța piesei finale pot fi afectate. De aceea, confirmarea materialului face parte din controlul producției reale.
Prinderea piesei de prelucrat
Piesa de prelucrat este apoi fixată într-un mod care o fixează în siguranță, minimizând în același timp distorsiunea. Acest lucru este important deoarece o fixare slăbită poate cauza mișcarea piesei, în timp ce o fixare excesivă poate îndoi elementele mai subțiri din aluminiu.
Configurația trebuie să permită, de asemenea, acces suficient la scule. În multe componente, proiectarea elementelor de fixare este la fel de importantă ca și traiectoria sculei în sine.
Selectarea și configurarea instrumentului
Odată ce piesa de prelucrat este fixată, sculele sunt selectate în funcție de tipurile de caracteristici și de stadiul de prelucrare. Scule mai mari pot fi utilizate pentru degroșare, în timp ce scule mai mici sau mai ascuțite sunt utilizate pentru finisarea detaliilor fine.
Configurarea instrumentului include:
- Încărcarea instrumentelor corecte
- Verificarea lungimilor sculelor
- Confirmarea offset-urilor diametrului sculei
- Asigurarea controlului bătăii excesive a sculei
Setarea parametrilor
Parametrii de așchiere sunt apoi setați pe baza calității de aluminiu, a tipului de sculă, a geometriei piesei și a calității țintă. Aceste setări includ viteza arborelui principal, viteza de avans, adâncimea axială de așchiere, angrenarea radială, utilizarea lichidului de răcire și strategia traiectoriei sculei.
Această etapă afectează direct controlul așchiilor, generarea de căldură, durata de viață a sculei, timpul de ciclu și finisajul final al suprafeței.
Frezare de degroșare și frezare de finisare
Frezarea de grosime îndepărtează rapid cea mai mare parte a materialului. Scopul este de a modela piesa eficient, lăsând în același timp suficient material pentru finisarea finală. Frezarea de finisare aduce apoi piesa la dimensiunile finale și îmbunătățește starea suprafeței.
O greșeală frecventă este încercarea de a finisa prea agresiv. În prelucrarea aluminiului, o calitate mai bună a finisajului vine de obicei dintr-o trecere de finisare stabilă, mai ușoară și mai controlată, mai degrabă decât dintr-o simplă creștere a forței de așchiere.
Inspecție și curățare
După prelucrare, piesa este inspectată și curățată. Inspecția poate include măsurarea dimensională, verificarea vizuală, verificarea bavurilor, verificarea găurilor și inspecția suprafeței. Curățarea îndepărtează așchiile, reziduurile de lichid de răcire și resturile libere care ar putea afecta asamblarea ulterioară sau starea de livrare.
Ce parametri de tăiere contează atunci când frezați aluminiu?
Parametrii de așchiere care contează cel mai mult la frezarea aluminiului sunt viteza de așchiere, avansul, adâncimea de așchiere și condițiile de evacuare a așchiilor. Acești factori influențează puternic eficiența prelucrării, durata de viață a sculei, controlul bavurilor și finisajul suprafeței.
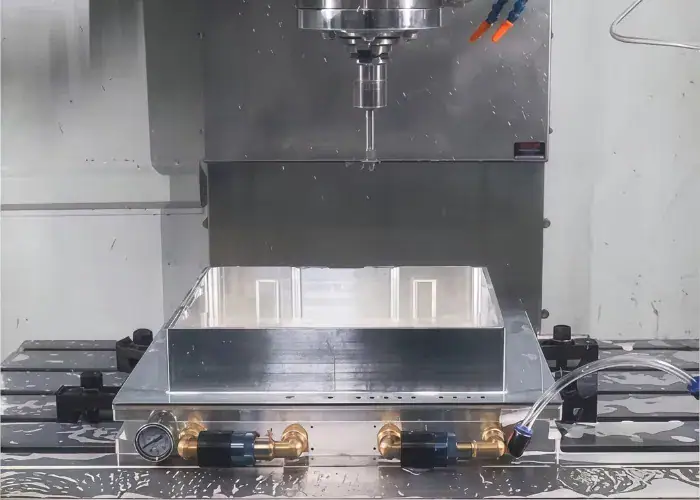
Viteza de tăiere
Viteza de așchiere contează deoarece aluminiul poate fi de obicei prelucrat la viteze mai mari decât multe oțeluri, dar o viteză prea mare, fără control, poate crea în continuare căldură și așchiere instabilă. Valoarea corectă depinde de aliaj, diametrul frezei, materialul frezei, capacitatea arborelui mașinii și dacă așchierea este de degroșare sau de finisare.
Rata de hranire
Viteza de avans afectează modul în care freza acoperă materialul. Dacă avansul este prea mic, scula poate freca în loc să taie curat, crescând căldura și depunerea muchiei. Dacă avansul este prea mare, finisajul suprafeței se poate deteriora și formarea bavurilor poate crește.
O încărcătură stabilă cu așchii este, în general, mai importantă decât simpla utilizare a celui mai mare avans posibil.
Adâncimea tăieturii
Adâncimea de așchiere afectează atât productivitatea, cât și stabilitatea piesei. Așchierile mai groase pot îmbunătăți eficiența degroșării, dar cresc și forța de așchiere și riscul de vibrații. Așchierile mai ușoare sunt adesea preferate în apropierea pereților subțiri, a muchiilor înguste sau a suprafețelor de precizie.
Îndepărtarea lichidului de răcire și a așchiilor
Îndepărtarea așchiilor este deosebit de importantă în frezarea aluminiului, deoarece așchiile se pot agăța de freză sau pot fi recirculate în suprafață. Sistemele de răcire, ceață sau jet de aer ajută la îndepărtarea așchiilor din zona de așchiere și reduc problemele de lipire.
O bună evacuare a așchiilor are adesea un efect direct asupra:
- calitatea suprafeței
- Curățenia uneltelor
- Calitate margine
- Stabilitatea prelucrării
Cum poți obține rezultate mai bune când frezezi aluminiu?
Rezultate mai bune în frezarea aluminiului provin din combinarea sculelor, parametrilor, dispozitivelor de fixare și controlului procesului potrivite. Chiar dacă aluminiul este un material prelucrabil, pot apărea probleme de calitate dacă configurația nu este optimizată.
Folosește unelte ascuțite pentru aluminiu
Sculele ascuțite ajută la tăierea curată a aluminiului, în loc să îl întindă. Acest lucru reduce formarea bavurilor, ruperea suprafeței și acumularea de căldură. Sculele concepute special pentru aluminiu au adesea performanțe mai bune, deoarece geometria lor ajută la eliberarea mai lină a așchiei.
Reduceți marginea acumulată
Muchia deformată este una dintre cele mai frecvente probleme la prelucrarea aluminiului. Se întâmplă atunci când materialul aderă la muchia așchietoare și modifică modul în care scula taie.
Modalitățile de reducere a marginii acumulate includ:
- Folosirea unor unelte mai ascuțite
- Îmbunătățirea lichidului de răcire sau a lubrifierii
- Reglarea vitezei și a echilibrului de alimentare
- Îmbunătățirea evacuării așchiilor
- Înlocuirea la timp a cuțitelor uzate
Preveniți deformarea pieselor
Piesele subțiri din aluminiu se pot deforma în timpul prelucrării din cauza forței de strângere, a tensiunii interne sau a sarcinii de tăiere. O planificare mai bună a procesului ajută adesea la reducerea acestei probleme.
Abordările comune includ:
- Utilizarea prinderii echilibrate
- Prelucrarea ambelor părți într-o secvență planificată
- Lăsarea stocului corespunzător pentru finisare
- Utilizarea unor treceri de finisare mai ușoare
- Reducerea forței în apropierea elementelor subțiri
Îmbunătățiți finisarea suprafeței
Finisajul suprafeței este important pentru piesele vizibile, fețele de etanșare, contactele glisante și ansamblurile de îmbinare. Un finisaj mai bun vine de obicei dintr-o prindere stabilă a piesei, o stare bună a sculei, treceri de finisare rafinate și un control adecvat al așchiilor.
Controlul vibrațiilor și al vibrațiilor
Vibrațiile sunt o problemă frecventă în frezarea aluminiului atunci când configurația lipsește de rigiditate sau scula se extinde prea mult. Poate lăsa urme vizibile, poate reduce durata de viață a sculei și poate afecta precizia.
Adesea este îmbunătățită prin:
- Scurtarea consolei sculei
- Îmbunătățirea rigidității prin strângere
- Reglarea vitezei axului
- Rafinarea valorilor de trecere și adâncime
- Îmbunătățirea stabilității configurării mașinii
Ce probleme apar frecvent când frezați aluminiu?
Cele mai frecvente probleme la frezarea aluminiului sunt lipirea materialului de sculă, rugozitatea slabă a suprafeței, bavurile, urmele de vibrații și inexactitatea dimensională. Acestea nu sunt probleme neobișnuite. Fac parte din controlul real al prelucrării și ar trebui gestionate prin planificarea procesului.
Aluminiu lipit de unealtă
Lipirea aluminiului de sculă este frecventă deoarece aluminiul poate adera la muchia așchietoare sub influența căldurii și a frecării. Când se întâmplă acest lucru, tăierea devine instabilă, iar suprafața prelucrată se poate deteriora rapid.
Rugozitate slabă a suprafeței
Rugozitatea slabă poate fi cauzată de scule tocite, vibrații ale sculei, avans instabil, alimentare deficitară cu agent de răcire sau tăiere din nou așchii. De multe ori devine mai vizibilă pe piesele estetice sau pe suprafețele plane expuse.
Formarea Burr
Bavurile sunt frecvente pe muchiile de aluminiu, ieșirile din găuri și elementele subțiri. Pot părea mici, dar pot afecta asamblarea, siguranța și aspectul piesei. Controlul bavurilor face adesea parte din planul de finisare.
Chatter Marks
Urmele de vibrații indică instabilitate în așchiere. Aceste urme apar de obicei ca modele repetate sau ondulații pe suprafața prelucrată. Sunt frecvente atunci când configurația nu are rigiditate sau când angrenarea sculei nu este bine echilibrată.
Inexactitatea dimensională
Erorile dimensionale pot proveni din mișcarea dispozitivelor de fixare, deformarea sculelor, schimbări termice, probleme de calibrare a mașinii sau offset-uri greșite ale sculelor. În piesele de precizie din aluminiu, acești factori contează deoarece chiar și mici abateri pot afecta potrivirea și funcționalitatea.
Ce tipuri de aluminiu sunt utilizate în mod obișnuit în frezare?
Clasele de aluminiu cele mai frecvent utilizate în frezare includ 6061, 6063 și 7075. Fiecare clasă oferă un echilibru diferit între prelucrabilitate, rezistență, aspect și adecvare la aplicații.
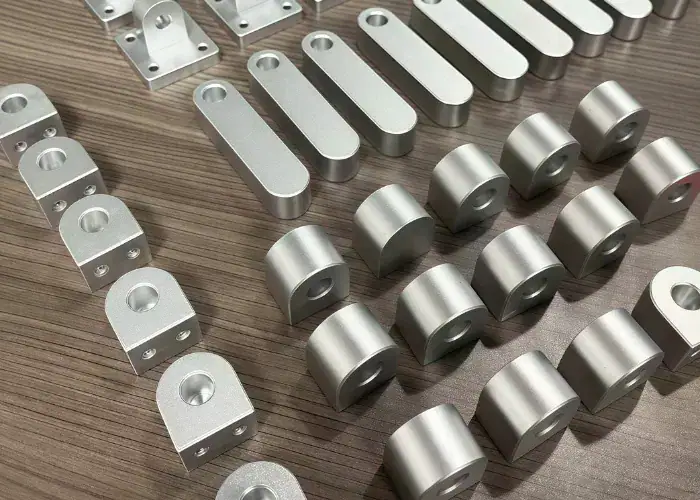
6061 Aluminiu
6061 este unul dintre cele mai comune aliaje de aluminiu de uz general utilizate în prelucrarea CNC. Oferă o bună prelucrabilitate, rezistență utilă, disponibilitate largă și performanță fiabilă în multe piese structurale și industriale.
Este adesea folosit pentru:
- Console
- Carcase
- Plăci de bază
- Carcasă
- Componentele mașinii
6063 Aluminiu
Oțelul 6063 este utilizat în mod obișnuit în prelucrarea CNC atunci când aspectul, netezimea suprafeței și rezistența bună la coroziune sunt importante. Este adesea asociat cu extrudările și este potrivit pentru aplicații structurale și decorative mai ușoare, fiind în același timp practic pentru componente prelucrate la comandă.
Este adesea folosit pentru:
- incintele
- Carcasă
- Panouri de acoperire
- Componente arhitecturale
- Piese structurale ușoare
7075 Aluminiu
Oțelul 7075 este utilizat pe scară largă în prelucrarea CNC atunci când este necesară o rezistență mai mare și performanțe mecanice mai bune. Este adesea selectat pentru aplicații aerospațiale, cu sarcini mari și sensibile la greutate. Deși este în general mai scump decât oțelul 6061, oferă o rezistență excelentă pentru piesele solicitante.
Este adesea folosit pentru:
- Echipamente aerospațiale
- Componente robot
- Cadre structurale
- Suporturi pentru sarcini mari
- Piese mecanice de precizie
Cum afectează gradul de material performanța de frezare
Gradul de material influențează performanța de prelucrare prin:
- Nivelul puterii
- Comportamentul cipului
- Tendința la bavuri
- Răspunsul suprafeței
- Forța de tăiere
- Adecvarea la utilizarea finală
De aceea, alegerea aliajului nu ar trebui să se bazeze doar pe prelucrabilitate. Ar trebui să corespundă și cerințelor reale de performanță ale piesei.
Când ar trebui să frezați aluminiul în loc să utilizați alte procese?
Ar trebui să frezați aluminiu atunci când piesa necesită flexibilitate geometrică, un control mai strict al prelucrării, modificări rapide ale designului sau caracteristici personalizate care nu sunt eficiente pentru a fi produse prin procese exclusiv de formare. Frezarea este utilă în special pentru prototipuri, piese de dezvoltare și producția de volume mici până la medii.
Comparativ cu strunjirea
Strunjirea este cea mai bună metodă pentru piese rotative, cum ar fi arbori, bucșe și inele. Frezarea este alegerea mai bună atunci când piesa are fețe plane, caneluri, buzunare, contururi exterioare complexe sau caracteristici cu mai multe fețe.
Comparativ cu ștanțarea
Ștanțarea este mai potrivită pentru piesele de tablă din volum mare, cu geometrie stabilă și scule dedicate. Frezarea este mai potrivită atunci când piesa este mai groasă, mai structurală, mai personalizată sau încă în curs de dezvoltare.
Comparativ cu castingul
Turnarea este utilă atunci când producția cu formă aproape netă și eficiența volumului sunt importante, dar frezarea este de obicei mai bună pentru toleranțe mai strânse, caracteristici mai precise și modificări de proiectare mai rapide.
Comparativ cu extrudarea plus prelucrarea secundară
Extrudarea funcționează bine pentru piese lungi cu secțiuni transversale constante, dar multe piese din aluminiu extrudat necesită în continuare frezare ulterioară pentru găuri, caracteristici de capăt, caneluri, detalii de montare sau suprafețe locale de precizie.
Întrebări frecvente
Care este cea mai bună calitate a aluminiului pentru frezarea CNC?
6061-T6 este cea mai comună calitate de aluminiu pentru frezarea CNC, deoarece oferă o bună prelucrabilitate, rezistență și rezistență la coroziune. Rezistența sa la tracțiune este de aproximativ 290 MPa. Pentru piese cu rezistență mai mare, se utilizează adesea 7075-T6, cu o rezistență de aproximativ 510 MPa.
Cum previi lipirea aluminiului de uneltele de tăiere?
Lipirea aluminiului poate fi redusă prin utilizarea unor scule ascuțite din carbură, a unor caneluri lustruite și a unui agent de răcire adecvat. Sculele cu 2 sau 3 caneluri îmbunătățesc de obicei evacuarea așchiilor. Încărcarea corectă a așchiilor și condițiile stabile de așchiere ajută, de asemenea, la prevenirea acumulării muchiilor.
Ce viteze ale axului și rate de avans sunt potrivite pentru frezarea aluminiului?
Aluminiul este de obicei frezat la viteze mai mari decât oțelul. Pentru sculele din carbură, vitezele de așchiere variază adesea între 300 și 1,000 m/min. O freză frontală de 6 mm poate funcționa la 12,000 până la 18,000 RPM cu viteze de avans de aproximativ 1,000 până la 3,000 mm/min.
Ce finisaj de suprafață puteți obține la frezarea aluminiului?
Frezarea CNC standard a aluminiului produce adesea un finisaj al suprafeței în jur de Ra 1.6 până la 3.2 µm. Cu treceri de finisare și condiții stabile de prelucrare, suprafața se poate îmbunătăți până la aproximativ Ra 0.8 până la 1.6 µm.
Pot fi piesele din aluminiu frezat anodizate după prelucrare?
Da, piesele din aluminiu frezat pot fi anodizate după prelucrare. Aliajele precum 6061 sunt utilizate în mod obișnuit deoarece răspund bine la anodizare. Straturile anodizate standard au de obicei o grosime de 5 până la 25 µm, în funcție de aplicație.
Concluzie
Frezarea aluminiului este importantă deoarece oferă producătorilor o modalitate practică de a produce piese ușoare, precise și versatile într-o gamă largă de industrii. Atunci când selecția sculelor, parametrii de așchiere, fixarea, controlul așchiilor și strategia de finisare sunt gestionate bine, frezarea aluminiului poate oferi o consistență dimensională puternică, o calitate bună a suprafeței și performanțe de producție eficiente.
La TiRapid , oferim asistență producătorilor cu prelucrare CNC de precizie pentru piese personalizate din aluminiu, atât în programe de prototipare, cât și în programe de producție. Încărcați desenul pentru a discuta cerințele dvs. de prelucrare și pentru a obține o soluție personalizată pentru următorul dvs. proiect.
















