
În producția de frezare CNC, timpul de programare afectează adesea programele de livrare. Pentru piese cu structuri similare și volume de producție relativ mari, programarea bazată pe șabloane CAM poate reutiliza traiectoriile sculelor, sculele așchietoare și parametrii de prelucrare testați, reducând munca repetitivă de programare. Cu toate acestea, materialele, dimensiunile, adaosurile de stoc și condițiile mașinii diferite pot modifica condițiile reale de așchiere, astfel încât șabloanele nu pot fi aplicate fără ajustări. Dacă șabloanele nu sunt actualizate periodic sau nu sunt revizuite de ingineri, acestea pot introduce și riscuri de prelucrare. O abordare matură este de a permite șabloanelor să îmbunătățească eficiența, bazându-se în același timp pe expertiza inginerească pentru a controla riscurile.
De ce programarea bazată pe șabloane CAM poate îmbunătăți eficiența frezării CNC
Valoarea fundamentală a șabloanelor constă în reducerea muncii repetitive și aplicarea rapidă a proceselor dovedite la componente similare.
Reducerea timpului de programare repetitivă
Pentru elementele de prelucrare cu modele clare, cum ar fi amplasamentele găurilor, buzunarele, planurile și contururile, se pot stabili în avans procese de prelucrare standardizate.
- Instrumentele utilizate în mod obișnuit pot fi apelate direct, reducând timpul de configurare repetitivă.
- Traiectoriile sculelor dovedite pot fi reutilizate rapid, scurtând ciclul de pregătire a programului.
- Parametrii standard pot reduce diferențele de programare dintre ingineri.
- În mediile de producție cu comenzi care se schimbă frecvent, șabloanele pot ajuta companiile să răspundă mai rapid cerințelor de livrare.
Utilizarea corectă a șabloanelor poate reduce eficient timpul de programare repetitivă și poate îmbunătăți eficiența producției de frezare CNC.
Îmbunătățirea consecvenței procesului
Șabloanele dovedite pot păstra o experiență valoroasă în prelucrare și pot reduce dependența de obiceiurile personale ale inginerilor individuali.
- Piese similare pot utiliza o logică de prelucrare similară.
- Selecția sculelor și parametrii de așchiere pot fi standardizați.
- Fluctuațiile parametrilor în timpul prelucrării pot fi controlate.
- Când apar probleme de calitate ulterior, trasabilitatea procesului devine mai ușoară.
Șabloanele nu numai că îmbunătățesc eficiența, dar ajută și companiile să stabilească standarde de prelucrare mai stabile.
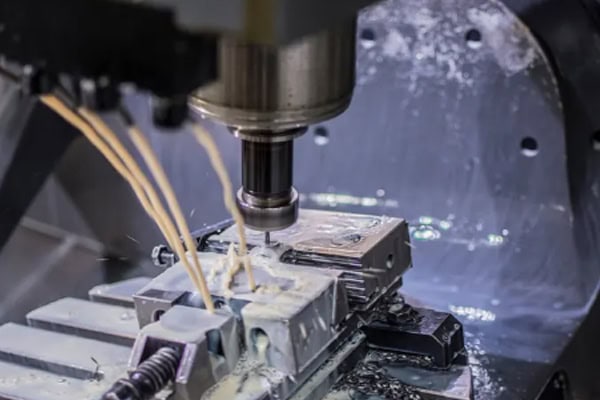
Ce riscuri de prelucrare pot fi ascunse în programarea bazată pe șabloane?
Principalele riscuri ale șabloanelor provin din trecerea cu vederea a diferențelor dintre părți.
Materiale diferite pot cauza condiții de tăiere nepotrivite
Pentru aceeași structură de buzunar, sculele, viteza axului, viteza de avans și adâncimea de așchiere necesare pentru prelucrarea aliajelor de aluminiu sunt diferite de cele necesare pentru oțelul inoxidabil, ceea ce poate duce la:
- Sarcină excesivă a sculei.
- Generare anormală de căldură la prelucrarea materialelor dificil de tăiat.
- Uzura accelerată a sculei.
- Calitate redusă a suprafeței și stabilitate dimensională.
Șabloanele trebuie să fie legate de condiții specifice ale materialelor, mai degrabă decât clasificate doar după caracteristici geometrice.
Modificările dimensiunilor piesei pot afecta sarcina sculei
Chiar și atunci când piesele mari și cele mici au structuri similare, condițiile lor reale de prelucrare pot diferi:
- Dimensiunile piesei afectează consola sculei.
- Toleranța de stoc modifică sarcina de așchiere.
- Modificările adâncimii de așchiere pot duce la o rigiditate insuficientă a sculei.
- Vibrațiile în timpul frezării CNC în buzunare adânci pot afecta calitatea suprafeței.
Înainte de a utiliza un șablon, parametrii trebuie reevaluați pe baza dimensiunilor piesei și a condițiilor de fixare.
Șabloanele învechite pot conține procese incorecte
Dacă abaterile parametrilor în timpul prelucrării nu sunt corectate prompt, erorile pot continua să se repete, de exemplu:
- Parametrii de tăiere nerezonabili pot fi reutilizați în mod repetat.
- Selectarea incorectă a sculelor poate reduce eficiența prelucrării.
- Metodele de apropiere și retragere nesigure pot crește riscul de coliziune.
- Problemele minore se pot transforma în incidente legate de calitatea lotului după utilizare repetată.
Biblioteca de șabloane ar trebui să includă controlul versiunilor, înregistrări de utilizare și mecanisme de revizuire regulată.
Cum să transformi șabloanele într-un instrument real de eficiență
Programarea bazată pe șabloane ar trebui să devină o bază de date de procese optimizată continuu, mai degrabă decât un program fix care rămâne neschimbat după ce este creat.
Creați șabloane pe baza materialelor și a caracteristicilor de prelucrare
Companiile nu ar trebui să creeze doar șabloane generice, ci ar trebui să le rafineze în funcție de cerințele de producție:
- Setați intervale separate de parametri pentru materiale precum aliaje de aluminiu, oțel inoxidabil și aliaje de titan.
- Folosiți diferite strategii pentru degroșare, semifinisare și finisare.
- Stabiliți o logică de prelucrare independentă pentru structuri precum buzunare adânci, pereți subțiri și suprafețe complexe.
- Rafinați în continuare șabloanele în funcție de tipul de sculă, performanța mașinii și cerințele de precizie.
Acest lucru poate îmbunătăți precizia selecției și aplicării șablonului.
Stabilirea punctelor de control pentru parametrii cheie
După ce traiectoriile sculelor sunt generate automat, inginerii trebuie să verifice în continuare:
- Dacă diametrul și consola sculei sunt rezonabile.
- Dacă adâncimea de așchiere corespunde condițiilor piesei și sculei.
- Dacă metodele de apropiere și retragere sunt sigure.
- Dacă pot apărea coliziuni, tăieri excesive sau tăieri repetate.
- Dacă mișcările rapide trec prin zone sigure.
- Dacă parametrii de tăiere corespund materialului și echipamentului actual.
Prin revizuire, pot fi identificate potențialele probleme înainte ca programul să fie trimis către mașină.
Actualizați continuu șabloanele folosind date de producție reale
Șabloanele ar trebui validate prin rezultatele reale ale prelucrării. Companiile pot înregistra timpul real de prelucrare, durata de viață a sculei, rugozitatea suprafeței, stabilitatea dimensională, vibrațiile, generarea de căldură, uzura anormală, rata de trecere a primei piese și condițiile de refacere. Șablonul poate fi apoi ajustat pe baza acestor date, permițând bibliotecii de șabloane să devină un element de proces fiabil.
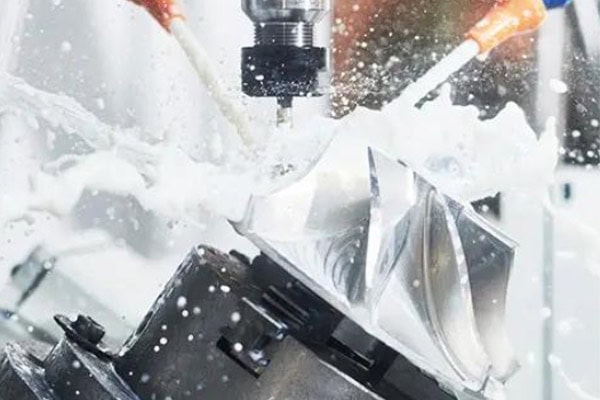
Ce proiecte de frezare CNC sunt cele mai potrivite pentru programarea bazată pe șabloane?
Cu cât nivelul de standardizare este mai ridicat, cu atât valoarea pe care o oferă de obicei șabloanele este mai semnificativă.
Comenzi în loturi și repetitive
Pentru piesele produse în mod repetat pe o perioadă lungă de timp, șabloanele pot reduce semnificativ timpul de programare și de pregătire a procesului. Principalele avantaje includ:
- Scurtarea ciclului de pregătire a programului pentru comenzi repetate.
- Menținerea unei logici stabile de prelucrare între diferite loturi.
- Reducerea volumului de muncă generat de setarea repetată a instrumentelor și parametrilor.
- Reducerea fluctuațiilor de proces cauzate de schimbările de personal.
Comenzile cu volum stabil și procese mature sunt aplicații prioritare pentru programarea bazată pe șabloane.
Serie de produse cu structuri similare
Când o serie de produse include multe variații dimensionale, dimensiunile cheie pot fi ajustate rapid prin intermediul șabloanelor parametrice. Avantajele specifice includ:
- Păstrarea strategiilor de prelucrare mature.
- Modificarea rapidă a locațiilor găurilor, contururilor și dimensiunilor buzunarului.
- Reducerea timpului necesar programării de la zero.
- Atingerea unui echilibru între standardizare și diferențierea produselor.
Această abordare poate îmbunătăți eficiența programării, sporind în același timp consecvența procesului în cadrul seriilor de produse.
Caracteristici de prelucrare convențională
Caracteristicile de prelucrare precum planurile, găurile, canelurile, buzunarele convenționale și contururile externe au o regularitate puternică și sunt potrivite pentru șabloanele standardizate. Principalele motive includ:
- Structurile lor geometrice sunt relativ clare.
- Metodele lor de prelucrare sunt relativ mature.
- Instrumentele și parametrii pot fi standardizați cu ușurință.
- Volumul de muncă pentru ajustările după reutilizarea programului este relativ mic.
Caracteristicile de prelucrare convenționale sunt aplicații ideale pentru programarea bazată pe șabloane CAM.
Cum ar trebui echilibrată programarea bazată pe șabloane cu programarea manuală?
Producția eficientă nu înseamnă să te bazezi în totalitate pe automatizare. În schimb, munca șabloanelor și a inginerilor ar trebui alocată în mod corespunzător.
Permiteți șabloanelor să gestioneze munca repetitivă
Traseele standard ale sculelor și parametrii de prelucrare convenționali pot fi gestionați prin intermediul șabloanelor, reducând operațiunile repetitive ale inginerilor. Șabloanele pot apela automat sculele utilizate în mod obișnuit, pot genera rapid trasee standard de prelucrare, pot reutiliza parametrii de așchiere dovediți, pot scurta ciclul de programare pentru piesele convenționale și pot permite inginerilor să dedice mai mult timp optimizării proceselor complexe. Prin această diviziune a muncii, șabloanele își pot oferi pe deplin beneficiile în materie de eficiență.
Lăsați inginerii să ia decizii cheie
Suprafețele complexe, structurile cu pereți subțiri, materialele dificil de prelucrat și piesele de înaltă precizie necesită în continuare o judecată bazată pe condițiile reale. Inginerii ar trebui să se concentreze pe:
- Evaluarea structurii piesei și a rigidității elementelor de fixare.
- Evaluarea consolei sculei și a sarcinii de așchiere.
- Optimizarea strategiilor de traiectorie a sculelor pentru zone complexe.
- Verificarea siguranței programului și a fezabilității prelucrării.
- Ajustarea parametrilor procesului pe baza rezultatelor tăierii de probă.
Șabloanele sunt responsabile pentru creșterea vitezei, în timp ce inginerii sunt responsabili pentru judecată. Combinarea celor două este singura modalitate de a echilibra eficiența și siguranța.
Concluzie
Programarea bazată pe șabloane CAM nu este nici o scurtătură absolută către eficiență, nici o sursă inerentă de riscuri ascunse. Cheia constă în modul în care șabloanele sunt create, revizuite și întreținute. Pentru proiectele de frezare CNC cu structuri repetitive, materiale clar definite și procese mature, utilizarea corectă a șabloanelor poate reduce timpul de programare și poate îmbunătăți consecvența producției. Pentru piesele cu diferențe semnificative în ceea ce privește materialele, dimensiunile sau condițiile de prelucrare, aplicarea șabloanelor fără ajustări poate crește uzura sculelor și riscurile legate de calitate. TiRapid poate optimiza procesele de frezare CNC pe baza structurii piesei, a materialului și a cerințelor de prelucrare, ajutând la transformarea programării standardizate într-o eficiență stabilă a producției.
















