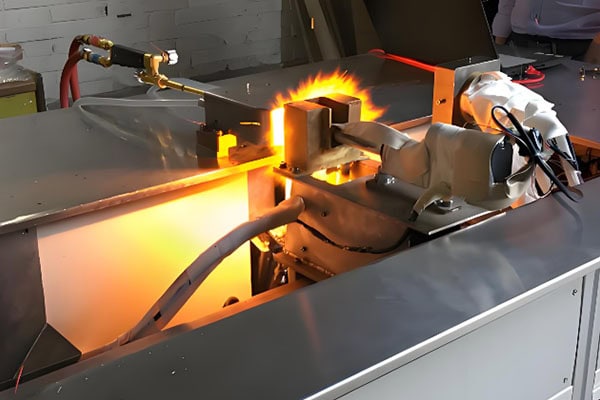
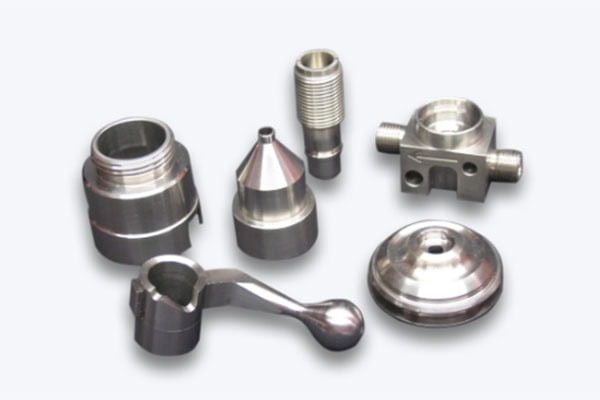
Piesele metalice mari sunt utilizate pe scară largă în industria aerospațială, echipamente energetice, utilaje de construcții, transport feroviar și echipamente industriale. Comparativ cu componentele de dimensiuni standard, piesele metalice mari sunt mai susceptibile la deformare termică, stres rezidual, deformare prin strângere, erori ale mașinilor-unelte și uzură a sculelor în timpul prelucrării CNC a metalelor. Pe măsură ce dimensiunea totală a unei piese de prelucrat crește, chiar și o mică eroare de prelucrare poate deveni semnificativă la nivelul întregii piese. Prin urmare, menținerea consistenței dimensionale este una dintre cele mai importante provocări în prelucrarea pieselor metalice mari.
Obține 20% oprit
Prima ta comandă
Aveți nevoie de piese metalice și din plastic personalizate?
De ce este precizia dimensională mai dificil de controlat în cazul pieselor metalice mari?
Deformarea termică are un impact mai mare
Materialele metalice se dilată și se contractă odată cu schimbările de temperatură. Pentru piesele mari, chiar și o variație relativ mică de temperatură poate provoca modificări dimensionale vizibile. În timpul prelucrării, căldura este generată de ax, sculele așchietoare, componentele mașinii și procesul de așchiere.
Dacă diferite zone ale unei piese de prelucrat mari sunt supuse unor temperaturi diferite, pot apărea modificări dimensionale locale. Acest lucru poate duce la dimensiuni inconsistente între diferite secțiuni ale aceleiași componente.
Din acest motiv, stabilitatea temperaturii este un factor important în prelucrarea CNC de precizie a pieselor mari.
Strângerea necorespunzătoare poate cauza deformarea piesei de prelucrat
Piesele metalice mari sunt adesea grele, dar unele componente pot conține pereți subțiri, secțiuni lungi sau alte structuri relativ flexibile. Forța de strângere excesivă poate cauza deformarea piesei de prelucrat în timpul prelucrării.
După finalizarea prelucrării și eliberarea clemelor, piesa de prelucrat poate reveni parțial la forma inițială, provocând abateri dimensionale.
Prin urmare, o strategie de prindere adecvată ar trebui să ia în considerare nu numai dacă piesa de prelucrat este fixată în siguranță, ci și amplasarea punctelor de prindere, pozițiile de susținere și distribuția forțelor pe piesa de prelucrat.
Configurațiile multiple pot crește numărul de erori acumulate
Când o piesă de prelucrat este mai mare decât raza de acțiune efectivă a mașinii, prelucrarea poate necesita finalizare în mai multe secțiuni. Fiecare operațiune de repoziționare introduce posibilitatea unei mici erori de poziționare.
Dacă referința de prelucrare se modifică în timpul diferitelor setări, aceste erori se pot acumula și pot afecta precizia dimensională finală.
Pentru piesele metalice mari, stabilirea unei date de prelucrare fiabile și minimizarea numărului de setări sunt esențiale pentru menținerea consecvenței dimensionale.
Cum să îmbunătățești consistența dimensională în prelucrarea pieselor metalice mari
Elaborați un plan detaliat de prelucrare înainte de producție
O strategie completă de prelucrare CNC ar trebui dezvoltată în funcție de materialul piesei de prelucrat, dimensiuni, geometrie, cerințe de toleranță și aplicație.
Pentru componentele metalice complexe de mari dimensiuni, un proces tipic poate include prelucrare brută, semifinisare și finisare.
Prelucrarea brută se concentrează pe îndepărtarea eficientă a unor cantități mari de material. Semifinisarea stabilește geometria de bază și controlează adaosul de material rămas, în timp ce finisarea se concentrează pe dimensiunile critice, toleranțele și calitatea suprafeței.
Distribuirea corectă a adaosului de prelucrare poate reduce căldura de așchiere și tensiunea reziduală, ajutând la prevenirea modificărilor dimensionale în timpul operațiilor ulterioare.
Mențineți temperaturi stabile în mașini și atelier
Temperatura mediului înconjurător poate avea un efect semnificativ asupra prelucrărilor de precizie la scară largă. Schimbările de temperatură pot determina dilatarea sau contracția atât a mașinii-unelte, cât și a piesei de prelucrat.
Încălzirea mașinii, gestionarea lichidului de răcire, temperaturile stabile din atelier și condițiile constante de prelucrare pot ajuta la reducerea variațiilor termice.
Pentru aplicații de înaltă precizie, monitorizarea și compensarea erorilor termice pot îmbunătăți și mai mult consistența dimensională.
Optimizați metodele de prindere și susținere
Piesele de prelucrat mari necesită o strategie adecvată de localizare, prindere și susținere, în funcție de geometria lor.
Pentru componentele cu pereți subțiri, lungi sau de tip cadru mare, punctele de susținere suplimentare pot ajuta la reducerea deformării și vibrațiilor în timpul prelucrării.
Înainte de prelucrare, piesa de prelucrat trebuie verificată și pentru poziționarea corectă și contactul cu suprafețele de referință. Sprijinul neuniform sau poziționarea incorectă pot introduce erori dimensionale sistematice pe tot parcursul procesului de prelucrare.
Îmbunătățirea consistenței dimensionale prin controlul procesului
Selectați instrumentele de tăiere și parametrii adecvați
Uzura sculelor poate modifica treptat dimensiunile reale de așchiere ale unei piese de prelucrat. De asemenea, poate crește forțele de așchiere și temperatura de prelucrare.
Piesele metalice mari necesită adesea cicluri lungi de prelucrare, ceea ce face ca gestionarea duratei de viață a sculei să fie deosebit de importantă. Viteza de așchiere, avansul și adâncimea de așchiere ar trebui optimizate în funcție de material și de operațiunea de prelucrare.
Pentru diferite metale, selecția sculelor trebuie să ia în considerare duritatea materialului, conductivitatea termică, prelucrabilitatea și finisajul suprafeței dorit.
Minimizează vibrațiile și depășirea sculei
Componentele mari pot conține cavități adânci, găuri adânci și suprafețe complexe care necesită scule așchietoare extinse. Consola excesivă a sculei reduce rigiditatea sculei și crește riscul de vibrații și trepidații.
Ori de câte ori este posibil, depășirea sculei trebuie redusă la minimum. Selectarea diametrului adecvat al sculei, a suportului, a condițiilor de așchiere și a strategiei de prelucrare poate îmbunătăți rigiditatea și menține o performanță de așchiere stabilă.
Reducerea vibrațiilor este deosebit de importantă la prelucrarea componentelor mari de precizie, deoarece chiar și cantități mici de vibrații pot afecta negativ precizia dimensională și calitatea suprafeței.
Utilizarea măsurătorilor în timpul procesului
Procesele tradiționale de prelucrare se bazează adesea pe inspecția finală după finalizarea întregii componente. Cu toate acestea, pentru piesele de precizie mari, așteptarea până la sfârșitul producției pentru a identifica problemele dimensionale poate duce la pierderi semnificative de materiale și de producție.
Sistemele de măsurare în timpul procesului, sistemele de palpare și instrumentele de inspecție montate pe mașină pot fi utilizate pentru a verifica dimensiunile critice în timpul prelucrării.
Pe baza rezultatelor măsurătorilor, operatorii pot ajusta compensarea sculelor și parametrii de prelucrare atunci când este necesar. Această abordare în buclă închisă ajută la reducerea variațiilor dimensionale între diferite zone de prelucrare și loturi de producție.
Inspecția de precizie este esențială pentru controlul final al calității
Stabilirea unor date de inspecție consecvente
Inspecția dimensională ar trebui să utilizeze un sistem de referință fiabil care corespunde îndeaproape cu datele de prelucrare.
În funcție de aplicație, parametrii importanți de inspecție pot include dimensiunile generale, diametrul găurii, planeitatea, paralelismul, perpendicularitatea, toleranța de poziție și geometria suprafeței.
Pentru componente mari de înaltă precizie, mașinile de măsurat în coordonate (CMM), dispozitivele de urmărire laser, sistemele de măsurare portabile și echipamentele de inspecție în timpul procesului pot fi selectate în funcție de dimensiunea piesei de prelucrat și de cerințele de toleranță.
Utilizarea controlului statistic al procesului pentru dimensiunile critice
Pentru producția în serie de componente metalice mari, înregistrarea datelor dimensionale critice poate ajuta la identificarea tendințelor procesului.
Controlul statistic al procesului (SPC) poate fi utilizat pentru a monitoriza dacă o anumită dimensiune se deplasează treptat spre limita superioară sau inferioară de toleranță. Dacă se detectează o tendință, operatorii pot ajusta compensarea sculelor, parametrii de prelucrare sau procesul de producție înainte ca componenta să iasă din toleranță.
Această abordare proactivă poate îmbunătăți semnificativ consecvența în mai multe părți.
Asigurarea consistenței dimensionale în prelucrarea pieselor metalice mari nu poate depinde exclusiv de utilizarea unei mașini CNC de înaltă precizie. Necesită un control complet pe parcursul întregului proces de producție, inclusiv selecția materialelor, strategia de prelucrare, fixarea piesei de prelucrat, gestionarea temperaturii, sculele așchietoare, parametrii de prelucrare, măsurătorile în timpul procesului și inspecția finală.
Pe măsură ce dimensiunile componentelor cresc, efectele deformării termice, erorile geometrice ale mașinii, deformarea prin strângere și erorile de poziționare devin mai semnificative. Un proces de prelucrare bine planificat, combinat cu monitorizarea în timp real și inspecția de precizie, poate reduce eficient abaterile dimensionale și poate îmbunătăți consecvența componentelor și fiabilitatea asamblării.
Pentru proiectele care implică prelucrarea de înaltă precizie a pieselor metalice mari, alegerea unui partener de prelucrare cu echipamente CNC de format mare, capacități avansate de inspecție, ingineri experimentați și un control fiabil al procesului este esențială pentru obținerea unor rezultate stabile și repetabile.
Autor
Director și fondator Galen
Ne angajăm să ne asigurăm că oferim cele mai bune servicii posibile în industria prelucrătoare.
Camerele vidate sunt incinte de precizie concepute pentru a crea și menține medii controlate de joasă presiune pentru fabricarea semiconductorilor, echipamente de cercetare, sisteme de acoperire, platforme de testare și alte procese dependente de vid. Performanța lor depinde de
Un bloc de răcire cu apă din aluminiu este o componentă de răcire cu lichid care transferă căldura de la dispozitivele electronice în agentul de răcire circulant. Comparativ cu alternativele la cupru, aluminiul oferă o greutate mai mică, costuri competitive ale materialelor,
O placă rece cu microcanal este o componentă de răcire cu lichid de precizie care elimină căldura din electronicele de mare putere prin canale de fluid interne apropiate. Aceste canale măresc aria de contact dintre
Componentele semiconductoare în vid sunt piese de precizie utilizate pentru a crea, întreține, controla și izola medii de joasă presiune în interiorul echipamentelor de fabricație a semiconductorilor. Camere de vid, flanșe, corpuri de supape, distribuitoare, mandrine, porturi și piese de manipulare a napolitanelor.
O piesă nu trebuie să fie suficient de mică pentru a încăpea pe vârful degetului pentru a necesita microprelucrare. O componentă mai mare poate conține o gaură minusculă, un canal îngust sau un perete subțire.
Pe măsură ce calculul bazat pe inteligență artificială, serverele de înaltă performanță și centrele de date continuă să genereze mai multă căldură, răcirea tradițională cu aer devine din ce în ce mai puțin eficientă pentru echipamentele de mare densitate. Răcirea cu lichid oferă o modalitate mai directă
Echipamentele de fabricație a semiconductorilor se bazează pe componente de precizie din aluminiu pentru a susține manipularea plachetelor, sistemele de vid, managementul termic și mișcarea automatizată. De la plăci de montare mari și carcase pentru echipamente până la blocuri de răcire și
Angrenajele transferă mișcarea și puterea între componentele echipamentelor, de la actuatoare mici la cutii de viteze industriale. Deși o angrenaj poate părea o simplă roată dințată, performanța sa depinde de
Un bloc de răcire cu apă este o componentă de răcire de precizie care transferă căldura de la un procesor, GPU sau alt dispozitiv electronic în lichidul circulant. De obicei, folosește un strat de cupru sau aluminiu.
Rotoarele turbo sunt componente rotative de mare viteză a căror performanță depinde în mare măsură de geometria palelor, distribuția masei, starea suprafeței și relația dintre butuc și axa de rotație. Micile erori de prelucrare pot
O placă rece lichidă este un schimbător de căldură metalic care elimină căldura din componentele electronice prin circulația lichidului de răcire. Folosește canale sau tuburi interne pentru a transfera căldura departe de procesoare.
O placă de răcire a bateriei ajută la transferul de căldură între celulele bateriei și un sistem de răcire. În multe vehicule electrice, lichidul curge prin canalele din interiorul plăcii, transportând căldura departe de...