
În prelucrarea CNC a plasticului, toleranța nu este „cu cât mai mică, cu atât mai bine”, ci mai degrabă „controlată într-un interval rezonabil, asigurând în același timp fabricabilitatea, asamblabilitatea și producția de masă stabilă”. Spre deosebire de metale, materialele plastice sunt mai susceptibile la efectele temperaturii, solicitării, sculelor așchietoare, metodelor de prindere și absorbției umidității. Prin urmare, pentru a asigura toleranțe stabile, nu este suficient să ne bazăm exclusiv pe precizia mașinii-unelte; proiectarea, procesele, materialele și inspecția trebuie să fie toate coordonate.
Care sunt toleranțele de prelucrare CNC a plasticului?
Rolul toleranțelor
Toleranțele reprezintă intervalul admisibil de erori dimensionale. De exemplu, un desen care specifică 20.00 ± 0.05 mm înseamnă că dimensiunea reală a piesei este acceptabilă atâta timp cât este între 19.95 și 20.05 mm. Piesele din plastic sunt utilizate în mod obișnuit în carcase, componente de izolație, piese structurale și accesorii medicale. Instabilitatea dimensiunilor acestor piese va afecta asamblarea, etanșarea, poziționarea și aspectul.
De ce este plasticul mai greu de controlat decât metalele?
Materialele plastice se dilată la încălzire, se deformează sub presiune, iar dimensiunile lor se pot modifica după absorbția umezelii. Căldura generată de scula așchietoare, forța de strângere a dispozitivului de fixare și tensiunea internă a materialului în timpul prelucrării vor face ca dimensiunile finale să devieze de la desen. Prin urmare, controlul toleranțelor în prelucrarea materialelor plastice constă în esență în controlul stabilității „stării materialului” și a „stării de prelucrare”.
Setările de toleranță trebuie să fie adecvate aplicației
Găurile funcționale, suprafețele de asamblare și canelurile de îmbinare necesită de obicei toleranțe mai stricte; formele necritice și suprafețele decorative pot fi relaxate în mod corespunzător. Alocarea rezonabilă a toleranțelor poate asigura performanța, reducând în același timp dificultatea și costurile de prelucrare. Pentru întreprinderi, acest pas este fundamentul pentru controlul timpului de livrare și al randamentului.
Cum se stabilizează toleranțele pas cu pas?
Definiți regulile în faza de proiectare
Înainte de desenare, este necesar să se clarifice care dimensiuni trebuie controlate strict și care dimensiuni pot fi relaxate. Se evită prea multe cerințe de precizie ridicată, fără sens, deoarece fiecare punct suplimentar de toleranță strictă crește dificultatea prelucrării și inspecției. Desenele trebuie să fie cât mai clare posibil pentru a evita confuzia lanțului dimensional și a reduce reviziile ulterioare.
Apoi, descompuneți procesul
Diferitele operațiuni de prelucrare ar trebui luate în considerare separat. De exemplu, frezarea plană, prelucrarea găurilor, prelucrarea filetului și finisarea conturului pot necesita scule și parametri diferiți. Mai întâi, prelucrarea brută îndepărtează cea mai mare parte a excesului de material, apoi prelucrarea de finisare controlează dimensiunile finale. Această metodă asigură stabilitatea mai ușor decât turnarea unică.
Inspecția post-prelucrare este esențială
Nu vă opriți după ce prima piesă trece inspecția. Folosiți șublere, micrometre, calibre de măsurare cu dopuri, mașini de măsurat în coordonate etc. pentru a confirma dimensiunile critice și a stabili un mecanism de inspecție prin eșantionare pe loturi. Pentru locații sensibile, cum ar fi găurile, suprafețele de asamblare și grosimea pereților, este recomandat să stabiliți puncte de inspecție fixe și să înregistrați datele pe termen lung pentru a identifica cu ușurință tendințele de abatere.
Cum să reducem erorile?
Reglarea sculelor și a parametrilor
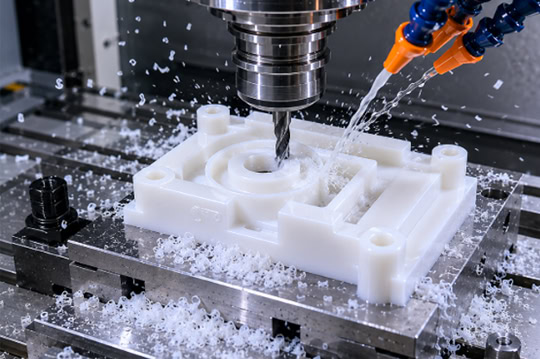
Prelucrarea plasticului necesită, în general, scule ascuțite, viteză și avans adecvate și evită încălzirea excesivă a sculei. Sculele tocite sunt predispuse la zgârieturi, deformare prin extrudare și abateri dimensionale. Volumul excesiv de așchiere poate provoca revenirea materialului din cauza solicitării, ceea ce duce la „nepotrivire de asamblare calificată pentru măsurare”.
Strângerea trebuie să fie cât mai blândă posibil
Piesele din plastic sunt foarte susceptibile la deformare din cauza strângerii. O strângere prea strânsă poate părea stabilă în timpul prelucrării, dar dimensiunile se pot reface după eliberare. Folosiți fălci moi, aspirație cu vid sau dispozitive de fixare specializate pentru a reduce tensiunea localizată. Pentru piesele cu pereți subțiri, trebuie evitată presiunea ridicată prelungită, altfel pot apărea deformări după prelucrare.
Controlul temperaturii și ameliorarea stresului
Schimbările de temperatură din atelier afectează direct dimensiunile pieselor din plastic. Pentru piesele care necesită precizie ridicată, este recomandat să se permită aclimatizarea materialului și a mediului la temperatură înainte de prelucrare. Pentru materialele cu solicitări interne ridicate, poate fi necesară recoacerea sau tratamentul de îmbătrânire pentru a reduce riscul de deformare ulterioară. Deși acest lucru adaugă o etapă suplimentară, îmbunătățește semnificativ stabilitatea.
Indemnizație și compensație rezonabilă
Păstrarea unei mici adaosuri de finisare după prelucrarea brută poate reduce căldura și deformarea la așchiere. Pentru materialele predispuse la contracție, se poate adăuga compensare dimensională în timpul programării pentru a evita ca produsul final să fie prea mic sau prea mare. Inginerii de proces experimentați ajustează de obicei parametrii în funcție de lotul de prelucrare, condițiile meteorologice și starea materialului, ceea ce este, de asemenea, esențial pentru o precizie stabilă.
Cum să alegi materialul potrivit?
Cluați în considerare stabilitatea materialului
Stabilitatea dimensională a diferitelor materiale plastice variază foarte mult. De exemplu, POM, PC, PEEK, ABS și nailon prezintă caracteristici diferite. Unele materiale au o bună prelucrabilitate și o deformare minimă, ceea ce le face mai potrivite pentru piese de înaltă precizie; altele sunt foarte higroscopice și rezistente, oferind performanțe bune, dar fac controlul toleranței mai dificil.
Selectarea materialului în funcție de aplicație
Pentru ansambluri, piese de poziționare și console de precizie, stabilitatea dimensională și consecvența procesării sunt de obicei primordiale; pentru piesele rezistente la uzură, la temperaturi ridicate și izolatoare, rezistența, rezistența la căldură și rezistența chimică trebuie luate în considerare simultan. Nu se poate urmări un singur indicator ignorând performanța reală după prelucrare.
Consistența lotului este la fel de importantă
Chiar și cu același material, loturi diferite pot prezenta diferențe de densitate, conținut de umiditate și duritate. Cu cât fluctuația lotului este mai mare, cu atât este mai dificil să se stabilizeze toleranțele. Prin urmare, gestionarea fiabilă a lanțului de aprovizionare și inspecția materialelor primite sunt cruciale pentru controlul toleranțelor în prelucrarea CNC a materialelor plastice.
Întrebări frecvente
„De ce există încă mici abateri după prelucrare, chiar dacă am specificat toleranțele în desene?”
De fapt, acest lucru este normal. Materialele plastice nu sunt la fel de stabile ca metalele; toleranțele de pe desene sunt doar intervale țintă. Dacă acestea pot fi atinse în mod constant depinde de compatibilitatea materialului, structurii, procesului și mediului. Pentru piesele cu pereți subțiri, lungi sau cu cerințe ridicate de asamblare, se recomandă efectuarea verificării procesului în timpul etapei de prototipare înainte de a determina standardele finale de toleranță. Această abordare este mai fiabilă și mai rentabilă.
În concluzie, pentru a controla eficient toleranțele în prelucrarea CNC a plasticului, este crucial să se gestioneze nu doar precizia mașinilor-unelte, ci și proiectarea, procesele, echipamentele, dispozitivele de fixare, inspecția și materialele. Simplu spus, mai întâi definiți clar cerințele de desenare, apoi selectați materialele și metodele de prelucrare corecte. Apoi, minimizați deformarea și erorile prin parametrii adecvați ai sculelor, metode de prindere și controlul temperaturii. În cele din urmă, confirmați rezultatele folosind un proces de inspecție stabil. Piesele produse în acest mod nu sunt doar corecte din punct de vedere dimensional, ci și „potrivite, fiabile și consecvente între loturi”.
















