
Sculele de strunjire CNC afectează direct precizia dimensională, finisajul suprafeței, eficiența prelucrării și costurile de producție. În fabricarea arborilor de precizie, a manșoanelor metalice, a fitingurilor filetate și a componentelor echipamentelor de automatizare, diferite materiale și modele de piese necesită tipuri de scule, clase de plăcuțe și parametri de așchiere adecvate. Alegerea sculelor de strunjire CNC potrivite ajută la reducerea uzurii sculelor și a defectelor de prelucrare, îmbunătățind în același timp consecvența producției. Pentru companiile care caută piese strunjite CNC personalizate, înțelegerea tipurilor comune de scule și a criteriilor de selecție poate ajuta la optimizarea proceselor de prelucrare, la controlul costurilor de achiziție și la scurtarea timpilor de livrare.
Criterii de selecție a sculelor de strunjire CNC
Selectarea sculelor de strunjire CNC necesită o analiză atentă a materialului piesei de prelucrat, a geometriei piesei, a preciziei de prelucrare și a volumului de producție. Selecția corectă a sculelor poate reduce schimbările inutile ale sculelor, poate îmbunătăți stabilitatea la așchiere și poate ajuta producătorii să obțină rezultate mai bune la prelucrare.
Alegeți uneltele în funcție de material
Diferite materiale au niveluri diferite de duritate, tenacitate și caracteristici de așchiere. Materialele sculelor trebuie să corespundă condițiilor reale de prelucrare.
- Aliaje de aluminiu: Aluminiul oferă, în general, o bună prelucrabilitate. Plăcuțele așchietoare din carbură adecvate pot fi selectate în funcție de aplicație. Muchiile așchietoare ascuțite ajută la reducerea acumulării de muchie și la îmbunătățirea finisajului suprafeței.
- Oțel inoxidabil: Prelucrarea oțelului inoxidabil necesită atenție la temperatura de așchiere, ecruisare și uzura sculelor. Clasele adecvate de plăcuțe, acoperirile și geometriile antiașchiere ajută la menținerea unor condiții stabile de așchiere.
- Oțel carbon: Oțelul carbon este utilizat pe scară largă pentru arbori, conectori și componente mecanice. Selectați inserțiile adecvate în funcție de gradul oțelului, duritate și operațiunea de prelucrare.
- Alamă: Alama este utilizată în mod obișnuit pentru conectori, valve și fitinguri de precizie. Selecția sculelor trebuie să corespundă caracteristicilor de tăiere și cerințelor dimensionale ale materialului pentru a preveni afectarea ansamblului de către bavuri.
Potrivirea materialului sculei cu piesa de prelucrat ajută la îmbunătățirea performanței de așchiere, la prelungirea duratei de viață a sculei și la reducerea variațiilor calității prelucrării.
Selectarea instrumentelor în funcție de geometria piesei
Forma și dimensiunile piesei determină capacitățile necesare unei scule așchietoare. Strunjirea exterioară standard utilizează de obicei scule de strunjire exterioară, în timp ce găurile adânci, canelurile înguste și filetele complexe necesită scule mai specializate.
- Componente ale arborelui: Alegeți scule de strunjire exterioară adecvate în funcție de geometria treptelor, fețele frontale și diametrele exterioare. Echilibrați eficiența degroșării cu precizia de finisare.
- Manșoane cu pereți subțiri: Folosiți scule care generează forțe de tăiere adecvate și combinați-le cu o prindere stabilă a piesei pentru a reduce deformarea.
- Componente pentru găuri adânci: Selectați scule de găurit potrivite pentru diametrul și adâncimea găurii. Acordați atenție rigidității barei de scule, evacuării așchiilor și furnizării lichidului de răcire.
- Componente filetate: Alegeți inserțiile sau sculele de filetare în funcție de pasul filetului, profil și adâncime.
Selectarea sculelor pe baza geometriei reale a piesei ajută la simplificarea operațiunilor de prelucrare și la îmbunătățirea consistenței dimensionale.
Tipuri comune de scule de strunjire CNC
Operațiunile de strunjire CNC includ de obicei strunjirea exterioară, achierea, canelarea, debitarea, filetarea și găurirea internă. Fiecare operație are cerințe diferite privind geometria sculei, rezistența muchiei așchietoare și stabilitatea prelucrării. Înțelegerea tipurilor comune de scule îi ajută pe ingineri să dezvolte procese de prelucrare mai eficiente.
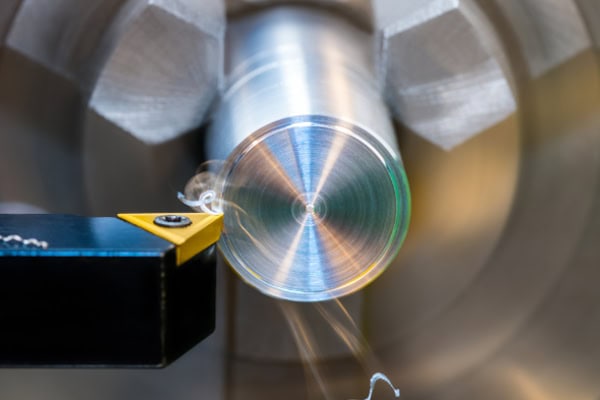
Scule de strunjire și finisare exterioară
Sculele de strunjire exterioară sunt utilizate pentru prelucrarea diametrelor exterioare, a suprafețelor în trepte și a fețelor frontale. Sunt utilizate pe scară largă în fabricarea arborilor. Sculele de degroșare îndepărtează eficient excesul de material, în timp ce sculele de finisare ating toleranțele dimensionale și rugozitatea suprafeței necesare.
La selectarea acestor scule, luați în considerare raza vârfului așchietorului, forma plăcuței, rigiditatea portsculei și parametrii de așchiere. O rază mai mare a vârfului așchietorului poate îmbunătăți finisajul suprafeței, dar poate și crește forțele de așchiere. Dimensiunea adecvată depinde de rigiditatea piesei de prelucrat și de cerințele de prelucrare. Arborii lungi și piesele cu pereți subțiri necesită o atenție deosebită la vibrații și deformare.
Scule de canelare și debitare
Sculele de canelare prelucrează caneluri exterioare, caneluri interioare și caneluri de etanșare. Sculele de debitare separă componentele finite de bara brută. Aceste scule au adesea muchii așchietoare înguste și sunt sensibile la alinierea sculei, rigiditatea suportului și evacuarea așchiilor.
- Scule de canelare: Selectați plăcuțele în funcție de lățimea, adâncimea și geometria fundului canelurii pentru a asigura accesul corespunzător la zona țintă.
- Scule de debitare: Mențineți o extensie adecvată a sculei și ajustați parametrii de tăiere în funcție de material și diametrul barei.
- Scule de canelare interioară: Verificați dimensiunile portsculei și spațiul de prelucrare disponibil pentru a preveni interferența cu pereții alezajului.
Alegerea sculelor adecvate de canelare și debitare îmbunătățește stabilitatea prelucrării și reduce riscul de bavuri, deteriorarea sculelor și uzură a pieselor.
Scule de filetat și bare de alezat
Sculele de filetat produc filete interne și externe pentru fitinguri filetate, elemente de fixare, componente de țevi și conexiuni mecanice. Selecția sculelor trebuie să țină cont de standardele filetului, pasul filetului, unghiul profilului și proprietățile materialului. Verificarea programului de prelucrare și efectuarea unei tăieturi de probă pot ajuta la prevenirea erorilor dimensionale ale filetului.
Barele de alezat sunt utilizate pentru a mări și finisa găurile existente. Pentru găurile adânci sau alezajele cu diametru mic, rigiditatea barei de scule, lungimea consolei și evacuarea așchiilor necesită o atenție deosebită. Selectarea corectă a sculelor de alezat ajută la controlul diametrului interior, rotunjimii și finisajului suprafeței pentru a îndeplini cerințele de asamblare de precizie.
Cum să îmbunătățiți performanța sculelor de strunjire CNC
Sculele adecvate oferă cele mai bune rezultate atunci când sunt combinate cu practici de operare corecte. Optimizarea parametrilor de așchiere, inspectarea regulată a stării sculelor și menținerea unui mediu de prelucrare curat pot reduce timpii de nefuncționare și pot îmbunătăți eficiența producției.
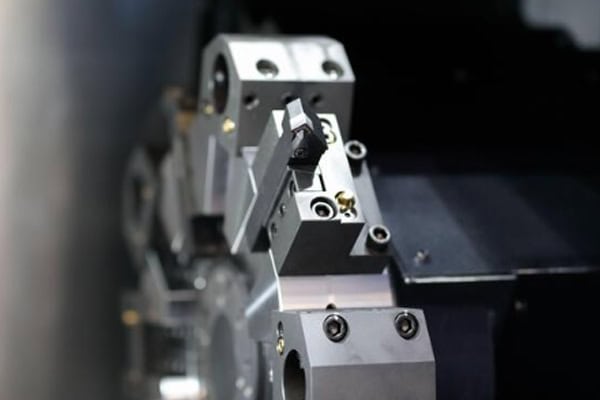
Optimizați parametrii de tăiere
Viteza de așchiere, avansul și adâncimea de așchiere trebuie ajustate în funcție de materialul piesei de prelucrat, gradul plăcuței, rigiditatea componentei și cerințele de finisare a suprafeței. Parametrii excesivi pot cauza supraîncălzirea, uzura accelerată a sculei sau vibrații. Parametrii prea conservativi pot prelungi timpul de prelucrare și pot reduce gradul de utilizare al mașinii.
- Degroșare: Creșterea eficienței de îndepărtare a materialului în limitele rigidității mașinii și capacității sculei.
- Finisare: Accent pe precizia dimensională, calitatea suprafeței și stabilitatea la tăiere.
- Prelucrarea găurilor adânci: Ajustați vitezele de avans în funcție de cerințele de evacuare a așchiilor și asigurați-vă că lichidul de răcire ajunge eficient în zona de așchiere.
- Filetare: Asigurați-vă că viteza axului, sincronizarea avansului și traiectoriile sculei corespund cerințelor specificate pentru filetare.
Validarea parametrilor de așchiere prin prelucrare de probă și măsurători ajută la reducerea ajustărilor repetate de configurare și la îmbunătățirea consecvenței lotului.
Întreținerea și înlocuirea corectă a sculelor de tăiere
Uzura sculelor afectează precizia dimensională, finisajul suprafeței și stabilitatea prelucrării. O rutină de inspecție regulată ajută la identificarea muchiilor așchietoare deteriorate, a uzurii anormale și a modificărilor condițiilor de așchiere.
- Inspectați în mod regulat muchiile așchietoare și înlocuiți plăcuțele care prezintă ciobiri sau uzură semnificativă.
- Curățați suprafețele de prindere a sculei pentru a preveni ca așchiile să afecteze poziționarea plăcuței.
- Înregistrați durata de viață a sculelor și cantitățile de producție pentru a stabili intervale adecvate de înlocuire.
- Verificați sistemele de răcire și transportoarele de așchii pentru a reduce problemele de prelucrare cauzate de acumularea de așchii.
Gestionarea eficientă a sculelor reduce timpii de nefuncționare neașteptați și lucrările repetate, ajutând în același timp producătorii să controleze costurile de producție pe termen lung.
Cum să alegi un furnizor de servicii de strunjire CNC de încredere
Pentru companiile care necesită componente de precizie personalizate, furnizorul de prelucrare selectează de obicei uneltele pe baza desenelor, materialelor și cerințelor de producție. Colaborarea cu un furnizor experimentat ajută la echilibrarea eficienței prelucrării, a calității produsului și a costurilor de fabricație.
Verificarea echipamentelor și a capacităților de prelucrare
Cumpărătorii ar trebui să verifice dacă furnizorul are strunguri CNC adecvate dimensiunilor și geometriei componentei, împreună cu echipamentele de inspecție și procedurile de control al calității necesare. Pentru piesele cu găuri adânci, filete complexe sau toleranțe strânse, confirmați că furnizorul are experiență relevantă în prelucrare.
Furnizați documentație tehnică completă
Când solicitați o ofertă de preț, furnizați modele 3D și desene tehnice, inclusiv clasele de materiale, dimensiunile critice, toleranțele, cerințele de tratament al suprafeței și cantitățile comandate. Documentația completă permite furnizorilor să evalueze mai precis configurațiile sculelor, timpul de prelucrare și cerințele de inspecție, rezultând oferte de preț mai clare și programe de livrare mai fiabile.
Alegerea unui furnizor competent de prelucrare CNC ajută la asigurarea faptului că componentele strunjite îndeplinesc specificațiile, reducând în același timp costurile asociate cu comunicarea de proiectare, ajustările procesului și refacerea lucrărilor.
Alegerea sculelor de strunjire CNC potrivite necesită luarea în considerare a proprietăților materialelor, a geometriei piesei, a preciziei de prelucrare și a eficienței producției. Prin selectarea sculelor adecvate, optimizarea parametrilor de așchiere și întreținerea corespunzătoare a echipamentelor, producătorii pot îmbunătăți calitatea componentelor, pot prelungi durata de viață a sculelor și pot controla costurile de producție. Companiile care caută servicii personalizate de prelucrare pot accelera procesul de selecție prin furnizarea de desene tehnice complete și consultarea unui furnizor experimentat.
















