
Turnarea sub presiune și turnarea prin injecție pot părea similare, deoarece ambele utilizează o matriță pentru a forma piese repetitive dintr-un material aflat într-o stare fluidă. Diferența cheie constă în material: turnarea sub presiune produce în principal componente metalice, în timp ce turnarea prin injecție convențională este utilizată pentru materiale plastice. Această distincție afectează rezistența piesei, greutatea, performanța la temperatură, sculele, costul și aplicațiile adecvate.
Acest ghid explică principalele diferențe dintre turnarea sub presiune și turnarea prin injecție, inclusiv materialele, performanța dimensională, finisajul suprafeței, viteza de producție, investiția în scule și costul pieselor. De asemenea, arată unde se potrivește cel mai bine fiecare proces și cum cerințele de materiale, volumul producției și funcția finală a piesei pot ghida decizia corectă de fabricație.
Turnare sub presiune vs. turnare prin injecție - pe scurt
Cea mai rapidă modalitate de a înțelege aceste două procese este de a compara producția lor și unde performează fiecare cel mai bine. Ambele pot susține producția repetată, dar metalul și plasticul se comportă foarte diferit în produsele reale.
| Factor | Die Casting | Turnare prin injecție |
| Materiale principale | Aliaje de aluminiu, zinc, magneziu | Termoplastice și materiale plastice inginerești |
| Partea finală | Metal | Plastic |
| Rigiditate structurală | În general mai mare | Depinde puternic de gradul plasticului |
| Greutate parțială | Superior | De obicei mai jos |
| Performanță termică | In general mai bine | Dependent de material |
| Comportamentul electric | conductive | Adesea izolator electric |
| Investiții în scule | Înalt | Înalt |
| Volumul producției | Mediu spre mare | Mediu spre foarte ridicat |
| Finisarea de suprafață | Finisaj bun de tip turnat | Finisaj turnat bun |
| Prelucrare secundară | Comun pe caracteristicile critice | De obicei, mai puțin extins |
| Cel mai potrivit | Piese metalice structurale și funcționale | Piese din plastic ușoare și versatile |
Niciunul dintre procese nu este automat mai bun. O carcasă din plastic și o carcasă din aluminiu pot avea forme similare, dar pot îndeplini cerințe mecanice, termice, electrice și comerciale foarte diferite.
Ce este Die Casting?
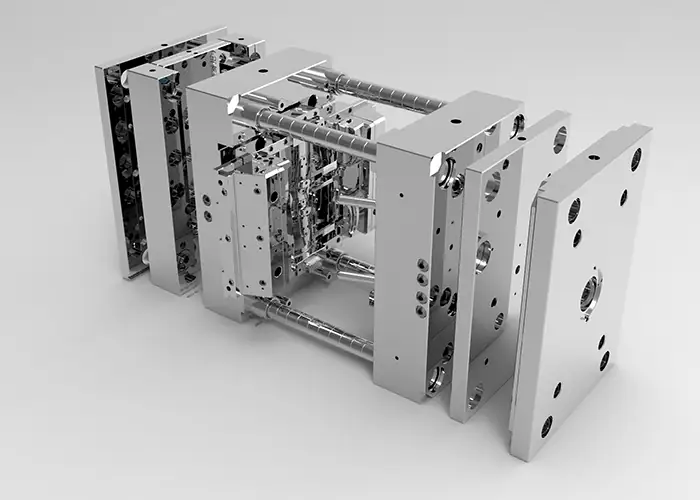
Turnarea sub presiune este un proces de fabricație în care metalul topit este forțat într-o matriță metalică reutilizabilă și lăsat să se solidifice în forma dorită. Aliajele de aluminiu, zinc și magneziu sunt printre cele mai comune opțiuni, deoarece combină proprietăți mecanice utile cu o turnabilitate bună.
Procesul este deosebit de valoros atunci când un proiect necesită producția repetată de componente metalice complexe. Elementele care altfel ar necesita mai multe operațiuni de prelucrare sau asamblare pot fi adesea formate direct în piesa turnată, deși zonele critice pot necesita în continuare prelucrare CNC ulterior.
Principalele avantaje ale turnării sub presiune
Principalul avantaj al turnării sub presiune este că produce componente metalice reale cu rezistență, rigiditate, rezistență la temperatură și stabilitate dimensională utile. Acest lucru o face potrivită pentru carcase, console, cadre structurale, componente auto și alte piese care trebuie să suporte sarcini mecanice sau să își mențină rigiditatea.
Metalul oferă, de asemenea, funcții pe care multe materiale plastice nu le pot reproduce cu ușurință. O carcasă din aluminiu turnat sub presiune, de exemplu, poate ajuta la disiparea căldurii, poate asigura conductivitate electrică și poate susține ecranarea EMI, oferind în același timp o structură metalică relativ ușoară.
Turnarea sub presiune poate crea, de asemenea, pereți subțiri, nervuri, bosaje și geometrii externe complexe într-o singură piesă. Atunci când designul este potrivit pentru turnare, acest lucru poate reduce cantitatea de material îndepărtat și asamblat necesar după formarea formei de bază.
Principalele limitări ale turnării sub presiune
Turnarea sub presiune necesită scule dedicate, așa că investiția inițială este dificil de justificat pentru cantități foarte mici. Procesul este, în general, cel mai economic atunci când designul este stabil și se vor produce suficiente piese pentru a distribui costurile sculelor pe întreg ciclul de producție.
Alegerea materialelor este, de asemenea, mai restrânsă decât în cazul turnării prin injecție a plasticului. Turnarea sub presiune utilizează în principal aliaje neferoase turnabile, iar componenta finită poate conține defecte legate de turnare, cum ar fi porozitatea, dacă procesul sau geometria nu sunt bine controlate.
Pentru găuri cu toleranțe strânse, suprafețe de etanșare, locații ale rulmenților sau elemente filetate, o piesă turnată poate necesita în continuare prelucrare secundară înainte de a fi gata de asamblare.
Ce este turnarea prin injecție?
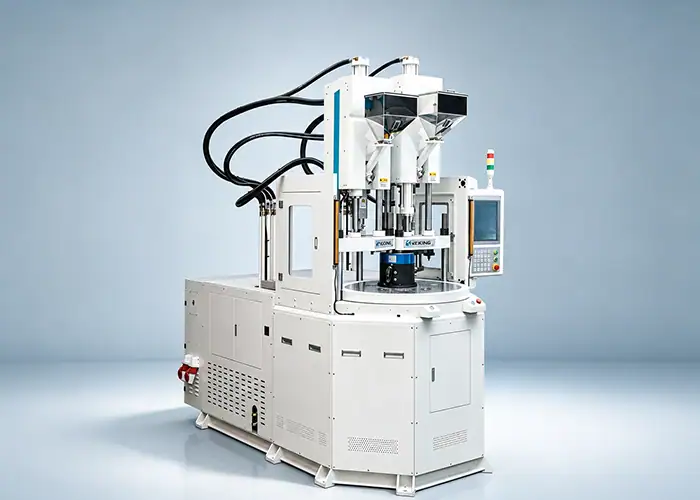
Turnarea prin injecție este un proces utilizat pentru fabricarea pieselor din plastic prin încălzirea unui material termoplastic până când acesta poate curge, umplerea cavității unei matrițe și permiterea materialului să se răcească în forma sa finală. Materialele comune includ ABS, polipropilenă, policarbonat, nailon, polietilenă și multe alte materiale plastice inginerești.
La fel ca turnarea sub presiune, turnarea prin injecție este cea mai potrivită pentru producția repetată odată ce geometria produsului a fost finalizată. Principalul său avantaj este gama largă de proprietăți care pot fi obținute prin selectarea diferiților polimeri, aditivi, materiale de umplutură și culori.
Principalele avantaje ale turnării prin injecție
Turnarea prin injecție a plasticului poate produce piese ușoare cu forme complexe și aspect uniform. O componentă turnată poate integra nervuri, bosaje, cleme, îmbinări prin clipsare, texturi și alte caracteristici care altfel ar trebui asamblate separat.
Flexibilitatea materialelor este un alt avantaj major. Inginerii pot selecta materialele plastice pentru transparență, flexibilitate, rezistență chimică, izolație electrică, rezistență la impact, frecare redusă sau un aspect particular al suprafeței. Acest lucru face ca turnarea prin injecție să fie utilă pentru o gamă foarte largă de produse.
Odată ce sculele sunt stabilite, procesul devine, de asemenea, extrem de eficient pentru producția repetată. Pentru produsele de volum mare, un ciclu relativ scurt și o risipă limitată de material pot duce la un cost atractiv per piesă.
Principalele limitări ale turnării prin injecție
Cea mai mare limitare este investiția inițială în matriță. Sculele devin mai atractive pe măsură ce cantitatea de producție crește, dar poate fi dificil de justificat atunci când sunt necesare doar prototipuri sau un număr mic de piese.
Plasticul nu poate înlocui metalul în toate aplicațiile. Unele produse necesită o rigiditate mai mare, o rezistență la temperaturi mai ridicate, conductivitate termică sau proprietăți structurale specifice metalului pe care termoplastele convenționale nu le pot oferi.
Modificările de design devin, de asemenea, mai costisitoare odată ce matrița a fost finalizată. Pentru proiectele care evoluează încă rapid, prelucrarea CNC sau un alt proces care necesită puține unelte poate oferi mai multă flexibilitate în faza incipientă a dezvoltării.
Diferențe cheie între turnarea sub presiune și turnarea prin injecție
Cele mai importante diferențe provin din comportamentul metalului și plasticului, mai degrabă decât din faptul că ambele procese utilizează matrițe. Selecția materialelor afectează aproape fiecare decizie ulterioară, de la greutatea și rezistența piesei până la finisare și cost.
Înțelegerea timpurie a acestor diferențe poate împiedica conceperea unui proiect în jurul unui proces care nu corespunde cerințelor produsului final.
Materiale
Turnarea sub presiune este asociată în principal cu aliaje de aluminiu, zinc și magneziu. Aceste materiale sunt selectate atunci când produsul finit necesită rezistență metalică, rigiditate, rezistență la temperatură, conductivitate sau o structură metalică durabilă.
Turnarea prin injecție utilizează polimeri precum ABS, polipropilenă, policarbonat, nailon, POM și multe alte termoplaste. Gama largă de materiale permite proiectanților să acorde prioritate proprietăților precum greutatea redusă, transparența, rezistența la impact, izolația electrică, rezistența chimică sau flexibilitatea.
Selecția materialelor determină adesea procesul de fabricație înainte de a fi luați în considerare alți factori. Dacă o componentă trebuie să fie din aluminiu, turnarea convențională prin injecție a plasticului nu este o alternativă. Dacă un plastic izolant ușor îndeplinește deja cerințele produsului, turnarea sub presiune poate adăuga greutate și costuri fără a oferi o valoare utilă.
Turnarea prin injecție a metalelor nu trebuie confundată cu turnarea convențională prin injecție a plasticului. Turnarea prin injecție MIM utilizează pulbere metalică amestecată cu un liant și necesită operațiuni suplimentare de dezlegare și sinterizare, ceea ce o face un proces de fabricație separat.
Rezistență, greutate și performanță funcțională
Metalele turnate sub presiune oferă, în general, o rigiditate și o rigiditate structurală mai mari decât materialele plastice turnate neranforsate. Prin urmare, acestea sunt atractive pentru carcasele portante, structurile mecanice, echipamentele producătoare de căldură și componentele care necesită un corp metalic durabil.
Materialele plastice turnate prin injecție au un avantaj major în ceea ce privește greutatea. Densitatea lor mai mică poate reduce masa totală a unui produs, ceea ce este util în echipamentele portabile, vehiculele, electronicele portabile și produsele de larg consum.
Funcția poate fi mai importantă decât simpla rezistență. Metalul poate asigura transferul de căldură și ecranarea electromagnetică, în timp ce materialele plastice pot oferi izolație electrică și rezistență la coroziune fără a necesita un strat protector separat. Prin urmare, alegerea corectă depinde de ceea ce trebuie să facă componenta, mai degrabă decât de materialul care are cea mai mare valoare de rezistență.
Precizie și stabilitate dimensională
Ambele procese pot produce piese de producție repetabile, dar capacitatea dimensională depinde de material, geometrie, dimensiunea piesei, scule și cerințele caracteristicilor critice.
Piesele turnate sub presiune pot obține o bună consistență dimensională, în special pentru o geometrie structurală stabilă. Cu toate acestea, alezajele de precizie, suprafețele de îmbinare, filetele, zonele de etanșare și alte caracteristici critice sunt adesea prelucrate după turnare, atunci când este necesar un control mai strict.
Piesele turnate prin injecție pot oferi, de asemenea, o bună repetabilitate, dar materialele plastice se contractă și reacționează la temperatură diferit față de metale. Prin urmare, calitatea materialului, grosimea peretelui, temperatura mediului și geometria pot influența dimensiunile finale.
Din acest motiv, este mai precis să se evalueze cerințele de toleranță ale unei anumite piese decât să se susțină că un proces este întotdeauna mai precis decât celălalt.
Greutatea și dimensiunea piesei
Turnarea prin injecție are un avantaj clar atunci când reducerea greutății este o prioritate. Componentele din plastic pot înlocui piesele metalice mai grele în produsele unde sarcinile, temperatura și mediul necesare permit acest lucru.
Turnarea sub presiune devine mai atractivă atunci când designul necesită rigiditatea și rigiditatea metalului. În unele cazuri, un perete metalic mai subțire poate oferi comportamentul structural necesar produsului, chiar dacă materialul în sine are o densitate mai mare.
Prin urmare, decizia inginerească este un echilibru între reducerea greutății și performanța structurală, mai degrabă decât simpla alegere a celui mai ușor material.
Finisajul și aspectul suprafeței
Piesele turnate sub presiune pot părăsi matrița cu o suprafață metalică relativ netedă și pot primi ulterior finisaje suplimentare, atunci când este necesar. Piesele turnate din aluminiu, de exemplu, pot fi prelucrate, vopsite, acoperite cu pulbere, placate sau tratate cu un proces de conversie sau anodic adecvat, în funcție de aliaj și aplicație.
Materialele plastice turnate prin injecție pot obține diferite aspecte direct din matriță. Culoarea poate fi adesea încorporată în material, în timp ce suprafețele lustruite sau texturate ale matriței pot crea finisaje lucioase, mate sau cu model.
Piesele din plastic pot fi, de asemenea, vopsite, imprimate sau acoperite după turnare. Prin urmare, turnarea prin injecție oferă o flexibilitate deosebit de mare atunci când aspectul produsului, culoarea, brandingul sau textura suprafeței sunt importante.
Costul turnării sub presiune vs. turnarea prin injecție
Costul este unul dintre cele mai frecvente motive pentru care inginerii compară aceste procese, dar nu există un răspuns universal la întrebarea care este mai ieftin. Rezultatul depinde de scule, material, geometria piesei, volumul producției și cantitatea de finisare sau prelucrare necesară ulterior.
Un cost mai mic al materiilor prime nu înseamnă automat un cost mai mic al piesei finite, iar o matriță mai scumpă poate fi totuși economică atunci când este utilizată pentru un ciclu de producție suficient de mare.
Cost al sculelor
Atât turnarea sub presiune, cât și turnarea prin injecție necesită scule dedicate, ceea ce reprezintă o investiție inițială semnificativă în comparație cu prelucrarea CNC sau alte procese fără scule.
Matrițele de turnare sub presiune trebuie să funcționeze cu metal topit și să reziste la cicluri termice și mecanice solicitante. Prin urmare, fabricarea și întreținerea sculelor pot fi costisitoare pe parcursul programelor de producție lungi.
Matrițele de injecție variază foarte mult și ca preț. O matriță simplă cu o singură cavitate este foarte diferită de o unealtă de producție cu mai multe cavități, cu mișcări complexe, inserții sau suprafețe cosmetice solicitante.
Întrebarea practică nu este dacă sculele sunt scumpe, ci dacă volumul de producție așteptat poate justifica această investiție.
Costul materialelor și al pieselor
Componentele din plastic beneficiază adesea de o densitate mai mică și, în funcție de rășină, de un cost mai mic al materiilor prime. Acest lucru poate face ca turnarea prin injecție să fie foarte economică pentru produsele ușoare de volum mare.
Componentele turnate sub presiune utilizează metal și pot necesita, de asemenea, tăiere, prelucrare, tratament de suprafață sau alte lucrări secundare. Prin urmare, costul lor individual de producție poate fi mai mare.
Totuși, costul ar trebui întotdeauna luat în considerare în raport cu funcționalitatea. Dacă produsul necesită rezistență metalică, disipare a căldurii, rigiditate sau ecranare, înlocuirea acestuia cu plastic doar pentru a reduce prețul pe bucată poate crea o componentă care nu mai îndeplinește cerințele inginerești.
Volumul producției și costul per piesă
Ambele procese devin mai atractive din punct de vedere economic pe măsură ce volumul producției crește, deoarece investiția inițială în scule este distribuită pe mai multe componente.
La volume mici, matrița poate reprezenta o mare parte din costul proiectului. La volume mai mari, contribuția sa la fiecare piesă individuală devine progresiv mai mică.
Aceasta înseamnă că cererea anuală și durata de viață așteptată a produsului ar trebui luate în considerare împreună. O unealtă de producție costisitoare poate avea sens pentru zeci de mii de piese, dar poate fi dificil de justificat pentru câteva sute de bucăți.
Viteza de producție a turnării sub presiune vs. turnării prin injecție
Ambele procese sunt concepute pentru producție repetată și pot fabrica componente eficient odată ce sculele și condițiile procesului sunt stabilite. Rata reală de producție depinde de piesă și nu doar de numele procesului.
Comportamentul materialului, dimensiunea componentelor, geometria, cerințele de răcire, operațiunile secundare și inspecția pot influența timpul total de fabricație.
Care este mai potrivit pentru producția de volum mare?
Ambele procese pot fi excelente pentru producția de volum mare atunci când sunt asociate cu produsul corect.
Pentru componentele metalice, turnarea sub presiune poate produce în mod repetat forme complexe mult mai eficient decât prelucrarea întregii piese din metal solid în multe aplicații. Pentru produse din plastic adecvate, turnarea prin injecție poate realiza o producție repetitivă extrem de eficientă cu o risipă redusă de material.
Prin urmare, întrebarea mai importantă nu este pur și simplu care proces este mai rapid. Ci care proces poate produce materialul, geometria și performanța necesare la volumul de producție țintă cu cel mai practic cost total.
Avantaje și limitări pe scurt
În acest punct, diferențele pot fi rezumate într-un mod mai simplu. Turnarea sub presiune este valoroasă în primul rând atunci când produsul necesită performanțe metalice, în timp ce turnarea prin injecție este cea mai puternică opțiune atunci când greutatea redusă și versatilitatea polimerilor oferă un avantaj practic.
| Factor | Die Casting | Turnare prin injecție |
| Avantajul principal | Piese metalice rezistente și rigide | Piese din plastic ușoare și versatile |
| Gama de materiale | În principal aliaje neferoase turnabile | Gamă largă de termoplastice |
| Greutate | Superior | Coborâți |
| Performanță termică | In general mai bine | Depinde de gradul plasticului |
| Comportamentul electric | conductive | Adesea izolator |
| Coroziune | În funcție de aliaj și finisaj | Nu ruginește ca metalul |
| scule | Investiție inițială mare | Investiție inițială mare |
| Modificări de proiectare după prelucrarea sculelor | Scump | Scump |
| Prelucrare secundară | Adesea necesar pentru caracteristici critice | De obicei, mai limitat |
| Producție în volum mare | Excelent | Excelent |
Tabelul ar trebui folosit ca punct de plecare, nu ca regulă absolută. Materialele plastice de calitate superioară și aliajele specializate pot schimba semnificativ unele dintre aceste comparații.
Aplicații ale turnării sub presiune și turnării prin injecție
Aceleași industrii folosesc adesea ambele procese, deoarece componente diferite din interiorul unui produs pot necesita proprietăți ale materialelor complet diferite. O ramă metalică și un capac din plastic pot coexista în același ansamblu din motive inginerești foarte bune.
Prin urmare, analizarea aplicațiilor după funcție oferă mai multă valoare decât simpla atribuire a unui singur proces unei întregi industrii.
Automotive
În producția de automobile se utilizează turnarea sub presiune pentru carcase, componente structurale, suporturi, piese legate de sistemul de transmisie și alte aplicații în care rezistența metalului sau gestionarea căldurii sunt importante.
Turnarea prin injecție este utilizată pe scară largă pentru componente interioare, capace, conectori, cleme, tablouri de bord, carcase electrice și alte piese unde greutatea redusă și flexibilitatea designului oferă avantaje.
Designul modern al vehiculelor combină frecvent ambele abordări. Decizia depinde de funcția fiecărei componente, mai degrabă decât de industria în sine.
Echipamente industriale
Utilajele industriale utilizează adesea carcase, console, suporturi și incinte din metal turnat sub presiune care necesită rigiditate sau durabilitate.
Materialele plastice turnate prin injecție sunt comune în capacele de protecție, mânere, carcasele de control, butoanele, componentele electrice și alte piese care nu necesită o structură metalică.
În multe ansambluri, componentele turnate sub presiune și cele turnate lucrează împreună, permițând metalului să suporte sarcini structurale, în timp ce plasticul reduce greutatea și simplifică caracteristicile de protecție sau ergonomice.
Medical
Produsele medicale pot include atât componente metalice, cât și din plastic, dar selecția materialelor trebuie să se bazeze pe cerințele exacte ale dispozitivului.
Carcasele metalice și componentele structurale pot fi selectate acolo unde rigiditatea, durabilitatea sau stabilitatea dimensională sunt importante. Materialele plastice turnate prin injecție sunt utilizate pe scară largă pentru carcase, componente de unică folosință, piese transparente și alte produse medicale unde un polimer aprobat adecvat îndeplinește cerințele funcționale și de reglementare.
Niciunul dintre procese nu ar trebui selectat doar pentru că produsul este „medical”. Gradul materialului, sterilizarea, utilizarea preconizată și cerințele de reglementare trebuie evaluate separat.
Componente electronice
Electronica este un bun exemplu în care diferența funcțională dintre metal și plastic devine clară.
Carcasele turnate sub presiune pot oferi rigiditate structurală, disipare a căldurii și ecranare electromagnetică. Carcasele turnate prin injecție pot reduce greutatea, pot oferi izolație electrică, pot încorpora culori și texturi și pot forma elemente detaliate în mod economic.
Alegerea finală depinde adesea de gestionarea termică, ecranare, siguranța electrică, aspect și greutatea produsului.
Produse de consum
Turnarea prin injecție este utilizată pe scară largă pentru produsele de consum, deoarece materialele plastice oferă o greutate redusă, flexibilitate a culorii, geometrie complexă și producție eficientă de volum mare.
Turnarea sub presiune este mai potrivită atunci când un produs de consum beneficiază de o structură metalică, o durabilitate mai mare, un transfer de căldură sau un aspect și o senzație metalică premium.
Un singur produs finit poate conține ambele tipuri de componente, fiecare proces fiind utilizat doar acolo unde proprietățile sale creează valoare reală.
Poate aceeași piesă să utilizeze oricare dintre procese?
În unele cazuri, un concept de piesă poate fi fabricat fie din metal, fie din plastic, dar schimbarea procesului de fabricație necesită de obicei mai mult decât simpla înlocuire a unui material cu altul.
Metalul și plasticul reacționează diferit la sarcină, căldură, grosimea peretelui, forțele de asamblare și condițiile de mediu. Prin urmare, o geometrie optimizată pentru plasticul turnat prin injecție poate să nu fie ideală pentru aluminiul turnat sub presiune, iar o componentă metalică turnată sub presiune poate necesita o reproiectare substanțială înainte de a putea fi convertită în plastic.
De exemplu, o carcasă din plastic se poate baza pe nervuri pentru a crea rigiditate, menținând în același timp pereții ușori. O versiune metalică poate obține o rigiditate suficientă cu o structură diferită a peretelui. În mod similar, un înlocuitor din plastic pentru o piesă metalică poate necesita secțiuni mai groase sau ranforsări suplimentare pentru a obține o rigiditate acceptabilă.
Prin urmare, o modificare a procesului ar trebui tratată ca o decizie de reproiectare, mai degrabă decât ca o simplă înlocuire de materiale.
Cum să alegi între turnarea sub presiune și turnarea prin injecție
O decizie bună privind fabricația începe cu cerințele produsului, nu cu o preferință pentru un anumit proces. Materialul, performanța mecanică, mediul, volumul și costul total ar trebui evaluate împreună.
În multe cazuri, răspunsul la una sau două întrebări de bază despre inginerie va restrânge rapid alegerea.
Începeți cu necesarul de materiale
Prima întrebare este dacă componenta trebuie să fie într-adevăr din metal.
Dacă piesa necesită rigiditate ridicată, disipare a căldurii, durabilitate metalică, ecranare EMI sau alte proprietăți care depind de metal, turnarea sub presiune poate fi metoda de producție mai potrivită.
Dacă un plastic ingineresc oferă deja o rezistență și performanțe de mediu suficiente, turnarea prin injecție poate reduce greutatea și poate oferi o flexibilitate mult mai mare în ceea ce privește culoarea, izolația, transparența și alte caracteristici ale materialului.
Începerea cu materialul împiedică echipele să compare economia producției între două procese care pot să nu livreze piese funcționale echivalente.
Luați în considerare rezistența, greutatea și mediul înconjurător
Mediul de operare trebuie luat în considerare împreună cu cerințele mecanice.
O carcasă expusă la căldură, vibrații, sarcini mecanice sau cerințe de ecranare electrică poate favoriza metalul. Un produs portabil care prioritizează greutatea redusă, izolația electrică, rezistența la coroziune sau flexibilitatea estetică poate favoriza plasticul.
Expunerea la substanțe chimice și condițiile exterioare contează, de asemenea. Unele materiale plastice se comportă bine în medii corozive, în timp ce unele piese metalice pot necesita protecție suplimentară a suprafeței.
Comparați costul sculelor și volumul producției
Ambele procese au cel mai mult sens din punct de vedere economic atunci când designul este stabil.
Dacă produsul se schimbă frecvent, investițiile în scule de producție pot genera revizii costisitoare. Fabricarea prototipurilor sau prelucrarea CNC pot oferi mai multă flexibilitate în timp ce geometria și asamblarea sunt încă în curs de validare.
Odată ce proiectul este matur, costul sculelor ar trebui comparat cu volumul anual așteptat, durata de viață anticipată a produsului, costul unitar și operațiunile secundare. Aceasta oferă o comparație mult mai realistă decât analizarea exclusivă a prețului matriței.
Luați în considerare prelucrarea și finisarea secundară
Turnarea sub presiune poate produce o componentă metalică cu formă aproape netă, dar caracteristicile critice pot necesita în continuare prelucrare CNC. Alezajele de precizie, găurile filetate, suprafețele de etanșare, fețele de referință și caracteristicile de îmbinare strânsă sunt exemple comune.
Turnarea prin injecție poate produce adesea o geometrie finală mai completă direct de la sculă, deși pot fi necesare în continuare imprimarea, acoperirea, asamblarea sau alte finisări.
Prin urmare, o comparație realistă a procesului de fabricație ar trebui să analizeze componenta finită, nu doar costul operațiunii inițiale de turnare sau turnare.
Unde se încadrează prelucrarea CNC?
Prelucrarea CNC joacă un rol util înainte, după sau chiar în locul acestor două procese. Principalul său avantaj este flexibilitatea, deoarece nu necesită scule de producție dedicate.
În timpul dezvoltării produsului, prelucrarea CNC poate produce prototipuri din metal sau plastic ingineresc, astfel încât inginerii să poată verifica geometria, potrivirea, asamblarea și funcția de bază înainte de a se dedica unei matrițe sau unei matrițe. Acest lucru este util în special atunci când dimensiunile sau detaliile produsului sunt încă în schimbare.
Pentru componentele turnate sub presiune, prelucrarea CNC este, de asemenea, utilizată în mod obișnuit după turnare pentru a finisa caracteristicile critice care necesită un control dimensional mai mare decât poate oferi turnarea singură. Găurile, filetele, fețele de îmbinare, suprafețele de etanșare și interfețele de precizie sunt exemple tipice.
Pentru producția de volum mic, prelucrarea CNC poate rămâne metoda de fabricație mai practică chiar și atunci când costul sculelor dedicate de turnare sub presiune sau de injecție nu poate fi încă justificat.
Întrebări frecvente
Care sunt defectele comune care pot apărea în turnarea sub presiune?
Defectele comune ale turnării sub presiune includ porozitatea, închiderile la rece, erorile de turnare, bavurile, fisurile superficiale și distorsiunile dimensionale. Apariția lor depinde de aliaj, geometria piesei, starea matriței și procesul de turnare. Zonele critice pot necesita inspecții suplimentare sau prelucrare CNC pentru a îndeplini cerințele dimensionale și funcționale finale.
Este CNC mai bun decât turnarea?
Niciunul dintre procese nu este întotdeauna mai bun. Prelucrarea CNC este de obicei mai potrivită pentru prototipuri, piese de volum mic, toleranțe strânse și modele care se pot schimba în continuare. Turnarea devine mai economică pentru producția de volum mai mare de piese metalice repetate. Multe componente turnate sub presiune utilizează, de asemenea, prelucrarea CNC ulterior pentru găuri de precizie, filete, suprafețe de etanșare și caracteristici de îmbinare.
De ce se folosește aluminiul în turnarea sub presiune?
Aluminiul este utilizat pe scară largă în turnarea sub presiune, deoarece oferă un echilibru bun între greutate redusă, rezistență, rezistență la coroziune, conductivitate termică și stabilitate dimensională. De asemenea, poate forma forme complexe în mod eficient, ceea ce face ca turnarea sub presiune a aluminiului să fie potrivită pentru industria auto, electronică, echipamente industriale și componente de carcasă.
Concluzie
Turnarea sub presiune și turnarea prin injecție sunt ambele metode de producție eficiente, dar cea mai importantă diferență dintre ele constă în materialul pentru care sunt proiectate să îl proceseze. Turnarea sub presiune este mai potrivită pentru componentele care necesită rezistență metalului, rigiditate, performanță termică sau stabilitate structurală, în timp ce turnarea prin injecție este ideală pentru piesele ușoare din plastic, cu o gamă largă de opțiuni de materiale și aspect. Alegerea corectă depinde de funcție, material, investiția în scule, volumul producției și costul total al piesei finite.
La TiRapid , oferim servicii de prelucrare CNC de precizie și fabricare de prototipuri pentru piese metalice și din plastic ingineresc, împreună cu prelucrare secundară pentru componente care necesită un control dimensional mai strict. Asistența noastră în fabricație ajută la evaluarea geometriei, materialului, caracteristicilor critice și cerințelor de producție înainte de a trece de la prototipuri la producția repetată.















