
Înainte de a transforma ideile în piese, evaluez prelucrabilitatea - folosind scule standard, toleranțe adecvate și configurații minime. Acest ghid de proiectare pentru prelucrare CNC oferă reguli practice și sfaturi DFM de la concept până la livrare, ajutându-vă să creați piese de înaltă precizie mai rapid, mai fiabil și mai rentabil.
Ce este prelucrarea CNC
Prelucrarea CNC (Computer Numeric Control) este un proces substractiv în care uneltele programate taie cu precizie materiile prime în piese. Aceasta oferă o precizie excepțională, repetabilitate și compatibilitate cu metalele și materialele plastice, conectând proiectarea CAD la producția din lumea reală pentru o fabricație mai rapidă și mai eficientă.
Principii OPrelucrare CNC
Prelucrarea CNC îndepărtează materialul strat cu strat dintr-un bloc solid (piesă de prelucrat). Spre deosebire de natura aditivă a imprimării 3D, CNC este subtractivă - fiecare tăietură contează pentru geometria finală.
Frezare : Folosește scule de tăiere rotative pentru a sculpta suprafețe, fante și cavități. Este ideală pentru forme 3D prismatice sau complexe. De exemplu, în munca mea zilnică, carcasele de aluminiu cu toleranțe de ±0.01 mm sunt frezate folosind centre pe 5 axe pentru a obține contururi precise și finisaje netede.
Strunjire : Rotește piesa de prelucrat în timp ce o unealtă staționară taie materialul, producând forme cilindrice sau conice. Această metodă este perfectă pentru arbori, bucșe și corpuri de supape, unde concentricitatea este critică.
Găurire : Formează găuri folosind burghie, cu diametre cuprinse de obicei între 0.5 mm și 50 mm. Găurile adânci necesită adesea găurire în trepte sau scule cu agent de răcire pentru a asigura precizia și evacuarea așchiilor.
În fabricile moderne, aceste operațiuni se combină adesea automat — frezarea, strunjirea și găurirea într-o singură configurație — îmbunătățind dramatic eficiența și precizia.
Tipuri comune OMașini CNC
Mașinile CNC variază în funcție de numărul de axe de mișcare:
Mașini cu 2-3 axe: Acestea sunt cele mai comune și mai rentabile. Ideale pentru piese plate și cavități simple, se mișcă în direcțiile X, Y și Z.
Mașini cu 4–5 axe: Oferă mișcări suplimentare de rotație și înclinare, permițând prelucrarea mai multor fețe sau a suprafețelor curbate complexe într-o singură configurație. De exemplu, componentele aerospațiale sau implanturile de titan necesită adesea prelucrare simultană pe 5 axe pentru precizie și consecvență.
Mașini hibride și multifuncționale: Combină frezarea, strunjirea și uneori rectificarea sau tăierea cu laser într-o singură unitate, reducând la minimum configurațiile și erorile umane.
La TiRapid, alegem de obicei echipamentele în funcție de geometria piesei și de cerințele de toleranță. Pentru prototipuri, axa pe 3 axe oferă viteză; pentru piese complexe sau producție, axa pe 5 axe asigură consistența dimensională și economii de costuri față de dispozitivele de fixare multiple.
Ce este proiectarea Fsau Prelucrare CNC
Înainte de începerea producției, proiectarea determină fabricabilitatea. Proiectarea pentru prelucrarea CNC își propune să producă piese mai rapid, mai ușor și mai rentabil, îndeplinind în același timp toate obiectivele funcționale și vizuale. Designul optimizat reduce traiectoriile sculelor, configurațiile și complexitatea, îmbunătățind precizia și viteza de livrare.
Rolul ODesign In TCiclul de fabricație
Designul modelează fiecare fază a procesului de producție:
Definește traiectoriile sculelor și complexitatea: Geometria, grosimea peretelui și toleranța afectează alegerea sculei și timpul ciclului. Designul inteligent poate reduce timpul de prelucrare cu peste 30%.
Reduce configurațiile și operațiunile de prindere: Luarea în considerare a accesibilității și a dispozitivelor de fixare standard în timpul proiectării îmbunătățește stabilitatea și eficiența.
Îmbunătățește precizia și repetabilitatea: Referințele de referință clare și alinierea consistentă reduc variațiile. La TiRapid, standardizarea găurilor de referință a redus erorile de refixare la ±0.01 mm.
Permite integrarea producției digitale: Fluxurile de lucru CNC moderne leagă datele de proiectare, CAM și inspecție pentru a menține precizia pe parcursul întregului proces.
Cum impactează designul costul Aal doilea timp de livrare
Fiecare dimensiune pe care o desenați afectează costul și timpul de producție:
Materialul și geometria determină timpul de așchiere: Buzunarele adânci sau pereții subțiri cresc uzura sculei. Reducerea adâncimii cu 10% poate reduce costurile cu aproximativ 15%.
Toleranțe strânse cresc costurile: Toleranțele standard de ±0.05 mm sunt rapide; ±0.01 mm dublează timpul de proces.
Designul simplificat accelerează livrarea: Revizuirile DFM ale TiRapid au redus timpii medii de livrare cu 2 zile prin ajustări de design, cum ar fi teșiturile și racordările.
Standardizarea economisește timp: Utilizarea filetelor, dimensiunilor găurilor și pieselor brute standard simplifică cotațiile, aprovizionarea și fabricația - în special pentru producția globală.
Ce sunt TAvantajele Ași limitări OProiectare Fsau Prelucrare CNC
Proiectarea pentru prelucrarea CNC oferă o precizie și o repetabilitate de neegalat, permițând producerea eficientă a geometriilor complexe. Cu toate acestea, factori precum geometria sculei, raza de acțiune și deplasarea mașinii impun limite. Înțelegerea acestor limite - și a modului de proiectare în jurul lor - asigură o producție de înaltă calitate și rentabilă.
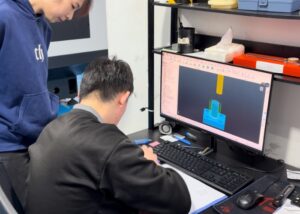
Avantaje
Designul este fundamentul costului, vitezei și calității.
Automatizare și precizie: Sistemele CNC ating o repetabilitate de ±0.01 mm, ideală pentru piese consistente, cum ar fi carcasele de supape sau îmbinările robotizate.
Versatilitatea materialelor: Prelucrarea CNC prelucrează atât metale, cât și materiale plastice prin ajustarea avansurilor și vitezelor.
Cicluri de prototipare mai scurte: Validarea DFM timpurie ajută la prezicerea forțelor de așchiere și a traiectoriilor sculelor; TiRapid reduce timpii de livrare a prototipurilor cu 60%.
Integrarea datelor: Fluxurile de lucru CAD-CAM asigură păstrarea intenției de proiectare pe parcursul fabricației și inspecției.
Limitări
Chiar și sistemele CNC avansate se confruntă cu constrângeri geometrice.
Forma sculei: Sculele rotunde nu pot tăia colțuri interne ascuțite; este necesară o rază a colțului ≥1.3× diametrul sculei.
Limitarea razei de acțiune: Buzunarele adânci care depășesc 3× diametrul sculei provoacă vibrații, crescând rugozitatea suprafeței de la Ra0.8 la Ra3.2.
Deplasarea mașinii: Piesele supradimensionate sau caracteristicile cu mai multe fețe necesită adesea mai multe configurări, crescând riscul de eroare.
Soluții: Strategii de optimizare a designului
Raport buzunar: Mențineți raportul adâncime-lățime ≤3:1 pentru a reduce deformarea sculei.
Raze de colț: Măriți raza de racordare (de exemplu, R1.5→R2.0) pentru a prelungi durata de viață a sculei.
Pereți subțiri: Folosiți ≥0.8 mm pentru metale, ≥1.5 mm pentru materiale plastice pentru a preveni vibrațiile.
Proiectarea găurii: Adâncime ≤4× diametru; lăsați spațiu liber în partea de jos a găurilor înfundate.
Filete: Lăsați secțiunile nefiletate cu o adâncime de 1.5× pas.
Text: Folosiți fonturi sans-serif de 20 de puncte cu text gravat, nu în relief.
Nervuri și bosaje: Grosimea ≈60% din peretele adiacent pentru a preveni deformarea.
Teșituri și racordări: Folosiți note globale de „rupere a tuturor muchiilor” pentru eficiență.
Unghiuri de deviere: Adăugați 1–2° pe pereții verticali pentru a reduce stresul de tăiere și a îmbunătăți finisajul.
Cum To Determinarea parametrilor cheie de prelucrare în timpul proiectării
În proiectarea pentru prelucrarea CNC, deciziile de proiectare definesc precizia, costul și timpul de livrare. Prin stabilirea toleranțelor, finisajelor, materialelor și dimensiunilor stocului din timp, inginerii asigură fabricabilitatea și eficiența - transformând intenția de proiectare într-o producție fiabilă, de înaltă precizie și rentabilă.
Toleranțe Ași aplicații GD&T
Toleranțele sunt puntea dintre proiectare și fabricație.
Costul acționărilor prin toleranță: Nu fiecare element necesită o precizie de ±0.01 mm. TiRapid a economisit 25% din timpul de prelucrare prin setarea a ±0.02 mm în zonele de ajustare și a ±0.1 mm în alte părți.
GD&T îmbunătățește claritatea: În loc de toleranțe liniare, GD&T definește caracteristici geometrice precum paralelismul, bătaia oblică și poziția.
Cele mai bune practici:
Folosiți IT7–IT8 pentru ajustaje critice.
Slăbiți la IT10–IT11 pentru zonele necritice.
Definiți note generale de toleranță în desen pentru a reduce neînțelegerile.
Alocarea corectă a toleranțelor poate reduce costul total de prelucrare cu 10-30%.
Finisarea de suprafață Ași cerințe estetice
Echilibrul dintre funcționalitate și aspect asigură o mai bună satisfacție a clienților.
Impactul rugozității suprafeței asupra timpului de ciclu: Ra 0.8 µm necesită treceri de finisare fină, în timp ce Ra 3.2 µm se poate realiza dintr-o singură așchiere.
Finisaje comune:
Aluminiu: Anodizare (tip II/III) pentru rezistență la coroziune.
Oțel: QPQ sau oxid negru pentru protecție antirugină.
Materiale plastice: Lustruire sau sablare pentru aspect.
Sfat de design: Separați clar suprafețele funcționale de cele cosmetice în modelul CAD pentru a evita finisarea inutilă.
Selectarea materialelor Ași tratament termic
Materialul definește prelucrabilitatea și performanța sculei.
Comportament la tăiere:
Aluminiu (6061, 7075): viteză de tăiere 500–800 m/min.
Oțel inoxidabil (304, 316): mai lent la 150 m/min.
Titan (Ti-6Al-4V): necesită scule rigide și agent de răcire.
Tratament termic:
Materialele călite (>45 HRC) necesită scule din carbură acoperită.
Piesele recoapte detensionează înainte de prelucrarea finală.
Alegerea materialului și a tratamentului potrivit poate prelungi durata de viață a sculei cu 2-3 ori.
De ce dimensiunile standard ale stocurilor reduc costurile
Selectarea dimensiunilor standard ale stocurilor este una dintre cele mai simple metode de economisire a costurilor.
Mai puțină prelucrare = mai puțin timp: O țaglă de 25 mm față de 30 mm economisește 20% din timpul de așchiere pentru o piesă cu grosimea de 20 mm.
Disponibilitate rapidă: Dimensiunile comune, cum ar fi plăcile de aluminiu de 100 × 100 × 20 mm, sunt disponibile pe scară largă.
Timp de livrare mai scurt: Evitarea spațiilor libere personalizate poate reduce timpul de achiziții de la 7 zile la 1-2 zile.
TiRapid a obținut o livrare cu 30% mai rapidă și o eficiență mai mare a materialelor prin standardizarea dimensiunilor stocului.
Cum To Design Fsau diferite procese de prelucrare
În proiectarea pentru prelucrarea CNC, fiecare proces - frezare, strunjire și găurire - necesită considerații unice de proiectare. Proiectele inteligente minimizează stresul asupra sculelor, reduc vibrațiile și simplifică configurațiile, îmbunătățind precizia și finisajul suprafeței. Mai jos sunt prezentate informații cheie despre proiectare, obținute din experiența de fabricație în lumea reală a TiRapid.
Sfaturi de proiectare pentru frezare
Frezarea este versatilă, dar sensibilă la rigiditatea și geometria sculei.
Controlul raportului adâncime-lățime: Mențineți adâncimea cavității în limita a 4× diametrul sculei. TiRapid a îmbunătățit calitatea suprafeței cu 30% pe aluminiul 7075 prin limitarea raportului la 2.5×D.
Diametrul sculei: Sculele mai scurte oferă o rigiditate mai bună. Designul se bazează pe diametrele standard (Ø6, Ø8, Ø10 mm) pentru a evita utilizarea unor freze personalizate și costisitoare.
Optimizarea razei colțului: Utilizați o rază a colțului interior ≥⅓ din adâncimea cavității (de exemplu, R4 pentru o adâncime de 12 mm). Razele mai mari reduc stresul sculei și urmele de vibrații.
Sfaturi de design pentru strunjire
Strunjirea excelează la producerea de piese rotunde, dar necesită atenție la stabilitate.
Raport de zveltețe: Mențineți raportul lungime-diametru al piesei ≤8:1. Pentru arbori lungi, TiRapid utilizează lunete fixe sau centre duble pentru susținere.
Simetria contează: Geometria simetrică asigură forțe de tăiere echilibrate și previne excentricitatea.
Controlul vibrațiilor: Pentru materiale dure (de exemplu, SUS420, HRC50), utilizați viteze mai mici ale axului și un lichid de răcire adecvat.
Notă de proiectare: Adăugați „Suport central necesar” în desene pentru o mai bună planificare a procesului.
Sfat de proiectare a găuririis
Găurirea este fundamentală, dar adesea trecută cu vederea.
Raport adâncime-diametru: Mențineți adâncimea găurii ≤10× diametru. Pentru găuri mai adânci, găuriți din ambele părți sau utilizați găurire în trepte. TiRapid obține o precizie de ±0.02 mm folosind burghie 5×D cu cicluri de evacuare a așchiilor.
Perpendicularitate: Suprafețele de intrare ale burghiului trebuie să fie plane și perpendiculare pentru a evita deviația. Adăugați o mică suprafață punctuală pe suprafețele înclinate.
Evitați semigăurile: Semigăurile deteriorează uneltele și lasă bavuri. Dacă este inevitabil, luați în considerare frezarea sau electroeroziunea.
Cum To Subcotări de proiectare Ași caracteristici complexe
În proiectarea pentru prelucrarea CNC, degajările și geometriile interne reprezintă provocări majore. Aceste zone ascunse sunt greu de atins cu sculele standard și pot crește costurile sau pot cauza erori. Balanțele inteligente de proiectare funcționează cu accesibilitate la scule. Această secțiune arată cum să simplificați sau să divizați piesele pentru a economisi timp și costuri.
Dimensiuni sub tăiere, scule și accesibilitate
Subtrângerile sunt „geometrii ascunse” clasice. Dacă nu sunt proiectate corespunzător, pot face o piesă imposibil de prelucrat.
Liniile directoare privind mărimea:
Mențineți o adâncime de subtăiere ≤70% din lungimea gâtului sculei și o lățime ≤1.5× diametrul sculei. La TiRapid, reglarea adâncimii de subtăiere a carcasei unei supape de la 8 mm la 5.5 mm a permis prelucrarea cu o freză cu bile standard - economisind 25% din timpul de producție.
Scule și trasee:
Folosiți freze cu canelură în T sau freze cu capăt sferic pentru degajări. În spații înguste, alegeți freze cu gât lung sau configurații pe 5 axe. Asigurați întotdeauna cel puțin 1.5× diametrul sculei spațiu liber pentru ieșirea în siguranță a sculei.
Verificare accesibilitate:
Simulați traiectoriile sculelor în software CAD/CAM. Inginerii TiRapid utilizează Fusion 360 Harta accesibilității instrumentelor pentru a identifica zonele fără lumină înainte de programare, prevenind astfel reluările costisitoare.
Alternative rentabile
Geometriile complexe nu necesită întotdeauna prelucrare costisitoare pe 5 axe. Optimizarea designului poate obține adesea același rezultat mai eficient.
Reproiectarea structurii:
Dacă o degajare servește doar ca element de blocare sau de asamblare, înlocuiți-o cu modele cu fixare prin teșire sau filetate. De exemplu, TiRapid a reproiectat o carcasă de aluminiu folosind o fixare prin glisare la 45°, trecând de la prelucrarea pe 5 axe la cea pe 3 axe și reducând costul piesei cu 40%.
Prelucrare și asamblare pe așchii:
Împărțiți piesa în mai multe secțiuni pentru un acces mai ușor, apoi reconectați-o cu șuruburi sau sudură. Această abordare „modulară” este populară în industria aerospațială și automatizări.
Avantaje: Costuri reduse ale echipamentelor și întreținere mai ușoară.
Sfat: Adăugați găuri pentru dibluri pentru o aliniere precisă în timpul asamblării.
Producție hibridă:
Pentru cavități interne extrem de complexe, combinați imprimarea 3D pentru validarea formei cu finisarea CNC pe suprafețe funcționale. Această abordare hibridă echilibrează libertatea de proiectare și precizia - ideală pentru fabricarea matrițelor și a dispozitivelor medicale.
Cum To Orientarea piesei în plan Ași fixare
În proiectarea pentru prelucrarea CNC, orientarea și fixarea pieselor influențează puternic precizia, eficiența și costul. Un design bun anticipează modul în care piesele sunt fixate și accesate. Datele de referință clare și mai puține setări îmbunătățesc repetabilitatea, scurtează timpul de ciclu și asigură o calitate constantă a prelucrării.
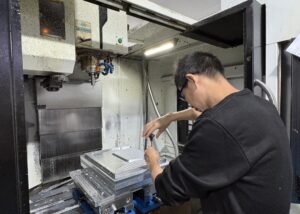
Sistem de date APoziționarea fixării
Definirea reperelor aliniază intenția de proiectare cu realitatea prelucrării. Referințele alese necorespunzător duc la erori frecvente de repoziționare și aliniere.
Stabiliți un sistem de date clar
Alegeți o suprafață funcțională sau de asamblare ca referință principală. De exemplu, TiRapid prelucrează carcasele de îmbinări robotizate folosind suprafața de montare ca referință principală și două găuri de poziționare ca referințe secundare, obținând o abatere de asamblare <0.02 mm.
Principiul localizării în 3 puncte
Aplicați regula „3-2-1” - trei puncte pentru un plan, două pentru direcție, unul pentru rotație. Aceasta oferă stabilitate și menține eroarea de restrângere sub ±0.01 mm.
Proiectarea și selecția corpurilor de iluminat
Pentru ciclurile de producție, utilizați dispozitive de fixare pneumatice sau cu vid pentru a accelera schimbarea pieselor. Pentru prototipuri, menghinele standard sau fălcile moi funcționează bine. Rapoartele DFM ale TiRapid evidențiază adesea „Zonele de interferență ale dispozitivelor de fixare” pentru a preveni coliziunile dintre caracteristicile de proiectare și zonele de prindere.
Reducerea configurărilor Ași modificări ale sculelor
Fiecare configurare sau modificare a sculei introduce potențiale erori și adaugă timp. Orientarea inteligentă și secvențierea proceselor pot elimina ineficiența.
Minimizare configurații
Proiectați astfel încât majoritatea elementelor (peste 70%) să poată fi prelucrate într-o singură configurație. Grupați găurile și suprafețele critice într-un singur sistem de coordonate pentru a reduce reorientarea. TiRapid a redus odată o bază de aluminiu de la 3 configurații la 1, reducând timpul de livrare cu 2 zile.
Optimizați strategia de schimbare a sculelor
Grupează caracteristici care necesită aceeași dimensiune sau adâncime a frezei. În prelucrarea pe 5 axe, TiRapid folosește Ø8 mm pentru degroșare, apoi Ø4 mm și Ø2 mm pentru finisare — economisind 15% timp de ciclu și îmbunătățind durata de viață a sculei.
Alegeți o orientare eficientă a prelucrării
Ori de câte ori este posibil, orientați piesele astfel încât suprafața principală să fie orientată în sus pentru o evacuare mai bună a așchiilor și o deviere mai mică a sculei. Pentru elementele înclinate, înclinați piesa pentru a permite traiectorii normale de așchiere, îmbunătățind finisajul suprafeței și consistența acesteia.
Cum To Pregătirea desenelor și fișierelor de prelucrare CNC
În proiectarea pentru prelucrare CNC, desenele și fișierele 3D fac legătura între proiectare și fabricație. Documente clare și standardizate îi ajută pe mecanici să înțeleagă imediat intenția, reducând la minimum relucrarea și îmbunătățind precizia. Această secțiune prezintă detaliile cheie ale desenului și formatele de fișiere pentru o cotație rapidă și precisă.
Ce TIncludeți IDesenele tale
Un desen tehnic bine pregătit asigură că fiecare piesă prelucrată îndeplinește intenția de proiectare.
GD&T (Dimensionare și Toleranță Geometrică)
Folosiți toleranțe geometrice precum poziția, perpendicularitatea și concentricitatea pentru a exprima cerințele funcționale. Inginerii TiRapid verifică toate simbolurile GD&T înainte de prelucrare pentru a se asigura că acestea corespund capacității echipamentelor noastre.
Toleranțe dimensionale:
Urmați standardele comune, cum ar fi ISO 2768-mK sau ASME Y14.5. Instrucțiuni tipice:
Prelucrare generală: ±0.1 mm
Ajustări precise: ±0.02 mm
Toleranțe la găuri: H7 sau H8
Aplicarea acestor standarde ajută la echilibrarea costurilor și a preciziei.
Finisaj și tratament de suprafață:
Specificați întotdeauna valorile Ra și tipurile de finisare, de ex.:
Ra 3.2 μm pentru prelucrare generală
Ra 0.8 μm pentru lustruire
Anodizare neagră de tip II sau oxid negru QPQ pentru protecție
TiRapid atribuie automat parametrii sculelor și procesului în funcție de cerințele suprafeței.
Formate de fișiere recomandate ASfaturi pentru încărcare
Alegerea formatului potrivit accelerează citarea și previne erorile de traducere.
Formate de modele 3D
STEP (.stp/.step) — universal, preferat pentru CNC
IGES (.igs) — pentru suprafețe complexe
STL (.stl) — pentru imprimare 3D, nu este ideal pentru cotații CNC
Parasolid (.x_t) — ideal pentru utilizatorii SolidWorks/NX
Formate de desen 2D
PDF — pentru note, toleranțe, finisaj suprafață
DWG/DXF — pentru tăiere cu laser sau electroeroziune cu fir
Listă de verificare înainte de încărcare
Unități consistente (mm sau inch)
Eliminați corpurile neutilizate sau schițele ascunse
O parte per fișier
Verificarea alinierii dintre desen și modelul 3D
Includeți note despre finisajul suprafeței și tratament
Respectarea acestor standarde de fișiere asigură trecerea perfectă și precisă a proiectului dumneavoastră de prelucrare CNC de la proiectare la producție.
Cum To Asigurarea calității prelucrării Ași precizie
În proiectarea pentru prelucrarea CNC , asigurarea calității merge dincolo de inspecția finală - se întinde de la proiectare până la livrare. Fiecare pas, de la alegerea sculei până la verificarea suprafeței, are impact asupra preciziei și consecvenței. Această secțiune arată cum să vă asigurați că piesele CNC îndeplinesc standardele funcționale și vizuale.
Metode de măsurare Ași instrumente
Prelucrarea de precizie depinde de metode de inspecție fiabile, adaptate cerințelor de toleranță și geometriei piesei.
Măsurare prin contact (CMM)
Mașinile de măsurat în coordonate (CMM) oferă precizie la nivel de microni:
Precizie de până la ±2 µm
Ideal pentru geometrii complexe și suprafețe cu formă liberă
Rapoarte de comparație 3D automate pentru o validare mai rapidă
Măsurare optică fără contact
Scanarea optică și laser capturează milioane de puncte de suprafață în câteva secunde:
Precizie în jur de ±10 µm
Ideal pentru componente estetice sau flexibile
Generează rapid o hartă 3D a norilor pentru verificare dimensională
Măsurare manuală
Pentru toleranțe mai puțin exigente (>0.05 mm), șublerele și micrometrele oferă o precizie suficientă.
Exemplu: Măsurarea unei carcase din aluminiu 6061 cu o toleranță de ajustare de ±0.05 mm folosind un micrometru digital Mitutoyo.
Calitatea piesei finite AAșteptări privind aspectul
Piesele CNC de înaltă calitate combină precizia dimensională cu perfecțiunea suprafeței.
Standarde de rugozitate a suprafeței
Ra 3.2 μm: Finisaj frezat standard
Ra 1.6 μm: Prelucrare fină
Ra 0.8 μm: Finisaj lustruit sau oglindă
Inspecție vizuală și cosmetică
Verificările includ zgârieturi, lovituri, bavuri și decolorare.
Variațiile minore de culoare (ΔE < 2.0) la finisajele anodizate sunt acceptabile în conformitate cu standardele ISO.
Precizie dimensională și de formă
Folosind SPC (Control Statistic al Proceselor), TiRapid monitorizează uzura sculelor și ajustează offset-urile în timp real, menținând abaterile în limita a ±0.005 mm în timpul producției de masă.
Prin combinarea inspecției CMM, a analizei SPC și a evaluării cosmetice, producătorii obțin piese CNC de înaltă calitate și consistente, cu refaceri minime și o satisfacție îmbunătățită a clienților.
Întrebări frecvente
Ce software se folosește pentru proiectarea pieselor CNC?
Folosesc în principal software CAD precum SolidWorks, Fusion 360 sau AutoCAD pentru modelare 3D și instrumente CAM precum Mastercam sau NX CAM pentru generarea traiectoriilor sculelor. Aceste platforme integrează proiectarea și fabricația, îmbunătățind precizia cu până la 30% și reducând timpul de programare cu 40% prin generarea automată de coduri G.
Care sunt criteriile pentru proiectarea mașinilor-unelte CNC?
Când proiectez mașini-unelte CNC, prioritizez rigiditatea, viteza axului și stabilitatea termică. O structură rigidă asigură controlul vibrațiilor în limita a ±2 µm, în timp ce raportul echilibrat viteză-cuplu îmbunătățește eficiența prelucrării cu 25%. De asemenea, iau în considerare capacitatea de încărcare, timpul de schimbare a sculelor și accesibilitatea la întreținere pentru stabilitatea producției.
Cum îmi pot optimiza designul pentru prelucrarea CNC?
Îmi optimizez designul prin alinierea geometriei cu dimensiunile standard ale sculelor și razele prelucrabile. Evitarea cavităților adânci și minimizarea setărilor reduc timpul de ciclu cu până la 35%. Utilizarea principiilor de proiectare pentru fabricabilitate (DFM) încă de la începuturile CAD asigură traiectorii mai line ale sculelor, finisaje mai bune ale suprafețelor și mai puține schimbări de scule.
Cum pot îmbunătăți eficiența costurilor proiectului meu de proiectare a prelucrării CNC?
Pentru a crește eficiența costurilor, simplific geometria pieselor, standardizez dimensiunile găurilor și proiectez pentru prelucrarea cu o singură configurație. Utilizarea materialelor și monitorizarea duratei de viață a sculei pot economisi 15-25% din costurile de producție. De asemenea, grupez operații similare și utilizez configurații multiaxe pentru a reduce semnificativ cheltuielile cu manopera și dispozitivele de fixare.
Cum pot asigura toleranțe strânse la piesele mele prelucrate CNC?
Asigurarea unor toleranțe strânse (de până la ±0.005 mm) prin controlul temperaturii de așchiere, utilizarea inspecției CMM și programarea compensării uzurii sculelor. Fixarea de precizie, materialele stabile precum aluminiul 6061-T6 și verificarea post-procesare ajută la menținerea consecvenței dimensionale pe parcursul mai multor cicluri de producție.
Concluzie
Proiectarea pentru prelucrarea CNC nu înseamnă doar desene și dimensiuni - ci și echilibrarea preciziei, eficienței și costului. Luând în considerare din timp accesibilitatea sculelor, toleranțele, materialele și fixările, inginerii pot minimiza riscurile, pot îmbunătăți consecvența și pot obține piese de înaltă precizie mai economic. Aveți idei sau nevoi legate de proiectarea prin prelucrare CNC? Persoana de contact va deveni experiența noastră valoroasă!















