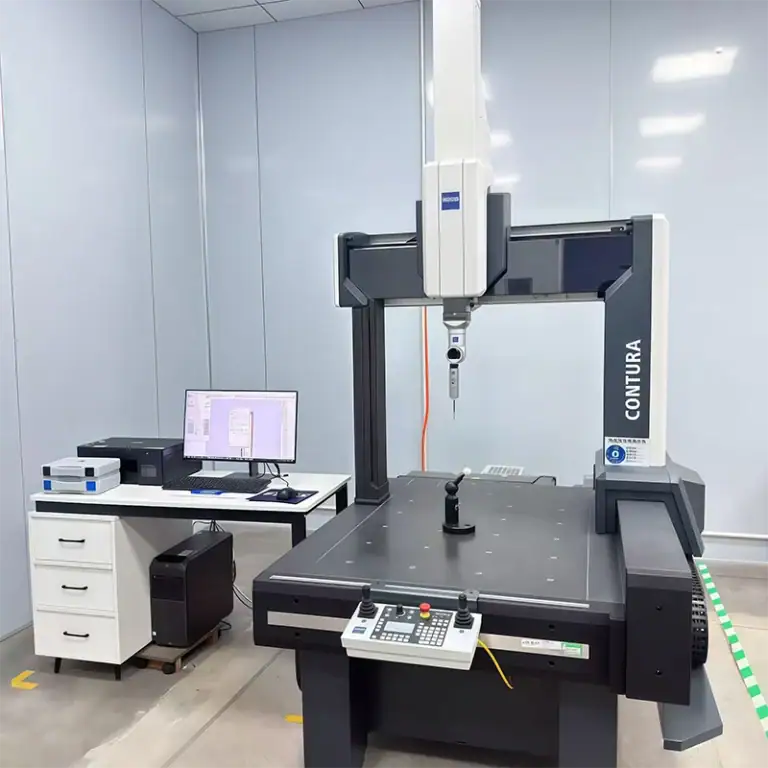
Corpurile pompelor industriale pot arăta ca niște componente obișnuite, dar necesită o prelucrare atentă în producția reală. Erorile dimensionale de pe carcasa exterioară sunt de obicei ușor de observat, în timp ce problemele legate de cavitatea internă a pompei, găurile arborelui, suprafețele de etanșare și găurile de montare pot deveni evidente abia după asamblare. Pentru cumpărători, prelucrarea CNC nu înseamnă doar transformarea unui desen într-o piesă finită. Componenta trebuie, de asemenea, să se asambleze corect, să funcționeze fiabil și să mențină consecvența dimensională în timpul producției pe loturi. O soluție de prelucrare fiabilă trebuie să ia în considerare materialul, structura, procesele de prelucrare și inspecția înainte de începerea producției.
Care sunt cerințele cheie pentru prelucrarea CNC a corpurilor de pompe industriale?
Corpurile pompelor industriale au adesea structuri complexe, inclusiv caracteristici de montare externă, cavități interne și găuri de precizie. Dacă datele de prelucrare nu sunt selectate corect, dimensiunile individuale pot părea acceptabile, în timp ce relația lor pozițională creează probleme de asamblare. Corpurile pompelor utilizate în echipamentele industriale se confruntă, de asemenea, cu cerințe exigente de etanșare și funcționare pe termen lung, ceea ce face importantă planificarea dimensiunilor critice și a secvențelor de prelucrare înainte de producție.
Menținerea stabilității la prelucrarea cavității pompei
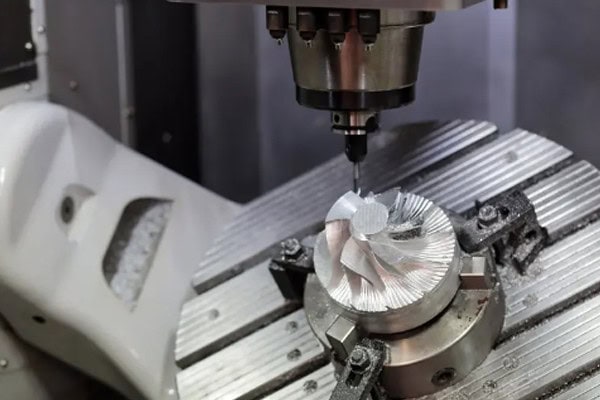
Cavitatea pompei afectează direct spațiul de instalare pentru componentele interne. Prelucrarea nu se poate concentra doar pe o singură adâncime sau diametru intern; relația dimensională în întreaga cavitate trebuie, de asemenea, să rămână consistentă. Pentru cavități adânci sau complexe din punct de vedere structural, selectarea corectă a sculelor, a traiectoriilor sculelor și a parametrilor de așchiere pot ajuta la reducerea vibrațiilor și la îmbunătățirea stabilității dimensionale în timpul finisării.
- Controlul dimensiunilor cavității interne: Diametrul cavității, adâncimea și zonele de tranziție trebuie să îndeplinească cerințele desenului pentru a preveni interferențele sau jocul excesiv în timpul asamblării.
- Reducerea vibrațiilor de prelucrare: Cavitățile adânci necesită adesea console mai lungi ale sculelor, așa că parametrii de așchiere trebuie ajustați pentru a preveni urmele de vibrații și calitatea slabă a suprafeței.
- Lăsați o adaos de prelucrare adecvat: Prelucrarea brută nu trebuie să atingă imediat dimensiunea finală. Trebuie lăsat un adaos controlat pentru operațiuni de finisare stabile.
După prelucrarea cavității pompei, dimensiunile critice trebuie inspectate în continuare, în loc să se bazeze doar pe verificări vizuale. Pentru producția pe loturi, menținerea unei condiții stabile de prelucrare este și mai importantă, deoarece modificările dimensionale treptate în cadrul aceluiași lot pot crea probleme în timpul asamblării.
Poziționarea precisă a arborelui și a găurilor de montare
Corpurile pompelor pot conține multe găuri, dar importanța lor funcțională nu este întotdeauna aceeași. Găurile arborelui, găurile de amplasare și găurile de montare pot afecta direct instalarea componentelor interne sau a structurilor externe. Diametrele, distanțarea și relațiile de poziționare ale acestora trebuie să rămână consecvente.
- Prelucrarea găurilor de arbore: Diametrul găurii, rotunjimea și relația sa pozițională cu referința relevantă trebuie controlate cu atenție.
- Prelucrarea găurilor de montare: Distanțarea și distribuția găurilor trebuie să corespundă cerințelor de instalare ale echipamentului de cuplare pentru a preveni nealinierea în timpul asamblării.
- Prelucrarea găurilor de localizare: Caracteristicile de localizare necesită o bună repetabilitate pentru a facilita instalarea componentelor și întreținerea viitoare.
- Prelucrarea găurilor filetate: Dimensiunea filetului, adâncimea și lungimea efectivă a filetului trebuie să îndeplinească cerințele de desen pentru a asigura o fixare fiabilă.
Pentru aceste găuri critice, stabilitatea prelucrării CNC afectează direct asamblarea finală. Atunci când același corp de pompă este produs continuu, nu este suficient să se realizeze corect prima piesă. Și piesele ulterioare trebuie să mențină o condiție de prelucrare similară.
Prelucrarea suprafețelor de etanșare afectează performanța în lumea reală
Corpurile pompelor industriale funcționează adesea cu inele de etanșare, garnituri sau alte componente de etanșare. Urmele vizibile ale sculelor, abaterile de planeitate sau deformarea localizată pe suprafețele de etanșare pot provoca scurgeri după asamblare. Aceste zone trebuie tratate ca zone critice de prelucrare, operațiunile de finisare fiind planificate corespunzător, iar condițiile suprafeței și dimensiunile cheie fiind verificate în timpul inspecției finale.
| Zona critică a corpului pompei | Focus pe prelucrarea CNC | Impact asupra asamblării |
| Cavitatea pompei | Diametru, adâncime, calitatea suprafeței | Afectează instalarea componentelor interne |
| Gaură a arborelui | Diametru, precizie pozițională, rotunjime | Afectează potrivirea arborelui |
| Suprafata de etansare | Planeitate, rugozitate suprafață, dimensiuni | Afectează performanța de etanșare |
| Suprafața flanșei | Planeitate, distanța dintre găuri | Afectează conexiunea țevilor |
| Găuri filetate | Specificații filete, adâncime | Afectează fixarea |
Cum ar trebui prelucrate CNC diferite materiale pentru corpurile pompelor industriale?
Corpurile pompelor industriale pot fi fabricate din diferite materiale, iar fiecare material are cerințe diferite privind sculele, viteza de tăiere, răcirea și strategia de prelucrare. Aliajele de aluminiu sunt relativ ușor de tăiat, dar necesită atenție la bavuri și la calitatea suprafeței. Oțelul inoxidabil are o tenacitate mai mare și poate suferi ecruisări în timpul prelucrării. Fonta necesită o gestionare eficientă a așchiilor și a prafului. Odată ce materialul este selectat, procesul de prelucrare trebuie ajustat în consecință, mai degrabă decât să se aplice aceiași parametri fiecărui material.
Corpuri de pompe din aliaj de aluminiu
Corpurile pompelor din aliaj de aluminiu sunt utilizate pe scară largă deoarece sunt ușoare și, în general, eficiente de prelucrat. Cu toate acestea, prelucrarea poate genera bavuri, în timp ce structurile cu pereți subțiri pot fi susceptibile la deformare.
- Mențineți uneltele de tăiere ascuțite: Acest lucru ajută la reducerea formării bavurilor cauzate de deformarea materialului în timpul tăierii.
- Controlați forțele de așchiere pe zonele cu pereți subțiri: O forță de așchiere excesivă poate cauza modificări dimensionale după prelucrare.
- Acordați atenție calității suprafeței în timpul finisării: Zonele critice, cum ar fi cavitatea pompei și suprafețele de montare, trebuie să beneficieze de un tratament de finisare adecvat.
Corpuri de pompe din oțel inoxidabil
Oțelul inoxidabil oferă o bună rezistență la coroziune și este utilizat în mod obișnuit în echipamentele industriale expuse la medii de operare solicitante. Cu toate acestea, poate genera căldură semnificativă și ecruisare în timpul prelucrării, în timp ce uzura sculelor poate crește și ea. Prin urmare, producția necesită o atenție sporită la starea sculelor și la parametrii de așchiere.
Corpuri de pompe din fontă și alte aliaje
Fonta poate genera o cantitate mare de așchii fine în timpul prelucrării, ceea ce face ca curățenia mașinii și gestionarea răcirii să fie importante. Aliajele de înaltă rezistență sau rezistente la coroziune pot, de asemenea, să impună cerințe mai mari privind durata de viață a sculelor. Ajustarea strategiei de prelucrare pentru fiecare material poate ajuta la reducerea uzurii anormale a sculelor și la menținerea consistenței dimensionale în timpul producției în serie.
Cum poate prelucrarea CNC să mențină consecvența lotului pentru corpurile pompelor industriale?
Un prototip reușit nu înseamnă automat că producția pe loturi va rămâne stabilă. Odată ce clienții de echipamente industriale trec la achiziții pe termen lung, aceștia sunt mai preocupați de consistența pieselor din loturi de producție diferite. Uzura sculelor, modificările stării mașinii și variațiile lotului de materiale pot provoca mici modificări dimensionale. Ar trebui stabilite puncte de inspecție clare în timpul producției, mai degrabă decât să se lase toate lucrările de inspecție până la etapa finală.
Ce trebuie confirmat înainte de prelucrare?
Înainte de începerea producției, desenul, toleranțele, cerințele privind materialele și suprafața trebuie confirmate în mod clar, în special pentru zonele critice, cum ar fi cavitatea pompei, găurile arborelui și suprafețele de etanșare. Pentru componentele complexe din punct de vedere structural, metoda de prindere și datele de prelucrare trebuie, de asemenea, confirmate în prealabil pentru a reduce necesitatea unor modificări temporare ale procesului în timpul producției.
- Confirmați revizuirea desenului: Evitați utilizarea simultană a desenelor învechite și a celor actuale, în special atunci când au fost modificate dimensiunile, toleranțele sau pozițiile găurilor.
- Confirmați specificațiile materialului: Gradul și starea materialului trebuie să îndeplinească cerințele comenzii pentru a evita performanțe de prelucrare neașteptate.
- Confirmați dimensiunile critice: Marcați în avans dimensiunile cheie legate de asamblare, astfel încât personalul de producție și inspecție să le poată acorda o atenție mai mare.
- Confirmați cerințele de tratament al suprafeței: Dacă sunt necesare anodizare, pasivizare, vopsire sau alte procese, trebuie luată în considerare în prealabil o adaos de prelucrare adecvat.
Inspecția în timpul producției este esențială
Pentru corpurile pompelor industriale, inspecția în timpul procesului ajută la identificarea modificărilor dimensionale într-un stadiu incipient. După aprobarea primei piese, se pot aranja inspecții prin eșantionare pe baza cantității comenzii și a structurii componentelor, dimensiunile critice fiind monitorizate continuu. Dacă se detectează uzura sculelor sau modificări ale stării mașinii, ajustările se pot face mai devreme, în loc să se descopere problema după finalizarea unui lot întreg.
Inspecția finală ar trebui să depășească aspectul fizic
Inspecția finală trebuie să respecte cerințele desenului clientului, mai degrabă decât să verifice pur și simplu piesa pentru zgârieturi, adâncituri sau bavuri vizibile. Diametrele critice ale găurilor, distanța dintre găuri, suprafețele de etanșare, punctele de montare și zonele filetate trebuie inspectate conform cerințelor specificate. Atunci când este necesară documentația specifică de inspecție, se pot pregăti și înregistrări dimensionale pentru a oferi cumpărătorilor o înțelegere mai clară a stării piesei finite.
Cum ar trebui să alegeți un furnizor de prelucrare CNC pentru corpuri de pompe industriale?
Achiziționarea corpurilor de pompe industriale implică adesea mai multe etape, inclusiv prototiparea, asamblarea de probă, modificările de proiectare și producția pe loturi. Dacă un furnizor poate gestiona doar o singură prelucrare, pot apărea probleme atunci când desenele se modifică sau volumele comenzilor cresc. Atunci când se evaluează un furnizor, este util să se concentreze pe capacitățile reale de prelucrare, controlul calității și coordonarea proiectului, deoarece acești factori oferă o imagine mai clară a faptului dacă furnizorul poate susține producția pe termen lung.
Evaluarea capacităților reale de prelucrare
Deținerea unui echipament CNC adecvat este doar punctul de plecare. Mai important este dacă furnizorul are experiență în prelucrarea structurilor complexe ale corpurilor de pompă. Cumpărătorii pot examina capacitățile mașinilor, metodele de prelucrare, echipamentele de inspecție și componentele echipamentelor industriale anterioare pentru a se asigura că capacitățile furnizorului corespund cerințelor reale ale piesei.
Verificați dacă procesul de control al calității este clar
- Inspecția primei piese: Verificați dimensiunile probei și structurile critice înainte de a începe producția în serie.
- Inspecție în timpul procesului: Monitorizați dimensiunile cheie în timpul prelucrării pentru a reduce variația lotului.
- Inspecție finală: Verificați dimensiunile critice, aspectul și cerințele desenului înainte de livrare.
- Înregistrări de inspecție: Păstrați înregistrările dimensionale necesare pentru trasabilitatea viitoare și revizuirea comenzilor.
Prelucrarea CNC fiabilă nu înseamnă doar obținerea dimensiunii corecte o singură dată. Este vorba despre menținerea unei variații controlate pe tot parcursul producției continue. Pentru producătorii de echipamente industriale, această consecvență poate afecta direct eficiența asamblării, reducând în același timp lucrările de refacere și ajustările la fața locului.
Verificați dacă prototiparea poate trece fără probleme la producția de masă
Proiectele noi de corpuri de pompă încep adesea cu prototipuri pentru testarea asamblării. În timpul testării, pozițiile găurilor, dimensiunile sau structurile locale pot necesita modificări. Furnizorul trebuie să înțeleagă rapid aceste modificări și să transmită procesul validat în producția ulterioară pe loturi, evitând diferențele majore dintre prototip și piesele produse în serie.
Prelucrarea CNC a corpurilor de pompă industriale trebuie, în cele din urmă, să combine precizia, performanța de asamblare și stabilitatea producției pe termen lung. Dimensiunile stabile ale cavității pompei, poziționarea precisă a găurii arborelui, suprafețele de etanșare fiabile, prelucrarea adecvată a materialelor și inspecția corectă contribuie la componente care funcționează eficient în echipamentele industriale. Pentru clienții care necesită prototipare a corpurilor de pompă industriale, prelucrare personalizată sau producție în serie, TIRAPID oferă servicii profesionale de prelucrare CNC, de la comunicarea desenului până la livrarea finală, contribuind la crearea unui proces de prelucrare mai stabil și a unei execuții mai line a proiectului.