
Os equipamentos SMT contêm inúmeros componentes de posicionamento, transmissão, guia e conexão que precisam manter um encaixe estável durante a operação em alta velocidade e movimentos frequentes. Para os fabricantes de equipamentos, a qualidade da usinagem dos componentes pode afetar a eficiência da montagem, a resposta ao movimento e as condições de operação a longo prazo. Ao adquirir componentes usinados por CNC, é importante também compreender os requisitos gerais do processo, além das tolerâncias dimensionais. O planejamento dos processos de usinagem de acordo com a aplicação específica de cada componente pode ajudar a reduzir os ajustes durante a montagem e o comissionamento.
Quais componentes de equipamentos SMT são adequados para usinagem CNC de precisão?
As estruturas mecânicas dos equipamentos SMT são altamente personalizadas, e os componentes de posicionamento, os componentes móveis e as peças funcionais podem ser fabricados por usinagem CNC de acordo com os desenhos técnicos.
Posicionamento e montagem de componentes
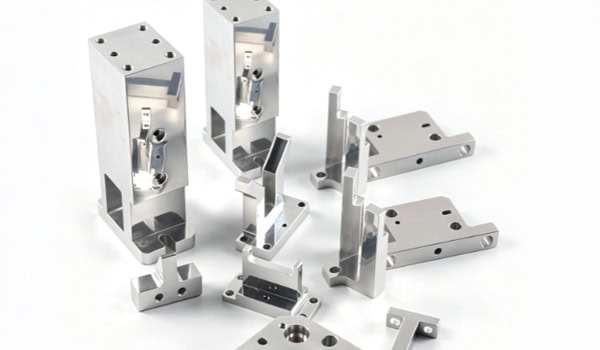
As estruturas de posicionamento proporcionam a conexão e o posicionamento entre diferentes módulos. A usinagem precisa estabelecer relações dimensionais precisas em torno das superfícies de referência e dos furos de montagem.
- Blocos e bases de posicionamento: Utilizados principalmente para usinagem de furos de posicionamento, ranhuras de montagem e superfícies de referência, com controle das posições dos furos e dimensões críticas da superfície.
- Bases de montagem para trilhos-guia: Concentre-se na planicidade e no paralelismo das superfícies de montagem, bem como na precisão posicional dos furos de fixação.
- Placas de montagem de equipamentos: geralmente contêm múltiplos padrões de furos, degraus e áreas de montagem, exigindo uma estratégia de fixação adequada com base na estrutura.
Referências de usinagem consistentes podem reduzir os erros posicionais acumulados durante a montagem.
Componentes de transmissão e movimento de alta velocidade
Os mecanismos de movimento dos equipamentos de colocação frequentemente aceleram, desaceleram e mudam de direção. Os componentes relacionados precisam levar em consideração a distribuição de massa, a rigidez estrutural e as mudanças de inércia.
- Eixos de precisão e eixos de conexão: Requerem controle do diâmetro externo, circularidade, concentricidade e dimensões do ombro. Para estruturas rotativas de alta velocidade, o balanceamento dinâmico também deve ser avaliado de acordo com a velocidade de rotação e a geometria.
- Deslizadores e suportes de movimento: A espessura da parede e as estruturas de reforço precisam ser projetadas adequadamente para controlar o peso, mantendo a rigidez necessária.
- Componentes estruturais para movimentos de alta velocidade: Cavidades e estruturas de redução de peso podem ser utilizadas para diminuir a massa em movimento alternativo, porém as condições de operação devem ser consideradas na avaliação dos riscos de vibração.
Componentes móveis de alta velocidade não devem ser projetados apenas para redução de peso. Massa, rigidez, inércia e características de vibração precisam ser consideradas em conjunto.
Bicos, acessórios e pequenos componentes funcionais
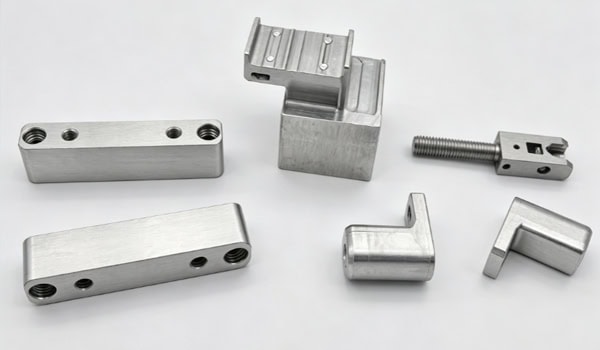
Conectores de bicos, bases de fixação e componentes de interface geralmente são pequenos, mas contêm múltiplos furos, degraus e áreas de acoplamento, o que os torna adequados para usinagem CNC de precisão. Para estruturas pequenas, a acessibilidade da ferramenta, a estabilidade da fixação e a deformação por usinagem devem ser avaliadas previamente para garantir que os componentes acabados atendam aos requisitos de montagem.
Como controlar a precisão a longo prazo durante a usinagem de componentes de precisão SMT?
A precisão operacional dos equipamentos SMT pode ser afetada por erros de usinagem, relações de montagem, condições de movimento e variações de temperatura. Portanto, a inspeção dos componentes precisa ser planejada de acordo com as condições reais de operação.
Realizar análise de DFM e de referência antes da usinagem
Antes do início da produção formal, a estrutura dos componentes deve ser analisada com base em desenhos 2D e modelos 3D para identificar as prioridades de usinagem e os requisitos de montagem.
- Confirme as dimensões críticas: concentre-se nos diâmetros dos furos, espaçamento entre furos, espessura, alturas dos degraus e tolerâncias de acoplamento.
- Planejar as referências de usinagem: Determine as superfícies de localização e as referências de fixação de acordo com a relação de montagem final.
- Avalie áreas complexas: verifique a acessibilidade de usinagem para sulcos profundos, paredes finas, cavidades estreitas e cantos internos.
Esclarecer as condições de fabricação numa fase inicial pode reduzir as modificações subsequentes do processo.
Adequar os métodos de usinagem à estrutura.
Planos, padrões de furos e cavidades padrão podem ser usinados usando CNC de 3 eixos, enquanto componentes com múltiplas faces e superfícies curvas complexas podem utilizar usinagem de 4 ou 5 eixos, dependendo da geometria específica. Eixos e buchas são adequados para torneamento CNC. Para componentes que exigem usinagem em múltiplas direções, reduzir o número de setups adequadamente pode minimizar erros causados por mudanças de referência.
Controle da deformação térmica durante a operação contínua
A operação dos equipamentos e as variações de temperatura na oficina podem causar alterações dimensionais. As ligas de alumínio possuem coeficientes de expansão térmica relativamente altos, portanto, componentes críticos, como bases de posicionamento e placas de referência, precisam ser avaliados quanto à estabilidade térmica de acordo com as temperaturas reais de operação. Estruturas de alta precisão podem reduzir a influência das variações de temperatura por meio das seguintes medidas:
- Seleção de materiais: Avalie a estabilidade térmica do material de acordo com o ambiente operacional.
- Projeto estrutural: Distribuir as espessuras das paredes e as estruturas de reforço de forma adequada para reduzir a deformação térmica local.
- Ambiente de usinagem: Controlar as variações de temperatura durante a usinagem.
- Temperatura de inspeção: Assegure-se de que as condições críticas de inspeção dimensional sejam adequadas aos requisitos reais.
- Compensação operacional: Para equipamentos de alta precisão, a compensação de temperatura pode ser planejada de acordo com as condições reais de operação.
A inclusão de fatores térmicos no planejamento de usinagem pode ajudar a melhorar a estabilidade dimensional em condições de operação.
Estabelecer um processo de inspeção de precisão
Após a usinagem, as dimensões principais, as tolerâncias geométricas e as características complexas podem ser verificadas utilizando métodos de inspeção apropriados, como medição dimensional e CMM (Máquina de Medição por Coordenadas), com os registros de inspeção mantidos para controle de qualidade e produção em lote.
| Tipo de componente SMT | Material Típico | Principais áreas de usinagem | Itens de inspeção principais |
| Blocos e bases de posicionamento | Liga de alumínio, aço inoxidável | Superfícies de referência, furos de posicionamento, elementos de montagem | Planicidade, posição dos furos, precisão dimensional |
| Bases de montagem para trilhos-guia | Liga de alumínio, aço | Usinagem da superfície de montagem e do furo de fixação | Planicidade, paralelismo, precisão posicional |
| Suportes e deslizadores de movimento | Liga de alumínio, plásticos de engenharia | Estrutura leve, rigidez, interfaces móveis | Dimensões, características relacionadas à rigidez, ajuste |
| Eixos de Precisão e Eixos de Conexão | Aço inoxidável, aço liga, liga de alumínio | Características curvas e concêntricas, ombros | Diâmetro, circularidade, concentricidade, equilíbrio dinâmico quando necessário. |
| Placas de montagem de equipamentos | Liga de alumínio, aço inoxidável | Padrões com múltiplos furos, degraus, superfícies de referência | Planicidade, espaçamento entre furos, tolerância de posição |
| Acessórios e peças funcionais de pequeno porte | Liga de alumínio, aço inoxidável, plásticos de engenharia | Pequenos orifícios, ranhuras, superfícies de acoplamento | Dimensões críticas, acabamento superficial, encaixe na montagem |
Esta tabela fornece uma referência rápida para a correspondência de componentes SMT comuns com materiais adequados, requisitos de usinagem e itens de inspeção.
Como devem ser selecionados os materiais e os tratamentos de superfície para componentes de precisão SMT?
A seleção de materiais deve levar em consideração o peso do componente, as condições de carga, as características de movimento e o ambiente operacional. O tratamento de superfície também deve considerar a resistência ao desgaste, a proteção contra corrosão, as alterações dimensionais e o controle da estática.
Ligas de alumínio para estruturas leves selecionadas
As ligas de alumínio possuem peso relativamente baixo e boa usinabilidade, o que as torna adequadas para determinadas placas de montagem, suportes, carcaças e estruturas de movimento.
- Materiais estruturais comuns: Adequados para usinagem de bases de montagem, suportes e carcaças de equipamentos.
- Ligas de alumínio de alta resistência: Podem ser usadas em estruturas que exigem maior rigidez e capacidade de carga.
Quando ligas de alumínio são utilizadas em componentes móveis de alta velocidade, a rigidez estrutural e as características de vibração também devem ser avaliadas, em vez de se utilizar apenas a redução de peso como critério de projeto.
Selecione os tratamentos de superfície para áreas resistentes ao desgaste de acordo com as condições de operação.
Para componentes de alumínio sujeitos a deslizamento ou fricção, a anodização dura e outros tratamentos podem ser considerados de acordo com a carga, a velocidade e as condições de contato. A anodização dura pode melhorar a dureza superficial e a resistência ao desgaste, mas o revestimento causa alterações dimensionais, portanto, é necessário planejar com antecedência a tolerância de usinagem para áreas de acoplamento críticas. Para áreas móveis que exigem menor fricção, soluções de superfície redutoras de atrito adequadas também podem ser selecionadas de acordo com as condições reais de operação. O processo específico deve ser compatível com a função do componente e os requisitos de acoplamento.
O tratamento de superfície precisa atender aos requisitos de ESD (descarga eletrostática).
Os equipamentos SMT envolvem placas de circuito impresso e componentes eletrônicos, portanto, algumas estruturas metálicas precisam ser incorporadas ao sistema geral de controle eletrostático. As camadas anodizadas são isolantes. Se um componente fornecer aterramento ou conexões condutivas, áreas de contato condutivas confiáveis precisam ser reservadas. Abordagens específicas incluem:
- Áreas locais não tratadas: Mantenha superfícies de contato metálicas disponíveis para pontos de aterramento.
- Superfícies de aterramento reservadas: Mantêm conexões confiáveis entre o componente e a estrutura de aterramento do equipamento.
- Design condutivo compatível: Selecione o método de tratamento de acordo com os requisitos gerais de controle de estática do equipamento.
Após determinar o tratamento de superfície, sua influência nas dimensões de montagem e nas relações de contato também deve ser verificada.
Que capacidades deve ter um fornecedor de componentes de precisão para SMT?
Os componentes de precisão geralmente passam por várias etapas, desde os desenhos de desenvolvimento até a montagem final do equipamento, e a capacidade de suporte de engenharia do fornecedor pode afetar a eficiência da execução do projeto.
Da revisão de desenhos à validação de protótipos
Após receber desenhos 2D e modelos 3D, o fornecedor precisa revisar materiais, tolerâncias, estruturas e métodos de fixação, e então verificar os resultados reais da usinagem por meio de protótipos.
- Revisão do desenho: Identificar tolerâncias excessivamente apertadas, paredes finas, cavidades profundas e estruturas de encaixe especiais.
- Usinagem de protótipos: Verificar dimensões críticas, relações de montagem e qualidade da superfície.
- Feedback sobre o problema: Ajustar o processo de usinagem com base nos resultados da inspeção.
Resolver problemas de fabricação durante a fase de protótipo pode reduzir os custos de modificação após o início da produção em massa.
Suporte a diferentes volumes de produção
Os componentes de equipamentos SMT podem passar de amostras individuais para testes em pequenos lotes e, em seguida, para produção estável. Os fornecedores precisam manter condições de processo consistentes, monitorando continuamente o desgaste das ferramentas, as condições dos equipamentos e as variações dimensionais. Um processo de produção estável ajuda a reduzir as diferenças dimensionais entre os lotes.
Confirmação completa da qualidade antes da entrega.
Após a usinagem de componentes de precisão, é necessário inspecionar dimensões, roscas, rebarbas, tratamento superficial e quantidades. Os componentes também devem ser classificados e protegidos de acordo com suas estruturas. Medidas específicas incluem:
- Confirmação de Qualidade: Verificar dimensões, roscas, rebarbas, tratamento de superfície e quantidades.
- Classificação: Separe os componentes de acordo com os números de peça e as relações de montagem.
- Embalagem protetora: Utilize proteção anti-impacto e anti-riscos para superfícies de encaixe de precisão.
- Verificação de envio: Confirme se as quantidades, especificações e informações de embalagem atendem aos requisitos do pedido.
Uma preparação adequada para a entrega pode reduzir perdas adicionais durante o transporte e a montagem.
A fabricação de componentes de precisão para equipamentos SMT exige que os processos de usinagem sejam planejados de acordo com a estrutura do componente, as condições de movimento, as propriedades do material e o ambiente operacional. As equipes de compras podem se concentrar na revisão de desenhos do fornecedor, usinagem CNC, inspeção de precisão e capacidade de produção em lotes. A TiRapid oferece serviços de usinagem personalizados para dar suporte aos fabricantes de equipamentos SMT, desde a produção de protótipos até a fabricação em lotes.
















