
A usinagem de hélices é o processo de fabricação ou acabamento de pás, cubos, eixos e elementos de montagem de hélices para atender às dimensões e requisitos de superfície especificados. Como as pás das hélices apresentam perfis torcidos, curvatura variável e transições complexas, a precisão da usinagem afeta diretamente a geometria, o balanceamento e o encaixe da montagem. A fresagem CNC, particularmente a usinagem de 5 eixos, é amplamente utilizada para controlar essas características exigentes.
Este guia explica os métodos de usinagem de hélices, os materiais adequados e todo o processo de fabricação CNC. Também aborda as diferenças entre usinagem CNC e manual, planejamento de trajetória de ferramenta, medição do passo da pá, desafios de usinagem, inspeção dimensional e controle de qualidade.
O que é usinagem de hélices?
A usinagem de hélices é um processo de fabricação de precisão que remove material de uma peça fundida, forjada ou sólida para criar as superfícies das pás, os detalhes do cubo e a geometria de montagem especificados. Utiliza torneamento CNC, fresamento, usinagem multieixos e acabamento controlado para atingir a precisão dimensional e superficial necessária.
Componentes principais da hélice e geometria das pás
Uma hélice consiste principalmente em pás e um cubo central. As características importantes das pás incluem a face de pressão, a parte traseira de sucção, o bordo de ataque, o bordo de fuga, o raio de concordância da raiz e a ponta. O cubo contém a interface de montagem que conecta o conjunto ao seu eixo ou sistema de transmissão.
A geometria da pá é descrita usando diâmetro, passo, comprimento da corda, distribuição de espessura, ângulo de ataque e inclinação. Esses parâmetros determinam como a pá interage com o fluido circundante e como as cargas mecânicas são transferidas para o cubo.
Para usinagem, a raiz da lâmina e as superfícies curvas são particularmente exigentes. Sua curvatura variável e o acesso restrito da ferramenta requerem geometria CAD precisa, fixação estável da peça e operações de acabamento cuidadosamente planejadas.
Como a inclinação e o perfil da pá afetam o desempenho?
O passo da pá é a distância axial teórica que uma hélice avança em uma revolução sem deslizar. O perfil da pá descreve a forma e a espessura de seções individuais. Ambos influenciam a geração de empuxo, o carregamento hidrodinâmico, o comportamento da cavitação e a vibração.
Em um raio específico, o passo geométrico está relacionado ao ângulo de passo local. Diferentes seções da pá podem ter ângulos de passo diferentes, mesmo quando a hélice é projetada com um passo aproximadamente constante.
Erros de usinagem podem alterar os ângulos locais das pás ou a distribuição da espessura. Essas diferenças podem modificar o fluxo e a carga pretendidos, tornando a reprodução precisa do perfil importante para um desempenho consistente da hélice.
Quais componentes da hélice podem ser usinados por CNC?
A usinagem CNC pode fabricar ou dar acabamento a pás de hélices, cubos, furos de eixos, interfaces de montagem, eixos e componentes protótipos selecionados. O processo apropriado depende das dimensões do componente, do material, da complexidade da superfície e se o trabalho envolve uma peça nova ou uma peça fundida existente.
A fresagem CNC é normalmente usada para superfícies de lâminas complexas, enquanto o torneamento e o mandrilamento CNC são frequentemente adequados para características rotacionais.
Hélices e cubos marítimos
As pás e os cubos de hélices marítimas são aplicações importantes da usinagem CNC de precisão. Uma hélice fundida pode exigir uma remoção significativa de material antes que a geometria final das pás e as superfícies de montagem atendam ao projeto.
A usinagem de lâminas envolve a face de pressão, a parte traseira de sucção, as transições da raiz e as bordas externas. Como essas superfícies apresentam curvaturas variáveis, a orientação da ferramenta deve ser controlada para evitar interferências e erros indesejados no perfil.
O cubo geralmente requer faces de extremidade usinadas, furos, cones ou outros recursos de localização. Estabelecer o eixo do cubo com precisão fornece uma referência confiável para operações subsequentes com as lâminas e para a inspeção final.
Eixos de transmissão e interfaces de montagem
Os eixos de transmissão são componentes essencialmente rotativos, o que torna a usinagem CNC adequada para a produção de diâmetros de eixo, ressaltos, roscas, conicidades e interfaces de rolamentos.
Os elementos de montagem podem incluir chavetas, flanges, furos para parafusos e superfícies de contato de precisão. Esses elementos devem ser fabricados de acordo com o projeto de acoplamento e conexão do eixo selecionado.
Os requisitos mais importantes são o encaixe funcional e o alinhamento. Uma lâmina usinada com precisão não pode compensar um furo no cubo ou uma interface no eixo que crie excentricidade inaceitável ou problemas de montagem.
Hélices personalizadas e componentes protótipos
Hélices personalizadas e componentes protótipos podem ser usinados por CNC quando um projeto existente é inadequado ou uma nova geometria precisa ser avaliada. Exemplos incluem hélices pequenas, pás experimentais, componentes em escala reduzida e interfaces mecânicas especializadas.
A usinagem direta a partir de material sólido pode ser prática para protótipos ou componentes pequenos, pois evita algumas das necessidades de ferramentas associadas à fundição. No entanto, o consumo de material e o tempo de usinagem podem ser significativamente maiores.
Um protótipo deve reproduzir as características funcionais pretendidas, em vez de simplesmente se assemelhar à peça final. Considerações importantes incluem a espessura da lâmina, a precisão da montagem, a condição da superfície e a compatibilidade com o método de inspeção planejado.
Quais materiais são usados na usinagem de hélices?
Os materiais mais comuns para usinagem de hélices incluem bronze de níquel-alumínio, bronze de manganês, aço inoxidável, ligas de alumínio e algumas ligas de titânio. A escolha do material depende da resistência à corrosão, resistência mecânica, desempenho à fadiga, peso, ambiente operacional e custo de usinagem.
Hélices marítimas geralmente utilizam ligas à base de cobre por oferecerem uma combinação vantajosa de resistência à corrosão e desempenho mecânico. Outros materiais podem ser mais adequados para aplicações menores, especializadas ou não marítimas.
Ligas de bronze e cobre para hélices marítimas
O bronze de níquel-alumínio é amplamente utilizado em propulsão marítima por combinar boa resistência à corrosão com resistência mecânica e durabilidade. O bronze de manganês e ligas de cobre relacionadas também são utilizados na fabricação de hélices.
Esses materiais são geralmente fornecidos na forma de peças fundidas. O plano de usinagem deve levar em consideração a condição do material, a sobremedida da peça fundida, possíveis defeitos superficiais e a geometria das pás acabadas.
Os parâmetros de corte e as ferramentas devem ser selecionados de acordo com a liga específica. Mesmo ligas de cobre intimamente relacionadas podem apresentar diferenças em dureza, comportamento de corte e desgaste da ferramenta, portanto, uma única estratégia de usinagem não deve ser aplicada automaticamente a todos os tipos de bronze.
Aço inoxidável, alumínio e ligas de titânio
O aço inoxidável pode ser escolhido para hélices ou componentes relacionados quando sua resistência, resistência à corrosão ou requisitos de aplicação justificarem seu uso. As condições de usinagem dependem da classe específica do aço inoxidável.
As ligas de alumínio oferecem menor densidade e usinagem relativamente eficiente, tornando-as atraentes para protótipos e componentes leves selecionados. Sua adequação para uso marítimo deve ser avaliada em relação à corrosão, cargas mecânicas e exposição ambiental.
As ligas de titânio oferecem alta resistência específica e resistência à corrosão em determinados ambientes, mas são mais caras e difíceis de usinar. O calor gerado pelo corte, o desgaste da ferramenta e a integridade da superfície exigem um controle rigoroso.
Como as propriedades do material afetam a usinabilidade?
As propriedades do material afetam as forças de corte, o desgaste da ferramenta, o acabamento superficial, a formação de cavacos e o tempo de usinagem. A dureza por si só não é suficiente para prever se um material de hélice será fácil de usinar.
A condutividade térmica, o endurecimento por deformação, a composição da liga e a microestrutura podem influenciar o processo de usinagem. As peças fundidas também podem apresentar variações na sobremedida de usinagem ou condições localizadas do material.
Uma comparação útil entre materiais é:
| Material | Principal vantagem | Consideração de usinagem | Aplicação Típica |
| Bronze de níquel-alumínio | Resistência à corrosão marítima | Desgaste da ferramenta e variabilidade da fundição | Hélices marítimas |
| Bronze de manganês | Uso de Força e Serviço Marítimo | Comportamento de corte dependente da liga | Hélices Marinhas |
| Aço inoxidável | Resistência e resistência à corrosão | Endurecimento por calor e trabalho | Hélices e eixos especializados |
| Liga de alumínio | Baixo peso e boa usinabilidade | Rebarbas e possível distorção | Protótipos e peças leves |
| Liga de titânio | Alta Resistência Específica | Concentração de calor e desgaste da ferramenta | Componentes Especializados |
A seleção de materiais deve sempre seguir o projeto aprovado e os requisitos operacionais, e não apenas a conveniência da usinagem.
Como se comparam a usinagem de hélices por CNC e a usinagem manual?
A usinagem CNC de hélices utiliza movimentos de ferramentas programados para produzir geometrias de pás repetíveis, enquanto a usinagem manual depende mais do controle do operador em cortes, retificações e acabamentos. O CNC é geralmente mais adequado para perfis complexos e repetíveis, enquanto os métodos manuais continuam úteis para correções selecionadas e operações de acabamento.

Usinagem convencional e acabamento manual
A usinagem convencional é comumente usada para faces de cubos acessíveis, furos e outras características simples. A retificação e o ajuste manual também podem ser usados para ajustes localizados ou correção de superfície.
O processamento manual de lâminas exige medições cuidadosas e remoção controlada de material. O esmerilhamento excessivo pode alterar a espessura da lâmina, o formato da aresta ou a geometria relacionada ao passo, tornando necessárias inspeções repetidas.
Esses métodos podem ser valiosos para reparos e acabamentos, mas tornam-se menos eficientes quando grandes superfícies de forma livre precisam corresponder com precisão a um modelo CAD detalhado em várias lâminas.
3 eixos vs. 5Usinagem CNC de eixos
As máquinas CNC de 3 eixos são eficazes para faces de cubos, furos acessíveis, furação e características selecionadas de pás. Elas costumam ser econômicas quando a ferramenta consegue alcançar as superfícies necessárias sem reposicionamento excessivo.
As máquinas CNC de 5 eixos proporcionam maior controle sobre a orientação da ferramenta. Isso as torna particularmente úteis para lâminas torcidas, transições de raiz curvas e regiões onde o cubo ou as lâminas adjacentes restringem o acesso da ferramenta.
A usinagem CNC de 5 eixos não garante automaticamente maior precisão. A calibração da ferramenta, a dinâmica da máquina, a fixação, a interpolação e a programação CAM ainda determinam se o processo pode reproduzir a geometria necessária.
| Forma | força principal | Limitação Principal | Trabalho adequado |
| Acabamento manual | Correção localizada | Consistência dependente do operador | Reparo e Ajuste Final |
| CNC 3-Axis | Geometria simples e eficiente | Orientação de ferramentas restrita | Centros e funcionalidades de acessibilidade |
| CNC multieixos indexado | Orientações Controladas Múltiplas | Reorientação contínua limitada | Regiões selecionadas da lâmina |
| CNC de 5 eixos simultâneos | Orientação contínua da ferramenta | Maior complexidade de programação | Superfícies de lâminas complexas |
Como selecionar o método de usinagem correto?
O método de usinagem deve ser selecionado de acordo com a geometria da lâmina, a acessibilidade, os requisitos dimensionais e o volume de produção. Eixos com características simples não exigem necessariamente equipamentos de 5 eixos.
Para uma lâmina complexa, os engenheiros devem examinar o alcance da ferramenta, a interferência entre lâminas adjacentes, os requisitos de acabamento superficial e o número de configurações necessárias.
Um processo eficaz pode combinar torneamento para o cubo, usinagem de 3 eixos para as partes acessíveis e acabamento de 5 eixos para as pás. Essa abordagem pode reduzir o tempo de usinagem desnecessário, preservando a precisão das superfícies críticas.
Como as hélices são usinadas por CNC?
As hélices são usinadas por CNC através de preparação CAD/CAM, posicionamento da peça, usinagem do cubo, desbaste das pás, usinagem da raiz e da borda, acabamento de precisão e inspeção dimensional. A sequência de operações é projetada para manter referências precisas e evitar distorções durante a remoção de material da peça.
Na usinagem de hélices navais, o material inicial é frequentemente uma peça fundida com uma sobremedida considerável. O plano de usinagem deve, portanto, levar em conta tanto a geometria final quanto a condição da peça recebida.
Programação CAD/CAM e planejamento de trajetória de ferramentas
A programação CAD/CAM converte a geometria tridimensional da hélice em trajetórias de usinagem. Modelos precisos devem definir a face de pressão, a parte traseira de sucção, as raízes das pás, as bordas e as interfaces de montagem.
O planejamento da trajetória da ferramenta determina a direção de corte, o contato da ferramenta, o passo lateral, a sobremedida de usinagem e a orientação da ferramenta. Para operações de 5 eixos, o sistema CAM também deve levar em consideração o porta-ferramentas, os limites da máquina e a possível interferência com as lâminas adjacentes.
A simulação é essencial para verificar colisões, sobrecursos e áreas de material não cortado. O percurso de ferramenta mais adequado segue a superfície real e os requisitos da máquina, em vez de assumir que uma direção de corte universal é ideal para todas as hélices.
Fixação da peça e configuração da hélice
A configuração da hélice estabelece a relação entre a peça de trabalho, as coordenadas da máquina e os pontos de referência do projeto. O eixo do cubo e as faces de referência selecionadas são comumente usados para criar um sistema de coordenadas de usinagem consistente.
Os dispositivos de fixação devem segurar a peça de trabalho com segurança, permitindo ao mesmo tempo que a ferramenta de corte acesse as superfícies necessárias. Hélices grandes apresentam desafios adicionais devido à sua massa, envergadura das pás e pontos de apoio limitados.
Antes de iniciar a usinagem, os engenheiros devem verificar a estabilidade da fixação, a folga da peça, o curso da máquina e a interferência da fixação. Uma configuração precisa quando estática também deve permanecer estável sob as forças de corte.
Usinagem do cubo e furo da hélice
A usinagem de cubos geralmente inclui faceamento, torneamento, mandrilamento, usinagem cônica e preparação de chavetas ou outros elementos de montagem. As operações corretas dependem do projeto da hélice.
Estabelecer superfícies de referência precisas para o cubo é importante porque essas características influenciam a configuração subsequente e a relação entre a hélice e seu eixo.
Para interfaces com ou sem chaveta, as dimensões devem seguir a especificação de montagem real. A geometria do furo, a área de contato, o alinhamento e o sistema de fixação não devem ser assumidos a partir de um projeto genérico de hélice.
Usinagem de desbaste da face e do verso da lâmina
O desbaste das pás remove o excesso de material das superfícies de pressão e sucção, preservando material suficiente para o acabamento. Grandes peças fundidas para uso naval podem exigir um desbaste substancial antes que os perfis das pás se aproximem de sua forma final.
O usinagem de ambos os lados deve ser planejado cuidadosamente, pois a remoção de material altera a rigidez local e pode afetar a estabilidade da peça.
Uma estratégia de desbaste equilibrada reduz cortes localizados excessivos e preserva o suporte onde necessário. Verificações intermediárias podem identificar variações inesperadas no material, defeitos de fundição ou geometria que exigem ajustes antes do acabamento.
Usinagem da raiz da pá, da borda de ataque e da borda de fuga
A raiz da pá conecta a pá ao cubo e geralmente contém filetes complexos. Essas transições são difíceis de usinar porque o espaço disponível para a ferramenta pode ser limitado por superfícies adjacentes.
As bordas de ataque e de fuga também exigem usinagem controlada. Seus formatos finais devem corresponder à geometria aprovada da pá, sem deixar rebarbas indesejadas, superfícies planas ou remoção excessiva de material.
Ferramentas de fresagem com ponta esférica e outras ferramentas adequadas podem ser usadas dependendo da curvatura e do acesso. As estratégias de corte devem evitar movimentos bruscos da ferramenta, colisões e cargas de corte excessivas perto de seções de borda finas.
5-Acabamento e otimização da superfície da lâmina do eixo
O acabamento com lâmina de 5 eixos é utilizado para produzir a geometria final de forma livre com orientação controlada da ferramenta. O posicionamento correto da ferramenta pode melhorar o acesso, manter um contato de corte adequado e reduzir marcas de usinagem desnecessárias.
Os parâmetros de acabamento incluem diâmetro da fresa, inclinação da ferramenta, sobreposição, avanço e material restante. A fresagem com fresa esférica pode ser apropriada para áreas curvas, enquanto outros tipos de ferramentas podem melhorar a eficiência onde a geometria da superfície o permitir.
A otimização da superfície deve ser verificada por meio de medições, e não apenas pela aparência visual. A lâmina finalizada deve atender aos requisitos especificados de perfil, espessura, passo e superfície, sem polimento excessivo que altere o formato pretendido.
Quais são os principais desafios na usinagem de hélices?
Os principais desafios na usinagem de hélices são superfícies complexas de forma livre, acesso restrito às ferramentas, deflexão de pás finas, vibração, erros de passo e defeitos superficiais. Esses problemas exigem capacidade adequada da máquina, dispositivos de fixação estáveis, trajetórias de ferramenta precisas e inspeção ao longo de todo o processo de fabricação.
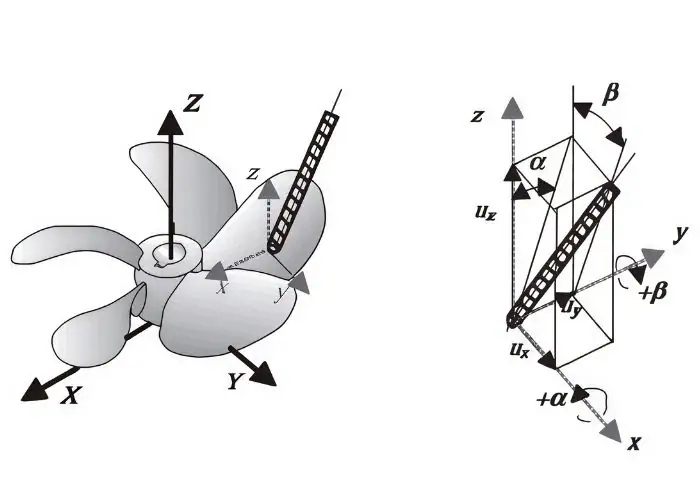
Superfícies curvas complexas e acessibilidade de ferramentas
As pás de hélices apresentam mudanças contínuas de curvatura, torção e espessura da seção transversal. Essas características de forma livre são difíceis de usinar com eficiência usando uma orientação de ferramenta fixa.
O cubo, as lâminas adjacentes e as transições da raiz da lâmina podem restringir o acesso. Uma trajetória de ferramenta que atinge a lâmina externa pode colidir com a peça de trabalho ou o dispositivo de fixação ao se aproximar da raiz.
O posicionamento em 5 eixos e a simulação de colisões ajudam a solucionar esses problemas. No entanto, o curso da máquina, a folga do fuso, o comprimento da ferramenta e o projeto da fixação devem ser verificados em conjunto antes da liberação da operação.
Deflexão de lâminas finas e vibração de usinagem
As pás finas das hélices podem sofrer deflexão sob forças de corte, principalmente perto da ponta ou em outras regiões sem suporte. A deflexão excessiva pode causar variação na espessura, marcas de vibração ou erros de perfil.
O problema se agrava à medida que o material é removido e a rigidez da lâmina diminui. Cortes de acabamento pesados podem, portanto, produzir resultados inconsistentes, mesmo quando a máquina em si é precisa.
Os engenheiros podem controlar esse risco reduzindo as forças de corte, ajustando os percursos da ferramenta, preservando o suporte temporário quando apropriado e selecionando parâmetros de acabamento adequados. A inspeção deve confirmar que a lâmina retorna à geometria necessária após a remoção das cargas de usinagem.
Precisão do ângulo de inclinação da lâmina e consistência do perfil
A precisão do passo exige que as seções da lâmina acabadas reproduzam as relações angulares e geométricas especificadas. Erros podem surgir de dados CAD/CAM, alinhamento da configuração, deflexão da ferramenta ou remoção incorreta de material.
A consistência entre as pás é igualmente importante. Diferenças no formato da seção transversal, na espessura ou no passo podem afetar a distribuição da carga e contribuir para vibrações ou condições de operação desequilibradas.
Os fabricantes devem usar raios de medição e pontos de referência definidos. Comparar as medidas reais com o projeto aprovado proporciona uma avaliação mais confiável do que inspecionar apenas a aparência geral da lâmina.
Acabamento superficial e defeitos de usinagem
O acabamento superficial afeta a qualidade do contorno da lâmina e pode influenciar o comportamento do fluxo de fluido. Marcas de ferramenta, ondulações, rebarbas e danos superficiais localizados também podem revelar instabilidade na usinagem.
As causas típicas incluem sobreposição inadequada, desgaste da ferramenta, vibração, má orientação da ferramenta e forças de corte inconsistentes. Defeitos superficiais podem ser particularmente difíceis de corrigir perto de bordas finas e transições curvas.
Os requisitos de acabamento devem ser especificados de acordo com a aplicação. O polimento excessivo nem sempre é benéfico se alterar a espessura crítica ou a geometria da borda.
| Desafio de Usinagem | Resultado Possível | Controle recomendado |
| Curvatura complexa da lâmina | Desvio de perfil | Trajetórias de ferramentas CAM precisas |
| Acesso restrito às ferramentas | Risco de colisão | Simulação de 5 eixos |
| Deflexão de lâmina fina | Erro de espessura | Forças de corte controladas |
| Vibração e ruído | Ondulação da superfície | Parâmetros estáveis de fixação e corte |
| Desalinhamento do Hub | Erro de rotação | Dados de usinagem confiáveis |
| Polimento excessivo | Mudança de geometria | Acabamento e Inspeção Controlados |
Como são verificadas a precisão e a qualidade da usinagem das hélices?
A precisão e a qualidade da usinagem das hélices são verificadas por meio de inspeção dimensional, medição do passo, comparação do perfil das pás, avaliação da superfície e verificações de balanceamento especificadas. O plano de inspeção deve estar em conformidade com o projeto da hélice, as normas aplicáveis e o escopo real do trabalho de fabricação.
A inspeção dimensional confirma a geometria de um componente usinado. O balanceamento e a avaliação do desempenho operacional abordam requisitos adicionais e não devem ser tratados como medições intercambiáveis.
Inspeção dimensional de cubos e perfis de pás
A inspeção do cubo verifica dimensões importantes, como diâmetro do furo, geometria do cone, alinhamento da face final e posições dos elementos de montagem. Essas características controlam o encaixe mecânico entre a hélice e seu sistema de transmissão.
A inspeção das pás avalia a geometria da seção transversal, a espessura, o diâmetro e as coordenadas de superfície especificadas. Dependendo do tamanho e da acessibilidade, o equipamento adequado pode incluir máquinas de medição por coordenadas, digitalização óptica ou sistemas especializados de medição de hélices.
Os resultados da inspeção devem fazer referência ao modelo CAD ou desenho aprovado. Os equipamentos de medição também devem ter capacidade suficiente para as tolerâncias especificadas.
Medição e cálculo do passo da hélice
O passo da hélice pode ser avaliado medindo-se a geometria de seções definidas da pá. O ângulo de passo local e o raio de medição podem ser usados para calcular o passo geométrico.
Para uma linha de referência helicoidal, a relação é:
P = 2πr × tan(β)
Aqui, P é o passo geométrico, r é a distância do eixo de rotação e β é o ângulo de passo local em relação ao plano de rotação.
A mesma fórmula se aplica a uma seção de pá local idealizada, mas a inspeção real deve seguir a geometria de referência e o procedimento de medição especificados. Para hélices marítimas, o passo pode ser avaliado em várias posições radiais, em vez de ser inferido a partir de um único ponto.
Inspeção da qualidade da superfície e da geometria da lâmina
A inspeção de superfície verifica rugosidade, marcas de ferramentas, rebarbas, ondulações e danos localizados. A inspeção geométrica verifica se a lâmina acabada está em conformidade com a forma tridimensional pretendida.
Uma superfície com baixa rugosidade medida ainda pode apresentar um perfil incorreto. Portanto, a rugosidade da superfície e a precisão geométrica devem ser verificadas como propriedades separadas.
Para hélices marítimas aplicáveis, a norma ISO 484 fornece requisitos de tolerância de fabricação relacionados ao passo, geometria da pá e outras características. A norma apropriada, a edição e a classe de precisão devem ser confirmadas para cada projeto.
Balanceamento de Hélices e Validação Prática
O balanceamento de hélices avalia a distribuição de massa em torno do eixo de rotação. O balanceamento estático identifica determinadas condições de desequilíbrio de massa, enquanto o balanceamento dinâmico avalia o comportamento do desequilíbrio durante a rotação.
Os requisitos de balanceamento dependem do tamanho da hélice, da velocidade de operação, da configuração de montagem e das especificações aplicáveis. Uma pá com dimensões precisas não é balanceada automaticamente.
A validação prática também pode envolver verificações de montagem, medições de excentricidade, testes de vibração ou ensaios de desempenho. Essas atividades devem ser realizadas por especialistas devidamente equipados, quando necessário, e são distintas da inspeção dimensional CNC de rotina.
O que influencia o custo de usinagem de hélices e a seleção de fornecedores?
O custo de usinagem de hélices depende principalmente do material, do tamanho da hélice, da geometria da pá, do tempo de usinagem, dos requisitos de tolerância, do escopo da inspeção e da quantidade produzida. A seleção do fornecedor deve priorizar a capacidade comprovada para o componente necessário, em vez de se basear apenas nas especificações da máquina ou no preço cotado.
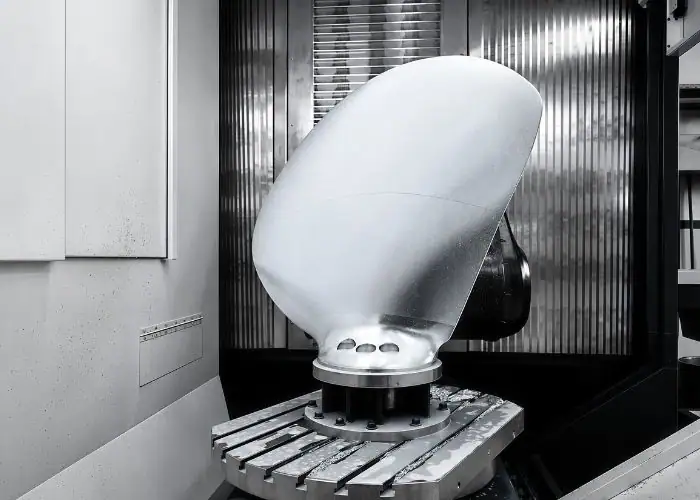
O preço mais baixo para usinagem pode não incluir inspeção complexa, acabamento, preparação de equipamentos ou manuseio especializado. Essas diferenças devem ser consideradas ao avaliar uma proposta de fabricação.
Material, complexidade da lâmina e tempo de usinagem
O custo do material depende do tipo de liga, do tamanho da matéria-prima, da disponibilidade e da quantidade de material removido. Peças fundidas de grandes dimensões e componentes usinados a partir de tarugos maciços podem ter estruturas de custos de fabricação muito diferentes.
A complexidade da lâmina também afeta a programação e o tempo de usinagem. Transições profundas na raiz, acesso restrito à ferramenta e requisitos de acabamento fino geralmente aumentam o número de operações.
O desgaste da ferramenta, a preparação da fixação e a capacidade da máquina podem influenciar o custo final. Uma pequena hélice de precisão e uma grande peça fundida para uso marítimo não devem ser avaliadas usando as mesmas premissas de usinagem.
Requisitos de tolerância, inspeção e produção
Tolerâncias apertadas aumentam a dificuldade de fabricação quando exigem passes de acabamento adicionais, configurações controladas ou inspeção mais detalhada.
Os custos de inspeção variam de acordo com o tamanho do componente, a densidade de medição, os requisitos de equipamento e a documentação. A medição e o balanceamento especializados de pás são serviços distintos que podem exigir planejamento separado.
Protótipos, peças de reposição e lotes de produção também possuem estruturas de custos diferentes. A produção repetida pode distribuir os custos de programação e dispositivos de fixação por mais componentes, mas somente quando o projeto e o processo permanecem estáveis.
Capacidades de usinagem CNC e avaliação de fornecedores
Um fornecedor adequado deve compreender usinagem de superfícies complexas, comportamento de materiais, fixação de peças e a medição de características mecânicas críticas. Experiência relevante em fabricação é mais útil do que uma alegação genérica de alta precisão.
Para usinagem personalizada de pás de hélices, os compradores devem considerar o tamanho da máquina, a configuração dos eixos, a capacidade de CAM, o peso máximo da peça e os equipamentos de inspeção. Hélices marítimas de grande porte podem exigir instalações especializadas que vão além da capacidade de uma oficina de precisão comum.
A avaliação de fornecedores deve distinguir a usinagem CNC da fundição, balanceamento, testes hidrodinâmicos e certificação marítima. Um plano de fabricação confiável define claramente quais operações são realizadas internamente e quais requerem suporte externo qualificado.
Perguntas Frequentes
É possível usinar uma hélice em CNC a partir de metal sólido em vez de fundi-la?
Sim. Hélices pequenas ou especializadas podem ser usinadas a partir de metal maciço, principalmente para protótipos ou produção em baixo volume. Por exemplo, usinar uma pá com 80 mm de diâmetro total pode evitar o custo inicial de um molde de fundição específico. No entanto, a usinagem a partir de um bloco sólido remove mais material e pode exigir um tempo de usinagem maior. Hélices marítimas maiores costumam ser mais econômicas de produzir a partir de peças fundidas com uma margem de usinagem adequada. A adequação do material e o desempenho estrutural ainda precisam ser verificados.
Qual a margem de usinagem que deve ser deixada em uma pá de hélice?
A sobremedida de acabamento depende do material, do tamanho da pá, da precisão da fundição, do diâmetro da ferramenta e da rigidez da fixação. Não existe um valor universal confiável para todas as hélices. Por exemplo, um pequeno protótipo pode utilizar uma sobremedida final de alguns décimos de milímetro, enquanto uma peça fundida grande pode exigir uma estratégia diferente de desbaste e acabamento. A sobremedida deve ser suficiente para remover marcas de ferramentas anteriores e erros geométricos sem gerar força de corte desnecessária ou deflexão da pá.
Uma hélice danificada pode ser reusinada após o reparo?
Sim, algumas hélices danificadas podem ser reusinadas após um reparo aprovado, desde que haja material suficiente e integridade estrutural preservada. O trabalho comum pode envolver a restauração de furos de parafusos, faces de montagem ou geometria localizada das pás. O procedimento de reparo deve levar em consideração a liga original, a localização do dano e quaisquer alterações relacionadas à soldagem ou ao calor. Após a usinagem, a área reparada requer inspeção dimensional e quaisquer verificações adicionais especificadas pela autoridade responsável pelo reparo. Danos severos podem tornar a substituição mais segura do que a remoção adicional de material.
Uma hélice com lâminas mais lisas sempre melhora a eficiência?
Não. Uma superfície mais lisa não garante maior eficiência se o passo, o perfil, a espessura ou a geometria da lâmina estiverem incorretos. A rugosidade da superfície é apenas uma parte do projeto. Por exemplo, o polimento pode reduzir o valor de Ra de 1.6 µm para 0.8 µm, mas remover muito material próximo a uma borda fina pode criar um erro geométrico mais grave. O objetivo correto é atender aos requisitos dimensionais e de superfície aprovados, e não alcançar a menor rugosidade possível.
Conclusão
A usinagem de hélices exige um controle preciso da geometria das pás, do comportamento do material, dos percursos da ferramenta e da precisão dimensional. Torneamento e fresamento CNC podem produzir detalhes precisos no cubo, enquanto a usinagem multieixos melhora o acesso a superfícies complexas das pás e transições na raiz. O sucesso da fabricação depende de uma fixação estável da peça, estratégias adequadas de desbaste e acabamento e inspeção do passo, perfil, espessura e qualidade da superfície. Ao selecionar um fornecedor, os engenheiros também devem diferenciar a capacidade de usinagem da validação especializada de balanceamento e desempenho operacional.
Na TiRapid , oferecemos serviços de usinagem e fabricação CNC de precisão para componentes de hélices personalizados, eixos, cubos e peças mecânicas complexas. Nossos serviços de fresagem CNC, torneamento, usinagem multieixos e inspeção dimensional garantem a fabricação precisa de protótipos e componentes de produção.















