
A concentricidade na usinagem CNC é um requisito de qualidade importante na usinagem de eixos de precisão, especialmente para eixos de transmissão, eixos escalonados, buchas, mangas de precisão, conectores e outros componentes rotativos. Quando uma peça contém múltiplos diâmetros externos concêntricos, furos internos, ressaltos ou superfícies de contato de precisão, o controle das tolerâncias dimensionais individuais pode não ser suficiente para garantir a montagem adequada e o desempenho operacional. Se a concentricidade ou o desvio radial excederem a tolerância especificada, o componente pode apresentar vibração, rotação excêntrica, desgaste irregular ou dificuldades de montagem durante a operação. A usinagem CNC pode melhorar a concentricidade e a consistência do lote por meio de um desempenho estável do fuso, fixação adequada da peça, referências de usinagem consistentes, compensação precisa da ferramenta e inspeção em processo. A TiRapid oferece serviços de usinagem CNC para eixos, mangas e outros componentes rotativos, com usinagem de precisão, suporte para DFM (Design for Manufacturing) e recursos de inspeção de qualidade.
Por que a concentricidade na usinagem CNC afeta o desempenho de peças de precisão?
Para componentes de eixos, a concentricidade não é um requisito dimensional isolado. Ela está intimamente relacionada à precisão rotacional, ao ajuste da montagem, ao desempenho dos rolamentos e à vida útil do componente. Quando uma peça contém múltiplos diâmetros de eixo, furos internos, seções roscadas e ressaltos de posicionamento, a relação entre seus eixos centrais pode afetar diretamente o desempenho final da montagem. Componentes rotativos de precisão usados em motores, caixas de engrenagens, equipamentos de automação, sistemas de transmissão automotiva e máquinas de precisão devem manter uma rotação estável. Um desalinhamento significativo entre diferentes seções do eixo pode criar forças radiais e vibrações adicionais, afetando potencialmente a estabilidade operacional de todo o sistema. Para torneamento CNC de precisão, o controle de concentricidade precisa ser considerado em todas as etapas do projeto da peça, fixação da peça, sequência de usinagem e inspeção final, em vez de depender apenas da inspeção final para identificar problemas.
A concentricidade está intimamente relacionada ao desvio radial.
Os desenhos de engenharia podem especificar concentricidade, excentricidade circular ou excentricidade total, dependendo dos requisitos funcionais do componente. Para peças rotativas, a excentricidade radial fornece uma indicação prática de quanto uma superfície usinada se desvia do eixo de referência durante a rotação, enquanto a concentricidade descreve a relação entre o centro de uma característica controlada e o eixo de referência. Durante a produção, a usinagem de múltiplos diâmetros de eixo em uma única configuração pode reduzir erros de reposicionamento e ajudar a manter a relação entre diferentes características. Os fornecedores de torneamento CNC de precisão podem usar indicadores de mostrador, blocos em V, calibradores dedicados ou equipamentos CMM para inspeção, dependendo dos requisitos do desenho e da geometria da peça.
Os componentes do eixo exigem um controle cuidadoso de concentricidade.
Os componentes de eixos frequentemente contêm diversas zonas de usinagem, incluindo alojamentos de rolamentos, superfícies de vedação, ressaltos de posicionamento, seções roscadas e extremidades de conexão. Quando essas áreas precisam girar em conjunto ou se acoplar com precisão a outros componentes, o controle de cada diâmetro individual não é suficiente para garantir o desempenho da montagem. Por exemplo, dois alojamentos de rolamentos em um eixo podem atender às suas tolerâncias dimensionais, mas ainda apresentar um desalinhamento axial significativo entre eles. Após a montagem, essa condição pode causar aumento da resistência à rotação, vibração ou desgaste prematuro. Para eixos de transmissão de precisão, eixos de juntas robóticas, eixos de equipamentos de automação e eixos mecânicos de precisão, as referências críticas e as áreas de acoplamento devem ser definidas durante a fase de projeto e mantidas de forma consistente ao longo do processo de torneamento CNC.
Quais fatores afetam a concentricidade na usinagem CNC?
A concentricidade na usinagem CNC é influenciada pelas condições da máquina, ferramentas, características da peça, fixação da peça, parâmetros de corte e variações térmicas. Uma variação significativa em qualquer um desses fatores pode aumentar o desvio axial ou radial em componentes de eixos de precisão. As informações de usinagem do TiRapid também identificam a precisão do fuso, a rigidez da máquina, os métodos de fixação, as condições da ferramenta e as variações de temperatura como fatores importantes que afetam a precisão da usinagem.
A precisão do fuso determina a estabilidade rotacional.
O fuso do torno CNC gira a peça durante a usinagem, portanto, a precisão do fuso afeta diretamente as condições de corte. Se o fuso apresentar excentricidade excessiva, desgaste dos rolamentos ou degradação da precisão após operação prolongada, mesmo uma trajetória de ferramenta programada com precisão pode não produzir concentricidade estável. O torneamento CNC de precisão exige inspeção regular da condição do fuso, da precisão de posicionamento da torre e da geometria da máquina, seguida de manutenção e calibração adequadas com base no uso da máquina. Uma base estável da máquina ajuda a reduzir a deriva dimensional durante a produção em lote e melhora a repetibilidade entre diferentes lotes de produção.
A fixação da peça determina a estabilidade da referência.
A fixação da peça é um fator crítico que afeta a concentricidade na usinagem CNC. Placas de fixação padrão de três garras são adequadas para muitos componentes rotativos convencionais, mas eixos escalonados de precisão, buchas de parede fina e eixos longos podem exigir métodos de fixação mais estáveis. Comprimento de fixação insuficiente, força de fixação desigual ou rebarbas na superfície de localização podem causar excentricidade na peça. Para componentes de eixo longo, o suporte da contraponta, lunetas fixas ou outros suportes auxiliares podem reduzir a vibração e a deformação durante a usinagem. O guia de usinagem de precisão da TiRapid também enfatiza a importância do suporte da contraponta, lunetas fixas e redução do balanço da peça na usinagem de componentes de eixo longo.
O desgaste da ferramenta pode causar erros dimensionais e geométricos.
Com o uso contínuo, o desgaste de uma ferramenta de corte altera gradualmente as condições reais de corte. Pequenas alterações durante o desbaste podem não afetar imediatamente a funcionalidade, mas durante as operações de acabamento, mudanças no raio da ponta da ferramenta, na condição da aresta de corte ou na posição da ferramenta podem levar a desvios de diâmetro, alterações no acabamento superficial e variações na precisão geométrica. Para a produção em lote de torneamento CNC, os fabricantes podem estabelecer procedimentos de gerenciamento da vida útil da ferramenta, realizar inspeções da primeira peça, monitorar as dimensões críticas durante a produção e substituir ou compensar as ferramentas antes que atinjam seus limites de desgaste. Isso ajuda a reduzir problemas de consistência em grandes lotes de produção.
Como os processos de torneamento CNC podem controlar a concentricidade?
Controlar a concentricidade em torneamento de precisão exige mais do que simplesmente usar uma máquina de alta precisão. Um processo de usinagem adequado também deve definir o datum de localização, o método de fixação da peça, a sequência de desbaste e acabamento e os pontos de inspeção de acordo com a geometria da peça. Quanto mais estável for o processo de usinagem e menos mudanças de datum forem envolvidas, mais fácil será manter as relações de concentricidade entre diferentes elementos.
Minimizar a fixação repetida da peça
Quando um componente contém várias características que devem permanecer concêntricas, concluir as características críticas em uma única configuração, sempre que possível, pode reduzir os erros de posicionamento. A fixação repetida da peça introduz novos erros de localização, e cada operação de reposicionamento pode alterar o eixo da peça. Para componentes de eixo, o datum primário pode ser usinado primeiro e, em seguida, usado para completar outros diâmetros, faces e furos críticos. Essa abordagem reduz os erros de posicionamento acumulados e melhora a consistência das peças torneadas com precisão em CNC.
Estabeleça uma sequência adequada de desbaste e acabamento.
O desbaste remove o excesso de material de forma eficiente, enquanto as operações de acabamento definem as dimensões finais e a precisão geométrica. Se as dimensões finais forem obtidas em uma única operação sem controle adequado do processo, tensões internas, calor de corte e cargas na ferramenta podem causar alterações dimensionais. Um processo adequado normalmente deixa uma sobremedida apropriada para o acabamento após o desbaste. Dessa forma, a peça pode atingir uma condição mais estável antes do acabamento de diâmetros, furos e faces críticos. Para eixos de precisão, o usinagem em etapas também pode ser utilizada, de acordo com as características do material, para tornar o processo de acabamento final mais estável.
Otimizar o suporte para componentes de eixo longo
Eixos longos e finos podem apresentar rigidez insuficiente, causando flexão ou vibração durante o corte. Essas condições podem afetar a precisão do diâmetro, a circularidade e a concentricidade. O suporte da contraponta, lunetas fixas ou outros suportes auxiliares podem reduzir o balanço efetivo e limitar a deformação causada pelas forças de corte. Para eixos mais longos, os engenheiros também devem considerar a posição da ferramenta, a direção de usinagem e os parâmetros de corte durante o planejamento do processo. Quanto maior a relação comprimento/diâmetro, mais importante se torna avaliar o suporte e o controle de vibração durante as etapas de orçamento e engenharia.
Como deve ser feita a inspeção de concentricidade em torneamento CNC de precisão?
Após a usinagem, o método de inspeção deve ser selecionado de acordo com o desenho técnico e os requisitos funcionais do componente. Os métodos de inspeção comuns incluem o teste com relógio comparador, a inspeção com bloco em V, o uso de calibradores específicos e máquinas de medição por coordenadas. Componentes mecânicos padrão podem utilizar métodos de inspeção econômicos, de acordo com seus requisitos de tolerância, enquanto eixos de alta precisão, componentes médicos, peças aeroespaciais e componentes críticos de transmissão podem exigir uma inspeção dimensional e geométrica mais abrangente. Os métodos de inspeção devem sempre estar vinculados aos datums do desenho e aos requisitos funcionais, para que os resultados das medições representem com precisão o desempenho real do componente.
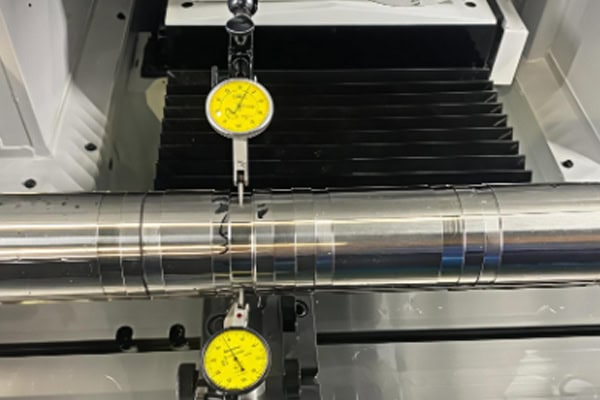
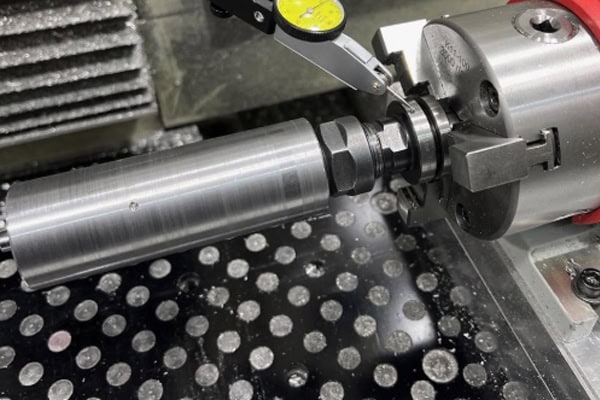
Os indicadores de mostrador são adequados para inspeção rápida de excentricidade radial.
Os indicadores de mostrador são comumente usados na linha de produção para verificar a excentricidade rotacional. Após a peça ser posicionada com segurança, a ponta do indicador é encostada na superfície a ser inspecionada. A peça é então girada lentamente enquanto o movimento do indicador é observado para determinar a condição de excentricidade. Este método é simples e eficiente para verificações de primeira peça, inspeção em processo e verificação rápida antes do embarque. No entanto, o resultado da medição pode ser afetado pela fixação da peça, pela seleção da referência e pela posição de inspeção. Para requisitos de tolerância geométrica rigorosos, equipamentos de medição mais precisos também podem ser necessários.
As máquinas de medição por coordenadas (CMMs) são adequadas para inspeção geométrica complexa.
Uma máquina de medição por coordenadas (MMC) pode medir digitalmente múltiplas dimensões e características geométricas, estabelecendo um sistema de referência de acordo com o desenho técnico. Para peças torneadas de precisão com múltiplos diâmetros de eixo, furos internos, faces e características de posicionamento complexas, a inspeção por MMC pode fornecer dados de medição mais abrangentes. Dimensões críticas, relações posicionais, circularidade e características relacionadas à concentricidade podem ser verificadas, e relatórios de inspeção podem ser gerados. Fornecedores de usinagem de precisão podem fornecer inspeções de primeira peça ou relatórios de qualidade de acordo com os requisitos do cliente, auxiliando as equipes de engenharia e compras a verificar se as peças atendem aos requisitos de projeto especificados.
Os requisitos de inspeção devem corresponder à função da peça.
Nem todos os componentes de eixos exigem tolerâncias de concentricidade extremamente rigorosas. Se um componente não depende de alta precisão rotacional, tolerâncias desnecessariamente apertadas podem aumentar os custos de usinagem, inspeção e entrega. Assentos de rolamentos, superfícies de vedação e áreas rotativas de precisão podem exigir um controle mais rigoroso com base nas condições reais de montagem. Os desenhos de engenharia devem identificar claramente as dimensões e características geométricas que afetam diretamente a função, permitindo que o fornecedor de usinagem avalie o processo de fabricação e forneça uma cotação precisa. As tolerâncias críticas devem ser estabelecidas de acordo com os requisitos reais da aplicação, em vez de aplicar tolerâncias extremamente rigorosas uniformemente a todas as características.
Como escolher um fabricante de torneamento CNC de precisão para componentes de eixos?
Para projetos que exigem alta concentricidade, repetibilidade e produção em lote estável, as capacidades de engenharia e gestão da qualidade do fornecedor são tão importantes quanto as especificações da máquina. Ao buscar peças torneadas CNC de precisão, as equipes de compras podem avaliar equipamentos de usinagem, experiência no processo, capacidades de inspeção, suporte para DFM (Design for Manufacturing), validação de protótipos e capacidade de produção. A TiRapid oferece torneamento CNC, suporte para DFM e usinagem de precisão para materiais como ligas de alumínio, aço inoxidável, ligas de titânio, latão, cobre e plásticos de engenharia. As informações publicadas sobre torneamento CNC indicam que as tolerâncias especificadas podem atingir aproximadamente ±0.005 mm e a rugosidade superficial típica pode chegar a Ra 0.6, dependendo da geometria da peça, do material e dos requisitos do desenho.
Confirme as capacidades de usinagem de eixos de precisão.
Antes de fazer um pedido, forneça o desenho do componente ao fornecedor de usinagem CNC para que a equipe de engenharia possa analisar os diâmetros críticos do eixo, furos internos, concentricidade, excentricidade, roscas e requisitos de tratamento de superfície. Para eixos longos, buchas de parede fina, eixos de pequeno diâmetro ou eixos escalonados complexos, o fornecedor também deve confirmar a gama de usinagem disponível e o método de suporte.
- Equipamento de torneamento CNC de precisão
- Capacidade para diâmetros de eixos e furos internos críticos
- Experiência com usinagem de eixos longos
- Controle de concentricidade e excentricidade
- Capacidade de inspeção do primeiro artigo
- Suporte para protótipos até quantidades de produção
Uma confirmação técnica clara permite que as equipes de compras avaliem a viabilidade de fabricação antes da produção e reduz o risco de alterações no processo após o início da produção.
Fornecer desenhos de engenharia completos e modelos CAD 3D.
Um orçamento para torneamento CNC de precisão não deve se basear apenas em um modelo 3D básico. O desenho técnico 2D deve especificar claramente as dimensões críticas, o material, a rugosidade da superfície, as tolerâncias, os padrões de rosca e os requisitos geométricos. Um modelo CAD 3D ajuda os engenheiros a compreender a geometria completa do componente. Fornecer ambos os arquivos pode melhorar a eficiência da análise de DFM (Design for Manufacturing).
- Modelos STEP ou outros modelos CAD 3D
- Desenhos de engenharia em PDF ou DWG
- Grau de material
- Tolerâncias dimensionais críticas
- Requisitos de concentricidade ou excentricidade
- Rigidez da superfície
- Requisitos de tratamento de superfície
- Quantidade da ordem
- Cronograma de entrega obrigatório
Quanto mais completas forem as informações técnicas, mais fácil será para os engenheiros determinar o processo de usinagem, a configuração das ferramentas, o plano de inspeção e o cronograma de produção, o que também contribui para uma cotação mais precisa de torneamento CNC.
Produza protótipos antes de passar para a produção em lote.
Para componentes de eixos de alta precisão, iniciar a produção em massa imediatamente pode aumentar os riscos de ajustes no processo. Protótipos de torneamento CNC permitem que os fabricantes verifiquem a seleção de materiais, a fixação da peça, as ferramentas, a sequência de usinagem e os procedimentos de inspeção antes do aumento do volume de produção. Com base nos resultados da inspeção do protótipo, o processo de usinagem pode ser ajustado e padronizado. Uma vez aprovado o protótipo, o fornecedor pode iniciar a produção em lote com um processo de fabricação mais estável, reduzindo a probabilidade de desvios dimensionais entre os lotes produzidos.
Para projetos que exigem eixos, buchas, conectores e outros componentes rotativos de precisão, as equipes de compras podem fornecer desenhos de engenharia, modelos 3D, especificações de materiais, tolerâncias críticas, requisitos de concentricidade, quantidades e cronogramas de entrega durante a fase de cotação. A TiRapid oferece suporte para usinagem CNC e DFM (Design for Manufacturing) desde a usinagem de protótipos até a produção em série, podendo avaliar a viabilidade de fabricação de acordo com a geometria e os requisitos específicos de cada componente.















