
Na usinagem de precisão, a fissuração do material é um problema crítico que pode aumentar significativamente o custo de produção e reduzir a taxa de rendimento, especialmente ao trabalhar com ligas de alta resistência, aços temperados, ligas de alumínio e plásticos de engenharia. Uma vez ocorrida a fissuração, ela pode não apenas levar à rejeição da peça, mas também afetar a estabilidade da produção em lote e os prazos de entrega. Na prática da usinagem, a fissuração raramente é causada por um único fator. Geralmente, é o resultado combinado da tensão interna do material, dos parâmetros de corte, dos métodos de fixação, da condição da ferramenta e da estratégia de usinagem. Portanto, uma abordagem sistemática em todo o processo de usinagem é necessária.
Seleção de Materiais e Controle de Pré-Tratamento
Antes do início da usinagem de precisão, a condição interna do material determina em grande parte o risco inicial de fissuração. Se o material apresentar tensões residuais, microestrutura inconsistente ou tratamento térmico insuficiente, fissuras podem se formar durante o corte devido à liberação de tensões. Portanto, otimizar a seleção do material e o pré-tratamento é o primeiro e mais fundamental passo para reduzir o risco de fissuração.
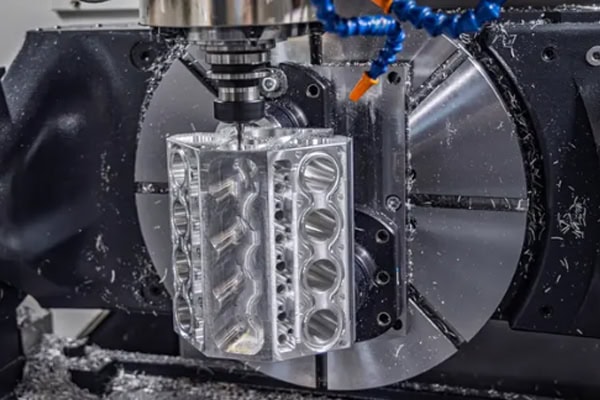
Controle da tensão interna em materiais
A tensão interna residual é uma das principais causas de fissuras durante a usinagem, especialmente em peças forjadas, fundidas ou de paredes espessas.
- Utilize materiais que tenham sido totalmente recozidos ou aliviados de tensões.
- Evite materiais fundidos ou forjados sem tratamento.
- Aplicar processos de alívio de tensões pré-usinagem para peças críticas.
Seleção adequada da qualidade do material
Diferentes materiais variam significativamente em resistência e fragilidade, e a seleção inadequada pode aumentar muito o risco de fissuras.
- Dê preferência a materiais com melhor resistência e ductilidade.
- Evite materiais excessivamente duros, porém quebradiços.
- Equilibrar resistência e usinabilidade com base nas necessidades do projeto.
- Considere a viabilidade de fabricação durante a fase de projeto.
Otimização do tratamento de pré-usinagem
O pré-tratamento pode reduzir eficazmente a concentração de tensão e a liberação repentina de tensão durante a usinagem.
- Realizar pré-usinagem grosseira para aliviar a tensão interna.
- Controle as condições de temperatura e umidade de armazenamento.
- Aplicar tratamento antienvelhecimento para componentes de alta precisão.
O controle de materiais define a estabilidade básica de todo o processo. Se essa etapa for instável, as otimizações posteriores terão eficácia limitada.
Otimização dos parâmetros de corte e do método de usinagem
Na usinagem de precisão, os parâmetros de corte afetam diretamente a distribuição de tensões e o comportamento térmico do material. Força de corte excessiva ou aumento rápido da temperatura podem levar ao surgimento de microfissuras que se propagam gradualmente até se tornarem fraturas visíveis. Portanto, o controle adequado dos parâmetros é uma das principais estratégias para prevenir o surgimento de fissuras no material.
Controle a força de corte e a carga
A força de corte excessiva pode causar concentração de tensão localizada, especialmente em estruturas de paredes finas.
- Evite a remoção excessiva de material por passada.
- Utilize estratégias de usinagem em camadas
- Ajuste a profundidade de corte com base na resistência do material.
- Manter forças de corte estáveis
Otimize a correspondência entre a taxa de avanço e a velocidade do fuso.
Uma combinação inadequada pode causar cortes por impacto ou condições de corte instáveis, aumentando o risco de fissuras.
- Uma taxa de alimentação muito alta causa estresse por impacto.
- Uma velocidade de rotação muito baixa leva a um corte instável.
- Manter condições de corte contínuas e suaves
- Ajuste o ritmo de corte com base no tipo de material.
Controle do aumento da temperatura de usinagem
Mudanças bruscas de temperatura podem causar concentração de tensão térmica, uma das principais causas de fissuras.
- Utilize fluido de corte em quantidade suficiente durante a usinagem.
- Evite o corte a seco em operações sensíveis.
- Reduzir o acúmulo de calor por meio de usinagem em etapas.
- Controle a temperatura durante longos ciclos de usinagem.
O princípio fundamental do controle dos parâmetros de corte é a estabilidade. Quanto mais suave for o processo de usinagem, mais uniformemente a tensão será liberada e menor será o risco de fissuras.
Métodos de Fixação e Controle de Tensões Estruturais
Na produção real, muitos problemas de fissuras não ocorrem durante o corte, mas sim durante a fixação ou o alívio de tensões. Um projeto de fixação inadequado, força de fixação desigual ou aperto excessivo podem introduzir tensões internas adicionais, que podem resultar em fissuras durante ou após a usinagem.
Otimizar a distribuição da força de fixação
Uma força de aperto desigual pode causar concentração de tensão localizada.
- Evite estruturas de fixação em ponto único.
- Utilize sistemas de fixação uniforme multiponto
- Adicionar suporte para peças de paredes finas
Controle da deformação de fixação
Força de aperto excessiva pode causar deformação e, posteriormente, fissuras por alívio de tensão.
- Mantenha a força de aperto dentro de uma faixa segura.
- Evite a deformação forçada de paredes finas.
- Utilize acessórios flexíveis quando necessário.
- Proteger áreas estruturais frágeis
Estratégia passo a passo para aliviar o estresse
Sequências de usinagem adequadas podem liberar gradualmente a tensão interna.
- Utilize a estratégia de desbaste seguida de acabamento.
- Evite remover muito material de uma só vez.
- Aplique usinagem simétrica sempre que possível.
- Liberação gradual do estresse por região
O sistema de fixação controla essencialmente a entrada de tensão externa. Um controle inadequado pode levar a fissuras imprevisíveis, mesmo que os parâmetros de corte estejam corretos.
Condição da ferramenta e otimização do percurso da ferramenta
A condição da ferramenta e o percurso de usinagem influenciam significativamente a estabilidade do corte. Ferramentas cegas, percursos instáveis ou mudanças repentinas de corte podem aumentar as flutuações de força e elevar o risco de trincas. Portanto, otimizar tanto a manutenção da ferramenta quanto o projeto do percurso é essencial para melhorar a segurança da usinagem.
Manter ferramentas de corte afiadas
Ferramentas sem fio aumentam significativamente a força de corte e o risco de rachaduras.
- Substituição ou reafiação regular de ferramentas
- Evite exceder os limites de vida útil da ferramenta.
- Utilize ferramentas específicas para cada material.
Otimizar trajetórias de usinagem
Trajetórias de ferramentas inadequadas podem criar cargas de impacto localizadas.
- Evite mudanças bruscas de direção.
- Utilize trajetórias de corte suaves e contínuas.
- Reduza cortes e repetições desnecessários no ar.
Reduzir os efeitos da vibração
A vibração amplifica as flutuações de tensão interna e pode desencadear microfissuras.
- Melhorar a rigidez da máquina e dos dispositivos de fixação.
- Reduzir o comprimento da saliência da ferramenta
- Manter parâmetros de corte estáveis
O objetivo da otimização de ferramentas e trajetórias é garantir um processo de usinagem suave e contínuo, minimizando impactos e flutuações.
Na usinagem de precisão, o surgimento de trincas no material raramente é causado por um único fator. Geralmente, é o resultado da combinação das condições do material, parâmetros de corte, estratégia de fixação e projeto da trajetória de usinagem. Somente por meio de uma abordagem de otimização sistemática e integrada é possível reduzir efetivamente os riscos de trincas e aumentar o rendimento da produção. A Tirapid oferece soluções profissionais de usinagem de precisão para ajudar os fabricantes a alcançar uma qualidade de produção mais estável e confiável.
















