
O aço-liga é um metal de resistência média a alta, comumente usado em componentes automotivos, peças de eixos, engrenagens e equipamentos industriais pesados. Durante as operações de torneamento, ele frequentemente apresenta resistência de corte instável, encruamento localizado e calor de corte concentrado. Essas características impõem maiores exigências à seleção da ferramenta. Se a ferramenta não for adequada ao material, mesmo com os parâmetros de corte corretos, problemas como lascamento, desvio dimensional, baixa qualidade superficial ou aumento da vibração ainda podem ocorrer, exigindo otimização adequada.
Como selecionar materiais de ferramentas de corte para torneamento de aço-liga
A usinagem de aço-liga impõe altas exigências aos materiais das ferramentas de corte. A seleção não está relacionada apenas à dureza e à resistência ao desgaste, mas também está intimamente ligada à estabilidade térmica, à resistência ao impacto e ao controle de cavacos durante o corte contínuo ou interrompido. Em ambientes reais de usinagem, o aço-liga frequentemente gera cargas de corte desiguais e condições térmicas variáveis, o que significa que a ferramenta deve manter um desempenho estável sob altas temperaturas e condições de tensão variáveis. Uma estratégia adequada de seleção de materiais pode reduzir significativamente o risco de falha da ferramenta, melhorar a consistência da superfície e prolongar os ciclos de usinagem, tornando-se um fundamento essencial para uma produção estável.
Técnicas de aplicação de ferramentas de metal duro
As ferramentas de metal duro são a solução mais utilizada na usinagem de aços-liga devido às suas propriedades mecânicas equilibradas e à sua relação custo-benefício. Na produção industrial, elas oferecem um compromisso estável entre dureza, tenacidade e resistência térmica. Seu desempenho torna-se especialmente confiável quando combinadas com revestimentos avançados e parâmetros de corte otimizados, permitindo que sejam utilizadas tanto em operações de desbaste quanto de semiacabamento em ambientes de produção contínua.
- Adequado para corte contínuo em velocidades médias a altas, com desempenho estável.
- Suporta temperaturas de corte relativamente altas durante longos ciclos de usinagem.
- Aplicável a aço temperado, aço de médio carbono e aço de baixa liga.
- A alta rigidez reduz a deformação durante o corte.
- Revestimentos como TiAlN ou AlCrN prolongam significativamente a vida útil da ferramenta.
- Adequado para produção em massa e processos padronizados.
- Abrange operações de desbaste e semiacabamento.
- Produz uma qualidade de superfície estável e consistente.
As ferramentas de metal duro são amplamente utilizadas devido à sua relação custo-benefício e desempenho estável, tornando-as uma solução fundamental para o torneamento de aço-liga.
Cenários de aplicação da ferramenta CBN
As ferramentas de CBN são projetadas para condições extremas de usinagem, particularmente em aço-liga endurecido com altos níveis de dureza. Elas mantêm a estabilidade estrutural mesmo sob altas temperaturas de corte, onde as ferramentas de metal duro convencionais podem falhar. Na manufatura de precisão, as ferramentas de CBN são frequentemente usadas em operações de acabamento onde a precisão dimensional e a integridade da superfície são críticas. Sua capacidade de manter arestas de corte afiadas sob severo estresse térmico as torna essenciais em aplicações de usinagem de alta precisão, onde a consistência e a confiabilidade são mais importantes do que considerações de custo.
- Adequado para materiais com dureza superior a HRC45.
- Excelente estabilidade térmica em condições extremas de corte.
- Reduz as operações de moagem e melhora a eficiência.
- Alta consistência superficial e baixa variação.
- Adequado para produção em lotes de alta consistência.
- Longa vida útil da ferramenta para ciclos de usinagem prolongados.
- Requer alta rigidez e estabilidade da máquina.
- Custo mais elevado, mas com fortes vantagens de eficiência.
As ferramentas de CBN são amplamente utilizadas na fabricação de precisão de alto valor agregado, onde a consistência é fundamental.
Métodos de seleção de ferramentas revestidas
Ferramentas revestidas melhoram o desempenho do material base, modificando o comportamento do atrito superficial e as características de resistência térmica. Na usinagem de aço-liga, os revestimentos desempenham um papel fundamental na redução da adesão, na melhoria do fluxo de cavacos e no prolongamento da vida útil da ferramenta em condições de alta temperatura. A eficácia de um revestimento depende não apenas do tipo de material, mas também de sua espessura, força de adesão e compatibilidade com as condições de corte. A seleção adequada do revestimento permite um desempenho de usinagem estável mesmo sob parâmetros de corte agressivos.
- Revestimento de TiAlN adequado para corte em alta temperatura e alta velocidade.
- Revestimento DLC adequado para acabamento de baixo atrito
- Revestimentos multicamadas aumentam a resistência ao desgaste.
- Reduz a formação de bordas acumuladas
- Melhora o desempenho de evacuação do chip
- Aplicável a diferentes níveis de dureza do aço-liga
- Aumenta a vida útil da ferramenta em 30% a 80%.
- A integridade do revestimento afeta diretamente a estabilidade da usinagem.
Ferramentas revestidas tornaram-se essenciais na usinagem de precisão moderna.
Ajuste dos parâmetros de geometria da ferramenta
A geometria da ferramenta desempenha um papel decisivo na usinagem de aço-liga. Ela afeta a distribuição da força de corte, a formação de cavacos, a evacuação de cavacos e a qualidade final da superfície. Um projeto geométrico inadequado pode facilmente levar a vibrações, forças de corte instáveis e sobrecarga localizada da ferramenta.
Ajuste do ângulo de inclinação e do ângulo de folga
Os ângulos de ataque e de folga determinam como o material é removido e influenciam diretamente o atrito e as forças de corte. Na usinagem de aço-liga, é necessário manter um equilíbrio entre afiação e resistência. Afiação excessiva pode causar lascamento, enquanto ângulos muito pequenos aumentam o atrito e o calor.
- Aumentar o ângulo de ataque reduz a resistência ao corte.
- Um pequeno ângulo de folga aumenta o atrito e a geração de calor.
- Materiais duros exigem ângulos de ataque menores para maior resistência das bordas.
- As operações de acabamento podem utilizar bordas mais afiadas para obter uma melhor qualidade de superfície.
- A geometria deve equilibrar o fluxo de cavacos e a distribuição de calor.
- Ajuste com base na resistência do material.
- Evite ângulos excessivos que enfraqueçam a lâmina de corte.
- Manter o equilíbrio entre estabilidade e dissipação de calor.
Uma geometria adequada reduz a vibração e melhora a estabilidade dimensional.
Seleção do raio do nariz
O raio da ponta da ferramenta influencia fortemente a rugosidade da superfície e a distribuição da força de corte. Ele determina a condição de contato entre a ferramenta e a peça de trabalho.
- O raio grande melhora o acabamento da superfície e a continuidade.
- Raio pequeno é adequado para geometrias complexas.
- Um raio excessivo pode aumentar a vibração.
- O acabamento exige equilíbrio entre estabilidade e suavidade.
- Selecione com base na rigidez da máquina.
- Garante uma distribuição uniforme da força de corte.
- Previne o desgaste prematuro da ferramenta
- Melhora a continuidade do percurso de usinagem
A seleção adequada melhora a qualidade da textura da superfície e a estabilidade dimensional.
Otimização da estrutura do quebra-cavacos
A evacuação de cavacos afeta diretamente a estabilidade da usinagem e a vida útil da ferramenta. Um controle inadequado de cavacos pode causar emaranhamento ou corte secundário.
- Quebra-cavacos controlam a formação de cavacos longos.
- Evitar que os cavacos se enrolem na ferramenta ou na peça de trabalho.
- Melhore a eficiência da dissipação de calor
- Otimizar os caminhos de fluxo dos chips
- Melhorar a evacuação assistida por líquido refrigerante
- Diferentes designs para desbaste e acabamento.
- Reduzir danos secundários por corte
- Mantenha a área de corte limpa.
O controle otimizado de cavacos melhora a continuidade e a vida útil da ferramenta.
Controle do desgaste da ferramenta na usinagem de aço-liga
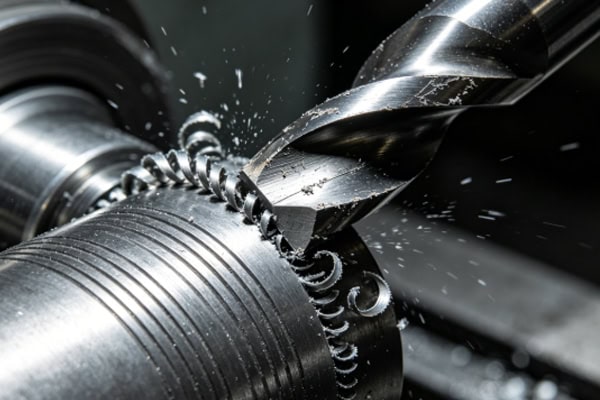
O aço-liga gera alto calor de corte, resultando em desgaste da ferramenta relativamente rápido e complexo. Sem monitoramento adequado, a precisão e a consistência da usinagem serão afetadas.
Tipos comuns de desgaste de ferramentas
O desgaste da ferramenta na usinagem de aço-liga é altamente variável e frequentemente progride por múltiplos estágios, incluindo abrasão inicial, desgaste constante e fases de falha acelerada. Compreender esses estágios é essencial para manter a estabilidade do processo e evitar quebras repentinas que podem afetar a qualidade da produção.
- O desgaste do flanco causa desvio dimensional
- O desgaste da cratera aumenta a resistência ao corte.
- O lascamento danifica a qualidade da superfície.
- A borda acumulada afeta o acabamento da superfície.
- Rachaduras térmicas podem causar falhas repentinas.
- O desgaste irregular aumenta a vibração.
- A oxidação reduz a vida útil da ferramenta.
- O desgaste a longo prazo altera a dinâmica de corte.
A detecção precoce evita a perda de qualidade.
Técnicas de extensão da vida útil das ferramentas
A vida útil da ferramenta é influenciada por uma combinação de condições de corte, carga térmica e tensão mecânica. A otimização adequada pode prolongar significativamente a vida útil, mantendo a estabilidade da qualidade da usinagem.
- Otimize os parâmetros de corte para reduzir a carga de impacto.
- Melhore a eficiência do resfriamento
- Evite usinagem por sobrecarga
- Manter condições de corte estáveis
- Ajuste os parâmetros com base na dureza.
- Padronizar os ciclos de substituição de ferramentas
- Controle do ambiente de usinagem
- Utilize sistemas de revestimento adequados.
Uma gestão adequada melhora a estabilidade da produção.
Monitoramento e Manutenção de Ferramentas
O monitoramento contínuo garante a estabilidade da usinagem e reduz falhas inesperadas da ferramenta. Em ambientes CNC modernos, o rastreamento da condição da ferramenta tornou-se parte essencial dos sistemas de manufatura inteligente.
- Detectar alterações no som de corte
- Inspecione o desgaste da ferramenta regularmente.
- Acompanhe as tendências de desvio dimensional.
- Utilize sistemas de monitoramento online
- Mantenha a fixação da ferramenta estável.
- Prevenir vibrações induzidas por folga
- Estabelecer cronogramas de manutenção
- Evite condições de corte anormais
Um sistema estruturado melhora a estabilidade e a consistência.
Compatibilidade entre parâmetros de corte e sistema de refrigeração
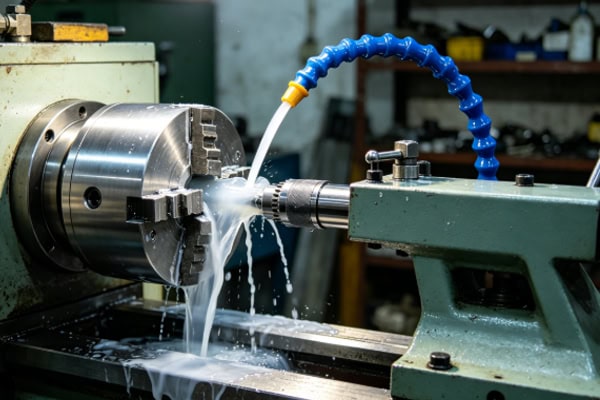
Os parâmetros de corte e os sistemas de refrigeração determinam conjuntamente a temperatura, a força de corte e o comportamento de evacuação de cavacos. Uma incompatibilidade leva à redução da vida útil da ferramenta e à instabilidade dimensional.
Ajuste da velocidade de corte e do avanço
Os parâmetros de corte devem ser ajustados dinamicamente com base nas condições do material e da ferramenta.
- Reduza a velocidade de corte para materiais duros.
- Reduzir a alimentação para operações de acabamento.
- Aumente a profundidade de corte para o desbaste.
- Manter a carga de corte estável
- Evite alterações repentinas nos parâmetros.
- Ajuste com base no desgaste da ferramenta.
- Garantir usinagem contínua
- Equilibrar a eficiência e a vida útil da ferramenta
Configurações estáveis e devidamente equilibradas de velocidade de corte e avanço ajudam a manter a formação consistente de cavacos e a reduzir flutuações inesperadas na força de corte durante a usinagem de aço-liga, garantindo estabilidade dimensional a longo prazo e melhor desempenho da ferramenta.
Técnicas de utilização de líquido refrigerante
O líquido refrigerante afeta o desempenho tanto do resfriamento quanto da lubrificação.
- O fluido refrigerante de alta pressão melhora a remoção de calor.
- É necessário o posicionamento correto do bico.
- A substituição regular do líquido de arrefecimento previne a contaminação.
- Seleção do fluido refrigerante adequado com base no material
- Controle de pressão estável
- Melhora a lubrificação e a evacuação de cavacos.
- Reduz os danos causados por ferramentas térmicas
- Evita superaquecimento localizado
Um sistema de refrigeração bem otimizado garante um controle térmico estável e uma evacuação eficiente dos cavacos, o que contribui diretamente para uma maior vida útil da ferramenta e uma precisão de usinagem mais confiável em condições de produção contínua.
Controle de vibração e deformação térmica
A vibração e a deformação térmica afetam fortemente a precisão da usinagem.
- Melhorar a rigidez da máquina
- Reduzir a saliência da peça
- Evite zonas de velocidade de ressonância
- Controle o acúmulo de calor
- Manter a estabilidade da fixação
- Otimizar o ritmo de usinagem
- Reduzir as flutuações de força
- Minimizar a distorção térmica
A supressão eficaz de vibrações, combinada com o comportamento térmico controlado, garante condições de corte estáveis, reduz a ondulação da superfície e melhora significativamente a consistência dimensional em operações de torneamento de aço-liga de precisão.
















