
Blacha aluminiowa to płaski, walcowany produkt aluminiowy, ceniony za niską wagę, odporność na korozję, podatność na formowanie oraz szeroki wybór stopów i stopni utwardzenia. Jest powszechnie stosowana do produkcji, obróbki mechanicznej, paneli, obudów i innych części przemysłowych.
W tym przewodniku wyjaśniono, czym jest blacha aluminiowa, jakie są jej popularne grubości, gatunki, typy, metody produkcji, zastosowania i kluczowe czynniki wpływające na wybór materiału.
Czym jest blacha aluminiowa?
Blacha aluminiowa to płaski, walcowany produkt aluminiowy, dostępny w różnych grubościach, stopach i stanach utwardzenia. Można ją ciąć, giąć, formować, spawać, obrabiać maszynowo, anodować lub malować, do różnych zastosowań.
Termin „arkusz” odnosi się do formy produktu, a nie do konkretnego stopu. Na przykład, 1050, 5052 i 6061 mogą być dostarczane w postaci arkuszy, ale ich wytrzymałość, odporność na korozję, podatność na formowanie i skrawanie różnią się.
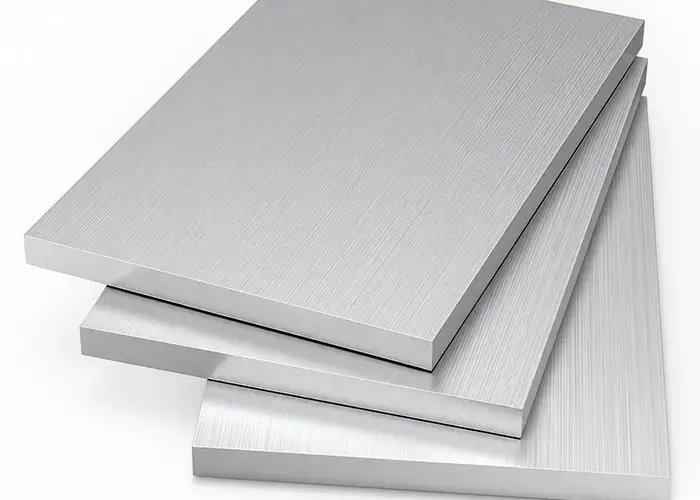
Gdzie arkusz pasuje do płaskich produktów aluminiowych
Płaskie wyroby aluminiowe obejmują szeroki zakres materiałów, od bardzo cienkiej folii po arkusze, a następnie cięższe blachy. Folia jest stosowana, gdy wymagana jest ekstremalna cienkość i elastyczność, natomiast blacha jest wybierana, gdy wymagana jest większa grubość przekroju, sztywność, materiał do obróbki lub wytrzymałość konstrukcyjna. Blacha zajmuje szerokie, średnie spektrum zastosowania i jest wykorzystywana do produkcji paneli, pokryw, obudów, elementów formowanych, wsporników, poszyć, osłon i wielu podzespołów.
Powszechnie stosowana norma komercyjna umieszcza arkusz poniżej około 6 mm, a płytę powyżej, ale nie należy tego traktować jako uniwersalnej definicji inżynierskiej. Normy i dystrybutorzy mogą różnie klasyfikować tę samą grubość. W przypadku zamówień najbezpieczniejszym podejściem jest określenie stopu, stanu utwardzenia, dokładnej grubości, tolerancji wymiarowej, stanu powierzchni i wszelkich obowiązujących norm materiałowych, zamiast polegać wyłącznie na słowach „arkusz” lub „płyta”.
Kluczowe właściwości blachy aluminiowej
Główną zaletą blachy aluminiowej jest połączenie niskiej wagi i dobrych właściwości mechanicznych. Aluminium ma gęstość około jednej trzeciej gęstości stali, dlatego element z blachy może często zmniejszyć masę, zachowując jednocześnie odpowiednią sztywność, jeśli geometria, żebra, zagięcia lub kształty zostaną prawidłowo zaprojektowane.
Aluminium wytwarza również naturalną warstwę tlenku, która zapewnia użyteczną odporność na korozję. Wiele stopów można anodować, malować, nanosić powłokę proszkową lub w inny sposób wykańczać, gdy wymagana jest dodatkowa ochrona lub wygląd. W zależności od gatunku i stanu utwardzenia, blacha może również charakteryzować się dobrą formowalnością, spawalnością, obrabialnością, przewodnością cieplną, przewodnością elektryczną i możliwością recyklingu.
Te zalety nie są identyczne w przypadku każdego stopu. Gatunki o wysokiej wytrzymałości mogą być mniej podatne na formowanie, niektóre stopy obrabialne cieplnie wymagają większej ostrożności podczas spawania, a zastosowanie wymagające wysokich wymagań estetycznych może wymagać bardziej rygorystycznej kontroli powierzchni niż w przypadku wewnętrznej osłony maszyny. Wybór materiału powinien zatem rozpocząć się od funkcji elementu i sposobu produkcji.
Jak powstaje blacha aluminiowa?
Produkcja blachy aluminiowej to sekwencja procesów odlewania, walcowania, obróbki cieplnej i wykańczania. Dokładny przebieg procesu zależy od stopu, grubości końcowej, stanu utwardzenia, wymagań dotyczących powierzchni oraz tego, czy produkt będzie sprzedawany w zwojach, czy w arkuszach. Dla kupujących i inżynierów najważniejsze są etapy kontroli grubości, płaskości, właściwości mechanicznych i stanu powierzchni.
Odlewanie, walcowanie na gorąco i walcowanie na zimno
Aluminium pierwotne lub pochodzące z recyklingu jest topione i dostosowywane do wymaganego składu chemicznego stopu, a następnie odlewane w duże bloki lub inny materiał wsadowy. Odlew jest przygotowywany, a następnie walcowany na gorąco, gdzie powtarzane cykle walcowania zmniejszają grubość, a metal pozostaje w podwyższonej temperaturze. Walcowanie na gorąco tworzy produkt pośredni, niezbędny do dalszej redukcji i pomaga ustalić strukturę wewnętrzną materiału.
Walcowanie na zimno stosuje się, gdy wymagane są mniejsze grubości, dokładniejsza kontrola grubości, lepsza płaskość lub gładsza powierzchnia. Materiał przechodzi przez walce w temperaturze pokojowej lub zbliżonej do temperatury pokojowej, co zmniejsza grubość i zwiększa umocnienie odkształceniowe. W zależności od specyfikacji, arkusz może być następnie prostowany, cięty wzdłużnie, cięty na wymiar, przycinany lub dostarczany w zwojach.
W procesie produkcji kierunek walcowania ma znaczenie. Właściwości mechaniczne i zachowanie podczas formowania mogą zależeć od kierunku, szczególnie w przypadku niektórych stopów i twardości. W przypadku krytycznych części giętych lub obrabianych mechanicznie może być zatem konieczna uwaga poświęcona kierunkowi włókien, orientacji gięcia oraz sposobowi układania wykrojów z arkusza.
Wyżarzanie, odpuszczanie i wykańczanie powierzchni
Po walcowaniu stosuje się obróbkę cieplną w celu kontroli wytrzymałości i ciągliwości. Wyżarzona blacha o stanie O jest stosunkowo miękka i podatna na formowanie. Stopy nieulepszane cieplnie mogą wykorzystywać stany H uzyskane poprzez umocnienie zgniotowe i częściowe wyżarzanie, natomiast stopy ulepszane cieplnie mogą wykorzystywać stany T uzyskane poprzez obróbkę cieplną w roztworze, hartowanie, starzenie i powiązane etapy przetwarzania.
Stopień utwardzenia może być równie ważny jak numer stopu. Na przykład gatunek wybrany do gięcia może zachowywać się zupełnie inaczej w stanie twardszym niż w stanie miękkim. Dlatego rysunek i specyfikacja zakupu powinny zawierać zarówno stop, jak i stopień utwardzenia, gdy element zależy od wytrzymałości, promienia formowania, sprężystości lub stabilności po obróbce.
Wykończenie powierzchni może obejmować walcowanie, szczotkowanie, polerowanie, anodowanie, malowanie, nakładanie powłoki proszkowej, nakładanie powłoki konwersyjnej chemicznej lub folię ochronną. Wybór zależy od stopnia narażenia na korozję, zużycia, wyglądu, kontaktu elektrycznego, wiązania oraz tego, czy powierzchnia pozostanie widoczna po obróbce.
Grubość blachy aluminiowej i rozmiary standardowe
Grubość blachy aluminiowej to jeden z pierwszych wymiarów, które inżynierowie i nabywcy muszą określić. Grubość wpływa na masę, sztywność, obciążenie formujące, minimalny promień gięcia, wydajność elementów złącznych, wibracje, stabilność obróbki, przenikanie ciepła i koszt. Niewielka zmiana grubości może zatem wpłynąć zarówno na wydajność elementu, jak i metodę produkcji.
Typowe grubości blach aluminiowych
Standardowy asortyment obejmuje cienkie blachy o grubości poniżej 1 mm oraz blachy ogólnego przeznaczenia o grubości 1 mm, 1.5 mm, 2 mm, 3 mm, 4 mm oraz inne rozmiary metryczne lub imperialne. Blacha aluminiowa o grubości 1 mm jest często wybierana do lekkich pokryw, paneli, małych obudów i elementów formowanych, gdzie nie jest wymagana wysoka sztywność. Grubości około 2-3 mm są powszechne w przypadku bardziej wytrzymałych obudów, osłon, wsporników i paneli prefabrykowanych.
Wraz ze wzrostem grubości, płaski arkusz staje się zazwyczaj sztywniejszy i bardziej odporny na wgniecenia, ale jednocześnie rośnie jego waga i koszt materiału. Grubszy materiał może wymagać większych sił gięcia, szerszego oprzyrządowania, większych promieni minimalnych lub innej metody obróbki. Bardzo cienki arkusz może wymagać specjalnego traktowania, aby uniknąć wgnieceń, falistości lub odkształceń.
W przypadku części obrabianych CNC z blachy, grubość powinna również uwzględniać naddatki na obróbkę, gdy powierzchnie wymagają oczyszczenia. Jeśli gotowy element musi zachować ścisłe tolerancje płaskości lub grubości, rozpoczęcie obróbki z materiału zbyt zbliżonego do rozmiaru końcowego może spowodować, że ilość materiału będzie niewystarczająca do korekty.
| Typowy zakres grubości | Wspólne zastosowanie | Rozważania produkcyjne |
| Poniżej 1 mm | Lekkie osłony, wkładki, formowane skóry | Łatwy do formowania, ale wrażliwy na wgniecenia, falistość i odkształcenia pod wpływem ciepła |
| 1-2 mm | Obudowy, panele, uchwyty oświetleniowe | Dobra równowaga między niską wagą a możliwością produkcji |
| 2-3 mm | Osłony maszyn, obudowy, panele konstrukcyjne | Większa sztywność, typowa dla produkcji przemysłowej |
| 3-6 mm | Ciężkie panele, wsporniki, obrabiane mechanicznie części blaszane | Większa sztywność, wzrost obciążeń zginających i obróbkowych |
4 × 8 i inne popularne rozmiary arkuszy
Jednym z najbardziej znanych formatów komercyjnych jest blacha aluminiowa 4 × 8 o wymiarach około 1219 × 2438 mm. Na rynkach stosujących opis 8 × 4, te same wymiary nominalne mogą być zapisane w odwrotnej kolejności. Dystrybutorzy systemów metrycznych zazwyczaj oferują rozmiary takie jak 1000 × 2000 mm, 1250 × 2500 mm i 1500 × 3000 mm, chociaż dostępność różni się w zależności od gatunku, twardości, grubości i regionu.
Standardowy rozmiar materiału ma znaczenie, ponieważ wpływa na wydajność nestingu i ilość odpadów. Część, która dobrze pasuje do standardowego arkusza, może zużywać mniej materiału i wymagać mniej operacji obróbki niż projekt, który zmusza dostawcę do zakupu arkusza o niestandardowych wymiarach. W przypadku dużych ilości produkcyjnych, obróbka z kręgu może być bardziej ekonomiczna niż obróbka pojedynczych arkuszy.
Jak wybrać grubość blachy aluminiowej
Grubość powinna być dobrana na podstawie ostatecznych wymagań części, a nie kopiowana z poprzedniego projektu. Obciążenie, rozpiętość, rozmiar panelu, dopuszczalne ugięcie, drgania, metoda mocowania, geometria gięcia, odkształcenia spoiny, naddatek na korozję, materiał obrabiany i masa całkowita mogą mieć wpływ na decyzję.
Cienką blachę często można znacznie usztywnić, dodając kołnierze, wytłoczenia, żebra, rąbki lub kanały formowane, zamiast po prostu zwiększać grubość materiału. Jest to szczególnie przydatne w obudowach i pokrywach maszyn, gdzie wymagana jest sztywność, a jednocześnie niska masa.
W przypadku części, które będą obrabiane mechanicznie po cięciu lub formowaniu, należy omówić płaskość i naprężenia z producentem. Usunięcie materiału z jednej strony arkusza walcowanego może uwolnić naprężenia szczątkowe i spowodować odkształcenia, szczególnie w przypadku dużych, cienkich części z kieszeniami lub o asymetrycznej geometrii.
Popularne gatunki blach aluminiowych
Gatunki blach aluminiowych są identyfikowane na podstawie serii stopowej i oznaczenia konkretnego stopu. Różne serie zmieniają równowagę między wytrzymałością, odpornością na korozję, przewodnością, spawalnością, formowalnością i podatnością na obróbkę cieplną. Najlepszy gatunek to taki, który spełnia wymagania środowiska produkcji i procesu produkcyjnego, nie generując zbędnych kosztów ani trudności.
| Stopień | Główna charakterystyka | Typowe zastosowania |
| 1050 / 1100 | Bardzo wysoka zawartość aluminium, miękki i przewodzący | Formowanie ogólne, reflektory, zastosowania elektryczne i termiczne |
| 3003 | Dobra podatność na formowanie i odporność na korozję przy umiarkowanej wytrzymałości | Blachy ogólne, obudowy, pokrycia dachowe, części przenoszące ciepło |
| 5052 | Dobra odporność na korozję, spawalność i użyteczna wytrzymałość | Obudowy przemysłowe, produkcja związana z przemysłem morskim, pokrywy, wsporniki |
| 5251 | Dobra odporność na formowanie i korozję | Ogólna produkcja i prace blacharskie architektoniczne |
| 6061 | Możliwość obróbki cieplnej, mocniejszy, dobra obrabialność | Panele obrabiane maszynowo, elementy konstrukcyjne, osprzęt, części urządzeń |
| 6082 | Stop konstrukcyjny nadający się do obróbki cieplnej, powszechny w Europie | Zastosowania konstrukcyjne i maszynowe |
| 7075 | Bardzo wysoka wytrzymałość, mniejsza podatność na odkształcanie niż w przypadku powszechnie stosowanych stopów blachowych | Części lotnicze i specjalistyczne części inżynieryjne o dużym obciążeniu |
Arkusz serii 1000 i 3000
Blacha serii 1000, obejmująca gatunki takie jak 1050 i 1100, zawiera dużą zawartość aluminium i jest ceniona za podatność na odkształcanie, odporność na korozję oraz przewodność cieplną lub elektryczną. Jest przydatna, gdy ekstremalna wytrzymałość konstrukcyjna nie jest podstawowym wymogiem.
Blacha aluminiowa 3003 zawiera mangan, który poprawia wytrzymałość, zachowując jednocześnie dobrą formowalność i odporność na korozję. Jest powszechnie stosowana do ogólnych prac blacharskich, pokryć urządzeń, produktów dachowych, elementów przewodzących ciepło oraz elementów prefabrykowanych, które nie wymagają wyższej wytrzymałości stopów poddawanych obróbce cieplnej.
Te gatunki są często praktyczne do gięcia i formowania, ale wybrany stan utwardzenia nadal wpływa na twardość i podatność na gięcie. Rysunek produkcyjny powinien określać stan utwardzenia, zamiast zakładać, że każdy arkusz tego samego stopu będzie formowany identycznie.
Arkusz serii 5000
Aluminium serii 5000 wykorzystuje magnez jako główny składnik stopowy. Gatunki takie jak 5052 są popularne w produkcji elementów z blachy, ponieważ łączą w sobie odporność na korozję, spawalność, użyteczną wytrzymałość i dobre właściwości formowania. Dzięki temu 5052 jest powszechnie stosowanym materiałem do obudów przemysłowych, pokryw, wsporników, szaf i części narażonych na wilgoć.
5251 to kolejny gatunek z serii 5000, stosowany w zastosowaniach blacharskich, szczególnie na rynkach europejskich i brytyjskich. Dokładny wybór gatunku zależy od wymaganej wytrzymałości, dostępności zapasów, stopnia skomplikowania procesu formowania, spawania, wykończenia powierzchni oraz specyfikacji klienta.
W przypadku części formowanych, przed produkcją należy sprawdzić poprawność utwardzenia i orientację gięcia. Gatunek znany z dobrej podatności na formowanie może jednak pęknąć, jeśli zostanie dostarczony zbyt twardy lub wygięty poniżej odpowiedniego promienia.
Arkusz serii 6000 i 7000
6061 i 6082 to stopy aluminium z możliwością obróbki cieplnej, stosowane tam, gdzie wymagana jest wyższa wytrzymałość i skrawalność. Mogą być stosowane do paneli obrabianych mechanicznie, wsporników konstrukcyjnych, elementów wyposażenia, elementów urządzeń oraz części, które łączą obróbkę profilową z wierceniem, gwintowaniem lub wykonywaniem kieszeni.
7075 jest wybierany, gdy wymagany jest bardzo wysoki stosunek wytrzymałości do masy, szczególnie w zastosowaniach lotniczych i inżynieryjnych o dużym obciążeniu. Zazwyczaj nie jest to pierwszy wybór do głębokiego formowania, a jego odporność na korozję i korozję naprężeniową silnie zależy od stanu utwardzenia i warunków eksploatacji.
Blachy o wysokiej wytrzymałości nigdy nie powinny być wybierane wyłącznie na podstawie numeru stopu. Należy uwzględnić stan utwardzenia, grubość produktu, specyfikację, kierunek włókien, kolejność obróbki oraz wszelkie wymagania dotyczące odporności na korozję lub zmęczenie.
Rodzaje blach aluminiowych
Oprócz gatunków stopowych, blachy aluminiowe są dostępne w różnych formach fizycznych i powierzchniowych. Formy te są tworzone z myślą o praktycznych potrzebach, takich jak przepływ powietrza, antypoślizgowość, wygląd, zużycie, odporność na warunki atmosferyczne czy łatwiejszy montaż.
Arkusz gładki, perforowany i wzorzysty
Blacha gładka ma płaską powierzchnię i jest najbardziej elastycznym materiałem wyjściowym do cięcia, gięcia, wykrawania, spawania, obróbki mechanicznej i wykańczania. Jest stosowana do produkcji paneli, osłon, obudów, wsporników, znaków, osłon maszyn i ogólnego zastosowania w produkcji.
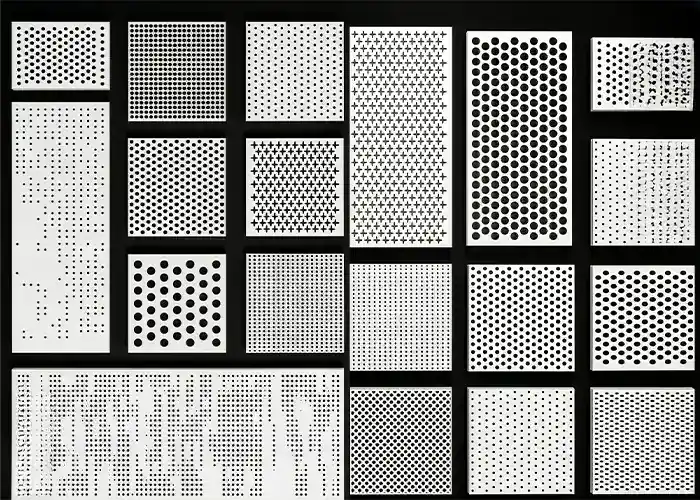
Perforowana blacha aluminiowa zawiera powtarzające się otwory lub niestandardowe wzory, które mogą zmniejszyć wagę, umożliwić wentylację, kontrolować oświetlenie, wspierać rozwiązania akustyczne lub tworzyć dekoracyjne powierzchnie. Rozmiar otworów, odstęp między nimi, otwarta przestrzeń, margines krawędzi i grubość blachy muszą być do siebie dopasowane, aby element zachował wystarczającą wytrzymałość po wycięciu.
Produkty wzorzyste obejmują blachy bieżnikowe lub kratkowe do powierzchni antypoślizgowych oraz blachy tłoczone do dekoracyjnej lub funkcjonalnej tekstury. Produkty te są często wybierane do podłóg, schodów, powierzchni pojazdów, paneli wewnętrznych i zastosowań ochronnych.
Blacha anodowana, powlekana i dekoracyjna
Anodowana blacha aluminiowa ma elektrochemicznie pogrubioną warstwę tlenku, która może poprawić odporność na korozję, odporność na zużycie i wygląd. Anodowanie może również zapewnić spójną metaliczną powierzchnię, jeśli stop, stan powierzchni i kontrola procesu są odpowiednie.
Blachy malowane i powlekane metodą coil-coating są stosowane, gdy ważna jest spójność koloru i trwałość w warunkach zewnętrznych. Lakierowanie proszkowe jest powszechne w przypadku elementów prefabrykowanych, natomiast blachy powlekane wstępnie mogą być wydajne w przypadku paneli o dużej objętości, gdy proces formowania jest kompatybilny z powłoką.
Produkty dekoracyjne mogą mieć wykończenie szczotkowane, polerowane, tłoczone lub imitujące strukturę drewna. Widoczna powierzchnia powinna być chroniona podczas cięcia i formowania, ponieważ zarysowania, ślady po zaciskach i uszkodzenia mechaniczne mogą skutkować odrzutem, nawet jeśli wymiary są prawidłowe.
Jak ciąć i wytwarzać blachę aluminiową
Blachę aluminiową można przetwarzać wieloma metodami. Wybór najlepszej metody zależy od stopu, twardości, grubości, tolerancji, jakości krawędzi, wrażliwości na ciepło, ilości, geometrii oraz tego, czy będzie ona poddawana obróbce wtórnej lub wykańczaniu.
Jak ciąć blachę aluminiową
Proste cięcia cienkich blach można wykonywać poprzez cięcie nożycami lub gilotyną. Cięcie piłą jest przydatne w przypadku wykrojów i grubszych profili. Cięcie laserowe oferuje dużą prędkość i programowalną geometrię, natomiast cięcie strumieniem wody pozwala uniknąć strefy wpływu ciepła i jest przydatne w przypadku grubszych materiałów lub materiałów wrażliwych na temperaturę. Wykrawanie jest wydajne w przypadku powtarzających się otworów, rowków i elementów blachy produkcyjnej.
Frezowanie CNC jest odpowiednie, gdy element wymaga węższych tolerancji krawędzi, kieszeni, pogłębień, gwintów, precyzyjnych profili lub cech, które trudno uzyskać za pomocą konwencjonalnego cięcia blachy. Blacha musi być prawidłowo podparta, aby zapobiec drganiom i ruchom podczas obróbki.
Jakość cięcia powinna być określona zgodnie z kolejnym procesem. Odsłonięta krawędź może wymagać gratowania lub wykańczania, natomiast krawędź, która będzie później obrabiana mechanicznie, może tolerować bardziej zgrubny proces wykrawania. Zbyt wczesny wybór zbyt wysokiej jakości krawędzi może zwiększyć koszty bez poprawy jakości gotowego elementu.
Gięcie, formowanie i spawanie
Gięcie na prasie krawędziowej jest szeroko stosowane do produkcji obudów, wsporników, osłon i elementów konstrukcyjnych z blachy. Promień gięcia, kierunek włókien, stan utwardzenia, grubość i oprzyrządowanie wpływają na pękanie i sprężynowanie. Materiały o niższym stanie utwardzenia zazwyczaj tolerują ciaśniejsze formowanie, natomiast materiały o większej wytrzymałości lub twardości mogą wymagać większych promieni.
Tłoczenie, profilowanie, głębokie tłoczenie i procesy pokrewne są stosowane, gdy geometria i ilość uzasadniają zastosowanie specjalistycznych narzędzi. Metody te pozwalają na tworzenie żeber, wytłoczeń, kołnierzy, żaluzji i złożonych powłok, które zwiększają sztywność bez dodawania dużej ilości materiału.
Spawanie metodą MIG i TIG jest powszechne w przypadku wielu stopów blach aluminiowych, zwłaszcza wybranych materiałów z serii 5000 i 6000. Dopływ ciepła może powodować odkształcenia cienkich paneli, dlatego na etapie projektowania należy uwzględnić kolejność spawania, dobór osprzętu, konstrukcję złącza, dobór spoiwa oraz wykończenie po spawaniu.
Obróbka CNC blachy aluminiowej
Obróbka CNC jest często łączona z obróbką blachy, gdy element wymaga uzyskania cech, których nie da się precyzyjnie uzyskać poprzez samo cięcie i gięcie. Typowe operacje obejmują precyzyjne profilowanie, wykonywanie kieszeni, wiercenie, gwintowanie, pogłębianie stożkowe, planowanie powierzchni oraz obróbkę lokalnych powierzchni odniesienia.
Cienka blacha aluminiowa jest trudna w obróbce, jeśli jest słabo podparta. Aby rozłożyć siłę mocowania i zredukować wibracje, można zastosować uchwyty próżniowe, płyty protektorowe, miękkie szczęki, zaciski niestandardowe lub mocowanie klejowe. Sekwencja obróbki powinna unikać uwalniania zbyt dużej ilości materiału z jednej strony przed ustabilizowaniem elementu.
Duże, cienkie panele mogą się przemieszczać po obróbce kieszeni, ponieważ walcowanie i wcześniejsza obróbka pozostawiają w materiale naprężenia szczątkowe. W przypadku ścisłych wymagań dotyczących płaskości, producent może dostosować grubość materiału, strategię obróbki zgrubnej, mocowanie, pośrednie odprężanie lub konfigurację kontroli przed rozpoczęciem produkcji.
Do czego stosuje się blachę aluminiową?
Blacha aluminiowa jest wykorzystywana w transporcie, lotnictwie, sprzęcie przemysłowym, elektronice, automatyce, budownictwie, produktach architektonicznych i dobrach konsumpcyjnych. Jej wartość wynika z połączenia niskiej wagi z odpornością na korozję i elastycznością produkcji, ale dokładny gatunek i grubość powinny być dostosowane do konkretnego zastosowania.
Motoryzacja i lotnictwo
W przemyśle motoryzacyjnym blacha aluminiowa jest wykorzystywana do produkcji lekkich paneli nadwozia i zamknięć, osłon, pokryw, wsporników, konstrukcji akumulatorów, elementów wnętrza i innych części prefabrykowanych. Niższa masa sprzyja wydajności i osiągom pojazdu, a odporność na korozję jest przydatna w przypadku elementów narażonych na działanie czynników zewnętrznych.
Zastosowania w przemyśle lotniczym obejmują poszycia, panele dostępowe, wsporniki, pokrywy, konstrukcje wewnętrzne i wybrane komponenty o wysokiej wytrzymałości. Zastosowania w lotnictwie wymagają starannej kontroli stopu, twardości, kierunku włókien, odporności na zmęczenie, odporności na korozję, identyfikowalności i kontroli, dlatego materiał powinien zawsze być zgodny z rysunkiem i obowiązującą specyfikacją.
Sprzęt przemysłowy, elektronika i automatyka
W urządzeniach przemysłowych blacha aluminiowa jest powszechnie stosowana do produkcji szaf sterowniczych, pokryw maszyn, osłon, płyt montażowych, paneli dostępowych, wsporników i obudów ochronnych. Formowana blacha zapewnia wysoką sztywność przy niskiej wadze, a wycięcia i elementy obrabiane mechanicznie umożliwiają efektywną integrację elementów sterujących, złączy, czujników i elementów mocujących.
W urządzeniach elektronicznych i automatyki aluminium wykorzystuje się do produkcji obudów, paneli, elementów podwozia, elementów systemów zarządzania temperaturą, pokryw robotów, płyt montażowych i obudów urządzeń. Anodowanie lub powlekanie może zapewnić estetyczny wygląd i ochronę powierzchni, a obróbka CNC pozwala uzyskać precyzyjne połączenia po uformowaniu.
Produkty budowlane, dachowe i architektoniczne
Aluminiowe blachy dachowe, okładziny, rynny, podsufitki, sufity, fasady, panele drzwiowe, moskitiery dekoracyjne i elementy wykończeniowe charakteryzują się niską wagą i odpornością na korozję. Powierzchnie malowane, anodowane, perforowane i wzorzyste pozwalają projektantom połączyć odporność na warunki atmosferyczne z estetycznym wyglądem.
Wybór arkuszy architektonicznych zależy również od wymogów przeciwpożarowych, trwałości powłoki, płaskości panelu, rozszerzalności cieplnej, mocowania, obciążenia wiatrem oraz lokalnych przepisów budowlanych. Wykończenia dekoracyjnego nie należy oceniać w oderwaniu od konstrukcji i sposobu montażu.
Produkty konsumenckie, kuchenne i ogólne
Blacha aluminiowa jest wykorzystywana w urządzeniach AGD, sprzęcie kuchennym, elementach związanych z naczyniami kuchennymi, meblach, szyldach, produktach do przechowywania, oświetleniu, sprzęcie opakowaniowym i wielu obudowach konsumenckich. Wybór konkretnego stopu zależy od tego, czy priorytetem jest formowanie, dopuszczenie do kontaktu z żywnością, wygląd, przewodność cieplna, odporność na korozję czy wytrzymałość mechaniczna.
W przypadku widocznych produktów konsumenckich, spójność powierzchni może być równie ważna, jak dokładność wymiarowa. Folia ochronna, kontrolowany kierunek włókien, szczotkowanie, anodowanie lub powlekanie powinny być uwzględnione w planie produkcyjnym przed cięciem i gięciem.
Jak wybrać odpowiednią blachę aluminiową
Wybór blachy aluminiowej to decyzja inżynierska, uwzględniająca wiele czynników. Właściwy materiał to nie tylko najmocniejszy gatunek czy najtańszy surowiec. Blacha musi przetrwać proces produkcji, spełniać wymagania mechaniczne i środowiskowe elementu finalnego oraz pozostać ekonomiczna przy wymaganej wielkości produkcji.
Wybierz odpowiedni gatunek i temperę
Zacznij od wymaganej wytrzymałości, narażenia na korozję, stopnia trudności formowania, spawalności, obrabialności, przewodności i wykończenia powierzchni. Następnie wybierz rodzinę stopów, która spełnia te potrzeby. W przypadku obudowy formowanej metodą ogólną preferowany może być stop 5052, podczas gdy w przypadku panelu konstrukcyjnego obrabianego maszynowo – stop 6061 lub 6082, a w przypadku części lotniczych o wysokiej wytrzymałości może być wymagany stop serii 7000 o kontrolowanej specyfikacji.
Stan utwardzenia należy potwierdzić jednocześnie. Dwie blachy o tym samym numerze stopu, ale o różnym stanie utwardzenia, mogą zachowywać się inaczej podczas gięcia, obróbki i serwisowania. W przypadku prac o krytycznym znaczeniu, należy poprosić o certyfikat materiałowy i upewnić się, że zamówienie jest zgodne z rysunkiem.
Dopasuj grubość i rozmiar do części
Wybierz grubość na podstawie wymagań dotyczących obciążenia i produkcji, a następnie sprawdź, czy wybrany gatunek jest łatwo dostępny w danej grubości i standardowym rozmiarze arkusza. Nietypowe kombinacje mogą wydłużyć czas realizacji, wydłużyć minimalne zamówienie, wydłużyć okres przydatności do użycia, wydłużyć okres przydatności do użycia lub wydłużyć koszty materiałów.
Należy również rozważyć zagnieżdżanie już na wczesnym etapie. Niewielka zmiana w projekcie może czasami pozwolić na umieszczenie większej liczby części na standardowym arkuszu o wymiarach 4 × 8 lub jego odpowiedniku metrycznym, zmniejszając ilość odpadów i liczbę potrzebnych arkuszy. W produkcji może to być bardziej cenne niż niewielka różnica w cenie materiału za kilogram.
Weź pod uwagę wykończenie powierzchni i koszt produkcji
Na koszt gotowego elementu składa się nie tylko surowe aluminium. Na cenę wpływają: jakość stopu, twardość, grubość blachy, rozmiar blachy, cięcie, gięcie, spawanie, obróbka skrawaniem, kontrola jakości, gratowanie, powlekanie, pakowanie i ilość. Dlatego cena blachy aluminiowej 8×4 znaleziona online nie może wiarygodnie przewidzieć kosztu gotowego elementu.
Standardowe gatunki i rozmiary magazynowe są zazwyczaj łatwiejsze do pozyskania niż nietypowe kombinacje. W przypadku prototypów i produkcji niskoseryjnej, wybór łatwo dostępnego arkusza może skrócić czas realizacji i uniknąć kar za minimalne zamówienie. W przypadku produktów wielkoseryjnych, niestandardowa szerokość zwoju, oprzyrządowanie progresywne lub zoptymalizowany rozmiar wykroju mogą obniżyć koszt jednostkowy.
Najlepsza decyzja zakupowa opiera się na porównaniu całkowitego kosztu produkcji i ryzyka technicznego, a nie tylko ceny surowego arkusza. Nieco droższy stop może być tańszy, jeśli jest niezawodny w gięciu, obrabiany z mniejszymi odkształceniami, charakteryzuje się spójnym wykończeniem i ogranicza liczbę kontroli lub poprawek.
FAQ
Jak obliczyć wagę blachy aluminiowej?
Oblicz wagę blachy aluminiowej, mnożąc długość × szerokość × grubość × gęstość. Gęstość aluminium wynosi około 2,700 kg/m³, więc:
Waga (kg) = Długość (m) × Szerokość (m) × Grubość (mm) × 2.7
Na przykład blacha aluminiowa o wymiarach 2 m × 1 m × 3 mm waży około 16.2 kg. Rzeczywista waga może się nieznacznie różnić w zależności od stopu.
Jak łączyć arkusze aluminiowe?
Blachy aluminiowe można łączyć za pomocą nitowania, skręcania, spawania, klejenia lub mocowania mechanicznego. Wybór najlepszej metody zależy od grubości blachy, stopu, obciążenia, wyglądu oraz tego, czy połączenie ma być trwałe, czy rozłączalne. Spawanie TIG i MIG jest powszechne w przypadku odpowiednich stopów aluminium, natomiast nity i śruby są powszechnie stosowane w zespołach blach.
Czy blacha aluminiowa odbija ciepło?
Tak. Blacha aluminiowa może odbijać znaczną ilość ciepła promieniowania, zwłaszcza gdy powierzchnia jest czysta i jasna. Jednak aluminium jest również dobrym przewodnikiem ciepła, dzięki czemu może szybko przenosić ciepło przez materiał. Jego właściwości termiczne zależą zatem od wykończenia powierzchni, grubości, przepływu powietrza oraz sposobu montażu blachy.
Jak zgiąć blachę aluminiową o grubości 3 mm?
Blachę aluminiową o grubości 3 mm zazwyczaj gięto za pomocą prasy krawędziowej z odpowiednim oprzyrządowaniem. Wymagany promień gięcia zależy od gatunku i stopnia utwardzenia aluminium. Stopy plastyczne, takie jak 5052, są zazwyczaj łatwiejsze do gięcia niż stopy twardsze, takie jak 6061-T6. Należy dobrać odpowiedni promień gięcia, kierunek włókien i oprzyrządowanie, aby ograniczyć pękanie i nadmierne sprężynowanie.
Wniosek
Blacha aluminiowa to płaski produkt walcowany, stosowany w przemyśle wytwórczym, obróbce mechanicznej, transporcie, elektronice, sprzęcie przemysłowym, budownictwie i produkcji dóbr konsumpcyjnych. Jej prawidłowy wybór wymaga czegoś więcej niż tylko określenia nominalnej grubości. Gatunek stopu, stan utwardzenia, rozmiar arkusza, zachowanie formy, stabilność obróbki, narażenie na korozję, wykończenie powierzchni i wymagania kontrolne – wszystkie te czynniki wpływają na to, czy gotowy element spełni cele dotyczące wydajności, kosztów i jakości.
W TiRapid oferujemy precyzyjną obróbkę CNC i usługi produkcyjne dla prototypów aluminiowych oraz części produkowanych w małych seriach. Nasz zespół inżynierów wspiera dobór materiałów, cięcie, obróbkę CNC, koordynację produkcji, wykończenie powierzchni i kontrolę, pomagając klientom przekształcać arkusze i płyty aluminiowe w niezawodne komponenty z przejrzystym systemem informacji zwrotnej i kontrolowaną jakością.















