
Osiągnięcie ścisłych tolerancji w obróbce CNC polega na kontrolowaniu najmniejszych możliwych odchyleń – od ugięcia narzędzia po zmiany termiczne, wszystko ma znaczenie. Przedstawię Ci, jak podchodzę do projektów wymagających ścisłych tolerancji w mojej codziennej pracy. Niezależnie od tego, czy produkujesz komponenty lotnicze, czy implanty medyczne, obróbka CNC z zachowaniem ścisłych tolerancji wymaga starannego planowania, odpowiednich narzędzi, kontroli środowiska i kontroli jakości.
Czym są tolerancje obróbki
Tolerancja obróbki określa, jak bardzo wyprodukowany element może odbiegać od nominalnego rozmiaru projektowego. Jest ona niezbędna do uzyskania prawidłowego dopasowania, niezawodności funkcjonalnej i długotrwałej wydajności. Znajomość typów tolerancji, norm i możliwości materiałowych pomaga inżynierom podejmować świadome i opłacalne decyzje produkcyjne.
Co uważa się za ścisłą tolerancję w CNC
Wąskie zakresy tolerancji dla metali
Standardowa tolerancja ścisła: ±0.01 mm
Wysoka precyzja: ±0.005 mm
Klasa lotniczo-kosmiczna/medyczna: ±0.002–0.003 mm
Ultraprecyzja: ±0.001 mm
Wąskie zakresy tolerancji dla tworzyw sztucznych
Ze względu na rozszerzalność cieplną i elastyczność:
Ogólna ścisła tolerancja: ±0.02–0.05 mm
Tworzywa konstrukcyjne (PEEK/POM): do ±0.01 mm
Przykład: Obudowa z PEEK przeznaczona do czujnika medycznego wymagała ±0.01 mm, aby właściwie dopasować ją do mikroelektroniki.
Tolerancje mikroprodukcyjne
Mikroobróbka CNC : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Ultraszybka obróbka laserowa: ~1 µm
Normy inżynierskie i klasy tolerancji
Klasy tolerancji ISO 2768
f – Fine : precyzyjna obróbka metali
m – Średni : standardowa obróbka CNC (domyślna TiRapid)
c – Grube : części spawane i konstrukcyjne
v – Bardzo grube : części zgrubne lub wstępnie obrobione
Oceny IT i ścisła tolerancja
IT6–IT7 = Ścisła tolerancja (±0.006–0.01 mm)
IT8–IT10 = Precyzja normalna
IT11–IT13 = Obróbka ogólna
Możliwość tolerancji na podstawie materiału
Aluminium, mosiądz → Najlepsze do bardzo wąskich tolerancji
Stal nierdzewna, tytan → Większe oddziaływanie ciepła, trudniejsza obróbka mechaniczna
Tworzywa sztuczne → Większy ruch termiczny, zalecana szersza tolerancja
Przykład: Korpus zaworu PTFE wymagał rozluźnienia tolerancji z ±0.01 mm do ±0.03 mm w celu poprawy możliwości produkcyjnych.
Dlaczego obróbka CNC o wąskich tolerancjach ma znaczenie
Lepsze dopasowanie i niezawodność funkcjonalna
Ścisłe tolerancje zapewniają płynny montaż i zapobiegają wibracjom, zakleszczeniom lub nadmiernemu zużyciu.
Spójność w całej produkcji masowej
Zapewniają:
Powtarzalność
Zmniejszona ilość złomu
Stabilna jakość
Wymagania dotyczące bezpieczeństwa, zgodności i certyfikacji
Branże takie jak przemysł lotniczy i sprzęt medyczny wymagają stabilnej kontroli tolerancji, aby spełniać normy AS9100, ISO 9001 i inne.
Dłuższa żywotność i niezawodność sprzętu
Precyzja zmniejsza tarcie i odkształcenia termiczne, wydłużając żywotność podzespołów i poprawiając stabilność systemu.
Jakie są Kluczowe czynniki Flub osiągnięcie precyzji o ścisłej tolerancji
Osiągnięcie ścisłych tolerancji jest wynikiem zoptymalizowanych decyzji projektowych, kontroli zachowania materiałów, możliwości maszyn, systemów mocowania, narzędzi skrawających, środowiska produkcyjnego oraz zaawansowanych systemów kontroli. Połączenie tych czynników pozwala producentom zapewnić stałą dokładność, zredukować ilość odpadów i zrównoważyć jakość z efektywnością kosztową.
Planowanie i projektowanie procesów
Wąskie tolerancje muszą być poprawnie zdefiniowane już na etapie projektowania, a nie wymuszane na późniejszym etapie obróbki.
Zdefiniuj zakresy tolerancji w sposób racjonalny
Wielu klientów początkowo żąda dokładności ±0.01 mm lub nawet ±0.005 mm, mimo że funkcja ta nie wymaga takiej precyzji.
W zaworze PTFE, którym się zajmowałem, zasugerowaliśmy rozluźnienie od ±0.01 mm do ±0.03 mm przez DFM. Przepustowość wzrosła o 30%, a koszty spadły o około 20%.
Unikaj nadmiernej precyzji
Zbyt wąskie tolerancje drastycznie zwiększają zużycie narzędzi, czas obróbki, koszty przezbrojenia i czas kontroli. Koszty precyzji rosną wykładniczo wraz ze wzrostem tolerancji. Dlatego tylko krytyczne elementy powinny być objęte ścisłą kontrolą.
Czynniki materiałowe
Różne właściwości materiałów bezpośrednio determinują osiągalny zakres tolerancji.
Tworzywa sztuczne: duża rozszerzalność cieplna i łatwe odkształcanie
Materiały takie jak PEEK, POM i PTFE charakteryzują się wysokim współczynnikiem rozszerzalności cieplnej. Po obróbce mechanicznej ich wymiary mogą się zmieniać.
Na przykład część POM przeniesiona z warsztatu o temperaturze 20°C do warsztatu o temperaturze 35°C może ulec zmianie o więcej niż 0.02 mm.
Stopy aluminium: stabilne i odpowiednie do prac wymagających małych tolerancji
Gatunki 6061 i 7075 świetnie się obrabiają i zwykle osiągają tolerancję ±0.01 mm lub większą, przy zachowaniu stabilnej konsystencji.
Stal nierdzewna i tytan: twarde materiały powodują ugięcie narzędzia
Materiały takie jak 304, 316 i Ti6Al4V twardnieją podczas skrawania i generują duże obciążenia narzędzia, co prowadzi do ugięcia krawędzi skrawającej. Aby zachować precyzję, wymagane są mniejsze stopnie i twardsze materiały narzędziowe.
Wydajność i technologia maszyn
Podstawą osiągania ścisłych tolerancji są maszyny o wysokiej precyzji.
Wysoka sztywność i stabilność termiczna
Części o wąskich tolerancjach są często produkowane na maszynach najwyższej klasy (np. Makino, DMG MORI), których konstrukcje minimalizują odkształcenia pod wpływem obciążenia.
Obróbka wieloosiowa (5-osiowa)
Obsługa 5 osi redukuje liczbę dodatkowych ustawień i eliminuje kumulację błędów.
W projekcie obróbki aluminium w przemyśle lotniczym przejście z trzech konfiguracji na jedną operację 5-osiową pozwoliło na utrzymanie tolerancji na poziomie ±0.008 mm.
Systemy kompensacji termicznej
Zaawansowane maszyny wykorzystują system kompensacji wzrostu cieplnego w czasie rzeczywistym, aby stabilizować wydłużenie wrzeciona i zachować dokładność na poziomie mikronów.
Narzędzia do mocowania i cięcia
Osprzęt o wysokiej precyzji
Powtarzalność mocowania musi mieścić się w granicach ±0.005 mm. W przypadku części o wysokiej tolerancji często wymagane są mocowania próżniowe lub niestandardowe narzędzia.
Wybór materiału i geometrii narzędzia
Narzędzia węglikowe, narzędzia powlekane i narzędzia z mikropromieniem krawędzi zmniejszają siły skrawania i ugięcie narzędzia.
Uchwyty termokurczliwe pozwalają kontrolować bicie poniżej 2 μm, co znacznie poprawia jakość wykończenia powierzchni i dokładność tolerancji.
Kontrola środowiska obróbki
Kontrola temperatury w zakresie ±1°C
Metale rozszerzają się wraz z temperaturą. Na przykład stal może zmienić swoją objętość o 10 μm przy każdym wzroście temperatury o 10°C. Dlatego precyzyjne warsztaty obróbki skrawaniem muszą korzystać z klimatyzacji i systemów utrzymywania stałej temperatury.
Zminimalizuj wibracje, kurz i wilgoć
Wibracje powodują bicie, ślady drgań i przesunięcie wymiarowe.
Odwiedziłem warsztaty maszynowe zlokalizowane na wyższych piętrach, w których drgania budynku powodowały odchylenia tolerancji przekraczające 0.02 mm.
Technologia inspekcji i pomiarów
Systemy sondowania na maszynie
Systemy takie jak sondy Renishaw korygują przesunięcia narzędzi podczas obróbki, zmniejszając odchylenia wywołane procesem i zapewniając stabilną dokładność.
Sprzęt metrologiczny o wysokiej precyzji
Współrzędnościowe maszyny pomiarowe (CMM), interferometry laserowe i interferometry światła białego są niezbędne do wykonywania pomiarów na poziomie mikronów.
W przypadku projektu zaworu o średnicy ±0.005 mm, który zrealizowaliśmy, konieczna była pełna kontrola oraz pomiary z kontrolą temperatury, aby zapewnić spójność wszystkich części.
Jak stosować DFM do obróbki CNC o wąskich tolerancjach
W obróbce precyzyjnej faza projektowania determinuje ponad 80% ostatecznych kosztów produkcji, czasu realizacji i wydajności. Wąskie tolerancje nie zawsze są korzystne. Bez obróbki skrawaniem wydłużają one czas obróbki, zużycie narzędzi i ilość braków.
Kiedy naprawdę potrzebujesz ścisłych tolerancji
Ścisłe tolerancje muszą wynikać z potrzeb funkcjonalnych, a nie z zasady „domyślnego zaostrzania wszystkiego”.
Unikaj nadmiernego projektowania z zachowaniem ścisłych tolerancji wszędzie
Na wielu rysunkach, które otrzymujemy, niemal wszystkie cechy są oznaczone z dokładnością ±0.01 mm, choć tak naprawdę tylko 3–5 powierzchni wymaga takiej precyzji.
W projekcie obudowy aluminiowej do zastosowań lotniczych złagodzenie dwudziestu wymiarów ±0.01 mm do ±0.03 mm skróciło czas obróbki o ~40% i zmniejszyło ilość odpadów z 12% do 2%.
Wpływ ścisłych tolerancji na koszty, czas realizacji i wydajność
Wąskie tolerancje znacznie zwiększają trudność produkcji:
Czas obróbki wzrasta o 30–200%
Podwaja się wysiłek inspekcyjny
Żywotność narzędzia spada o ponad 50%
Wzrost wskaźnika złomu, zwłaszcza w przypadku tworzyw sztucznych i elementów cienkościennych
Dlatego też ścisłe tolerancje należy stosować wyłącznie do powierzchni mających wpływ na dopasowanie, uszczelnienie, bezpieczeństwo lub dokładność ruchu.
Ustawianie prawidłowych tolerancji i klas dopasowania
Projekt inżynieryjny musi równoważyć możliwość produkcji i zamierzenia funkcjonalne.
Wybierz zajęcia praktyczne i prawidłowo wykorzystuj GD&T
Typowe pary uderzeń to H7/g6 i H8/f7.
Zbyt ciasne dopasowanie nie poprawia funkcjonalności, a jedynie podnosi koszty.
Symbole GD&T, takie jak pozycja, współosiowość i profil, odzwierciedlają wymagania funkcjonalne dokładniej niż bardzo ścisłe tolerancje liniowe.
Unikaj sprzecznych lub nadmiernie restrykcyjnych łańcuchów tolerancji
Na przykład określenie bardzo ścisłych tolerancji dwustronnych i niezwykle ścisłej tolerancji położenia dla tego samego otworu może doprowadzić do powstania wymagań niemożliwych do spełnienia.
Łańcuchy tolerancji muszą być wyprowadzone z bazowych linii montażowych, zapewniając, że każda tolerancja jest konieczna i możliwa do osiągnięcia.
Zbieranie tolerancji i planowanie tolerancji montażu
Odchylenia w montażu końcowym są sumą odchyleń poszczególnych części.
W projekcie tulei prowadzącej ze stali nierdzewnej do zastosowań medycznych, montaż pozwalał na całkowitą odchyłkę wynoszącą jedynie 0.04 mm.
Przydzieliliśmy ±0.01 mm na części krytyczne i ±0.05 mm na części niekrytyczne, osiągając założony cel montażowy przy minimalnych kosztach.
Kluczowe zasady projektowania geometrycznego w celu osiągnięcia ścisłych tolerancji
Geometria części bezpośrednio determinuje, na ile wykonalne będzie zachowanie wymaganej tolerancji.
Użyj zaokrągleń zamiast ostrych wewnętrznych narożników
Nie jest możliwe wykonanie idealnego wewnętrznego narożnika o zerowym promieniu.
Zalecana grubość wewnętrznego wyokrąglenia: ≥1.5× promień narzędzia (zwykle 0.5–1 mm).
Zmniejsza to obciążenie narzędzia, wibracje i poprawia stabilność wymiarową.
Racjonalne projektowanie ścian, stopni, gwintów, rowków i fazowań
Grubość ścianki ≥0.8 mm (≥1.2 mm w przypadku tworzyw sztucznych) w celu uniknięcia odkształceń
Szerokość rowka ≥1.3× średnica narzędzia w celu umożliwienia produkcji
Głębokość gwintu ≤2× średnica gwintu, aby uniknąć pęknięcia narzędzia i naruszenia tolerancji
Jednolite fazowania poprawiają powtarzalność i jakość montażu
Związek między chropowatością powierzchni a tolerancją wymiarową
Finer Ra drastycznie zwiększa koszt.
Na przykład Ra0.4μm może kosztować 2–3 razy więcej niż Ra0.8μm.
W przypadku aluminiowej części lotniczej zmniejszenie Ra0.4 μm do Ra0.8 μm przy zachowaniu tolerancji ±0.01 mm pozwoliło zmniejszyć koszt jednostkowy o ~25%.
Metody i najlepsze praktyki osiągania precyzyjnej obróbki CNC
Osiągnięcie ścisłych tolerancji wymaga więcej niż jednego czynnika. Zależy to od zachowania materiału, możliwości maszyn, planowania procesów, oprzyrządowania i kontroli jakości. Dzięki lepszemu zarządzaniu warsztatem, zoptymalizowanym parametrom cięcia, udoskonalonym procesom pracy i precyzyjnej kontroli, producenci mogą niezawodnie osiągać tolerancje ±0.01 mm, a nawet ±0.005 mm, jednocześnie redukując ilość odpadów i koszty ogólne.
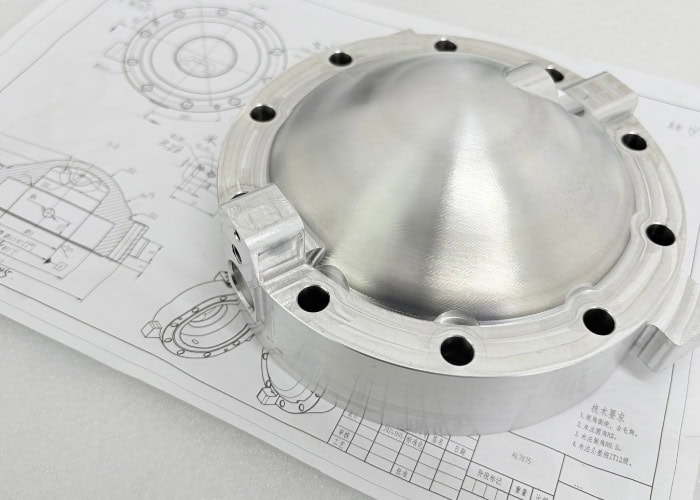
Zarządzanie warsztatami podstawowymi
Wybór odpowiedniego obiektu obróbczego/środowiska produkcyjnego
Do precyzyjnej obróbki wymagane są stabilne warunki w obiekcie, takie jak: warsztaty na parterze lub fundamenty z izolacją wibracyjną
Maszyny o wysokiej wydajności (Mazak, DMG MORI) zapewniające bicie wrzeciona ≤2μm
Jeden z klientów podjął próbę obróbki elementów o dokładności ±0.01 mm w warsztacie na drugim piętrze i zaobserwował odchylenia do ±0.03 mm z powodu wibracji podłogi. Po przeniesieniu produkcji do naszego zakładu wszystkie wymiary ustabilizowały się.
Stabilna temperatura w warsztacie i czyste środowisko produkcyjne
Temperatura ma silny wpływ na wymiary. Na przykład:
Aluminium rozszerza się ≈0.023 mm/m na 1°C
Stal ≈0.011 mm/m na 1°C
Utrzymanie temperatury w granicach ±1°C jest niezbędne dla zachowania spójności wymiarowej.
Pył i mgła olejowa mogą również mieć wpływ na powtarzalność prowadnic i uchwytów narzędziowych.
Wykorzystanie wysokiej jakości maszyn CNC i regularna kalibracja
Kluczowe środki obejmują:
Kalibracja wrzeciona za pomocą interferometru laserowego (błąd pozycjonowania ≤2μm)
Testowanie Ballbar w celu kompensacji geometrii maszyny
Weryfikacja siły ciągnącej uchwytów narzędziowych
Właściwa konserwacja maszyny pozwala na zmniejszenie odchylenia wymiarowego od ±0.02 mm do ±0.005 mm.
Optymalizacja parametrów narzędzi i cięcia
Wybór odpowiednich i ostrych narzędzi do każdego materiału
Aluminium: stal szybkotnąca lub węglik spiekany
Stal nierdzewna/Tytan: narzędzia powlekane (TiAlN, AlTiN)
Tworzywa sztuczne, takie jak PTFE, wymagają ostrych krawędzi, aby uniknąć odkształceń
Ostre narzędzia redukują siły skrawania i poprawiają stabilność tolerancji o 20–40%.
Wyważanie prędkości skrawania, posuwu i głębokości skrawania
Typowe wartości:
Aluminium: 12000 obr./min, posuw 1800 mm/min, głębokość skrawania 0.3 mm
Stal nierdzewna: 3500 obr./min, posuw 400 mm/min, głębokość skrawania 0.1 mm
Nieprawidłowa prędkość posuwu lub cięcia powoduje drgania, nagrzewanie się materiału i błędy wymiarowe.
Monitorowanie zużycia narzędzi i strategia wymiany
Sprawdzaj krawędzie tnące co 20–40 części
Użyj oprogramowania do zarządzania żywotnością narzędzi
W przypadku części o tolerancji ±0.005 mm narzędzia należy wymieniać przy każdym krytycznym kroku
Strategia ta pozwoliła na zmniejszenie ilości złomu z 6% do poniżej 1% w przypadku projektu obejmującego części miedziane.
Planowanie procesu: Obróbka zgrubna → Obróbka półwykańczająca → Obróbka wykańczająca
Podział etapów obróbki
Zgrubne usuwanie materiału wynosi 60–80%
Liście półwykończeniowe o grubości 0.2–0.4 mm
Wykańczanie pozwala uzyskać ostateczny wymiar w jednym przejściu, co zapewnia maksymalną dokładność
Ścisły podział procesów redukuje różnice wymiarowe o ponad 50%.
Wybór surowca i planowanie naddatków na obróbkę
Zbyt duży zapas wydłuża czas cyklu, zbyt mały zapas powoduje niestabilność zacisku.
W przypadku części o wymiarach ±0.01 mm zaleca się użycie dodatkowego materiału o grubości co najmniej 3 mm w celu zapewnienia pewnego mocowania.
Strategie dużej i małej objętości/prototypowe
Produkcja masowa: powtarzalność cyklu, zarządzanie żywotnością narzędzi, pomiary w trakcie procesu
Prototypy: elastyczność i optymalizacja pojedynczych części
Często używamy specjalnych przyrządów pomiarowych do produkcji masowej i miękkich szczęk do prototypów.
Kontrola w trakcie procesu i kontrola końcowa
Sondowanie na maszynie i kompensacja w pętli zamkniętej
Zastosowanie sond Renishaw umożliwia:
Pomiar krytycznych wymiarów w trakcie procesu
Automatyczna kompensacja długości i średnicy narzędzia
Zapobieganie utracie tolerancji wywołanej dryftem cieplnym
Obowiązkowe dla części wymagających ±0.005 mm.
Plany kontroli pierwszego artykułu (FAI) i pobierania próbek
100% kontrola wymiarowa dla FAI
Pobieranie próbek co 10–30 części w trakcie produkcji
Wykresy SPC do monitorowania kluczowych wymiarów
Zmniejszenie ilości odpadów dzięki wczesnej kontroli
Dzięki wdrożeniu metody FAI + sondowania w trakcie procesu w projekcie produkcji części medycznych udało nam się zredukować ilość odpadów z 8% do 1.5%.
Jak zrównoważyć koszty i ryzyko w obróbce skrawaniem o wąskich tolerancjach
W produkcji precyzyjnej im węższa tolerancja, tym wyższe koszty, trudności i ryzyko. Firmy muszą znaleźć równowagę między wydajnością, budżetem, czasem realizacji i możliwościami produkcyjnymi. Niepotrzebne określanie tolerancji ±0.005 mm może prowadzić do nadmiernych kosztów, dłuższych cykli produkcyjnych i wyższego wskaźnika braków.
Dlaczego węższe tolerancje zwiększają koszty
Wzrost kosztów obróbki z zachowaniem ścisłych tolerancji wynika z kilku czynników łącznie:
Wymagane są dodatkowe etapy obróbki
Osiągnięcie dokładności ±0.01 mm lub ±0.005 mm zwykle wymaga przeprowadzenia wielu etapów, takich jak obróbka zgrubna → półwykańczająca → wykańczająca → przejścia kompensacyjne.
Na przykład w wyprodukowanym przez nas wsporniku ze stali nierdzewnej uzyskanie otworu o średnicy ±0.008 mm wymagało dwóch dodatkowych przejść precyzyjnego cięcia, co podwoiło czas obróbki.
Prędkość podawania musi zostać znacząco zmniejszona
Wolniejsze, bardziej stabilne cięcie zapobiega zmianom wymiarów wywołanym ciepłem.
Podczas obróbki aluminium zmniejszyliśmy prędkość posuwu z 1200 mm/min do 450 mm/min, aby zachować płaskość z dokładnością ±0.01 mm — co znacznie wydłużyło czas cyklu.
Wymagane są specjalistyczne narzędzia i osprzęt
Tolerancje mikro często wymagają narzędzi PCD, niestandardowych wytaczaków lub ultratwardych frezów, które kosztują 3–8 razy więcej niż standardowe narzędzia i szybciej się zużywają.
Wyższe ryzyko złomu i przeróbek
Przy oknie ±0.005 mm dopuszczalny zakres jest niezwykle wąski. Nawet odchylenie 0.002 mm może sprawić, że część stanie się bezużyteczna, szczególnie w przypadku trudnych materiałów, takich jak tytan czy stal nierdzewna.
Struktura kosztów dla projektów precyzyjnych
Obróbka z zachowaniem ścisłych tolerancji ma wpływ na wyceny ze względu na:
Dłuższe cykle obróbki (2–5× w porównaniu ze standardowymi tolerancjami)
Szybsze zużycie narzędzi
Dłuższy czas kontroli przy użyciu współrzędnościowej maszyny pomiarowej (CMM) lub pomiaru laserowego
Niższa stopa wydajności
Dlatego tolerancje dokręcania od ±0.05 mm do ±0.01 mm mogą zwiększyć koszty o 30–200%.
Równoważenie wydajności i możliwości produkcyjnych
W DFM mniejsza tolerancja nie oznacza „im mniejsza, tym lepiej” — oznacza ona „wystarczająco duża, aby zapewnić funkcję”.
Omówienie odpowiedniego poziomu tolerancji z dostawcą
Doświadczeni partnerzy zajmujący się obróbką mechaniczną mogą zalecić tolerancje w oparciu o funkcję i możliwość produkcji.
Na przykład, w wykonanej przez nas obudowie PEEK, klient początkowo zażądał tolerancji ±0.01 mm. Po ocenie wymagań funkcjonalnych dostosowaliśmy ją do ±0.03 mm, co pozwoliło obniżyć koszty o 40% i skrócić czas realizacji zamówienia o połowę.
Gdzie można złagodzić tolerancje
Tolerancje można zazwyczaj poluzować w:
Powierzchnie niepasujące
Zewnętrzne obszary kosmetyczne
Regiony niemające wpływu na wyrównanie zespołu
Cechy niewrażliwe na grubość ścianki
Klient określił kiedyś tolerancję ±0.02 mm na całej długości aluminiowego wspornika. Krytyczne były tylko trzy otwory. Zmniejszenie tolerancji w innych elementach do ±0.1 mm pozwoliło na prawie trzykrotny wzrost wydajności.
Strategie optymalizacji tolerancji bez wpływu na wydajność
Zastąp ostre rogi zaokrągleniami
Zwiększ grubość ścianki, aby zmniejszyć odkształcenia
Dostosuj wykończenie powierzchni od Ra0.8 do Ra1.6, aby zaoszczędzić czas obróbki
Użyj analizy stosu tolerancji, aby uniknąć zbędnych precyzyjnych cięć
Inteligentne ustawienia tolerancji zapewniają wydajność i opłacalność.
Jakie są Typowe zastosowania i standardy branżowe
Obróbka CNC o wysokiej tolerancji jest niezbędna w zastosowaniach medycznych, lotniczych, półprzewodnikowych, motoryzacyjnych i przemysłowych o wysokiej precyzji. Sektory te wymagają wyjątkowej dokładności wymiarowej, niezawodności i stabilności funkcjonalnej.
| Przemysł aplikacji | Typowe części o małej tolerancji | Wymagania dotyczące tolerancji |
| Urządzenia medyczne i implanty stomatologiczne | Narzędzia chirurgiczne, łączniki implantów, korpusy mikrozastawek, wsporniki odporne na korozję | Zwykle ±0.01 mm do ±0.005 mm, wymagana jest wysoka jakość powierzchni i powtarzalność |
| Komponenty lotniczo-kosmiczne i obronne | Części turbin, siłowniki, łączniki konstrukcyjne, mocowania precyzyjne | Bardzo wysoka niezawodność, w niektórych krytycznych obszarach wymagane są wartości ±0.005 mm lub mniejsze |
| Elektronika i osprzęt półprzewodnikowy | Uchwyty do płytek, moduły rozpraszania ciepła, przyrządy precyzyjne, izolatory ceramiczne | Wysoka stabilność wymiarowa, rygorystyczne wymagania dotyczące płaskości i wykończenia powierzchni |
| Motoryzacja i nowe systemy energetyczne | Obudowy silników, gniazda czujników, zawory sterujące płynami, części konstrukcyjne akumulatorów | Wysoka spójność w produkcji masowej, typowo ±0.02 mm do ±0.01 mm |
| Części przemysłowe i pomiarowe o wysokiej precyzji | Komponenty metrologiczne, części hydrauliczne/pneumatyczne, precyzyjne wały i tuleje | Ścisła kontrola odporności na zużycie, współosiowości i prostopadłości, ±0.01 mm lub mniej |
FAQ
Jaka jest najwyższa tolerancja obróbki?
W ogólnej obróbce CNC najwyższa (tj. najluźniejsza) tolerancja, z jaką pracuję, wynosi ±0.1 mm, co jest powszechne w przypadku elementów konstrukcyjnych lub niekrytycznych. Na przykład wsporników lub pokryw, które nie wymagają ścisłego dopasowania. Ten poziom zapewnia szybką i ekonomiczną produkcję, szczególnie w przypadku dużych części, w których dopuszczalne są odchylenia wymiarowe.
Która tolerancja jest najtrudniejsza do obróbki?
Tolerancje mniejsze niż ±0.002 mm (2 mikrony) są niezwykle trudne. Na tym poziomie nawet drobne zmiany temperatury, zużycie narzędzi lub niespójności materiałowe mogą spowodować, że część nie będzie spełniać specyfikacji. Zazwyczaj polegam na ultrastabilnych maszynach 5-osiowych, kontrolach CMM i środowiskach o kontrolowanej temperaturze, aby sprostać takim wymaganiom.
Jaka jest minimalna tolerancja obróbki?
Minimalna tolerancja, jaką udało mi się osiągnąć w rzeczywistej produkcji, wynosi ±0.001 mm (1 mikron), zazwyczaj dzięki zaawansowanej technologii mikroobróbki elektroerozyjnej (EDM) lub obróbce laserem femtosekundowym. W przypadku konwencjonalnego CNC limit wynosi około ±0.002–0.005 mm, w zależności od konfiguracji, materiału i metody kontroli.
Jakie są stopnie tolerancji obróbki skrawaniem?
Do obróbki ogólnej stosuję normę ISO 2768 – podzieloną na gradacje: Drobnoziarnistą (f), Średnioziarnistą (m), Zgrubną (c) i Bardzo Zgrubną (v). W przypadku obróbki precyzyjnej, GD&T pozwala mi na stosowanie kontroli kształtu i położenia z dokładnością ±0.01 mm lub mniejszą. W przemyśle lotniczym normy AS9100 często wymuszają tolerancje do ±0.005 mm lub mniejsze.
Co się dzieje, gdy tolerancje produkcyjne są zbyt małe?
Gdy tolerancje są zbyt wąskie – powiedzmy, niepotrzebnie poniżej ±0.005 mm – często obserwuję 2–3-krotny wzrost czasu obróbki, częstsze wymiany narzędzi i wskaźnik braków, który może przekraczać 15%. Wymaga to również wyższych kosztów kontroli i ściślejszej kontroli środowiskowej. O ile nie jest to wymagane funkcjonalnie, takie tolerancje obniżają wydajność i znacząco podnoszą koszty jednostkowe.
Wniosek
Obróbka CNC z zachowaniem ścisłych tolerancji to połączenie precyzyjnej nauki i sztuki wytwarzania. Z mojego doświadczenia wynika, że sukces zależy przede wszystkim od jednej rzeczy: dyscypliny. Dyscypliny w projektowaniu, kontroli procesu, pomiarach i komunikacji. Niezależnie od tego, czy dążysz do dokładności ±0.002 mm, czy po prostu starasz się spełnić specyfikacje lotnicze, sekret tkwi w kontrolowaniu wszystkiego, co możliwe – i świadomości, czego nie da się osiągnąć.
Ścisła tolerancja nie polega na perfekcji, ale na konsekwencji, komunikacji i mądrych decyzjach. Jeśli mierzysz się z trudnym zadaniem lub próbujesz ulepszyć swój proces, nie wahaj się skontaktować z nami i opowiedzieć o swojej sytuacji. Czasami druga opinia może wiele zmienić.















