
Urządzenia minimalnie inwazyjne charakteryzują się zazwyczaj małymi wymiarami, precyzyjną strukturą, wysoką precyzją montażu oraz specjalistycznymi warunkami pracy. Typowe części obejmują elementy konstrukcyjne endoskopów, miniaturowe złącza, szczęki, tuleje, złącza, elementy prowadzące, podstawy montażowe, wewnętrzne elementy uchwytu oraz różnego rodzaju smukłe części wału. Chociaż te elementy nie są duże, odchylenia między położeniami otworów, rowkami, gwintami, powierzchniami współpracującymi i ruchomymi mogą mieć wpływ na końcową wydajność montażu. Obróbka CNC jest odpowiednia do niestandardowej produkcji takich elementów urządzeń minimalnie inwazyjnych. Frezowanie, toczenie, obróbka 5-osiowa, mikroobróbka i inne procesy mogą być wykonywane zgodnie z rysunkami 3D lub rysunkami technicznymi 2D, w połączeniu z gratowaniem, obróbką powierzchni i kontrolą wymiarową, aby utrzymać względnie stabilną jakość obróbki od prototypowania do produkcji małoseryjnej.
Dlaczego części urządzeń małoinwazyjnych nadają się do niestandardowej obróbki CNC?
Konstrukcje urządzeń małoinwazyjnych zazwyczaj wymagają ruchu, pozycjonowania lub łączenia w ograniczonej przestrzeni. Części muszą spełniać nie tylko wymagania dotyczące kształtu zewnętrznego, ale także zapewniać płynny ruch, stabilne pozycjonowanie i spójność wymiarową po montażu.
Typowe części urządzeń małoinwazyjnych
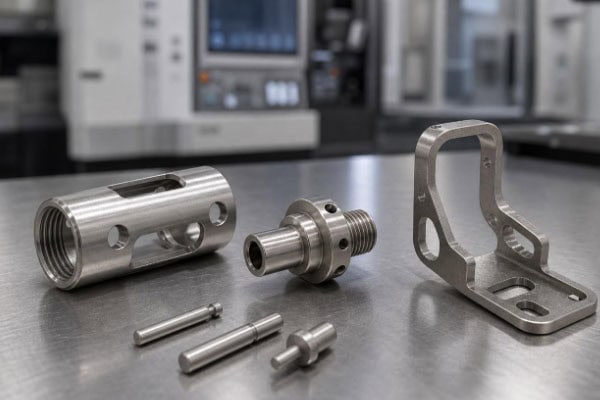
Obróbka CNC może być stosowana do różnych elementów konstrukcyjnych urządzeń małoinwazyjnych, w szczególności precyzyjnych części wykonanych z metali i tworzyw konstrukcyjnych.
Do popularnych produktów zaliczają się:
- Obudowy endoskopów, tuleje, pierścienie łączące i konstrukcje montażowe
- Szczęki, elementy zawiasów, sworznie i małe łączniki do małoinwazyjnych narzędzi chirurgicznych
- Tuleje prowadzące, elementy pozycjonujące, smukłe wałki i miniaturowe części gwintowane
- Uchwyty, podstawy montażowe i wewnętrzne struktury uchwytów w sprzęcie medycznym
Części te często zawierają małe otwory, głębokie rowki, drobne gwinty, cienkie ścianki i złożone, zakrzywione powierzchnie. Konkurenci w dziedzinie małoinwazyjnej obróbki części chirurgicznych pracują również z małymi ruchomymi strukturami, takimi jak szczęki przegubowe, sworznie zawiasowe i wsporniki widełkowe.
Wyższe wymagania obróbkowe dla konstrukcji miniaturowych
W przypadku zwykłych części mechanicznych o niewielkich odchyleniach wymiarowych, podczas montażu zazwyczaj pozostaje pewna przestrzeń na regulację. Wymiary małych komponentów w urządzeniach minimalnie inwazyjnych są stosunkowo ograniczone, dlatego zmiany średnicy otworu, średnicy wału i luzu stykowego mogą mieć większy wpływ. Na przykład, miniaturowy zawias składa się ze sworznia, położenia otworu i ruchomego elementu. Jeśli położenie otworu jest przesunięte lub wymiary sworznia nie są konsekwentnie kontrolowane, zmontowany element może stać się zbyt ciasny, luźny lub trudny do płynnego przesuwania. Dlatego proces obróbki musi kontrolować nie tylko poszczególne wymiary, ale także relacje pozycyjne między kluczowymi otworami.
Wyzwania związane z obróbką skrawaniem muszą być kontrolowane już na etapie rysunku
Niestandardowa obróbka małoinwazyjnych części urządzeń nie oznacza rozpoczęcia produkcji bezpośrednio po otrzymaniu rysunku. Inżynierowie muszą najpierw przeanalizować strukturę części, zidentyfikować krytyczne wymiary, a następnie określić, czy frezowanie, toczenie, czy obróbka wieloosiowa jest odpowiednia. W przypadku smukłych części, głębokich otworów i komponentów o złożonych powierzchniach zakrzywionych, wybór odpowiedniej metody obróbki może ograniczyć konieczność wielokrotnego zaciskania i pomóc w kontrolowaniu odchyleń wymiarowych. TiRapid oferuje obecnie możliwości obróbki CNC w zakresie 3- i 5-osiowej, toczenia i mikroobróbki, a także może opracowywać rozwiązania obróbkowe dostosowane do struktury części.
Wybór materiałów i procesów do obróbki CNC urządzeń małoinwazyjnych
Materiały bezpośrednio wpływają na trudność obróbki, wagę komponentu, odporność na korozję i późniejsze warunki eksploatacji. Typowe materiały do urządzeń minimalnie inwazyjnych to stal nierdzewna, stopy tytanu i niektóre wysokowydajne tworzywa konstrukcyjne.
Jak wybierać popularne materiały
| Materiał | Wspólne cechy | Części pasujące |
| 316L Stal nierdzewna | Odporny na korozję, dobra wytrzymałość | Części konstrukcyjne instrumentów chirurgicznych, łączniki |
| Stopu tytanu | Wysoka wytrzymałość, stosunkowo niska waga | Precyzyjne elementy konstrukcyjne, komponenty sprzętu medycznego |
| Stop aluminium | Lekki, łatwy w obróbce | Obudowy, elementy pomocnicze, wewnętrzne struktury urządzeń |
| PEEK | Odporność na wysoką temperaturę, odporność chemiczna | Elementy izolacyjne, elementy konstrukcyjne, specjalne elementy medyczne |
| POM | Dobra obrabialność, stabilność wymiarowa | Małe elementy przesuwne, części pozycjonujące, elementy konstrukcyjne niemetalowe |
Rzeczywisty wybór materiałów należy określić w zależności od zastosowania części, środowiska pracy, metody czyszczenia, wymagań wytrzymałościowych oraz rysunków klienta. Do popularnych materiałów stosowanych w obróbce CNC w medycynie należą również Ti-6Al-4V, 316L i PEEK.
Wybierz odpowiednie procesy CNC dla złożonych części
W przypadku części o prostych kształtach zewnętrznych wystarczające może być frezowanie CNC w 3 osiach. Części o wielu powierzchniach obróbczych można obrabiać w 4 lub 5 osiach, aby zmniejszyć liczbę operacji mocowania. Na przykład złącze do urządzenia minimalnie inwazyjnego może zawierać jednocześnie otwory boczne, powierzchnie pochyłe i struktury zakrzywione. W przypadku wielokrotnego mocowania za pomocą konwencjonalnego sprzętu, repozycjonowanie może zwiększyć liczbę błędów. Obróbka 5-osiowa pozwala wykonać więcej elementów w jednym ustawieniu, poprawiając tym samym względną stabilność położenia między komponentami. Części cylindryczne, wałki, tuleje i małe elementy gwintowane można obrabiać za pomocą toczenia CNC. W przypadku części o małych średnicach należy również zwrócić szczególną uwagę na stan narzędzia, drgania skrawania i temperaturę obróbki.
Przetwarzanie szczegółów
Elementy urządzeń o minimalnej inwazyjności często wymagają usunięcia zadziorów, ostrych krawędzi i śladów po obróbce. Małe otwory, otwory przecinające się i rowki wewnętrzne mogą być szczególnie trudne do usunięcia, jeśli pozostaną wyraźne zadziory, co może utrudnić montaż lub późniejsze czyszczenie. Dlatego po obróbce można wykonać gratowanie, fazowanie, polerowanie, piaskowanie, anodowanie, pasywację i inne zabiegi, zgodnie z wymaganiami rysunku. W przypadku różnych części, metody obróbki końcowej muszą zostać wcześniej zatwierdzone, aby zapobiec zmianie krytycznych wymiarów powierzchni podczas obróbki.
Proces obróbki niestandardowej urządzeń TiRapid o minimalnej inwazyjności
Produkcja części urządzeń minimalnie inwazyjnych na zamówienie klienta musi rozpocząć się od zatwierdzenia rysunku, a następnie przejść do obróbki mechanicznej, kontroli i dostawy. Przejrzysty proces może ograniczyć liczbę poprawek i umożliwić klientom szybsze zatwierdzenie projektu na etapie prototypowania.
Rysunek i kontrola DFM
Klienci mogą dostarczyć rysunki techniczne STEP, STP, 3D CAD lub 2D. Zespół inżynierów TiRapid może sprawdzić wykonalność obróbki na podstawie struktury części i przedstawić zalecenia DFM dotyczące położenia otworów, grubości ścianek, przestrzeni dostępu do narzędzi, metod obróbki i wymiarów krytycznych.
Obróbka prototypów i potwierdzenie wymiarów
W przypadku nowo opracowanych urządzeń minimalnie inwazyjnych zaleca się najpierw wykonanie prototypu lub produkcję w małych seriach. Prototypy mogą służyć do potwierdzenia wymiarów części, relacji między podzespołami i rzeczywistej wydajności. Jeśli konieczna jest korekta luzu montażowego, rysunki można zmodyfikować przed rozpoczęciem produkcji w małych seriach. Pozwala to ograniczyć koszty i straty czasu spowodowane późniejszymi modyfikacjami partii.
Produkcja seryjna i kontrola jakości
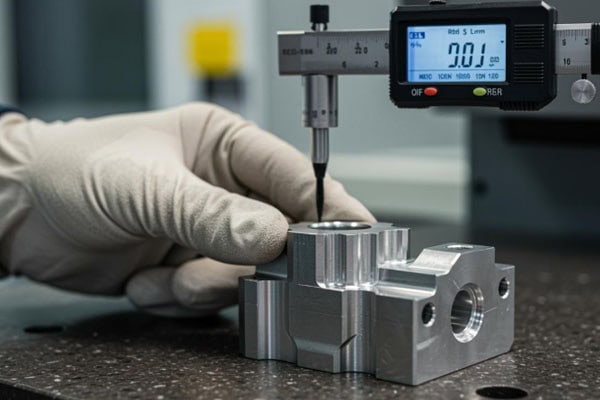
Po zatwierdzeniu prototypu, w zależności od wielkości zamówienia, można zorganizować produkcję małoseryjną lub seryjną. Kluczowe wymiary można sprawdzić za pomocą suwmiarki, mikrometrów, sprawdzianów sworzniowych, sprawdzianów wtykowych, współrzędnościowych maszyn pomiarowych (CMM) i innych urządzeń. W przypadku położeń otworów, średnic wałków, płaskości i relacji pozycyjnych w urządzeniach minimalnie inwazyjnych, kluczowe kontrole należy przeprowadzać zgodnie z wymaganiami klienta dotyczącymi rysunków technicznych.
| Etap obróbki | Praca główna | Wyniki, które mogą uzyskać klienci |
| Ocena rysunku | Sprawdź wykonalność konstrukcji i obróbki | Zalecenia DFM |
| Etap prototypu | Precyzyjna obróbka CNC | Potwierdzenie prototypu |
| Kontrola wymiarowa | Kontrola wymiarów krytycznych | Dane inspekcyjne |
| Obróbka powierzchniowa | Gratowanie i określone zabiegi | Gotowe części |
| Produkcja małoseryjna | Powtarzalna obróbka i kontrola jakości | Stabilne partie |
| Pakowanie i dostawa | Klasyfikacja, Ochrona, Pakowanie | Kompletna dostawa |
Jak kontrolować jakość obróbki urządzeń małoinwazyjnych
Jakość minimalnie inwazyjnych części urządzeń nie odzwierciedla się wyłącznie w dokładności wymiarowej. Należy również zwrócić uwagę na stan powierzchni, zadziory, materiały, spójność obróbki i zabezpieczenie opakowania. W przypadku części z małymi otworami, drobnymi rowkami, gwintami i ruchomymi strukturami połączeń, po obróbce należy przeprowadzić odpowiednią kontrolę, aby zapobiec powstawaniu zadziorów, które mogłyby wpłynąć na montaż i użytkowanie. Materiały należy również dobierać zgodnie z przeznaczeniem urządzenia i wymogami rysunku technicznego, a warunki obróbki powinny pozostać stabilne podczas produkcji seryjnej. Prawidłowe czyszczenie, obróbka powierzchni i indywidualne pakowanie po obróbce mogą pomóc zmniejszyć ryzyko uderzeń, zarysowań i zanieczyszczeń podczas transportu.
Skupienie się na inspekcji wymiarów krytycznych
Spełnienie wymagań przez tylko jedną próbkę w partii nie oznacza, że cała partia jest stabilna. Podczas obróbki wsadowej, krytyczne wymiary muszą być kontrolowane poprzez pobieranie próbek lub 100% inspekcję, zgodnie z wymaganiami klienta. W przypadku otworów współpracujących, elementów wału, gwintów i struktur pozycjonujących, w trakcie produkcji można dodać dodatkowe punkty kontrolne, aby zidentyfikować zużycie narzędzi lub zmiany parametrów obróbki w czasie.
Kontrola jakości i czystości powierzchni
Części urządzeń minimalnie inwazyjnych często zawierają małe otwory, rowki i struktury wewnętrzne, a pozostałości na powierzchni mogą utrudniać późniejsze czyszczenie. Dlatego części powinny być odpowiednio odgratowane, oczyszczone i zabezpieczone po obróbce. Jeśli klienci mają szczególne wymagania dotyczące chropowatości powierzchni, pasywacji lub innych metod obróbki, wymagania te powinny zostać jasno określone podczas potwierdzania zamówienia i odpowiednio sprawdzone po obróbce.
Stosuj te same standardy do produkcji małoseryjnej i seryjnej
Urządzenia małoinwazyjne zazwyczaj przechodzą weryfikację projektu, zatwierdzenie prototypu, testy małych partii, a następnie produkcję. Spójne standardy wymiarowe muszą być przestrzegane na każdym etapie. TiRapid wspiera produkcję pojedynczych prototypów, produkcję małych partii i produkcję na dużą skalę, oferując obróbkę CNC, obróbkę blach, druk 3D i inne usługi produkcyjne.
Najczęściej zadawane pytania
P: Czy mogę dostarczyć jedynie rysunki 3D, jeśli nie posiadam kompletnego procesu obróbki?
Tak. Rysunki 3D mogą stanowić podstawę wstępnej wyceny i oceny procesu. W przypadku konieczności zastosowania krytycznych wymiarów, materiałów, obróbki powierzchni lub tolerancji specjalnych, zaleca się dostarczenie również rysunków technicznych 2D, aby ułatwić dokładne potwierdzenie wymagań.
P: Czy części urządzeń małoinwazyjnych można obrabiać mechanicznie, jeśli wymagana ilość jest stosunkowo niewielka?
Tak. Obróbka CNC nadaje się do prototypów, produkcji małoseryjnej oraz późniejszej produkcji seryjnej. Najpierw można wyprodukować niewielką liczbę prototypów, a następnie wprowadzić modyfikacje konstrukcyjne na podstawie wyników montażu.
P: Czy obróbkę mechaniczną można wykonać zarówno ze stopów tytanu, jak i ze stali nierdzewnej 316L?
Wykonalność można ocenić na podstawie konstrukcji części i wymagań dotyczących rysunków. Stopy tytanu i stal 316L to popularne materiały do obróbki precyzyjnych komponentów medycznych, ale ich parametry obróbki i wymagania dotyczące doboru narzędzi różnią się.
P: W jaki sposób można zapewnić wymiary małych otworów, drobnych rowków i struktur miniaturowych?
Kontrola musi być realizowana poprzez dobór narzędzi, metod mocowania, parametrów obróbki i procedur kontroli, ze szczególnym uwzględnieniem wymiarów krytycznych. W przypadku skomplikowanych części, DFM można również zastosować przed obróbką, aby zidentyfikować struktury, które mogą być niekorzystne dla produkcji.
Wybór TiRapid do niestandardowej obróbki CNC urządzeń małoinwazyjnych
Części urządzeń minimalnie inwazyjnych charakteryzują się zazwyczaj drobnymi wymiarami, złożoną strukturą i wysokimi wymaganiami montażowymi. Stabilna jakość obróbki wymaga ciągłej kontroli, począwszy od analizy rysunków, doboru materiałów i procesów obróbki, aż po kontrolę wymiarową. Obróbka CNC może wykorzystywać frezowanie, toczenie, obróbkę 5-osiową i inne metody, w zależności od charakterystyki strukturalnej różnych części, w połączeniu z gratowaniem, obróbką powierzchni i kontrolą jakości, aby spełnić indywidualne wymagania urządzeń minimalnie inwazyjnych podczas rozwoju prototypów, produkcji małoseryjnej i seryjnej. TiRapid oferuje precyzyjną obróbkę CNC, obróbkę blach i druk 3D. Na podstawie dostarczonych przez klienta modeli 3D, rysunków technicznych 2D lub próbek, TiRapid może ocenić wymagania dotyczące obróbki i dostarczyć bezpłatny raport DFM (Diagnostic and Materials Modeling and Materials), aby potwierdzić, czy konstrukcja nadaje się do produkcji. Niezależnie od tego, czy projekt obejmuje tuleje, złącza, elementy montażowe, smukłe wałki, czy niestandardowe części o złożonych, zakrzywionych powierzchniach oraz drobnych otworach i rowkach, możliwe jest opracowanie rozwiązania obróbkowego dostosowanego do konkretnego materiału, wymiarów, tolerancji i ilości.
Jeśli opracowujesz urządzenie minimalnie inwazyjne lub szukasz niezawodnego dostawcy precyzyjnej obróbki części, możesz przesłać rysunki części, wymagania materiałowe i ilości zakupów na adres projects@tirapid.com . TiRapid przedstawi rekomendacje i wyceny obróbki oparte na rzeczywistych potrzebach oraz zapewni ciągłość usług, od prototypów pojedynczych sztuk i produkcji małoseryjnej po produkcję na skalę przemysłową. Telefon: +86 760 8999 8536.
















