
Kontrola jest istotnym elementem toczenia CNC, ponieważ weryfikuje dokładność wymiarową, dokładność geometryczną, jakość powierzchni i ogólną stabilność obróbki. W przypadku wałków, tulei, kołnierzy, elementów gwintowanych, precyzyjnych złączy i elementów automatyki, samo przestrzeganie programu obróbki i utrzymanie stabilnej pracy maszyny nie gwarantuje, że każdy gotowy element spełnia wymagania rysunku. Do weryfikacji rzeczywistych wyników wymagane są profesjonalne przyrządy pomiarowe i sprzęt kontrolny. Typowe elementy kontroli toczenia CNC obejmują średnicę zewnętrzną, średnicę wewnętrzną, długość, średnicę otworu, szerokość rowka, głębokość rowka, wymiary gwintu, okrągłość, współosiowość, bicie, chropowatość powierzchni i widoczne wady powierzchni. Różne wymagania dotyczące precyzji wymagają różnych metod kontroli. Standardowe wymiary często można sprawdzić za pomocą suwmiarki, mikrometrów zewnętrznych i wewnętrznych narzędzi pomiarowych, podczas gdy precyzyjne komponenty mogą wymagać współrzędnościowych maszyn pomiarowych, testerów okrągłości, przyrządów do pomiaru konturów lub testerów chropowatości powierzchni. Proces kontroli wymaga również odpowiedniej kontroli temperatury, czyszczenia przedmiotu obrabianego, kalibracji narzędzi pomiarowych i spójnych punktów odniesienia pomiarów. Środki te pomagają zapobiegać wpływowi pozostałości chłodziwa, zadziorów, wiórów, zmian temperatury i błędów operatora na wyniki pomiarów. Dzięki wprowadzeniu procedur kontroli pierwszego egzemplarza, kontroli w trakcie produkcji i kontroli końcowej producenci mogą identyfikować zmiany wymiarowe na wczesnym etapie, zmniejszać liczbę wad w partiach i utrzymywać stabilną spójność wymiarową i jakość w całym procesie toczenia CNC.
Metody kontroli wymiarów toczenia CNC
Kontrola wymiarowa jest jedną z najczęstszych procedur kontroli jakości w toczeniu CNC. Służy do określenia, czy rzeczywiste wymiary elementu mieszczą się w zakresie tolerancji określonym na rysunku technicznym. Toczone elementy często zawierają średnice zewnętrzne, otwory wewnętrzne, długości, stopnie, rowki i powierzchnie stożkowe, a każdy rodzaj wymiaru może wymagać odpowiedniego narzędzia pomiarowego. Podczas kontroli operatorzy nie powinni koncentrować się wyłącznie na jednym krytycznym wymiarze. Proces kontroli powinien również uwzględniać punkty odniesienia, relacje dopasowania i sekwencje obróbki. W przypadku produkcji seryjnej producenci mogą ustalić stałe elementy kontroli zgodnie z wymaganiami dotyczącymi dokładności elementu i określić częstotliwość kontroli, aby personel produkcyjny mógł w odpowiednim czasie identyfikować zmiany wymiarów. Skuteczna kontrola wymiarowa nie tylko określa, czy element jest kwalifikowany, ale może również pomóc w identyfikacji zużycia narzędzi, odkształceń termicznych, zmian w uchwycie obrabianego przedmiotu i innych problemów związanych z obróbką.
Kontrola średnicy zewnętrznej
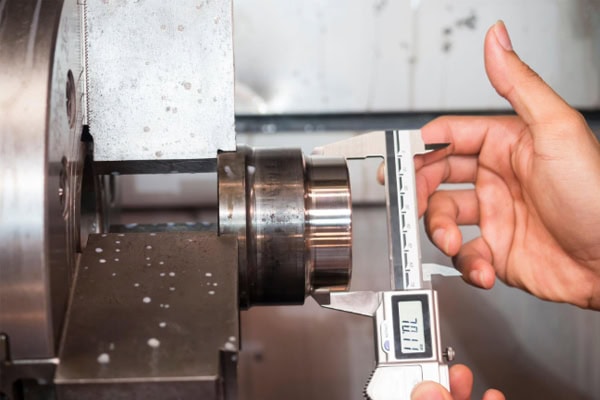
Średnica zewnętrzna to jeden z najczęściej mierzonych wymiarów w elementach toczonych CNC. Wały, tuleje i części cylindryczne często wymagają precyzyjnej kontroli średnicy zewnętrznej. Standardowe wymiary można szybko sprawdzić za pomocą suwmiarki, natomiast średnice zewnętrzne o wyższej precyzji zazwyczaj mierzy się mikrometrami zewnętrznymi. Podczas pomiaru powierzchnie pomiarowe powinny być czyste i wolne od wiórów, chłodziwa i zadziorów, które mogłyby wpłynąć na odczyt.
- Do szybkich kontroli wymiarowych używaj suwmiarki
- Do pomiarów o wysokiej precyzji używaj mikrometrów zewnętrznych
- Sprawdź wiele pozycji osiowych
- Sprawdź różne położenia obwodowe
- Usuń zadziory i płyn tnący
- Porównaj wyniki z tolerancjami rysunkowymi
- Rejestruj rzeczywiste dane pomiarowe
W przypadku długich wałów lub precyzyjnych elementów pomiary można wykonać w różnych położeniach osiowych, aby określić, czy średnica zewnętrzna zmienia się wzdłuż elementu. W przypadku wykrycia znacznych różnic producent powinien sprawdzić zużycie narzędzi, dokładność pozycjonowania maszyny oraz parametry skrawania.
Kontrola średnicy wewnętrznej i otworu
Wymiary wewnętrzne bezpośrednio wpływają na wydajność montażu łożysk, sworzni, uszczelnień i innych współpracujących elementów. W zależności od średnicy otworu i wymagań dotyczących dokładności, średnice wewnętrzne można mierzyć za pomocą mikrometrów wewnętrznych, średnicówek zegarowych, średnicówek cyfrowych lub specjalnych średnicówek trzpieniowych. Podczas pomiaru przyrząd powinien być prawidłowo ustawiony względem osi otworu, a pomiary należy wykonywać w różnych kierunkach, aby ocenić zarówno średnicę, jak i okrągłość otworu.
- Sprawdź rzeczywistą średnicę otworu
- Zmierz różne pozycje wzdłuż otworu
- Sprawdź wymiary w różnych kierunkach
- Określ, czy otwór jest jednorodny
- Sprawdź ścianę otworu pod kątem widocznych wad
- Porównaj pomiary z tolerancjami dopasowania
W przypadku elementów z głębokimi otworami należy również uwzględnić efektywną głębokość pomiaru instrumentu. Pomiar samego wejścia głębokiego otworu może nie odzwierciedlać dokładnie całego otworu. Dlatego precyzyjna obróbka głębokich otworów często wymaga specjalistycznego sprzętu pomiarowego.
Kontrola długości i wymiarów kroku
Długości osiowe, wysokości stopni i położenia powierzchni czołowych mogą wpływać na montaż komponentów i relacje funkcjonalne. Wymiary długości można zazwyczaj mierzyć za pomocą suwmiarki, wysokościomierzy lub specjalnych przyrządów pomiarowych. W przypadku precyzyjnych konstrukcji stopniowych można również stosować czujniki zegarowe i precyzyjne platformy pomiarowe.
Pomiary powinny być odniesione do wyznaczonego punktu odniesienia na rysunku technicznym. Użycie niespójnych powierzchni odniesienia może prowadzić do mylących wyników wymiarowych. W przypadku komponentów z wieloma etapami, każdy wymiar należy sprawdzić zgodnie z punktem odniesienia obróbki, aby upewnić się, że każda cecha spełnia określone wymagania.
Metody kontroli tolerancji geometrycznej toczenia CNC
Spełnienie wymagań wymiarowych przez komponent niekoniecznie oznacza jego pełną jakość. W przypadku precyzyjnych komponentów mechanicznych istotne są również takie cechy geometryczne, jak okrągłość, walcowość, koncentryczność, bicie osiowe i promieniowe. Na przykład wał może spełniać określoną średnicę zewnętrzną, a jednocześnie wykazywać nadmierny błąd okrągłości lub koncentryczności. Taki komponent może powodować drgania, nierównomierne zużycie lub niestabilny obrót po montażu. Kontrola geometryczna wymaga bardziej specjalistycznego sprzętu pomiarowego oraz ścisłej kontroli położenia przedmiotu obrabianego i punktów odniesienia. W przypadku precyzyjnego toczenia CNC kontrola geometryczna dostarcza dodatkowych informacji na temat dokładności maszyny i stabilności procesu.
Kontrola okrągłości
Kontrola okrągłości określa odchylenie między rzeczywistym profilem kołowym elementu a okręgiem idealnym. Standardowe narzędzia pomiarowe mierzą rozmiar tylko w jednym lub kilku kierunkach i nie są w stanie w pełni opisać charakterystyki okrągłości. W przypadku komponentów precyzyjnych, urządzenie do pomiaru okrągłości może obracać obrabiany element i rejestrować zmiany profilu przed obliczeniem błędu okrągłości.
Kontrola okrągłości jest istotna w przypadku wałów, tulei, precyzyjnych elementów obrotowych i części obracających się z dużą prędkością. Niewłaściwa okrągłość może powodować okresowe drgania podczas pracy z dużą prędkością, co może mieć wpływ na stabilność i żywotność sprzętu.
Kontrola koncentryczności
Kontrola koncentryczności ocenia, czy osie środkowe różnych elementów cylindrycznych pozostają prawidłowo wyrównane. W przypadku komponentów zawierających wiele stopni, czopów i otworów, koncentryczność ma bezpośredni wpływ na dokładność montażu i wydajność obrotową.
- Sprawdź relację między wieloma czopami wału
- Sprawdź położenie środka między otworami wewnętrznymi a średnicami zewnętrznymi
- Sprawdź współosiowość pomiędzy różnymi sekcjami schodkowymi
- Zmniejsz mimośrodowość montażu
- Zminimalizuj drgania obrotowe
- Poprawa stabilności działania komponentów
Podczas kontroli koncentryczności należy wybrać odpowiednią powierzchnię odniesienia, a przedmiot obrabiany musi pozostać w stabilnym położeniu. Komponenty o wysokiej precyzji mogą wymagać współrzędnościowych maszyn pomiarowych lub specjalistycznego sprzętu do kontroli okrągłości.
Kontrola bicia
Bicie promieniowe i bicie osiowe to typowe elementy kontroli geometrycznej elementów toczonych CNC. Podczas pomiaru element jest zazwyczaj montowany na precyzyjnym uchwycie lub urządzeniu obrotowym, a do pomiaru ruchu używany jest czujnik zegarowy lub cyfrowy. Wraz z obrotem elementu, odchyłka wskaźnika reprezentuje odpowiadające mu bicie.
Kontrola bicia może pomóc w identyfikacji błędów mocowania, problemów z dokładnością wrzeciona i odchyleń w obróbce komponentów. Jeśli bicie przekracza określoną tolerancję, producent powinien sprawdzić bazę odniesienia przedmiotu obrabianego, stan uchwytu, dokładność wrzeciona i program obróbki.
Metody kontroli gwintów toczonych CNC
Elementy gwintowane są szeroko stosowane w połączeniach mechanicznych, urządzeniach hydraulicznych, podzespołach samochodowych i automatyce. Kontrola gwintów obejmuje więcej niż tylko sprawdzenie średnicy głównej, średnicy wewnętrznej i długości gwintu. Weryfikacji mogą również wymagać: skok, profil gwintu, efektywna długość gwintu oraz parametry połączenia. Standardowe gwinty zewnętrzne można sprawdzić za pomocą sprawdzianów pierścieniowych, a gwinty wewnętrzne za pomocą sprawdzianów trzpieniowych. Do pomiaru gwintów precyzyjnych mogą być potrzebne mikrometry do gwintów, metoda trójprzewodowa lub specjalistyczny sprzęt.
Kontrola pierścieni gwintowanych i sprawdzianów wtykowych
Sprawdziany pierścieniowe do gwintów są powszechnie stosowane do kontroli gwintów zewnętrznych, natomiast sprawdziany trzpieniowe do gwintów wewnętrznych. Sprawdziany przechodnie/nieprzechodnie umożliwiają szybką ocenę, czy gwint spełnia określone wymagania dotyczące dopasowania i są szczególnie przydatne w seryjnej produkcji tokarskiej CNC.
- Sprawdź stan połączenia gwintowego
- Identyfikacja nieprawidłowych profili gwintów
- Sprawdź efektywną długość gwintu
- Szybka identyfikacja komponentów wykraczających poza tolerancję
- Nadaje się do produkcji seryjnej
- Poprawa efektywności inspekcji
Podczas kontroli wskaźniki gwintu należy utrzymywać w czystości. Wióry i zanieczyszczenia mogą zakłócać pracę i powodować nieprawidłowe wyniki. Same wskaźniki również należy kalibrować zgodnie z ustalonym harmonogramem.
Kontrola skoku i profilu gwintu
Gwinty o wysokiej precyzji wymagają dokładnej weryfikacji skoku i profilu gwintu. Nieprawidłowy skok może uniemożliwić prawidłowe połączenie, a nieprawidłowy profil może wpłynąć na wytrzymałość połączenia i szczelność. Odpowiednie narzędzia do pomiaru gwintów należy dobrać zgodnie z obowiązującą normą dotyczącą gwintów i wymaganiami dotyczącymi komponentów.
Precyzyjne gwinty wymagają również uwagi dotyczącej zużycia narzędzi i parametrów obróbki. Jeśli jakość gwintu stopniowo pogarsza się w trakcie produkcji seryjnej, przyczyną może być zużycie narzędzi lub błędy synchronizacji między wrzecionem a systemem posuwu. Terminowa regulacja procesu może zapobiec dalszym wadliwym produkcjom.
Metody kontroli chropowatości powierzchni toczenia CNC
Jakość powierzchni wpływa na tarcie, uszczelnienie, odporność na zużycie i wydajność montażu. Zewnętrzne powierzchnie walcowe, otwory wewnętrzne, powierzchnie czołowe i rowki wykonane metodą toczenia CNC zazwyczaj noszą ślady obróbki, a ich chropowatość powierzchni należy sprawdzać zgodnie ze specyfikacją komponentu. Kontrola wizualna pozwala zidentyfikować widoczne rysy, wgniecenia i zadziory, ale nie pozwala na dokładne określenie mikroskopijnej chropowatości powierzchni. Dlatego precyzyjne komponenty wymagają testera chropowatości powierzchni.
Kontrola chropowatości powierzchni
Tester chropowatości powierzchni wykorzystuje sondę, która przesuwa się po obrobionej powierzchni, aby zebrać mikroskopijne zmiany profilu i obliczyć odpowiadające im parametry chropowatości. Miejsce kontroli powinno być reprezentatywne dla rzeczywistego stanu powierzchni, a kierunek pomiaru powinien być dobrany zgodnie ze schematem toczenia.
- Kontrola zewnętrznych powierzchni cylindrycznych
- Sprawdź wewnętrzne powierzchnie otworów
- Sprawdź jakość powierzchni czołowej
- Sprawdź powierzchnie uszczelniające
- Sprawdź precyzyjne przyleganie powierzchni
- Porównanie wyników z określonymi wymaganiami dotyczącymi chropowatości
Podczas pomiaru sondę należy chronić przed wiórami, olejem i zadziorami. W przypadku powierzchni krytycznych pomiary należy wykonywać w stałych pozycjach i kierunkach, aby poprawić porównywalność danych.
Kontrola wizualna i defektów powierzchni
Oprócz wartości liczbowych chropowatości, komponenty należy sprawdzić pod kątem widocznych wad obróbki. Do typowych wad należą zadziory, rysy, wgniecenia, ślady karbowania, uszkodzenia termiczne, narosty na krawędziach oraz niepełna obróbka. W przypadku elementów uszczelniających, wałów precyzyjnych i części wrażliwych na wygląd, wady powierzchni mogą bezpośrednio wpłynąć na ostateczną wydajność.
Kontrola wizualna może stanowić podstawową metodę kontroli. W przypadku małych lub trudno widocznych defektów, lupy, mikroskopy lub systemy wizyjne mogą zapewnić dodatkowe możliwości kontroli.
Kontrola pierwszego elementu, toczenia w trakcie i końcowej obróbki CNC
Kontrola jakości nie powinna być przeprowadzana wyłącznie po zakończeniu obróbki. Powinna być zintegrowana z procesem produkcyjnym. Kontrola pierwszego egzemplarza potwierdza poprawność programu i konfiguracji maszyny. Kontrola w trakcie produkcji monitoruje zmiany wymiarów podczas produkcji seryjnej. Kontrola końcowa potwierdza, czy gotowe komponenty spełniają wszystkie wymagania techniczne i wymagania klienta. Te etapy kontroli współdziałają ze sobą, aby zminimalizować ryzyko produkcyjne.
Kontrola pierwszego elementu
Kontrola pierwszego egzemplarza to ważny etap przed rozpoczęciem produkcji seryjnej. Operatorzy powinni sprawdzić krytyczne wymiary, tolerancje geometryczne, gwinty i jakość powierzchni zgodnie z rysunkami technicznymi i wymaganiami procesu, jednocześnie upewniając się, że kompensacja narzędzi, współrzędne robocze i programy obróbki są prawidłowe.
- Sprawdź krytyczne średnice zewnętrzne
- Sprawdź wymiary otworu wewnętrznego
- Sprawdź długości i kroki
- Sprawdź wątki
- Sprawdź bicie
- Sprawdź jakość powierzchni
- Potwierdź tolerancje krytyczne
Produkcja ciągła może rozpocząć się po zatwierdzeniu pierwszego komponentu jako kwalifikowanego. To znacznie zmniejsza ryzyko powstawania dużych ilości złomu spowodowanego błędami programowania lub ustawień.
Kontrola w trakcie procesu
Kontrola w trakcie procesu monitoruje zmiany wymiarów i jakości w trakcie produkcji. Narzędzia skrawające stopniowo zużywają się podczas ciągłej obróbki, a wymiary komponentów mogą ulegać powolnym zmianom. Regularne pobieranie próbek pozwala zidentyfikować te zmiany i umożliwić korektę kompensacji narzędzia.
Częstotliwość kontroli powinna być ustalana na podstawie dokładności komponentów, materiału, wielkości produkcji i trwałości narzędzi. Komponenty o wysokiej precyzji i drogie materiały zazwyczaj wymagają bardziej rygorystycznego monitorowania procesu.
Końcowa Inspekcja
Kontrola końcowa potwierdza zgodność gotowych komponentów z rysunkami technicznymi, dokumentacją procesową i wymaganiami jakościowymi klienta. Oprócz krytycznych wymiarów, inspektorzy mogą być zobowiązani do sprawdzenia gwintów, chropowatości powierzchni, tolerancji geometrycznych i jakości wizualnej zgodnie ze specyfikacją komponentu.
W przypadku ważnych komponentów precyzyjnych możliwe jest prowadzenie pełnej dokumentacji kontroli, obejmującej numery identyfikacyjne komponentów, elementy kontroli, rzeczywiste wyniki pomiarów, czasy kontroli oraz informacje o inspektorach. Rejestry te wspierają identyfikowalność jakości i przyszłe doskonalenie procesów.
Środowisko kontroli toczenia CNC i zarządzanie narzędziami pomiarowymi
Wyniki kontroli zależą nie tylko od sprzętu pomiarowego, ale także od temperatury, czystości, dokładności narzędzi pomiarowych i techniki operatora. Elementy metalowe rozszerzają się lub kurczą pod wpływem zmian temperatury, dlatego precyzyjna kontrola wymaga stosunkowo stabilnego środowiska. Przed pomiarem należy usunąć z przedmiotu obrabianego chłodziwo, wióry, zadziory i inne zanieczyszczenia. Należy również sprawdzić narzędzia pomiarowe, aby upewnić się, że nie upłynął ich okres kalibracji. Powszechnie stosowane narzędzia, takie jak mikrometry, czujniki zegarowe, suwmiarki i sprawdziany, wymagają regularnej kalibracji i prawidłowej konserwacji.
Kontrola temperatury
Temperatura ma istotny wpływ na precyzyjną kontrolę wymiarową. Komponenty, które właśnie przeszły toczenie z dużą prędkością, mogą być cieplejsze niż środowisko kontroli. Ich natychmiastowy pomiar może powodować odchylenia wymiarowe. Precyzyjna kontrola zazwyczaj wymaga, aby komponent osiągnął stabilną temperaturę przed pomiarem.
- Utrzymuj stabilne warunki kontroli
- Unikaj natychmiastowego pomiaru gorących elementów
- Kontrola różnicy temperatur pomiędzy przedmiotem obrabianym a narzędziem pomiarowym
- Zmniejszenie błędów pomiaru związanych z temperaturą
- Zapewnij precyzyjnym komponentom wystarczający czas stabilizacji temperatury
Właściwa kontrola temperatury poprawia wiarygodność precyzyjnych danych wymiarowych.
Wzmocnij zarządzanie kalibracją narzędzi pomiarowych
Narzędzia pomiarowe mogą się zużywać lub tracić dokładność po dłuższym użytkowaniu. Nawet jeśli operator stosuje prawidłową procedurę pomiarową, niedokładny sprzęt może dawać niewiarygodne wyniki. Producenci powinni ustalić harmonogramy kalibracji w zależności od rodzaju narzędzia pomiarowego, częstotliwości użytkowania i klasy dokładności.
Powszechnie stosowane narzędzia pomiarowe należy utrzymywać w czystości i prawidłowo przechowywać, aby zapobiec uszkodzeniom spowodowanym uderzeniami, korozją i nienormalnymi obciążeniami. Precyzyjny sprzęt inspekcyjny powinien również posiadać szczegółową dokumentację stanu i kalibracji.
Technologia kontroli toczenia CNC poprawia jakość obróbki
Kontrola toczenia CNC nie ogranicza się do pomiaru kilku wymiarów. Łączy ona kontrolę wymiarów, kontrolę tolerancji geometrycznej, kontrolę gwintów, kontrolę jakości powierzchni, kontrolę pierwszego detalu, monitorowanie w trakcie procesu oraz kontrolę końcową w celu określenia jakości komponentu. Średnice zewnętrzne i długości można szybko sprawdzić za pomocą suwmiarek i mikrometrów. Otwory wewnętrzne można zweryfikować za pomocą wewnętrznych przyrządów pomiarowych. Gwinty można sprawdzić za pomocą sprawdzianów pierścieniowych i trzpieniowych. Okrągłość, współosiowość i bicie można kontrolować za pomocą czujników zegarowych, testerów okrągłości lub współrzędnościowych maszyn pomiarowych, zgodnie z wymaganą dokładnością. Chropowatość powierzchni można mierzyć za pomocą dedykowanych testerów chropowatości, aby uzyskać bardziej wiarygodne dane. W produkcji seryjnej toczenia CNC, kontrola pierwszego detalu redukuje błędy programowania i ustawień, kontrola w trakcie procesu identyfikuje zmiany wymiarów spowodowane zużyciem narzędzi, a kontrola końcowa potwierdza, że gotowe komponenty spełniają wymagania dostawy. Jednocześnie temperatura kontroli, stan przedmiotu obrabianego, kalibracja narzędzi pomiarowych i znormalizowane procedury operacyjne muszą być konsekwentnie kontrolowane. Wprowadzenie systematycznego procesu kontroli pozwala producentom na dokładne monitorowanie jakości komponentów, redukcję wad partii i przeróbek oraz poprawę spójności wymiarowej, stabilności produkcji i niezawodności produktu podczas operacji toczenia CNC.
















