
Płynna praca urządzeń pakujących zależy nie tylko od silnika i układu sterowania, ale także od podzespołów mechanicznych. Niewspółosiowość materiału podczas podawania, niedokładne położenie uszczelnień i luźne elementy przekładni mogą być związane z wymiarami części lub dokładnością montażu. Niektóre części mogą wydawać się proste, ale zawierają liczne otwory montażowe i powierzchnie styku. Nawet niewielka odchyłka w obróbce może prowadzić do wielokrotnych regulacji podczas montażu. Dzięki dobrze zaplanowanemu rozwiązaniu obróbki CNC, elementy mechaniczne o różnych kształtach i rozmiarach mogą być produkowane zgodnie ze specyfikacjami rysunkowymi, co ułatwia montaż i redukuje przyszłe prace konserwacyjne i przeróbki. Niezależnie od tego, czy opracowujesz nowy sprzęt, czy wymieniasz istniejące komponenty, wczesne potwierdzenie procesu obróbki i wymagań jakościowych może znacznie usprawnić produkcję.
Które części urządzeń do pakowania przemysłowego nadają się do obróbki CNC?
Przemysłowe urządzenia pakujące obejmują mechanizmy podawania, pozycjonowania, transportu, uszczelniania i cięcia, z których każdy ma swoje specyficzne wymagania dotyczące komponentów. Niektóre części wymagają precyzyjnego pozycjonowania, inne są narażone na ciągłe tarcie, a jeszcze inne muszą ściśle przylegać do pozostałych komponentów. Obróbka CNC jest odpowiednia do obróbki części z precyzyjnymi otworami, złożonymi rowkami i nietypowymi konturami. Wspiera produkcję niestandardową według specyfikacji rysunków i ułatwia powtarzanie produkcji.
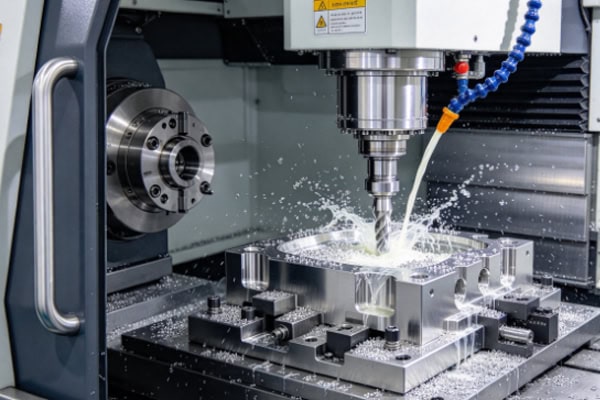
W jaki sposób części urządzeń do precyzyjnego pakowania zapewniają dokładny montaż?
Elementy podające, mechanizmy prowadzące i zespoły uszczelniające zazwyczaj składają się z wielu części. Nieprawidłowe położenie otworów, nieodpowiednie szerokości rowków lub nierówne powierzchnie montażowe mogą powodować zakleszczanie, niewspółosiowość i inne problemy montażowe. Określenie krytycznych wymiarów przed obróbką pomaga ograniczyć potrzebę późniejszej regulacji.
- Podawanie i pozycjonowanie części: Kontroluj odstępy między otworami, szerokość rowka i wymiary powierzchni prowadzącej, aby zmniejszyć rozbieżność materiału opakowaniowego podczas podawania.
- Elementy mechanizmu uszczelniającego: Utrzymuj płaskie powierzchnie montażowe i dokładnie rozmieszczaj otwory połączeniowe, aby zapewnić stabilne ustawienie elementów.
- Złącza przekładniowe: Należy zwrócić uwagę na wymiary otworu wału i jego współosiowość, aby zapobiec wpływowi niewspółosiowości na działanie urządzenia.
- Części mechanizmu tnącego: Precyzyjna kontrola pozycji mocowania ostrza i współpracujących struktur w celu utrzymania stałej wydajności cięcia.
Chociaż te elementy mogą być niewielkie, mogą one bezpośrednio wpływać na działanie sprzętu w praktyce. Potwierdzenie krytycznych tolerancji, punktów odniesienia i miejsc montażu na rysunkach przed obróbką pomaga w ustaleniu przejrzystości procesu i ogranicza konieczność powtarzania modyfikacji po produkcji.
Jak można zmniejszyć zużycie części urządzeń do pakowania przemysłowego?
Bloki prowadzące, suwaki i elementy przekładni mogą być narażone na ciągłe tarcie podczas pracy. Jeśli ich powierzchnie mają zauważalne zadziory lub wybrane materiały nie nadają się do danego środowiska pracy, zużycie może następować szybciej i utrudniać ciągłą pracę. Obróbka mechaniczna powinna uwzględniać wykończenie powierzchni, obróbkę krawędzi i dobór materiałów. W przypadku elementów, które często stykają się z innymi częściami lub ślizgają się po nich, należy również zwrócić uwagę na odporność na zużycie i warunki smarowania. Skupianie się wyłącznie na wymiarach przy jednoczesnym pomijaniu kwestii wydajności długoterminowej może prowadzić do przedwczesnego zużycia.
Czy części urządzeń do pakowania niestandardowego można obrabiać metodą CNC na podstawie rysunków?
Różne produkty opakowaniowe wymagają różnych systemów podawania, pozycjonowania i uszczelniania, a standardowe komponenty nie zawsze pasują do danego zastosowania. Obróbka CNC umożliwia produkcję niestandardowych komponentów na podstawie rysunków technicznych 2D lub modeli 3D, co czyni ją odpowiednią dla części o niestandardowych wymiarach, nieregularnych kształtach i z wieloma otworami. Przesyłając rysunki, warto uwzględnić materiał, tolerancje wymiarowe, wymagania dotyczące obróbki powierzchni oraz wielkość zamówienia, aby móc z wyprzedzeniem ocenić rozwiązanie.
Jak dobierać materiały i procesy do obróbki CNC urządzeń pakujących w przemyśle?
Wybór odpowiedniego materiału pomaga częściom działać niezawodnie i spełniać rzeczywiste potrzeby sprzętu. Maszyny pakujące mogą zawierać lekkie wsporniki i płyty montażowe, a także łączniki, które przenoszą obciążenia lub poruszają się w sposób ciągły. Dobór materiału powinien uwzględniać więcej niż tylko cenę i obrabialność. Istotne są również siły działające na część, jej środowisko pracy oraz wszelkie wymagania dotyczące ochrony antykorozyjnej lub obróbki powierzchni.
Jakie materiały są powszechnie stosowane do obróbki CNC części urządzeń pakujących?
| Materiał | Wspólne komponenty | Kluczowe zagadnienia dotyczące obróbki skrawaniem |
| stop aluminium | Płyty montażowe, wsporniki, elementy lekkie | Kontrola odkształceń cienkich ścianek, powstawania zadziorów i obróbki powierzchni |
| Ze stali nierdzewnej | Złącza i komponenty odporne na korozję stosowane w wilgotnych środowiskach | Zarządzanie ciepłem cięcia, zużyciem narzędzi i usuwaniem wiórów |
| Stal węglowa | Podstawy nośne i łączniki mechaniczne | Weź pod uwagę wytrzymałość, dokładność wymiarową i ochronę przed rdzą |
| Tworzywa konstrukcyjne | Bloki prowadzące, części izolacyjne i wybrane komponenty odporne na zużycie | Kontroluj odkształcenie cieplne i siłę zacisku |
Różne komponenty wymagają różnych materiałów. Odpowiednie stopy aluminium mogą dobrze sprawdzić się w przypadku lekkich konstrukcji, natomiast części narażone na wilgoć wymagają odpowiedniej odporności na korozję. Ostateczny wybór materiału powinien opierać się na rysunku części, warunkach obciążenia i środowisku pracy, aby uniknąć skrócenia żywotności poprzez niewłaściwy dobór materiałów.
Jak planować operacje obróbki CNC w przypadku skomplikowanych części urządzeń pakujących?
Części z wieloma otworami, stopniami i specjalnymi rowkami wymagają skupienia się nie tylko na szybkości obróbki. Źle zaplanowany proces może zwiększyć liczbę ustawień i spowodować odchylenia w kluczowych wymiarach. Wcześniejsze zaplanowanie sekwencji obróbki pomaga ograniczyć liczbę poprawek i poprawić spójność między częściami.
- Ustal punkty odniesienia pozycjonowania: zidentyfikuj główne powierzchnie montażowe i otwory lokalizacyjne, aby wszystkie operacje korzystały ze spójnych punktów odniesienia wymiarowego.
- Zaplanuj operacje obróbki zgrubnej i wykańczającej: usuń większość materiału podczas obróbki zgrubnej, a następnie wykonaj obróbkę mechaniczną otworów i powierzchni współpracujących podczas wykańczania, aby zmniejszyć wpływ odkształceń na wymiary końcowe.
- Sprawdź dostępność narzędzi: Oceń zawczasu głębokie rowki, wąskie szczeliny i skomplikowane kontury, aby zmniejszyć zakłócenia w pracy narzędzi i trudności związane z usuwaniem wiórów.
- Pełna obróbka końcowa: wykonaj gratowanie, czyszczenie i obróbkę powierzchni, jeśli to konieczne, a następnie sprawdź, czy wymiary krytyczne nadal spełniają specyfikacje na rysunku.
W przypadku części o złożonej strukturze, ocena ścieżki narzędzia i metody mocowania z wyprzedzeniem może być szczególnie pomocna. Rozwiązanie tych problemów przed rozpoczęciem produkcji może ograniczyć liczbę cięć próbnych i wielokrotnych regulacji.
Jakie informacje są potrzebne do wykonania niestandardowej obróbki CNC?
Aby zapewnić płynny przebieg produkcji, rysunki i wymagania techniczne powinny być dostarczane jak najdokładniej od samego początku. Można przesłać rysunki techniczne 2D lub modele 3D wraz z gatunkiem materiału, tolerancjami krytycznymi, wymaganiami dotyczącymi obróbki powierzchni, ilością zamówienia i przewidywanym terminem dostawy. Jeśli część musi pasować do istniejącego sprzętu, wyraźne oznaczenie krytycznych interfejsów i wymiarów styku może pomóc uniknąć problemów z montażem po obróbce.
Jak utrzymać stałą jakość obróbki CNC urządzeń do pakowania przemysłowego?
Pozytywny wynik kontroli części podczas pierwszego cyklu produkcyjnego nie gwarantuje, że późniejsze partie będą spójne. Zużycie narzędzi i zmiany w ustawieniu oprzyrządowania mogą stopniowo powodować odchylenia wymiarowe. Kontrola pierwszego egzemplarza, kontrole w trakcie produkcji oraz kontrola końcowa pomagają wcześniej identyfikować problemy i zmniejszają ryzyko dotarcia niezgodnych części do etapu montażu.
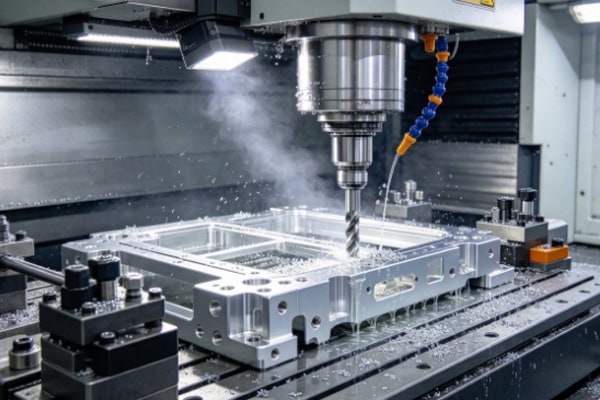
Co należy kontrolować w przypadku części urządzeń do precyzyjnego pakowania?
| Przedmiot kontroli | Co sprawdzić | Główny cel |
| Dokładność wymiarowa | Wymiary całkowite, średnice otworów, szerokości rowków i wysokości stopni | Sprawdź zgodność z wymaganiami rysunkowymi |
| Dokładność pozycjonowania | Odstępy między otworami, lokalizacje otworów i punkty odniesienia montażu | Zmniejsz odchylenia montażowe |
| Dokładność geometryczna | Płaskość, prostopadłość i koncentryczność | Utrzymuj stabilne ustawienie i dopasowanie części |
| jakość powierzchni | Szorstkość, zadziory i zarysowania | Spełnij wymagania aplikacji |
| Materiał i obróbka końcowa | Specyfikacje materiałów, zapobieganie rdzewieniu i stan powłoki | Weryfikacja zgodności z wymogami technicznymi |
Priorytety kontroli różnią się w zależności od komponentu i powinny być ustalane na podstawie tolerancji rysunkowych i rzeczywistych potrzeb aplikacji. W przypadku krytycznych części stosowanych w mechanizmach podawania, uszczelniania i przekładni, prowadzenie odpowiednich rejestrów kontroli wymiarowej ułatwia kontrolę jakości podczas późniejszych cykli produkcyjnych.
Jak można zmniejszyć odchylenia wymiarowe podczas obróbki CNC?
Czekanie na obróbkę mechaniczną wszystkich części przed przeprowadzeniem kontroli może spowodować, że problem wpłynie na całą partię. Bardziej efektywnym podejściem jest kontrola części po krytycznych operacjach i potwierdzenie, że proces obróbki pozostaje stabilny.
- Sprawdź wymiary rowków prowadzących, otworów montażowych i powierzchni lokalizacyjnych, aby zapobiec problemom podczas obsługi urządzenia.
- Monitoruj zużycie narzędzi i stan osprzętu, dokonując terminowych korekt w przypadku wykrycia zmian wymiarów.
- Po odmocowaniu należy ponownie sprawdzić części cienkościenne lub asymetryczne, aby zidentyfikować możliwe odkształcenia.
Te kontrole nie muszą niepotrzebnie komplikować procesu. Kluczem jest skupienie się na wymiarach, które bezpośrednio wpływają na montaż i wydajność, co pozwala na jak najwcześniejsze rozwiązanie problemów.
W jaki sposób produkcja części urządzeń pakujących może przejść z etapu prototypowania do etapu produkcji seryjnej?
W przypadku nowo zaprojektowanych komponentów, obróbka prototypowa może służyć do weryfikacji wymiarów, pozycji montażowych i rzeczywistego dopasowania. Po zatwierdzeniu części, zatwierdzony program obróbki, metoda mocowania i wymagania kontrolne mogą zostać przeniesione do produkcji seryjnej. Jeśli rysunek ulegnie zmianie w trakcie procesu, należy niezwłocznie zaktualizować wersję roboczą, aby zapobiec produkcji różnych partii zgodnie z odmiennymi wymaganiami technicznymi.
Części przemysłowych urządzeń pakujących występują w wielu kształtach i rozmiarach, ale każdy z nich może wpływać na wydajność montażu i stabilność działania. Niezależnie od tego, czy potrzebujesz prowadnic podających, elementów uszczelniających, czy niestandardowych części o niestandardowych wymiarach, odpowiednie rozwiązanie w zakresie obróbki CNC może pomóc spełnić rzeczywiste wymagania urządzenia. Jeśli szukasz niestandardowej obróbki części przemysłowych urządzeń pakujących, skontaktuj się z TIRAPID, podając rysunki części, wymagania materiałowe i ilość zamówienia, aby omówić odpowiednie procesy obróbki CNC, opracowanie prototypów i usługi produkcji seryjnej.
















