
Dreiing av materialer med høy hardhet innebærer høy skjæremotstand, rask verktøyslitasje og høye krav til maskineringsstabilitet. Vanlige materialer inkluderer herdet stål, høylegert stål, lagerstål og noen forherdede legeringer. Under maskinering konsentreres varme lett, noe som forverrer verktøyslitasje. Derfor er verktøyvalg, skjæreparametere og maskinverktøyets stivhet avgjørende. I selve produksjonen er kjernemålet med å maskinere disse materialene ikke bare å øke skjærehastigheten, men å oppnå en balanse mellom stabilitet og verktøylevetid for å sikre at maskineringsprosessen er kontrollerbar og kontinuerlig.
Maskineringsegenskaper for materialer med høy hardhet
Materialer med høy hardhet viser sterk motstand under skjæring. Plastisiteten reduseres mens sprøheten øker, noe som fører til høyere slagbelastninger på skjæreverktøyet. Samtidig øker skjæretemperaturen kraftig, noe som ofte forårsaker rask kantslitasje eller mikroavskalling.
Spondannelsen er vanligvis kort og fragmentert, men varmekonsentrasjonen forblir høy, noe som krever effektiv sponavgang og kjøleytelse. Maskineringsstabilitet avhenger i stor grad av maskinens stivhet og verktøyets varmebestandighet.
- Skjærekraften er betydelig høyere enn vanlige stålmaterialer
- Rask temperaturøkning i forkant
- Raskere verktøyslitasje
- Lokal kantavskalling forekommer lett
- Høye krav til maskinstivhet
- Flisene er korte, men tåler høy temperatur
Maskineringsstabilitet avhenger av systemets stivhet og termisk kontrollkapasitet.
Verktøymateriale og strukturvalg
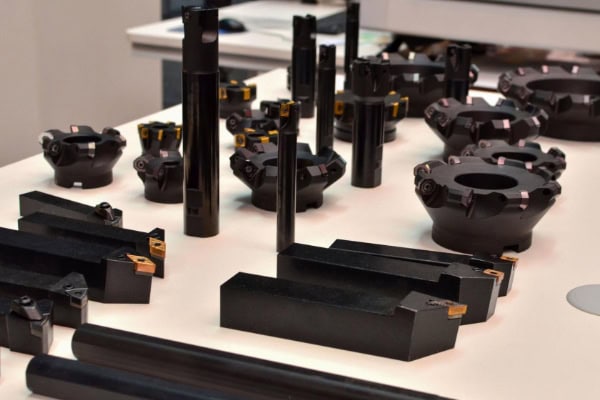
Høyhard maskinering krever avanserte verktøymaterialer. Hurtigstål er ikke tilstrekkelig, så hardmetall-, keramikk- og CBN-verktøy brukes ofte.
Vanlige verktøymaterialeapplikasjoner
Ulike verktøymaterialer varierer i varmebestandighet og slitestyrke, noe som gjør dem egnet for ulike maskineringsforhold.
- CBN-verktøy er egnet for overflatebehandling av herdet stål
- Keramiske verktøy er egnet for kontinuerlig høyhastighetsskjæring
- Belagte karbidverktøy brukes til materialer med middels hardhet
- PCD-verktøy er egnet for ikke-jernholdige harde materialer
- Robuste underlag forbedrer slagfastheten
- Beleggteknologi forbedrer slitasje- og varmebestandighet
Riktig verktøyvalg reduserer risikoen for avskalling betydelig og forbedrer stabile maskineringssykluser.
Optimalisering av verktøygeometri
Verktøygeometri har sterk innvirkning på skjærestabilitet, spesielt ved maskinering med høy hardhet.
- Økt kantstyrke reduserer risikoen for avskalling
- Optimalisert sponvinkel reduserer skjæremotstanden
- Kontrollert klaringsvinkel reduserer friksjon
- Forbedret stabilitet for sponbrytere
- Forbedret behandling for å styrke kantene
- Forbedret generell stivhetsdesign
Geometrioptimalisering forbedrer prosesskontinuiteten og reduserer skjæreinstabilitet.
Strategi for kontroll av skjæreparametere
Skjæreparametere er kritiske ved maskinering med høy hardhet. For høye parametere akselererer verktøyfeil, mens for konservative innstillinger reduserer effektiviteten.
Skjærehastighet og matingskontroll
Riktig kombinasjon av hastighet og mating bidrar til å kontrollere varmeakkumulering og redusere verktøysjokk.
- Lavere skjærehastighet reduserer varmekonsentrasjonen
- Kontrollert mating forhindrer overbelastning av verktøyet
- Stabil klipperytme er viktig
- Unngå hyppige parametersvingninger
- Separate grov- og etterbearbeidingsparametere
- Kontroll av skjærekrafttopper
Riktige parametere forlenger verktøyets levetid og forbedrer maskineringsstabiliteten.
Skjæredybde og optimalisering av verktøybane
Skjæredybde og verktøybaneutforming påvirker lastfordelingen direkte. Lagdelt skjæring foretrekkes for harde materialer.
- Lagdelt skjæring reduserer toppbelastning
- Unngå for stor dybde i ett enkelt pass
- Optimaliser verktøybanene for å redusere tomgangsbevegelse
- Reduser plutselige retningsendringer
- Forbedre kontinuerlig skjæreadferd
- Reduser lokal overoppheting
Lagdelt maskinering forbedrer stabiliteten betydelig.
Kjøling og slitasjekontroll av verktøy
Varmekonsentrasjon er et viktig problem ved maskinering med høy hardhet. Kjøleeffektiviteten påvirker direkte verktøyets levetid og overflatekvalitet.
Optimalisering av kjølestrategi
Effektiv kjøling reduserer termisk sjokk og at verktøyet mykner.
- Høytrykkskjølevæske forbedrer sponfjerningen
- Presis jetkjøling reduserer lokal overoppheting
- Skjærevæske reduserer friksjonsvarme
- Stabil kjølevæskestrøm er nødvendig
- Unngå tørre skjæreforhold
- Optimaliser dyseposisjoneringen
Stabil kjøling forlenger verktøyets levetid betydelig.
Verktøyslitasje og feilmoduser
Verktøyslitasje ved maskinering med høy hardhet er konsentrert i flere mønstre.
- Mikrochipping av kanter er vanligst
- Gradvis utvidelse av flankeslitasje
- Termisk sprekkdannelse under syklisk varme
- Delaminering av belegg akselererer svikt
- Vibrasjon øker slitasjehastigheten
- Lokal overoppheting reduserer verktøyets ytelse
Overvåking av slitasjeforhold bidrar til å forhindre batchfeil.
Maskinstivhet og maskineringsstabilitet
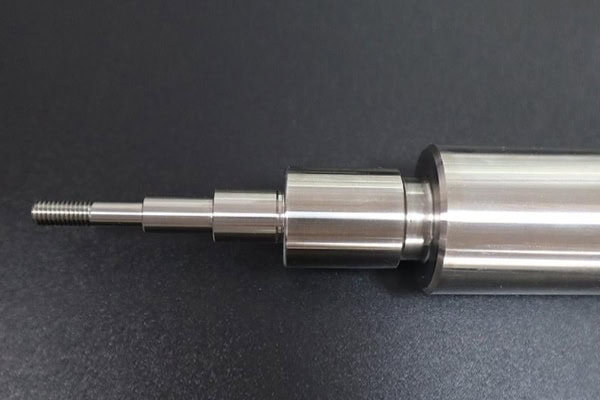
Maskinstivhet spiller en kritisk rolle i maskinering med høy hardhet. Vibrasjon forsterker skjærebelastningen og reduserer verktøyets levetid.
Krav til stabilitet i maskinstrukturen
- Høy stivhet i sengen reduserer vibrasjoner
- Spindelnøyaktighet påvirker overflatefinishen
- Stabil klemming forbedrer skjærekonsistensen
- Dynamisk balansering reduserer vibrasjoner
- Presisjon i føringsskinnen forbedrer nøyaktigheten
- Den generelle strukturen påvirker verktøyets levetid
Stabil maskinstruktur reduserer unormal slitasje og forbedrer presisjonen.
Prosessstabilitetskontroll
Maskineringsstabilitet avhenger av både utstyr og prosessplanlegging.
- Oppretthold jevn maskineringsrytme
- Unngå hyppige parameterendringer
- Hold verktøyets tilstand stabil
- Sørg for konsistens i batchen
- Overvåk lastvariasjoner
- Reduser menneskelig innblanding
Stabil prosessplanlegging forbedrer påliteligheten.
Automatiseringens rolle i maskinering med høy hardhet
Automatisering reduserer menneskelige feil og forbedrer stabiliteten gjennom sanntidsovervåking og adaptiv kontroll.
- Sanntidsovervåking av verktøyslitasje
- Automatisk parameterjustering
- Deteksjon av vibrasjonsavvik
- Optimalisert utførelse av verktøybanen
- Forbedret batchkonsistens
- Redusert variasjon i menneskelig drift
Automatisering gjør maskinering med høy hardhet mer forutsigbar og stabil.
















