
Elektronisk monteringsutstyr inneholder et stort antall ikke-standardiserte deler i forskjellige størrelser. Plassering av kretskort, fastklemming av arbeidsstykker, modulinstallasjon og presisjonsbevegelse krever alle forskjellige strukturelle design. For utstyrsprodusenter er det ofte monteringsytelsen til maskinerte deler som virkelig påvirker prosjektfremdriften, samt om materialvalg, overflatebehandling og leveringsplaner oppfyller prosjektkravene. CNC-maskinering kan fleksibelt produsere komplekse deler basert på 2D-tegninger og 3D-modeller, noe som gjør det egnet for ulike deler som brukes i utvikling og produksjon av elektronisk monteringsutstyr.
Hvilke deler til elektronisk monteringsutstyr er egnet for CNC-maskinering?
Elektronisk monteringsutstyr inneholder mange typer ikke-standardiserte deler. Ved kjøp fokuserer kundene vanligvis på maskineringsnøyaktighet, materialkompatibilitet og faktisk monteringsytelse. Deler med komplekse strukturer og ofte skiftende dimensjoner er spesielt egnet for CNC-maskinering.
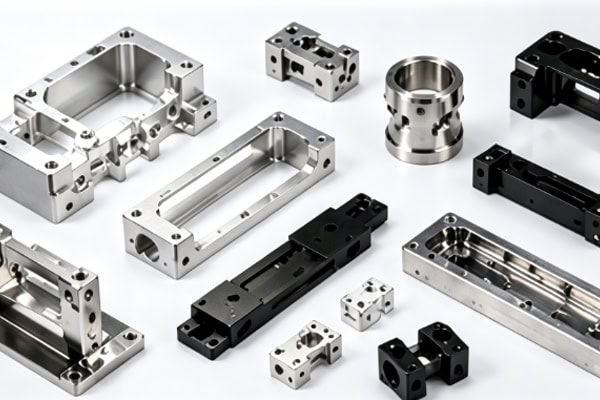
Monteringsbaser og presisjonskonstruksjonsdeler
Utstyrsbaser, tilkoblingsplater og modulmonteringsbaser må opprettholde stabile installasjonsforhold. Under maskinering inkluderer viktige faktorer hullposisjoner, flathet og generelle dimensjoner.
- Monteringsbaser for utstyr trenger nøyaktige monteringshull og posisjoneringsflater for å forenkle installasjonen av motorer, føringsskinner og moduler.
- Koblingsplater kan tilpasses i henhold til utstyrsområdet, inkludert hullposisjoner og konturer, noe som reduserer modifikasjoner under montering.
- Sensorbraketter må kontrollere installasjonsposisjonen for å forhindre at sensorkomponenter forskyver seg.
Stabil maskinering av strukturelle deler kan redusere justeringsarbeidet under montering av det totale utstyret.
PCB-armaturer og presisjonsposisjoneringsdeler
Plassering, klemme og transport av PCB-er bruker mange ikke-standardiserte deler. Disse delene er relativt følsomme for dimensjoner og materialvalg.
- PCB-posisjoneringsblokker trenger nøyaktige posisjoneringsdimensjoner og riktig passformavstand.
- Festeplater må opprettholde nøyaktig hullavstand og referanseposisjoner.
- Styrekomponentene må bruke passende materialer og ha slitestyrke i henhold til bevegelsesmetoden.
Riktig strukturell utforming kan forbedre arbeidsstykkets posisjoneringsstabilitet og gjøre senere vedlikehold og omstillinger enklere.
ESD-relaterte ikke-metalliske deler
For ikke-metalliske deler som er i direkte kontakt med PCB-er eller elektroniske komponenter, må materialer velges i henhold til ESD-kravene i det elektroniske monteringsmiljøet.
| Deltype | Vanlige materialer | Hensyn knyttet til CNC-maskinering og produksjon |
| Monteringsbase for utstyr | Aluminiumslegering, stål | Hullposisjon, flathet, strukturell stivhet |
| PCB-posisjoneringsarmatur | Aluminiumlegering, ledende POM, statisk dissipativ teknisk plast | Plasseringsdimensjoner, passform, ESD-krav |
| Sensorbrakett | Aluminiumslegering, rustfritt stål | Monteringshullposisjon, dimensjonsstabilitet |
| Presisjonsføringskomponent | Stål, rustfritt stål, ledende POM | Klaring, slitestyrke, materialegenskaper |
| Modultilkoblingsplate | Aluminiumslegering, stål | Hullavstand, flathet, installasjonsnøyaktighet |
| Vakuummonteringskomponent | Aluminiumslegering, rustfritt stål, teknisk plast | Hullposisjon, tetningsflate, overflatekvalitet |
Ulike bruksområder krever passende materialer og maskineringsløsninger for å balansere presisjon, levetid og driftskrav for utstyr.
Hvordan kan deler til elektronisk monteringsutstyr opprettholde produksjonsnøyaktighet?
Flere mekanismer i elektronisk monteringsutstyr må fungere sammen. Et avvik i én posisjoneringsdimensjon kan påvirke kretskortenes transport-, klemme- eller inspeksjonsposisjoner. Kvalitetskontroll må dekke hele produksjonsprosessen.
Kontroller maskineringsmuligheten i tegnefasen
Før produksjon må de viktigste dimensjonene og maskineringskravene på tegningene gjennomgås i henhold til den faktiske delstrukturen.
- Bekreft kritiske toleranser og skill mellom generelle dimensjoner og monteringskritiske dimensjoner.
- Sjekk tynnveggede, dype hulroms- og småhullskonstruksjoner for å evaluere maskineringsvanskelighetsgraden på forhånd.
- Bekreft referanseforhold for å unngå flere kritiske dimensjoner uten en felles posisjoneringsreferanse.
Tidlig håndtering av strukturelle problemer kan redusere gjentatte modifikasjoner under maskinering.
Velg CNC-prosesser i henhold til delstrukturen
Ulike deler krever ulike maskineringsmetoder. Standard monteringsplater og posisjoneringsdeler kan bruke 3-akset maskinering, mens komplekse flersidige deler kan bruke 4-akset eller 5-akset maskinering. Akseldeler kan kombineres med dreieprosesser. For presisjonsfester bør grovmaskinering, halvfinish og etterbehandling også arrangeres riktig for å redusere dimensjonsendringer forårsaket av materialspenning og gjentatt fastspenning. En passende prosessplan kan balansere maskineringseffektivitet og dimensjonsstabilitet.
Inspiser kritiske dimensjoner og monteringsforhold
Etter maskinering kreves dimensjonsinspeksjon for å bekrefte om delene oppfyller tegnings- og monteringskrav, med særlig vekt på hullposisjoner, flathet og kritiske tilpasningsdimensjoner.
- Kontroller hulldiameter og hullavstand: Bekreft at kritiske dimensjoner som monteringshull og posisjoneringshull oppfyller tegningskravene.
- Kontroller geometriske toleranser: Inspiser planhet, vinkelretthet, konsentrisitet og andre elementer i henhold til delens anvendelse.
- Utfør presisjonsmåling: Deler med høyere nøyaktighetskrav kan inspiseres ved hjelp av utstyr som CMM-er.
- Oppbevar inspeksjonslogger: Registrer kritiske dimensjonsresultater for å identifisere avvik og støtte senere sporbarhet av kvalitet.
Inspeksjon av kritiske dimensjoner kan identifisere problemer før totalmontering av utstyret og redusere omarbeid på stedet.
Hvorfor trenger deler av elektronisk monteringsutstyr overflatebehandling?
CNC-maskinering betyr ikke at deler av aluminiumslegering alltid kan brukes direkte i utstyr. Overflatebehandling påvirker hardhet, slitestyrke, korrosjonsmotstand og utseende, samtidig som den valgte prosessen også må samsvare med de faktiske kravene i det elektroniske monteringsmiljøet.
Aluminiumslegeringsdeler bruker vanligvis anodisering
Monteringsbaser, tilkoblingsplater og festeplater i aluminiumslegering kan behandles med passende overflatebehandlinger i henhold til driftsmiljøet.
- Forbedret slitestyrke: Passer for deler som opplever hyppig kontakt og bruk.
- Forbedre korrosjonsmotstanden: Reduser virkningen av fuktighet og lignende miljøfaktorer på overflater av aluminiumslegering.
- Forbedre utseendet: Skap en jevnere overflatefinish.
- Bruk spesialbehandling på spesifikke områder: Hardanodisering kan vurderes for områder med høy friksjon, mens områder som krever elektrisk ledningsevne trenger en passende prosess basert på utstyrskrav.
Overflatebehandling bør velges i henhold til bruken av hver del, i stedet for å bruke samme prosess på alle aluminiumslegeringsdeler.
Presisjonsdeler må vurdere dimensjonsendringer etter behandling
Overflatebehandlinger som anodisering skaper et filmlag med en viss tykkelse. For deler som krever presisjonspasning, må maskineringstoleranser og overflatebehandling koordineres.
- Presisjonshull må ta hensyn til effekten av beleggtykkelsen på dimensjonene på forhånd.
- Glideflater må reservere passende maskineringstoleranse i henhold til faktisk klaring.
- Gjengede områder må ta hensyn til beleggtykkelsen når man bestemmer maskineringsmetoden.
Å koordinere maskinering og overflatebehandling på forhånd kan forhindre monteringsvansker etter ferdigstillelse.
Renslighet er også viktig i elektroniske monteringsmiljøer
Produksjonsmiljøer for elektronisk utstyr er følsomme for partikler, rusk og overflateforurensning. Etter maskinering og overflatebehandling må deler rengjøres og inspiseres i henhold til utstyrets driftsmiljø. Spesielt PCB-fester og presisjonstransportkomponenter bør kontrolleres for grader, gjenværende skjærevæske og overflatepartikler for å forhindre at de påvirker monteringen av elektroniske komponenter etter at de har kommet inn i utstyret. Riktig rengjøring gjør at delene bedre oppfyller driftskravene til elektronisk monteringsutstyr.
Hvordan velge en leverandør av CNC-maskinering for elektronisk monteringsutstyr?
Når man kjøper deler til elektronisk monteringsutstyr, er det ikke nok å bare sammenligne maskineringspriser for å avgjøre om en leverandør er passende. Materialegenskaper, prosesser, overflatebehandling, inspeksjon og kapasitet for batchlevering bør også tas i betraktning.
Evaluer ingeniør- og maskineringskapasiteter
Leverandøren bør kunne håndtere deler med forskjellige strukturer, materialer og presisjonskrav, samtidig som den tilbyr et visst nivå av teknisk optimalisering.
- Bekreft 3-akset, 4-akset og 5-akset maskineringskapasitet for å møte komplekse krav til strukturell produksjon.
- Sjekk maskineringskapasiteten for aluminiumslegeringer, rustfritt stål, stål og teknisk plast.
- Bekreft om spesialmaterialer som ledende POM støttes.
- Sjekk DFM-tjenester for å identifisere strukturelle og maskineringsrisikoer på forhånd.
Sterkere ingeniørkompetanse kan gjøre tidlig kommunikasjon og påfølgende modifikasjoner mer effektive.
Evaluer støtte til overflatebehandling og inspeksjon
Deler til elektronisk monteringsutstyr krever ofte CNC-maskinering for å koordineres med anodisering, hardanodisering og andre prosesser, samt kritisk dimensjonsinspeksjon. Under anskaffelse er det viktig å bekrefte om leverandøren kan koordinere maskinering og overflatebehandling i henhold til tegningskrav og inspisere kritiske dimensjoner. Smidig koordinering mellom maskinering, overflatebehandling og inspeksjon kan redusere gjentatte overføringer mellom forskjellige leverandører.
Sjekk om leverandøren kan støtte prototyper gjennom masseproduksjon
Elektronisk monteringsutstyr går vanligvis gjennom designvalidering, småskalaproduksjon og full produksjon. Hvis en leverandør kontinuerlig kan støtte ulike produksjonstrinn, kan det redusere tiden som kreves for å bekrefte materialer, prosesser og kvalitetskrav. Stabile forsyningsmuligheter kan også bidra til at FoU-modifikasjoner går raskere i produksjon og legge til rette for påfølgende batchinnkjøp.
Når du velger en leverandør av deler til elektronisk monteringsutstyr, er det viktig å evaluere maskineringsutstyr, kvalitetsinspeksjon, overflatebehandling og leveringsmuligheter. TiRapid tilbyr presisjons-CNC-maskinering, 5-akset maskinering og DFM-tjenester for å støtte elektroniske utstyrsdeler fra prototyper til batchproduksjon. En stabil produksjonsprosess kan også hjelpe bedrifter med å redusere monterings- og feilsøkingstiden og forbedre effektiviteten i prosjektgjennomføringen.
















