
Hva er plating? Typer, prosesser og bruksområder
Plating er en overflatebehandlingsprosess der et tynt lag med metall avsettes på et underlag. Det brukes ofte til å forbedre korrosjonsmotstand, slitestyrke, elektrisk ytelse, loddbarhet eller utseende uten å produsere hele komponenten fra beleggmaterialet.
Denne veiledningen forklarer hva plating er, hvordan platingprosessen fungerer, de viktigste platingmetodene og metallene, og hvordan beleggtykkelse, overflatebehandling, geometri og inspeksjon påvirker ferdige deler. Den dekker også praktiske hensyn ved plating av presisjons-CNC-maskinerte komponenter.
Hva er plating?
Plating er prosessen med å påføre et tynt metallisk lag på overflaten av et annet materiale, kjent som substratet. Avhengig av bruken kan det avsatte laget gi korrosjonsbeskyttelse, bedre slitestyrke, forbedret elektrisk ledningsevne, bedre loddbarhet eller en dekorativ finish.
Underlaget gir delens hovedform og strukturelle egenskaper, mens det belagte laget endrer overflateegenskapene. For eksempel kan en stålkomponent få sinkbelegg for korrosjonsbeskyttelse, mens en elektrisk kontakt kan få kobber, tinn, sølv eller gull for å forbedre elektrisk ytelse eller monteringsytelse.
Denne tilnærmingen kan være økonomisk fordi bare overflaten får det mer spesialiserte materialet. En komponent kan derfor beholde styrke- og kostnadsfordelene til basismaterialet samtidig som den får utvalgte overflateegenskaper fra platinglaget.
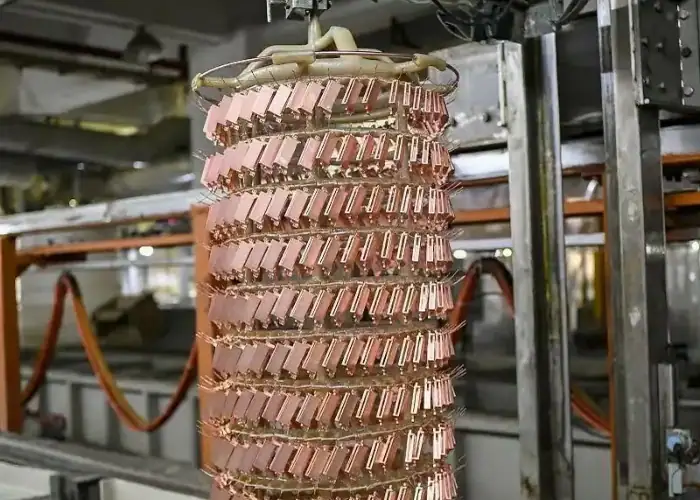
Plettering vs. belegg
Belegg og belegg er beslektede begreper, men belegg er bredere.
Plating refererer vanligvis til å avsette et metallisk lag på et substrat gjennom elektrokjemiske, kjemiske, nedsenkings- eller relaterte metallavsetningsprosesser.
Belegg kan omfatte metalliske lag så vel som maling, pulverlakkering, polymerer, keramikk og andre beskyttende filmer.
For tekniske tegninger hjelper bruk av riktig begrep produsentene med å forstå nødvendig materiale, prosess, tykkelse og inspeksjonsmetode.
Plating vs. anodisering
Plettering avsettes på overflaten av et annet materiale. Anodisering fungerer annerledes.
Under anodisering blir overflaten av et metall – oftest aluminium – elektrokjemisk omdannet til et kontrollert oksidlag. Det legges ikke bare til et separat metallisk belegg på samme måte som nikkel- eller sinkbelegg gjør.
Denne forskjellen er viktig for CNC-deler fordi anodisering og plating påvirker dimensjoner, korrosjonsoppførsel, utseende, elektriske egenskaper og maskeringskrav forskjellig.
Hvorfor brukes metallbelegg?
Metallbelegg lar ingeniører modifisere overflaten på en komponent uten å endre hele bulkmaterialet. Den nødvendige funksjonen bestemmer både beleggmetallet og prosessen.
Forbedre korrosjonsmotstanden
Korrosjonsbeskyttelse er en av de vanligste årsakene til plating.
Et metallisk belegg kan fungere som en barriere mellom underlaget og fuktighet, oksygen, kjemikalier eller andre aggressive miljøer. Sink er mye brukt for å beskytte stål, mens nikkel- og krombelegg også kan gi nyttig korrosjonsbestandighet for passende bruksområder.
Den nødvendige beskyttelsen avhenger av grunnmetallet, miljøet, platingtykkelsen og spesifikasjonen. En dekorativ innendørskomponent og en industriell del som er utsatt for fuktighet eller kjemikalier kan kreve svært forskjellige platingsystemer.
Forbedre slitestyrke og overflatehardhet
Noen belagte lag er valgt for å forbedre overflatens holdbarhet.
Nikkel- og krombaserte overflater kan brukes der overflaten er utsatt for glidning, kontakt eller gjentatt mekanisk slitasje. Dette kan være nyttig for aksler, tapper, verktøyflater, maskinkomponenter og andre områder der basismaterialet gir strukturell styrke, men overflaten krever ekstra beskyttelse.
Plating endrer hovedsakelig overflatens oppførsel. Det øker ikke automatisk styrken til hele komponenten.
Forbedre elektrisk ledningsevne og loddbarhet
Kobber, sølv, gull og tinn er viktige platingmaterialer i elektriske og elektroniske applikasjoner.
Kobber og sølv gir høy konduktivitet, gull verdsettes for konduktivitet sammen med korrosjonsbestandighet, og tinn velges ofte når loddbarhet er viktig. CEP identifiserer spesifikt loddbarhet og elektrisk konduktivitet som viktige platingfunksjoner.
Dette gjør plating nyttig for kontakter, kontakter, terminaler, elektroniske komponenter og andre deler der bare overflaten trenger spesielle elektriske egenskaper.
Forbedre utseende
Plating kan også forbedre den visuelle kvaliteten på en del.
Nikkel, krom, gull og andre overflater kan skape lyse, reflekterende, glatte eller dekorative overflater. I noen produkter er utseende hovedformålet, i andre kombineres dekorativ ytelse med korrosjons- eller slitasjebeskyttelse.
For synlige CNC-deler avhenger det endelige utseendet også av kvaliteten på den maskinerte overflaten under plating.
Hvordan fungerer platingprosessen?
Selv om ulike platingsmetoder bruker ulike avsetningsmekanismer, er overflateforberedelse avgjørende. Olje, fett, oksider, smuss og maskineringsrester kan forstyrre vedheftingen og skape inkonsistente resultater.
Overflaterengjøring og klargjøring
Det første trinnet er å forberede underlaget.
Typisk forberedelse kan omfatte:
- avfetting
- Kjemisk rengjøring
- Oksydfjerning
- Syrebehandling
- etsning
- Mekanisk polering
- Overflateaktivering
Den nøyaktige rekkefølgen avhenger av basismaterialet og platingsystemet.
En ren og kjemisk aktiv overflate gir det avsatte metallet bedre mulighet til å binde seg ordentlig. Dårlig forberedelse kan føre til avskalling, bare områder, blemmer eller ujevn beleggdekning.
Plateringsbad og metallavsetning
Etter klargjøring går delen inn i en platingløsning eller annen avsetningsprosess.
Ved galvanisering plasseres arbeidsstykket i en elektrolytt som inneholder metallioner. Elektrisk strøm driver positivt ladede metallioner mot det negativt ladede arbeidsstykket, hvor de reduseres og avsettes som et metallisk lag.
Ved elektroløs plating skjer avsetning gjennom en kontrollert kjemisk reaksjon i stedet for en eksternt påført elektrisk strøm. Denne forskjellen påvirker prosesskontroll, geometridekning, materialkompatibilitet og beleggens ensartethet.
Skylling, tørking og etterbehandling
Etter avsetning skylles delene vanligvis for å fjerne gjenværende kjemikalier og tørkes deretter.
Avhengig av spesifikasjonen kan tilleggsoperasjoner omfatte polering, varmebehandling, forsegling, passivering eller andre etterbehandlingstrinn. 3ERP beskriver overflatebehandling, aktivering, plating, skylling og tørking/etterbehandling som typiske stadier i den totale prosessen.
Endelig inspeksjon følger for å bekrefte at den belagte komponenten oppfyller krav til utseende, tykkelse, vedheft og dimensjon.
Hva er hovedtypene av plating?
Ulike platingsmetoder gir ulik balanse mellom beleggens ensartethet, materialvalg, prosesskostnader og egnethet for kompleks geometri.
galvanisering
Elektroplettering er en av de mest brukte metallpletteringsprosessene.
Arbeidsstykket fungerer som katode i en elektrolytisk løsning, og en elektrisk strøm får metallioner til å avsettes på overflaten. Vanlige elektropletterte materialer inkluderer nikkel, kobber, sink, krom, tinn, gull og sølv.
Elektroplettering tilbyr et bredt spekter av funksjonelle og dekorative overflater. Imidlertid kan det elektriske feltet og delens geometri påvirke hvor jevnt materialet bygger seg opp på hjørner, kanter, fordypninger og andre funksjoner.
For presisjonskomponenter må derfor beleggfordeling tas i betraktning når man spesifiserer endelige dimensjoner.
Elektroløs plating
Elektroløs plating avsetter metall gjennom en kjemisk reduksjonsreaksjon uten ekstern elektrisk strøm.
Et av de mest kjente eksemplene er elektroløs nikkelbelegg. Fordi avsetningen drives kjemisk snarere enn av strømfordeling, kan denne prosessen gi relativt jevn dekning over kompleks geometri.
Dette gjør elektroløs plating attraktiv for komponenter med fordypninger, komplekse profiler eller funksjoner der konsistent beleggtykkelse er viktig.
Prosesskjemien trenger fortsatt nøye kontroll, og de nøyaktige avsetningsegenskapene avhenger av det valgte platingsystemet og spesifikasjonen.
Immersionsplettering
Immersjonsplettering bruker en kjemisk fortrengningsreaksjon i stedet for en ekstern elektrisk strøm.
Substratet er nedsenket i en løsning som inneholder ioner av et mer edelt metall, som erstatter atomer på overflaten og skaper et relativt tynt avleiringsmiddel. Fordi reaksjonen er selvbegrensende, produserer nedsenkingsprosesser vanligvis tynnere belegg enn konvensjonell galvanisering.
Disse beleggene kan være nyttige i elektronikk og andre applikasjoner der det kreves en tynn funksjonell metalloverflate.
Selektiv og børstebelegg
Selektiv plating påfører et belegg bare der det er nødvendig, i stedet for å dekke hele komponenten.
Børstebelegg er én metode. Et børstelignende verktøy fører beleggløsningen mens elektrisk strøm avsetter materiale på et målrettet område. Det kan være nyttig for lokale reparasjoner, slitte områder, elektriske kontakter eller spesifikke funksjonelle overflater.
Selektiv plating kan redusere unødvendig belegg og beskytte funksjoner som bør forbli ubelagte.
Hvilke metaller brukes vanligvis til plating?
Riktig metallbelegg avhenger av funksjonskrav, underlag, miljø, utseende og kostnad.
| Plettering av metall | Hovedfordel | Typisk bruk |
| Nikkel | Korrosjons- og slitestyrke | Presisjonsmekaniske deler |
| sink | Beskyttelse mot offerkorrosjon | Ståldeler og festemidler |
| Chromium | Hardhet, slitestyrke, utseende | Mekaniske og bildeler |
| Kobber | Konduktivitet og underlag | Elektrisk og flerlagsbelegg |
| Tin | Loddbarhet og korrosjonsbeskyttelse | Elektriske komponenter |
| Gull | Konduktivitet og korrosjonsbestandighet | elektriske kontakter |
| Sølv | Høy elektrisk ledningsevne | Elektriske applikasjoner |
Disse metallene brukes ofte fordi hver av dem tilbyr en ulik balanse mellom konduktivitet, korrosjonsoppførsel, slitestyrke, utseende og kostnad.
Nikkelbelegg
Nikkelbelegg er mye brukt når det kreves korrosjonsbestandighet, slitestyrke eller en slitesterk metalloverflate.
Både elektrolytisk nikkel og elektroløs nikkel-prosesser er tilgjengelige. Elektrolytisk nikkel bruker elektrisk strøm, mens elektroløs nikkel er avhengig av kjemisk reduksjon.
For presisjonsdeler er skillet viktig fordi elektroløs avsetning kan gi en jevnere tykkelse over komplekse overflater, mens konvensjonell galvanisering kan gi andre fordeler avhengig av ønsket finish og produksjonsprosess.
Sink- og forkromning
Sinkbelegg påføres ofte stål for korrosjonsbeskyttelse. Sink kan gi offerbeskyttelse, noe som betyr at belegget fortrinnsvis korroderer for å beskytte det underliggende stålet.
Forkromming brukes der det kreves hardhet, slitestyrke, korrosjonsbeskyttelse eller et reflekterende utseende. Industriell hardkrom og dekorativ krom bør ikke behandles som identiske prosesser fordi formålet, beleggsystemet og tykkelsen deres kan variere.
Kobber-, tinn-, gull- og sølvbelegg
Kobber er mye brukt for elektrisk ledningsevne og som et mellomlag i flerlagsbeleggssystemer.
Tinn er spesielt nyttig der loddbarhet er nødvendig. Gull kombinerer konduktivitet med sterk korrosjonsbestandighet, noe som gjør det verdifullt for elektriske kontakter. Sølv har svært høy elektrisk og termisk konduktivitet.
For elektriske komponenter bør det valgte belegget samsvare med krav til kontaktmotstand, slitasje, miljø, lodding og kostnad.
Elektroplettering vs. elektroløyvplettering
Elektroplettering og elektroløs plettering kan begge produsere funksjonelle metalliske belegg, men de bruker forskjellige avsetningsmekanismer.
| Faktor | galvanisering | Elektroløs plating |
| Deponeringsmetode | Elektrisk strøm | Kjemisk reaksjon |
| Ekstern strøm | Påkrevd | Ikke obligatorisk |
| Tykkelsesfordeling | Mer geometriavhengig | Generelt mer ensartet |
| Kompleks geometri | Krever nøye prosesskontroll | Godt egnet til komplekse overflater |
| Vanlig eksempel | Elektrolytisk nikkel | Elektroløst nikkel |
| Prosesskontroll | Elektrisk + kjemisk | Hovedsakelig kjemisk |
Elektroplettering er egnet for et bredt spekter av metaller og bruksområder, mens elektroløs plettering ofte velges når jevn dekning av komplekse egenskaper er spesielt viktig.
Ingen av metodene er automatisk bedre. Valget avhenger av basismateriale, geometri, beleggspesifikasjon, tykkelse, produksjonsmengde og funksjonelle krav.
Hvordan påvirker plating dimensjonene til CNC-deler?
For presisjons-CNC-komponenter må plating betraktes som en del av dimensjonsdesignet snarere enn som en kosmetisk operasjon som legges til etter maskinering.
Et avsatt lag endrer den endelige størrelsen på belagte overflater. CEP bemerker spesifikt at platingtykkelsen må kontrolleres i tillegg til dimensjonene etter plating, spesielt på funksjoner som må passe inn i sammenføyde deler.
Platingtykkelse og toleranse
Hvis plating påføres en utvendig diameter, øker den ferdige diameteren. Hvis den avsettes i en boring, blir den tilgjengelige åpningen mindre.
Dette kan påvirke:
- Sjakter
- Presisjonsboringer
- Lagerseter
- Glidepassninger
- Tråder
- Tetningsflater
- Kontaktfunksjoner
Tegningen skal tydelig fremgå om dimensjonstoleranser gjelder før plating eller etter plating.
For komponenter med små toleranser kan det hende at maskineringstoleransen må ta hensyn til den spesifiserte beleggtykkelsen, slik at den endelige belagte delen forblir innenfor toleransen.
Maskering av kritiske funksjoner
Ikke alle overflater bør nødvendigvis få belegg.
Typiske maskeringsområder kan omfatte presisjonsgjenger, lagergrensesnitt, elektriske kontaktsoner, tetningsflater, referanseflater eller andre funksjoner der beleggoppbygging vil forstyrre funksjonen.
Tegningen skal identifisere det belagte området og eventuelle overflater som må forbli ubelagte.
Tydelige maskeringskrav reduserer tvetydigheten mellom maskinering, etterbehandling og inspeksjon.
Maskin før eller etter plating?
De fleste presisjonsdeler blir primært maskinert før plating fordi det platerte laget vanligvis er ment å forbli på den ferdige overflaten.
En typisk sekvens kan være:
CNC-maskinering → avgrading og rengjøring → plating → sluttkontroll
Noen komponenter kan imidlertid kreve sliping, polering, overlapping eller en annen kontrollert etterbehandlingsoperasjon etter belegg når en belagt funksjonell overflate har en spesielt krevende sluttstørrelse eller finish.
Riktig rekkefølge avhenger av beleggtykkelse, toleranse, overflatefinish, geometri og funksjonelle krav.
Hvilke faktorer påvirker platingkvaliteten?
God plating avhenger av mer enn å velge et metall som nikkel eller sink. Overflatetilstand, delgeometri, badforhold, strømfordeling, prosesstid og håndtering kan alle påvirke det endelige resultatet. CEP bemerker at oppholdstid, geometri, badtemperatur, elektrisk strøm og materialvalg kan påvirke platingtykkelse og ensartethet.
Overflatetilstand
Det belagte laget følger overflaten under det.
Maskineringsmerker, riper, grader, forurensning, oksidfilmer og dårlig rengjøring kan påvirke både utseende og vedheft.
Et visuelt polert belegg kan ikke alltid skjule feil i det opprinnelige underlaget. Hvis kosmetisk utseende er kritisk, bør den nødvendige overflatetilstanden derfor spesifiseres før plating.
Geometri og belegguniformitet
Delgometri kan påvirke beleggfordelingen sterkt, spesielt ved galvanisering.
Skarpe kanter og eksponerte områder kan få mer avleiring, mens dype fordypninger, indre hulrom og vanskelig tilgjengelige deler kan få mindre.
For komplekse CNC-komponenter bør geometrien gjennomgås sammen med platingmetoden og tykkelsestoleransen, i stedet for å anta at alle overflater vil få nøyaktig samme avsetning.
Badetid, strøm og prosessforhold
Plateringstykkelse og kvalitet avhenger også av kontrollerte prosessforhold.
Viktige variabler kan omfatte:
- Pletteringstid
- Nåværende tetthet
- Badetemperatur
- Kjemisk konsentrasjon
- Løsningsbetingelse
- Delposisjonering
Disse parameterne kontrolleres vanligvis av platingleverandøren i henhold til den valgte prosessen og gjeldende spesifikasjon.
Vanlige platingfeil
Plateringsfeil kan påvirke utseende, korrosjonsevne, dimensjonsnøyaktighet og levetid.
Avskalling og dårlig vedheft
Dårlig heft kan oppstå når forurensninger, oksider eller uegnede overflateforhold hindrer belegget i å feste seg riktig.
PrimeWeld identifiserer overflateforberedelse som en viktig faktor i bindingsproblemer og bemerker at forurensning kan forstyrre vedheftingen.
Riktig rengjøring og aktivering bør derfor behandles som viktige prosesstrinn.
Ujevn platingtykkelse
Ujevn tykkelse kan skyldes delgeometri, strømfordeling, posisjonering, reoler, nedsenkingsforhold eller inkonsekvent prosesskontroll.
Dette er spesielt viktig for deler med små toleranser fordi for mye belegg på ett område kan påvirke passformen selv når det generelle belegget virker akseptabelt.
Groptår, blemmer og misfarging
Groper, blemmer, flekker og fargeforskjeller kan indikere problemer med forurensning, forbehandling, badeforhold, gassdannelse eller materialkompatibilitet.
Noe variasjon i utseende kan være akseptabelt for funksjonelle belegg, mens kosmetiske deler kan kreve mye strengere visuelle standarder.
De nødvendige akseptkriteriene bør derfor etableres før produksjon.
Hvordan kontrolleres kvaliteten på plating?
Inspeksjonen bør bekrefte at det belagte laget utfører sin tiltenkte funksjon, og at den endelige delen forblir dimensjonalt akseptabel.
Visuell inspeksjon
Visuell inspeksjon kan identifisere:
- Bare områder
- Peeling
- sprekker
- blemmer
- pits
- misfarging
- Inkonsekvent dekning
Både CEP og PrimeWeld beskriver visuell inspeksjon som et grunnleggende trinn for å kontrollere beleggets dekning og konsistens.
Måling av platingtykkelse
Tykkelsesmåling bekrefter om det avsatte laget oppfyller det spesifiserte kravet.
Mulige metoder inkluderer røntgenbasert måling, tverrsnittsanalyse eller andre metoder definert av gjeldende standard. CEP bemerker at røntgenmåling kan brukes til å undersøke platingtykkelse og ensartethet.
Riktig målemetode avhenger av belegg, underlag, tykkelsesområde, geometri og spesifikasjon.
Adhesjons- og funksjonstesting
Noen deler krever også testing av heft, korrosjon, loddbarhet, elektrisk eller annen funksjonell testing.
For presisjons-CNC-komponenter bør disse kontrollene kombineres med endelig dimensjonsinspeksjon. Et belegg kan oppfylle sitt eget tykkelseskrav, samtidig som det fører til at en aksel, et hull, en gjenge eller en passform faller utenfor tegningstoleransen.
Platingapplikasjoner i produksjon
Plating brukes i bilindustrien, luftfart, elektronikk, industrielt utstyr, medisinske produkter og mange andre produksjonssektorer fordi det kan legge til funksjonelle overflateegenskaper uten å endre hele komponentmaterialet.
CNC -bearbeidede komponenter
CNC-maskinerte deler kan bruke plating for korrosjonsbestandighet, slitasjebeskyttelse, konduktivitet eller utseende.
Typiske belagte funksjoner kan omfatte:
- Sjakter
- Pins
- husene
- Parentes
- bushings
- Presisjonsbeslag
- Elektriske komponenter
For disse delene er det viktige ingeniørforholdet:
maskinert dimensjon + platingtykkelse + maskering + sluttinspeksjon
Hvis disse elementene planlegges sammen, blir plating en del av produksjonsprosessen snarere enn et ukontrollert siste trinn.
Elektriske og elektroniske komponenter
Plating er mye brukt for kontakter, terminaler, kretsrelaterte deler og andre ledende komponenter.
Kobber, tinn, gull og sølv kan gi forskjellige kombinasjoner av konduktivitet, loddbarhet, korrosjonsbestandighet og kontaktytelse.
Det optimale belegget avhenger av elektriske krav, forventet slitasje, driftsmiljø og kostnader.
Bil-, luftfarts- og industrikomponenter
Bilkomponenter bruker belegg for korrosjonsbeskyttelse, utseende, slitestyrke og elektriske funksjoner. Luftfarts- og industrideler kan bruke belegg der spesifikke overflater krever ekstra miljø- eller slitasjebeskyttelse.
Belegget bør alltid velges basert på komponentens faktiske bruksforhold i stedet for kun bransjenavn.
Hvordan velge riktig plating for en CNC-del
Den beste platingprosessen er den som oppfyller komponentens funksjonelle krav, samtidig som den er kompatibel med materiale, geometri, toleranser og produksjonssekvens.
Start med det funksjonelle kravet
Først må du definere hvorfor delen trenger belegg.
Mulige prioriteringer inkluderer:
- Korrosjonsbeskyttelse
- Slitestyrke
- Overflatehardhet
- Elektrisk Strømføringsevne
- solderability
- Utseende
- Dimensjonal restaurering
Når den primære funksjonen er klar, kan passende beleggmaterialer og prosesser sammenlignes mer effektivt.
Match platingen med basismaterialet
Underlaget påvirker også platingsystemet.
Aluminium, karbonstål, rustfritt stål, kobber og messing har ulik overflatekjemisk sammensetning og kan kreve ulik rengjøring, aktivering, påføringslag eller mellomstrøk.
Materialkompatibilitet bør derfor bekreftes før produksjon, spesielt når vedheft eller korrosjonsytelse er kritisk.
Definer tykkelse, maskering og slutttoleranse
For presisjons-CNC-deler bør tegningen ideelt sett kommunisere:
- Plateringstype
- Nødvendig tykkelse
- Gjeldende spesifikasjon
- Områder som skal belegges
- Områder som skal maskeres
- Kosmetiske krav
- Endelige dimensjonstoleranser
- Inspeksjonskrav
Disse detaljene reduserer usikkerheten mellom leverandører av maskinering og etterbehandling.
En nominell overflatebehandling som «nikkelplate» gir kanskje ikke nok informasjon for en kritisk del. Jo strengere kontrollert geometrien og passformen er, desto viktigere blir det å definere belegget som en del av den tekniske spesifikasjonen.
Spørsmål og svar
Kan du galvanisere aluminium?
Ja. Aluminium kan galvaniseres, men det naturlige oksidlaget må fjernes eller behandles først. Riktig forbehandling, for eksempel en sinkatprosess, hjelper det belagte metallet med å feste seg sikkert til aluminiumsoverflaten.
Hva er elektroløs nikkelbelegg?
Elektrofri nikkelbelegg avgir et nikkelbasert belegg gjennom en kjemisk reaksjon uten ekstern elektrisk strøm. Det gir en relativt jevn tykkelse, noe som gjør det nyttig for komplekse CNC-deler, boringer, fordypninger og presisjonsoverflater.
Hvilken type plating er mest brukt?
Nikkel- og sinkbelegg er blant de vanligste industrielle alternativene. Sink er mye brukt for korrosjonsbeskyttelse på stål, mens nikkelbelegg ofte velges for korrosjonsmotstand, slitestyrke og presisjonsmekaniske komponenter.
Hva er hardkrombelegg?
Hardkrombelegg er et tykt krombelegg som hovedsakelig påføres for å forbedre hardhet, slitestyrke og overflateholdbarhet. Det brukes ofte på aksler, pinner, former, hydrauliske komponenter og andre mekaniske overflater som er utsatt for friksjon eller slitasje.
Konklusjon
Plettering avgir et tynt metallisk lag på et substrat for å forbedre korrosjonsmotstand, slitasje, konduktivitet, loddbarhet eller utseende. Det endelige resultatet avhenger av pletteringsmetoden, belegg av metall, overflatebehandling, geometri, tykkelseskontroll og inspeksjon. For presisjonskomponenter bør plettering planlegges sammen med CNC-dimensjoner, maskering, tilpasninger og endelige toleranser, slik at den belagte delen fungerer som tiltenkt.
Hos TiRapid tilbyr vi presisjons-CNC-maskinering og produksjonstjenester med støtte for overflatebehandling av tilpassede metalldeler. Vi vurderer materialvalg, maskineringstoleranser, beleggtykkelse, maskering, dimensjonsinspeksjon og krav til ferdige deler for å bidra til å levere pålitelige prototyper og lavvolumproduksjon.















