Automatiseringsutstyr krever vanligvis et stort antall dedikerte strukturelle komponenter. Utstyrsbaser, monteringsplater, kontakter, fester, plasseringsblokker og skinnebraketter må alle utformes i henhold til den generelle maskinoppsettet. For FoU- og innkjøpsteam involverer ikke-standard maskinering av deler tegningstolkning, toleransehåndtering, materialvalg, overflatebehandling, monteringsforhold og leveringsplaner. CNC-maskinering kan direkte behandle 2D-tekniske tegninger og 3D-modeller, noe som gjør den egnet for prototypeutvikling, småskalaproduksjon og volumforsyning av deler til automatiseringsutstyr.
Hva er de viktigste kravene til tilpassede ikke-standarddeler for automatiseringsutstyr?
Dedikerte deler i automatiseringsutstyr utfører funksjoner som festing, posisjonering, tilkobling, styring og overføring. Produksjonsløsningen må samsvare med utstyrets struktur, lastforhold og driftsmiljø.
Dimensjonsnøyaktighet påvirker direkte utstyrsmontering
Monteringshull, plasseringshull, kontaktflater og forbindelsesflater har strenge posisjonsforhold. Avvik i kritiske dimensjoner kan lett føre til monteringsvansker, gjentatte justeringer, feiljustering av mekanismen eller bevegelsesblokkering.
- CNC-maskinering kan kontrollere hulldiametre, hullavstand, trinn og monteringsflatedimensjoner i henhold til tegningene.
- Fokusert inspeksjon av koblingsområder bidrar til å redusere monteringsklaring og posisjoneringsfeil.
- For batchbestillinger forbedrer bruk av stabile programmer og konsistente referansedatum dimensjonskonsistensen mellom delene.
Stabil kontroll over kritiske dimensjoner kan redusere etterfølgende monteringsjusteringer og gjøre igangkjøring av utstyr mer effektiv.
Ikke-standardiserte konstruksjoner krever fleksible maskineringsmetoder
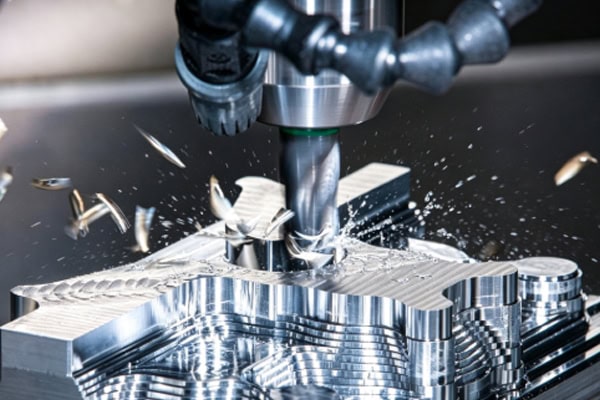
Braketter, fester og koblingsblokker som brukes i automatiseringsprosjekter har vanligvis unike strukturer. Vanlige funksjoner inkluderer spor, hulrom, skrå overflater, uregelmessige konturer og hull i flere retninger. CNC-maskinering kan fullføre komplekse funksjoner basert på 3D-modeller. For flersidige deler kan 4-akset eller 5-akset maskinering også brukes til å redusere posisjoneringsfeil forårsaket av gjentatt klemming. Fleksible produksjonsmetoder er egnet for utstyrsstrukturer som krever hyppig optimalisering og kan også forkorte produksjonssyklusen for reviderte deler.
Materialer bør velges i henhold til delfunksjon
Ulike deler er utsatt for forskjellige belastninger, bevegelsesfrekvenser og driftsmiljøer. Materialvalg må balansere styrke, vekt, slitestyrke, korrosjonsmotstand og maskineringskostnader.
| Ikke-standard deltype | Vanlige materialer | Maskineringsfokus |
| Monteringsbaser for utstyr | Aluminiumslegeringer, stål | Flathet, hullposisjoner, totalmål |
| Robotarmkontakter | Aluminiumslegeringer, rustfritt stål | Vekt, styrke, tilkoblingsnøyaktighet |
| Verktøyfeste | Aluminiumslegeringer, verktøystål, teknisk plast | Posisjoneringsnøyaktighet, slitestyrke |
| Braketter for føringsskinne | Aluminiumslegeringer, rustfritt stål | Monteringsflater, hullavstand, stivhet |
| Presisjonslokaliseringsblokker | Stål, aluminiumslegeringer | Paringsdimensjoner, posisjonsnøyaktighet |
Matchende materialer, skjæreverktøy og maskineringsparametere kan kontrollere produksjonskostnadene samtidig som funksjonelle krav oppfylles.
Hvordan kan CNC forbedre effektiviteten til tilpassede, ikke-standardiserte automatiseringsdeler?
Prosjekter for automatiseringsutstyr krever vanligvis rask strukturell validering. Leveringshastigheten til deler kan påvirke utvikling, prøvemontering og kundetestingsplaner for hele maskinen.
Rask prototypeproduksjon basert på tegninger
I løpet av FoU-fasen blir ofte hullposisjoner, strukturell vektreduksjon eller monteringsforhold endret. CNC-maskinering kan produsere deler direkte fra oppdaterte tegninger eller 3D-modeller, noe som reduserer den opprinnelige investeringen knyttet til tradisjonelle verktøymetoder.
- Enkeltstykke- eller prøveproduksjon i lavt volum krever ikke dedikerte former.
- Ferdige prototyper kan brukes direkte til verifisering av fullstendig maskinmontering.
- Når strukturen endres, er det bare programmene og maskineringsfilene som trenger å oppdateres.
- Fysisk tilbakemelding hjelper ingeniører med å identifisere interferens, klaring og installasjonsproblemer i tide.
Denne tilnærmingen er egnet for rask designvalidering og forkorter tiden fra modellering til maskininstallasjon og testing.
Småproduksjon reduserer presset på prøveproduksjon
Etter at automatiseringsutstyr har gått inn i testfasen, krever det vanligvis dusinvis til hundrevis av strukturelle deler. CNC-maskinering kan bygge bro mellom prototyping og masseproduksjon, og unngå for tidlige investeringer i verktøy. CNC-maskinering av små serier er egnet for følgende scenarier:
- Anskaffelse av strukturelle deler under prøveproduksjon av utstyr.
- Reservedeler kreves for testing på kundens nettsted.
- Prosessvalidering før replikering av flere maskiner.
- Scenebasert produksjon når designet ennå ikke er helt ferdigstilt.
Småpartiforsyning kan oppfylle krav til prøvemontering, testing og levering av utstyr, samtidig som delstrukturen kan optimaliseres ytterligere basert på tilbakemeldinger på stedet.
Batchmaskinering fokuserer på konsistens
Når flere sett med utstyr må replikeres, kjøpes ofte de samme delene kontinuerlig. Leverandørens batchstabilitet påvirker direkte monteringseffektiviteten, igangkjøringstid for utstyr og vedlikeholdskostnader etter salg.
- Standardiser velprøvde programmer, verktøyløsninger og posisjoneringsdatumer.
- Utfør inspeksjoner underveis av kritiske hullposisjoner, kontaktflater og monteringsdimensjoner.
- Overvåk verktøyslitasje, beslagstilstand og utstyrets termiske stabilitet.
- Reduser variasjon i batcher gjennom godkjenning av første artikkel, inspeksjon underveis og sluttinspeksjon.
Stabile batchprosesser kan redusere montering på stedet og minimere monteringstap forårsaket av deler som ikke samsvarer.
Hvilke deler til automatiseringsutstyr er egnet for spesialtilpasset maskinering?
Ikke-standard CNC-maskinering dekker ulike strukturelle og funksjonelle deler som brukes i automatiseringsutstyr. Den er spesielt egnet for deler med spesielle spesifikasjoner, komplekse strukturer eller varierende mengder.
Monteringsbaser og tilkoblingsplater
Monteringsbaser og koblingsplater brukes til å feste motorer, moduler, sylindere, sensorer og andre utstyrskomponenter. De krever høy nøyaktighet for hullposisjoner og monteringsflater. CNC-maskinering kan produsere flere hull, forsenkninger, plasseringsspor og uregelmessige konturer. Vanlige deler inkluderer:
- Motormonteringsbaser.
- Modulkoblingsplater.
- Monteringsplater for sylindere.
- Monteringsplater for sensorer.
Nøyaktige monteringsstrukturer kan forbedre forbindelsen mellom moduler og øke monteringsstabiliteten til hele maskinen.
Verktøyinnretninger og lokaliseringskomponenter
Verktøyfester tilpasses vanligvis i henhold til produktets form og brukes til posisjonering, fastspenning og montering. CNC-maskinering kan produsere posisjoneringshull, klemspor, stoppflater og konturerte strukturer. Vanlige materialer inkluderer aluminiumslegeringer, stål og teknisk plast. Typiske maskineringsapplikasjoner inkluderer:
- Produktlokaliseringsblokker og lokaliseringsstiftbaser.
- Automatiske laste- og losseinnretninger.
- Inspeksjons- og monteringsverktøy.
- Klemspor, stoppflater og konturerte strukturer.
- Slitasjebestandige eller isolerende plastdeler.
Dimensjonsstabile inventar kan forbedre repeterbarheten under lasting og lossing, inspeksjon og montering.
Styreskinnebraketter, robotarmkontakter og girkassedeler
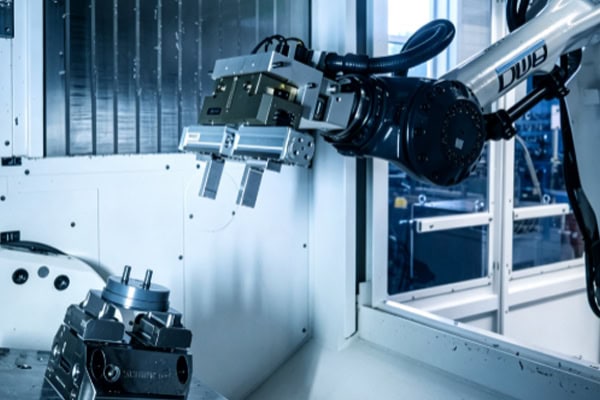
Styreskinnebraketter, robotarmkoblingsblokker, foringer og transmisjonsdeler er utsatt for langvarig frem- og tilbakegående bevegelse og krever høy dimensjonsnøyaktighet, stivhet og slitestyrke. Avhengig av delstrukturen kan dreiing-fresing eller flerakset CNC-maskinering brukes. Anodisering, plating eller andre overflatebehandlinger kan også velges i henhold til de faktiske driftsforholdene. Stabile bevegelseskomponenter kan redusere vibrasjon, feiljustering og unormal slitasje under drift, noe som forlenger vedlikeholdsintervallene for utstyr.
Hvordan bør du velge en leverandør av ikke-standardiserte deler til automatiseringsutstyr?
Anskaffelse av ikke-standardiserte deler krever en omfattende evaluering av prising, prosessforståelse, kvalitetskontroll, leveringsevne og løpende service.
Evaluer komplekse ikke-standard maskineringsmuligheter for deler
Leverandøren bør være utstyrt med CNC-maskiner med forskjellige spesifikasjoner og være i stand til å maskinere vanlige materialer som aluminiumslegeringer, rustfritt stål, stål, kobber og teknisk plast. Leverandøren bør også ha erfaring med håndtering av dype hulrom, tynne vegger, flere hull og flervinkelstrukturer. Under anskaffelse, fokuser på følgende kapasiteter:
- Utstyrt med 3-akset, 4-akset eller 5-akset CNC-maskineringsutstyr.
- Erfaring med dyp kavitets-, tynnveggs- og komplekse overflatemaskinering.
- Dekker vanlige materialer for automatiseringsutstyr.
- Støtter dreiing og fresing og flerprosessmaskinering.
- Kan koordinere etterbehandlingstjenester som anodisering og plating.
Høy kompatibilitet mellom utstyrskonfigurasjonen og delstrukturen bidrar til å redusere outsourcing, gjentatt fastklemming og leveringsforsinkelser.
Vurder om inspeksjonssystemet dekker kritiske dimensjoner
Avvik i automatiseringsdeler blir ofte bare synlige under montering. Derfor må kvalitetsstyring dekke dimensjoner, posisjoner og overflateforhold i stedet for kun å fokusere på utseende.
- Bekreft kritiske dimensjoner, hulldiametre og hullavstand.
- Inspiser viktige kontakt- og lokaliseringsflater.
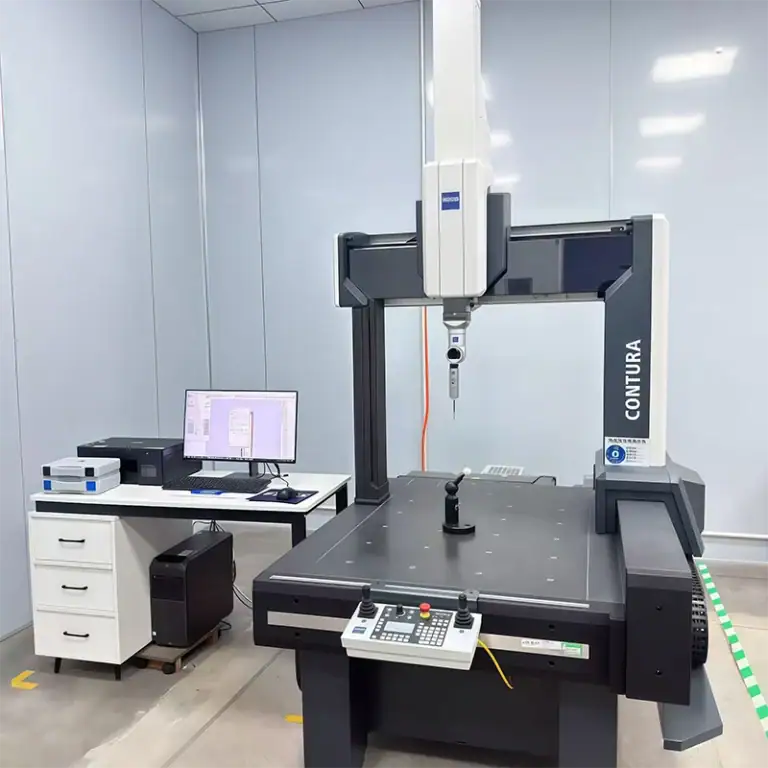
- Bruk koordinatmålemaskiner, optisk måleutstyr og andre inspeksjonsverktøy i henhold til prosjektets krav.
- Etablere prosedyrer for inspeksjon av første artikkel, under produksjon og ferdig produkt for batchbestillinger.
Et komplett inspeksjonssystem kan identifisere maskineringsavvik på forhånd og redusere risikoen for omarbeiding og montering etter at delene ankommer kundens anlegg.
Evaluer evnen til å støtte prosessen fra prototyping til batchproduksjon
Automatiseringsprosjekter går vanligvis gjennom designprototyping, prøveproduksjon i små serier, utstyrsreplikering og løpende påfyllingsordrer. En leverandør med full prosessstøtte kan redusere tiden det tar å finne nye maskineringsleverandører, validere prosesser gjentatte ganger og bekrefte kvalitetsstandarder på nytt. Smidig koordinering på tvers av tegningsgjennomgang, CNC-prototyping, overflatebehandling, dimensjonsinspeksjon og serielevering er mer egnet for automatiseringsutstyrsselskaper som søker langsiktige anskaffelsespartnerskap.
Nøkkelen til å tilpasse ikke-standardiserte deler til automatiseringsutstyr er å opprettholde stabilitet i nøyaktighet, materialer, monteringsforhold og batchlevering. TiRapid tilbyr CNC-maskineringstjenester for ikke-standardiserte deler til automatiseringsutstyr, støtter prototyper, småskalaproduksjon og volumproduksjon. Vi hjelper kunder med å redusere kommunikasjonstrinn i forsyningskjeden og forbedre anskaffelseseffektiviteten for ikke-standardiserte deler.