
Presisjonsakrylmaskinering krever solid forståelse av materialoppførsel, verktøyvalg og kontrollerte prosessparametere. Jeg hadde oppsummert viktige akrylegenskaper, passende materialtyper, maskineringsstrategier, verktøy- og parametervalg, etterbehandlingsmetoder, feilsøkingspraksis og vanlige bruksområder – noe som hjalp designere og ingeniører med raskt å mestre det grunnleggende for å produsere akrylkomponenter av høy kvalitet.
Hva IAkryl
Akryl, også kjent som PMMA eller pleksiglass, er en transparent termoplast med utmerket optisk klarhet, god mekanisk styrke og enestående maskinbarhet. I min produksjonserfaring er forståelse av akryls materialoppførsel nøkkelen til å oppnå høy transparens og stabil dimensjonsnøyaktighet.
Vanlige alternative materialer In Akrylmaskinering
| Materiale | Viktige fordeler | Impact Resistance | bearbeidings | Typiske bruksområder | Kostnadsnivå |
| Polykarbonat (PC) | Høy seighet, varmebestandig, utmerket holdbarhet utendørs | Omtrent 250 ganger sterkere enn akryl | God maskinbarhet, men utsatt for smelting ved overoppheting | Sikkerhetsskjold, brilleglass, maskinbeskyttere, lyshus | Høyt |
| ABS | Kostnadseffektiv, sterk slagfasthet, god dimensjonsstabilitet | God slagfasthet | Lett å CNC-maskinere, ideell for sprøytestøpt masseproduksjon | Bildeler, forbrukerelektronikkhus, strukturelle komponenter | Lav |
| petg | Fleksibel, sprekkbestandig, termoformbar, brukervennlig | Middels til høy slagfasthet | Lett å skjære, varmebøye og forme til komplekse former | Skilting, emballasje, omslag, utstillingsprodukter | Middels lav |
| Akryl (PMMA) | 92 % gjennomsiktighet, utmerket utseende, maskinbearbeidbarhet av optisk kvalitet | Moderat slagfasthet | Krever varmekontroll under maskinering, ideelt for deler med høyt utseende | Utstillingsstativer, optiske elementer, medisinske vinduer, dekorasjonsgjenstander | Medium |
Materialegenskaper til akryl
Tetthet: 1.18 g/cm³, noe som gjør akryl betydelig lettere enn glass samtidig som det beholder styrken, noe som er fordelaktig for lette applikasjoner.
Strekkfasthet: Varierer fra 8 000 til 11 000 psi, noe som sikrer at den tåler belastning uten å knuse, og gir større holdbarhet sammenlignet med glass.
UV-motstand: Akryl har utmerket UV-motstand, og tåler langvarig eksponering for sollys, noe som gjør det ideelt for utendørs skilting, bilkomponenter og medisinsk utstyr.
Slagfasthet: Selv om det er mer slagfast enn glass, er akryl mindre motstandsdyktig enn polykarbonat, noe som betyr at det er mer utsatt for sprekker under høy støt eller stress.
Akryls kombinasjon av letthet, styrke og klarhet gjør det til et populært valg for en rekke bruksområder, men forsiktighet bør utvises i situasjoner med høy belastning der polykarbonat kan være et mer passende alternativ.
Hva er CNC akrylmaskinering
CNC-akrylmaskinering refererer til prosessen med å transformere akrylråmateriale (PMMA) til høypresisjonskomponenter med høy transparens ved hjelp av utstyr som CNC-freser, laserskjærere, gravører, bor og dreiemaskiner. Sammenlignet med tradisjonell manuell fabrikasjon gir CNC-maskinering strengere toleranser, overlegen repeterbarhet og kanter og overflater av optisk kvalitet.
Vanlige maskineringsprosesser brukt for akryl
Når jeg bearbeider akryl, velger jeg vanligvis riktig prosess basert på delens geometri, krav til gjennomsiktighet og endelig anvendelse. Nedenfor er de mest brukte presisjonsbearbeidingsmetodene:
CNC fresing
CNC-fresing fjerner akrylmateriale gjennom høyhastighetsrotasjon av en endefres. Skjærekantene følger programmerte verktøybaner og barberer bort materiale lag for lag. Kjerneprinsippet er «sponbasert skjæring», der skarpe kanter med positiv spon skjærer materialet rent slik at det kommer ut som spon i stedet for å smelte. Denne metoden utmerker seg på flate overflater, lommer, avfasninger og komplekse 3D-geometrier.
CNC Turning
CNC-dreiing roterer akrylstenger eller -rør med høy hastighet mens skjæreverktøyet forblir stasjonært og gradvis mater inn i materialet. Dette produserer sylindriske former, trinn, spor og innvendige boringer. Fordi arbeidsstykkets rotasjon genererer stabile skjærekrefter, er dreiing ideelt for optiske ringer, gjennomsiktige rør og presisjonstetningskomponenter.
Laserskjæring
Laserskjæring bruker en CO₂-laserstråle for å varme opp akryloverflaten umiddelbart, noe som får materialet til å fordampe eller smelte og bli presset ut av snittet. Mekanismen er termisk materialfjerning gjennom omdanning av lys til varmeenergi. Den produserer rene, blanke kanter, men er begrenset til kun 2D-planskjæring.
Gravering og merking
Gravering bruker mikrodiameterkuttere eller laserstråler for å fjerne et veldig tynt lag med overflatemateriale, og skape grunne spor, teksturer, mønstre eller lyslederbaner. Mekanismen er «mikroskjæring» eller «mikrosmelting», og brukes mye på logoer, identifikasjonsmerker og dekorative elementer.
Drilling
Boring bruker et konisk borehode til å penetrere akryl med aksial kraft mens det roterer. Kontinuerlig sponavgang holder kuttet stabilt. Denne prosessen danner presise hull og forsenkninger som vanligvis brukes i montering og innkapslingsstrukturer.
Varmbøying og termoforming
Når akryl varmes opp til mykningspunktet (ca. 150–160 °C), blir det bøyelig og kan bøyes eller støpes ved hjelp av fiksturer. Prinsippet er basert på termisk avspenning av PMMA-molekylkjeder, slik at de kan justeres på nytt under ytre kraft. Termoforming og støping er egnet for store paneler og masseproduserte komponenter.
Fordeler og begrensninger ved presisjonsakrylmaskinering
Fordeler
Optisk finish
CNC-maskinering kombinert med damppolering kan oppnå nesten glasslignende gjennomsiktighet (92 %). For medisinske kunder oppnår vi rutinemessig toleranser på ±0.05 mm på klare vinduer.
Svært repeterbar for komplekse funksjoner
Sammenlignet med laserskjæring støtter CNC 3D-funksjoner som trinn, fordypninger, fileter, avfasninger og presisjonsspor.
Lett og effektiv å bearbeide
Akryl er 50 % lettere enn glass og gir enklere polering sammenlignet med polykarbonat, noe som reduserer maskinerings- og logistikkkostnader.
Begrensninger
Utsatt for sprekker eller stressbleking
Spesielt med ekstrudert akryl kan feil matingshastighet eller sløve verktøy forårsake avskalling, krakelering eller hvitning langs kantene.
Smalt termisk prosesseringsvindu
Over ~90 °C begynner akryl å smelte og danne klebrige kanter, noe som gjør luftkjøling og rask sponfjerning avgjørende.
Lavere slagmotstand
Akryl er ikke egnet for miljøer med høy belastning. Polykarbonat (PC) bør brukes når seighet er en prioritet.
Hvilke typer akrylmaterialer og forsyningsformer er egnet for maskinering
Å velge riktig type akryl og riktig tilførselsform er avgjørende for å oppnå maskineringsnøyaktighet, optisk klarhet og generell delstabilitet. Ulike akrylkvaliteter varierer betydelig i indre spenning, optisk ytelse og maskineringsatferd, mens ulike tilførselsformer bestemmer den gjennomførbare delstørrelsen og maskineringsstrategien.
Akrylmaterialetyper
Støpt akryl (cellestøpt akryl)
Støpt akryl produseres ved å herde flytende PMMA-harpiks inne i en form, noe som resulterer i lav indre spenning og utmerket optisk ensartethet.
Maskineringsatferd: Den sprekker rent under skjæring, noe som gir mer stabilt verktøyinngrep og mindre smelting.
I prosjektene mine velger jeg nesten alltid støpte plater til optiske paneler fordi kantene deres kan poleres til nesten glassklarhet.
Ekstrudert akryl
Ekstrudert akryl lages ved å presse smeltet PMMA gjennom en ekstruderingsdyse, noe som introduserer høyere indre spenning.
Maskineringsatferd: Mer utsatt for smelting, hvitning langs verktøybaner og varmerelatert deformasjon, krever forbedret kjøling.
Den er egnet for hus, skjermdeksler og transparente komponenter med lav presisjon.
Kontinuerlig støpt akryl
Dette materialet produseres ved hjelp av en kontinuerlig beltestøpeprosess, og tilbyr egenskaper mellom støpt og ekstrudert akryl.
Maskineringsatferd: Viser overlegen dimensjonsstabilitet og strammere tykkelsestoleranser, ideell for store CNC-freste paneler.
Modifisert akryl, kompositt akryl og koekstruderte ark
Disse materialene inkluderer slagmodifikatorer, flammehemmere eller lagdelte strukturer som forbedrer ytelsen.
Slagmodifisert akryl, for eksempel, brukes ofte til beskyttende skjold – men krever grunne skjæredybder for å unngå sprekkdannelser mellom lagene.
Frostet, teksturert, farget og IR-gjennomsiktig akryl
Disse refererer til funksjonelle eller estetiske variasjoner av standard akryl.
Frostede ark fungerer bra for gravering og bakgrunnsbelyst skilting
Fargede ark brukes mye til utstillinger og merkevarebygging
IR-transmitterende ark er ideelle for sensorvinduer
Maskineringsprinsippene deres samsvarer med klar akryl, selv om det visuelle resultatet er forskjellig.
Akrylformede former egnet for CNC-maskinering
ark
Den vanligste formen, ideell for laserskjæring, CNC-fresing, gravering og annen planmaskinering.
Jeg jobber vanligvis med plater på 1–30 mm, og dekker bruksområder fra displaypaneler til kabinetter og optiske vinduer.
Stenger
Brukes til CNC-dreiing for å lage sylindere, linser, ruller og mekaniske kontakter.
Stenger gir utmerket ensartethet, noe som muliggjør stabil høyhastighetsrotasjon med minimal eksentrisitet eller vibrasjon.
tubing
Egnet for væskerør, belysningsrør og beskyttelsesskap.
De opprettholder rundheten under dreiing og skjæring, men festeelementene må unngå deformasjon fra klemtrykk.
Blokker og skiver
Ideell for tykke komponenter eller optiske deler som linser eller lysledende kuber.
Disse krever flertrinnsskjæring for å forhindre at indre spenninger forårsaker sprekker under maskinering.
Profiler og tilpassede ekstruderinger
Utviklet for skinner, kanaler, rammer og utstillingsstrukturer med spesielle tverrsnitt.
Maskineringsprinsippene ligner på flate plater, men festeanordningene må gi full støtte for å unngå vridning eller skjevhet.
Hva er de viktigste materialegenskapene å vurdere når man maskinerer akryl
Akryl (PMMA) er godt egnet for presisjonsmaskinering på grunn av sin høye optiske klarhet, stivhet og forutsigbare skjæreegenskaper. Det er imidlertid også følsomt for varme, stress og sprekker. Forståelse av materialegenskapene gjør det mulig for ingeniører å ta nøyaktige beslutninger under design og maskinering – noe som reduserer defekter samtidig som overflatekvalitet, gjennomsiktighet og dimensjonsnøyaktighet forbedres.
Fysiske og mekaniske egenskaper til akryl
| Eiendom | Typisk verdi | Innvirkning på maskinering |
| Strekkfasthet | 60–75 MPa | Hard og stabil under fresing, men utsatt for sprøbrudd under for høy belastning |
| Elastisk modul | 2.5–3.5 GPa | Høy stivhet bidrar til å opprettholde dimensjonal presisjon |
| Effektstyrke | ~15–20 kJ/m² | Moderat seighet – krever varmekontroll under høyhastighetsskjæring for å unngå sprekkdannelser |
| Tetthet | 1.18 g / cm³ | Lett, ideell for skjermer og strukturelle komponenter |
| Rockwell Hardness | M90 | Overflaten er relativt hard, men ripefølsom, beskyttelsesfilm anbefales |
Termiske egenskaper og varmerelatert oppførsel
Akryl er et termoplastisk materiale og reagerer sterkt på temperaturendringer.
Vicat mykningstemperatur: ~100 °C
Overdreven friksjon under CNC-maskinering kan mykgjøre overflaten, noe som forårsaker smelting eller deformasjon.
Smeltepunkt: ~160 °C
Ved feil energikontroll – spesielt ved laserskjæring – kan det oppstå smeltegroper eller brennmerker.
Termisk utvidelseskoeffisient: 70–80 × 10⁻⁶/°C
Stor termisk ekspansjon gjør akryl egnet for maskinering i romtemperatur, men ikke for monteringsmiljøer med høy temperatur.
Maskineringsinnsikt:
Jeg maskinerte en gang et parti tykke akrylpaneler der for stor skjæredybde forårsaket varmeoppbygging. Kantene ble hvite – et typisk symptom på mikrosprekker forårsaket av termisk stress. Siden den gang anbefaler jeg alltid flertrinnsskjæring med sterk luftkjøling.
Optiske egenskaper og klarhetskrav
Akryls største fordel er dens optiske gjennomsiktighet.
Lysgjennomgang på opptil 92 %, sammenlignbar med glass
Brytningsindeks 1.49, ideell for lysledende strukturer og LED-komponenter
Kan poleres til en optisk finish (Ra < 0.01 μm)
Støtter flammepolering, damppolering og diamantpolering
Maskineringsinnsikt:
Når kunder produserer displaypaneler eller optiske komponenter, bekymrer de seg ofte for synlige verktøymerker. Med optimaliserte verktøybanestrategier (konturfinish, konstante kamskjellbaner) og etterpolering kan klarheten forbedres betydelig.
Kjemisk stabilitet og miljøbestandighet
Akryl gir sterk motstand mot mange vanlige kjemikalier:
God motstand mot svake syrer og alkoholer
Følsom for hydrokarboner, som kan forårsake spenningssprekker
Bedre UV-motstand enn polykarbonat – gulner ikke i sollys
Utmerket værbestandighet, opprettholder klarhet utendørs over lange perioder
Praktisk eksempel:
Utendørs lysbokser bruker nesten alltid støpt akryl fordi den holder seg klar under UV-eksponering, mens PC har en tendens til å gulne raskere.
Følsomhet for stress, sprekkdannelser og stressbleking
Den vanligste feilmekanismen i akrylmaskinering er krakelering – stressindusert hvitning, mikrosprekker eller brudd.
Vanlige årsaker inkluderer:
Sløve verktøy forårsaker kompresjonsskjæring i stedet for ren skjæring
For høyt klemtrykk under fiksering
Restspenning fra ikke-glødet materiale
Varmeoppbygging som fører til termisk stress
Kontakt med løsemidler som alkohol eller bensin
Ingeniørinnsikt:
Jeg produserte en gang et parti med transparente instrumentvinduer der kunden insisterte på å bruke ikke-glødet materiale. Under montering forårsaket strammede skruer hvitning rundt kantene. For deler med gjengede hull eller festefunksjoner anbefaler jeg nå alltid å legge til radier eller velge slagmodifisert akryl.
Hva er hovedprosessene i CNC akrylmaskinering
CNC-akrylmaskinering krever presis planlegging av verktøybanen, stabil fiksering og streng varmekontroll, ettersom PMMA er svært følsomt for temperatur, skarphet på kutteren og mekanisk stress. En riktig arbeidsflyt – fra programmering og materialforberedelse til etterbehandling – bestemmer den endelige klarheten, kantkvaliteten og dimensjonsstabiliteten til delen.
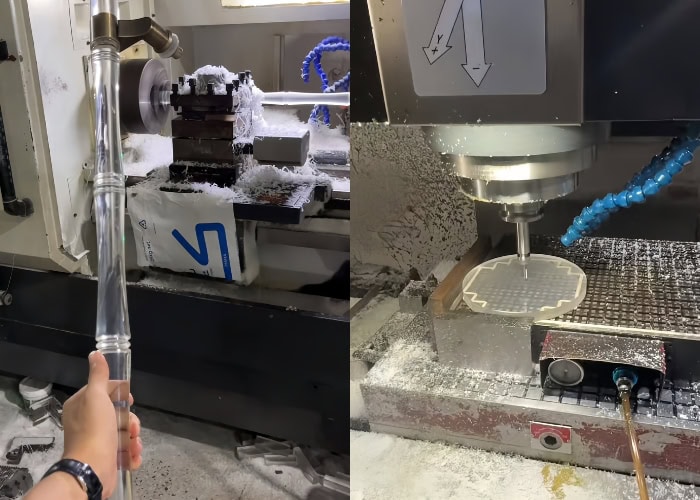
Prosessplanlegging og CNC-programmering
Effektiv programmering er grunnlaget for høykvalitets akrylmaskinering. Nøkkelprinsippene er å minimere varmeoppbygging, sikre kontinuerlig sponfjerning og redusere stress ved gjeninnkobling av verktøyet.
Forhindre varmeopphopning:
Akryl varmes raskt opp på grunn av friksjon, så verktøybaner må bruke lagdelt skjæring, separat grovbearbeiding og etterbehandling, og unngå gjentatt skjæring i samme område.
Høy spindelhastighet og rask mating:
Typisk akrylmaskinering bruker 10 000–24 000 o/min, noe som gir raskere fjerning av spon og reduserer smelterisikoen.
Glatte verktøybaner:
Bueoverganger og strategier med konstant kamskjell bidrar til å unngå stressmerker og holde kantene glatte.
Verktøybaner for luftskjæring og sponfjerning:
Når jeg maskinerer lyslederplater, legger jeg ofte til «luftpassasjer» for å blåse bort spon og kjøle ned skjæresonen, noe som reduserer hvite kanter betydelig.
Materialforberedelse og grovbearbeiding
Materialforberedelse påvirker direkte indre spenninger, deformasjon og stabiliteten i maskineringsprosessen.
Vanlige skjæremetoder:
Laserskjæring: Rask, men produserer en varmepåvirket sone.
Sagskjæring: Lav kostnad, men ikke veldig presis.
Vannstråleskjæring: Rene kanter, men høyere kostnad.
La det være 1–2 mm maskineringsmoment:
Dette sikrer at etterbehandlingsprosessen kan produsere en overflate av optisk kvalitet.
Oppbevar beskyttelsesfilmen:
For store ark beholder jeg alltid filmen på til den siste poleringsfasen for å unngå riper i overflaten under håndtering.
Etterbehandling og forming
Dette stadiet bestemmer den endelige klarheten, dimensjonsnøyaktigheten og overflatekvaliteten til akryldeler.
Bruk enskjærs- eller polerte endefreser:
Skarpe verktøy gir et rent skjæresnitt i stedet for å smelte, noe som forhindrer hvite kanter og mikrosprekker.
Lagdelt etterbehandlingsstrategi:
Hvert snitt bør være 0.2–0.6 mm for å minimere varmeoppbygging.
Balanse mellom mating og hastighet:
For fort → smelter
For treg → riving eller avskalling
Riktig justering avhenger av tykkelse, kuttergeometri og deldesign.
Vakuumfeste med myke puter:
Når jeg lager gjennomsiktige hus, bruker jeg vakuumfiksturer kombinert med myke puter for å unngå stressbleking forårsaket av klemmetrykk.
Stresslindring og endelig etterbehandling
Etterbehandling er avgjørende for å oppnå optisk klarhet og langsiktig stabilitet.
Gløding (stresslindring):
Oppvarming av akryl ved 80–90 °C i 2–4 timer fjerner indre spenninger og forhindrer sprekkdannelser under montering.
Poleringsmetoder:
Mekanisk polering: Ideell for store, flate overflater.
Flammepolering: Gir klare, blanke kanter.
Damppolering: Oppnår ekte optisk klarhet for linser og lyslederdeler.
Antistatisk etterbehandling:
Akryl trekker lett til seg støv. Før jeg leverer gjennomsiktige deksel, bruker jeg alltid en antistatisk behandling for å holde overflaten ren og visuelt feilfri.
Hva er de viktigste parametrene du må vurdere når du bearbeider akryl
Akryl (PMMA) er et termoplastisk materiale som er svært følsomt for skjærevarme, verktøyskarphet og klemtrykk. Derfor er det viktig å velge riktig matehastighet, spindelhastighet, skjæredybde, verktøyvalg og kjølestrategi for å oppnå klare kanter, gradfrie overflater og sprekkfrie resultater.
Verktøyvalg for akrylmaskinering
Verktøygeometri og banebrytende design
Det viktigste prinsippet i akrylmaskinering er skarphet.
Verktøy må ha polerte skjærekanter for å redusere friksjon og unngå mikrosprekker.
En stor hellingsvinkel (~5°) bidrar til en lettere skjærebevegelse og reduserer stressbleking.
I et av mine lyslederplateprosjekter forårsaket en standard endefres synlige slepemerker. Etter at jeg byttet til en polert ett-skjærs fres, forbedret eggklarheten seg dramatisk.
Enkeltfløyte, dobbeltfløyte, oppskjæring og nedskjæring
Enskjærs endefres (mest anbefalt):
Beste sponavgang, ideell for å produsere krystallklare kanter.
Dobbeltskjærs endefres:
Egnet for grovfresing, men genererer mer varme.
Oppskjæringsbitt:
Høy sponfjerningseffektivitet, egnet for tykke plater.
Nedskjæringsbitt:
Presser materialet nedover, ideelt for tynne ark for å forhindre løfting.
Rett bit:
Bra for 2D-konturering, men gir litt lavere klarhet.
Verktøymaterialer og belegg
Karbid er det beste valget – skarpt, slitesterkt og varmebestandig.
Belagte verktøy anbefales ikke, da belegg kan sløve skjæreeggen.
Diamantverktøy er egnet for optisk maskinering, men har en høyere kostnad.
Retningslinjer for matehastighet og spindelhastighet
Parameterområder etter tykkelse og geometri
Akrylskjæring vektlegger høy spindelhastighet og rask matehastighet.
Typiske innstillinger:
Spindelhastighet: 10 000–24 000 o/min
Matingshastighet: 800–2 200 mm/min
Skjæredybde: 0.2–1.0 mm (avhengig av verktøydiameter)
For tykke plater (>10 mm) kreves lagdelt maskinering.
Hvert lags dybde bør være 10–20 % av verktøyets diameter.
Skjæredybde og lagdelingsstrategi
Grovfresedybde: 0.6–1.0 mm
Etterbehandlingsdybde: 0.2–0.4 mm
Siste pass: La det være et 0.1 mm «hudsnitt» for å maksimere gjennomsiktigheten.
Når jeg lager gjennomsiktige displayesker, reduserer jeg vanligvis den siste overgangen til 0.15 mm , noe som gir en kant som ser nesten polert ut.
Kjøling, smøring og temperaturkontroll
Avkjølingsmetoder
Tørrskjæring (vanligst):
Høy matehastighet bidrar til å redusere varmeoppbygging.
Luftkjøling (anbefales på det sterkeste):
Trykkluft reduserer risikoen for smelting betraktelig.
Tåkekjøling:
Nyttig for dyp spormaskinering i tykke plater.
Flytende kjølevæske (anbefales ikke):
Kan forårsake hevelse og redusere optisk klarhet.
Tips for å forhindre smelting, grader og hvithet
Bruk ett-skjærs bor for bedre sponavgang.
Øk matehastigheten for å redusere friksjonsdvelging.
Legg til tilbaketrekkingspunkter for å fjerne varme spon.
Unngå at verktøyet blir liggende inne i materialet.
For optiske deler kombinerer jeg ofte kontinuerlig luftkjøling med en «sponkastende» bevegelse på slutten av hvert lag, noe som reduserer smelting og forbedrer klarheten.
Fiksering og arbeidsfeste
Støvsugerfester og myke puter
Vakuumbord er ideelle for tynne ark, og forhindrer vibrasjon og vridning.
Myke puter (EVA eller gummi) reduserer klemmeindusert stress.
Støttestrategi for store eller tynne deler
Store ark krever støtte på flere punkter for å forhindre «trommeskinneffekten».
Tynne ark fungerer best med nedskjæringsverktøy for å redusere kantriving.
Unngå vibrasjons- og stressproblemer
Klemmekraften må være moderat, for høyt trykk forårsaker stressbleking.
Å holde beskyttelsesfilmen på forbedrer overflatebeskyttelsen og gripefriksjonen.
Jeg maskinerte en gang et én meter langt displaypanel med tradisjonelle klemmer, noe som forårsaket hvitning langs kantene. Å bytte til en vakuumfikstur løste problemet fullstendig.
Hva er overflatebehandlingsmetodene i akrylmaskinering
Ved å kombinere mekanisk polering, flammepolering, damppolering og diamantsliping kan akryldeler oppnå glasslignende gjennomsiktighet eller tilpassede teksturer som matte og frostede overflater. I tillegg er gløding viktig for å fjerne indre spenninger og forhindre sprekkdannelser over tid.
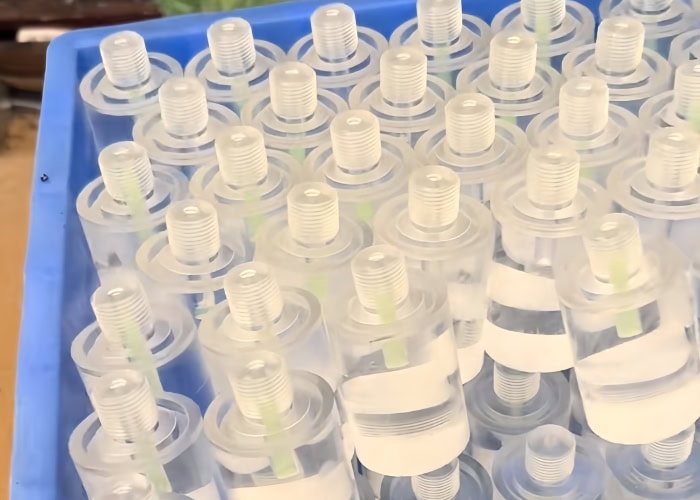
Oppnå optisk klarhet
For å oppnå optisk gjennomsiktighet (opptil 92 % lysgjennomgang), må hvert trinn i maskinerings- og etterbehandlingsprosessen fokusere på å minimere overflatestress og termisk skade.
Min erfaring er at den mest stabile metoden for å produsere speilblanke kanter er en kombinasjon av ren skjæring med polerte verktøy, gløding og polering av høy kvalitet. Denne arbeidsflyten er mye brukt for lysledere, optiske vinduer og klare deler i displaykvalitet.
En typisk klarhetsfokusert etterbehandlingsvei inkluderer:
Bruk av polerte verktøy for lettvektsskjæring
Kontrollere varmen for å unngå hvithet
Utføre gløding for å lindre indre stress
Påføring av flamme- eller damppolering avhengig av kravet til klarhet
Poleringsmetoder
Mekanisk sliping og polering
Denne metoden bruker sandpapir (400–1500 korn) for progressiv våtsliping, etterfulgt av polering med poleringsmiddel og en stoffskive.
Prinsipp: Reduserer overflateruheten gradvis slik at lyset brytes jevnt.
Best for: Store overflater, dekkplater, flate paneler.
Jeg bruker denne metoden ofte for akryldeksler når jeg trenger å fjerne verktøymerker helt.
Flammepolering
En hydrogen-oksygenflamme smelter overflaten raskt, slik at den kan flyte og størkne til en blank overflate.
Prinsipp: Øyeblikkelig overflatesmelting og gjenoppbygging.
Best for: Rette kanter og ytre konturer.
OBS: Tynne ark kan vri seg på grunn av varmekonsentrasjon.
Damp-/løsningsmiddelpolering
Metylenkloriddamp mykgjør overflaten, slik at den kan selvnivellere.
Prinsipp: Kjemisk hevelse får overflatemolekyler til å flyte, noe som skaper en glatt og klar overflate.
Best for: Kompleks geometri, indre hull, smale kanaler.
Jeg bruker denne teknikken for små optiske deler der ekstremt høy klarhet er nødvendig.
Diamantdreiing / diamantpolering
Et diamantspissverktøy skjærer direkte for å produsere en speiloverflate.
Prinsipp: Ultraskarp skjæring på nanometernivå.
Best for: Optiske linser, presisjonslyslederkomponenter.
OBS: Høy kostnad, men best mulig klarhet.
Spesielle overflateeffekter og funksjonelle overflater
Frostede, teksturerte og matte overflater
Oppnås ved hjelp av matte ark eller finsliping for å produsere diffust lys.
Bruksområder: Lysbokser, displaypaneler, skjermer for personvern.
Sandblåsing og teksturbehandling
Glassperler eller aluminiumoksidpartikler skaper ensartede mikroteksturer.
Prinsipp: Mikropåvirkning genererer kontrollerte overflategroper.
Bruksområder: Dekorative deler, taktile overflater.
Silketrykk, maling og trykking
Logoer, etiketter og grafiske mønstre kan legges til akryloverflater.
Bruksområder: Kontrollpaneler, skilt, merkevarebyggingskomponenter.
Lasermerking og koding
Laserenergi danner mikroetsede markeringer.
Bruksområder: Serienumre, QR-koder, deleidentifikasjon.
Fordeler: Permanent, slitesterk, høy presisjon.
Utglødning og stresslindring
Gløding er viktig for å frigjøre indre spenninger forårsaket av skjæring, boring og maskinering.
Metode: Hold ved 80–90 °C i flere timer, og avkjøl deretter sakte.
Prinsipp: Molekylkjeder slapper av og omorganiseres til en stabil struktur.
Fordel: Reduserer sprekkdannelser og krakeleringer betraktelig.
Jeg maskinerte en gang et parti med tykke akryldeksel som utviklet fine sprekker etter en uke fordi de ikke ble glødet. Etter at jeg byttet til glødet materiale, forsvant problemet helt.
Kant-, hull- og hjørneforfining
Kantbehandling inkluderer avfasing, avgrading og presisjonstrimming.
Avfasede deler reduserer stresskonsentrasjon og forbedrer estetikken
Hullforfining forbedrer gjengestyrken og passformens nøyaktighet
Ren kantbehandling hindrer skarpe kanter i å ripe opp hendene
For eksklusive displaydeler forbedrer en avfasning på 0.2–0.5 mm det førsteklasses utseendet og brukeropplevelsen betydelig.
Hva er de vanlige feilene i akrylmaskinering
Akrylmaskinering støter ofte på problemer som sprekker, hvitning, smelting og vridning. Disse feilene er vanligvis forårsaket av overdreven varme, sløve verktøy, ujevnt klemtrykk eller feil mating og hastighetsinnstillinger. For å oppnå optisk klarhet og stabile dimensjoner er det viktig å kontrollere varmeutvikling, skjærebelastning og mekanisk stress strengt gjennom hele maskineringsprosessen.
Vanlige typer maskineringsfeil
Sprekkdannelser, stressbleking og krakelering
Dette er et av de vanligste problemene i CNC-maskinering av akryl, og oppstår ofte rundt borede hull, skarpe hjørner eller bøyde områder.
Grunnleggende årsaker:
Overdreven varme under skjæring strekker de indre molekylkjedene, noe som fører til stresskonsentrasjon
Ujevnt klemtrykk skaper lokalisert mekanisk stress
Ekstrudert akryl inneholder høyere indre spenninger, noe som gjør den mer utsatt for sprekker
Virkelig erfaring:
Jeg maskinerte en gang et parti med gjennomsiktige deksel laget av ekstrudert plate. Etter boring dukket det opp hvite sprekker rundt hullkantene. Å bytte til støpt akryl og legge til et glødetrinn løste problemet fullstendig.
Smelting, grader og brennmerker
Smelting indikerer at skjæretemperaturen er for høy, grader skyldes vanligvis utilstrekkelig verktøyskarphet.
Grunnleggende årsaker:
Spindelhastigheten er for høy mens matehastigheten er for lav, noe som forårsaker for mye friksjon
Dårlig sponavgang som fører til ny skjæring av varme spon
Sløve skjærekanter som øker varme og overflateriving
Typiske symptomer:
Et blankt smeltet bånd langs kantene
Lokale gulfargings- eller brennmerker
Overflateskader som ikke kan fjernes helt ved sliping
Vridning, deformasjon og dimensjonal ustabilitet
Fordi akryl har en høy termisk utvidelseskoeffisient, kan den deformeres under maskinering eller lagring hvis varmen ikke kontrolleres riktig.
Grunnleggende årsaker:
Lokal ekspansjon fra varmeoppbygging under skjæring
Utilstrekkelig støtte for store, tynne ark, noe som forårsaker vibrasjon eller henging
Frigjøring av indre spenninger i ikke-glødet materiale
Eksempel:
Da jeg bearbeidet et én meter langt akryl-lysbokspanel, la jeg merke til 2–4 mm vridning i de ferdige delene hvis det ikke ble brukt vakuumsuging og myke bunnputer under bearbeidingen.
Proseskontroll og forebyggingsstrategier
Parameteroptimalisering og temperaturstyring
Temperatur er den viktigste faktoren som påvirker kvaliteten på akrylbearbeiding.
Nøkkelstrategier:
Bruk høy spindelhastighet kombinert med rask matingshastighet
Kontroller skjæredybden i flere lag for å unngå overdreven belastning
Bruk luftkjøling eller tåkekjøling for å holde verktøy- og materialtemperaturen lav
For ark tykkere enn 15 mm bruker jeg ofte en tretrinns skjærestrategi, som effektivt forhindrer smelting og hvitning.
Verktøyskarphet, slitasjekontroll og vedlikehold
Sløve verktøy er ansvarlige for mange defekter, inkludert hviting, smelting og graddannelse.
Beste praksis:
Bruk O-skjærs enkeltskjærsfreser for maksimal sponavgang
Oppretthold skarpe skjærekanter, bytt ut verktøy når kantslitasje oppstår
Unngå å bruke verktøy som tidligere ble brukt på metall
Selv mikroskopiske hakk på skjærekanten kan forårsake overflatelinjer eller spenningskonsentrasjon.
Fiksering, støtte og klemoptimalisering
Klemming påvirker direkte spenningsfordeling, vibrasjonskontroll og overflatekvalitet.
Anbefalte strategier:
Bruk vakuumbord for store, tynne ark for å unngå mekanisk trykk
Inkluderer myke puter og beskyttelsesfilm for å forhindre riper og belastningsmerker
Legg til sidestøtter for lange eller tynne deler for å forhindre vibrasjon
Når jeg bearbeider transparente displaypaneler, bruker jeg ofte en kombinasjon av myke puter og lettkantklemming, noe som reduserer hvitning og sprekkdannelser betydelig.
Spørsmål og svar
Er akryl lett å maskinbearbeide?
Akryl er relativt enkelt å bearbeide på grunn av sin lave hardhet og utmerkede maskinbearbeidbarhet. Med en strekkfasthet på 8 000–11 000 psi og en tetthet på 1.18 g/cm³ kan akryl kuttes, bores og freses presist. Riktig verktøy, som karbid- eller HSS-kuttere, sikrer glatte overflater og reduserer verktøyslitasje. Selv om det er enkelt å bearbeide, er det avgjørende å være nøye med faktorer som matehastighet, spindelhastighet og kjøling for å forhindre sprekkdannelser eller smelting, spesielt for intrikate design.
Hva Msmerte Is Ber For Cutting Akryll?
Den beste maskinen for å skjære akryl er en CNC-fresemaskin eller laserkutter. CNC-fresing gir høy presisjon, ideelt for intrikate former, med evnen til å opprettholde stramme toleranser på ±0.001 tommer. Laserskjæring gir derimot rene, polerte kanter og er utmerket for detaljerte design. Begge metodene minimerer varmeoppbygging, og forhindrer at akryl sprekker eller vrir seg. For større partier er laserskjæring mer effektivt, mens CNC-fresing foretrekkes for komplekse deler med høy presisjon.
Is Clear Acrylic As Clear As Gjente?
Klar akryl er svært gjennomsiktig, med lysgjennomgang på opptil 92 %, noe som gjør den nesten like klar som glass. Brytningsindeksen på 1.49 er imidlertid litt lavere enn glass, noe som kan føre til mindre visuell forvrengning. Til tross for dette gjør akryls overlegne slagfasthet og lettere vekt det til et praktisk alternativ til glass i mange bruksområder. Selv om den ikke er identisk i optisk klarhet, er akryl ofte foretrukket for bruksområder der holdbarhet og sikkerhet er kritisk, for eksempel i vinduer, utstillingsmontre og skilting.
Hvor lenge DOES Acrylic Pelastisk sist?
Akrylplast er svært slitesterkt, med en typisk levetid på 10 til 30 år, avhengig av miljøet. UV-motstanden bidrar til å forhindre gulning og nedbrytning ved eksponering for sollys. I utendørs bruk kan akryl beholde sin klarhet og styrke i flere tiår, noe som gjør den ideell for skilt, vinduer og utstillinger. Riktig vedlikehold, som regelmessig rengjøring, kan forlenge levetiden ytterligere. Akryl kan imidlertid være utsatt for riper, noe som kan påvirke den estetiske kvaliteten over tid.
Kan jeg bruke CNC-rutermaskin for gjennomsiktig akryl?
Ja, en CNC-ruter er egnet for å skjære gjennomsiktig akryl. Den tilbyr høy presisjon, noe som sikrer glatte kanter og nøyaktige dimensjoner. Når du bruker en CNC-ruter for akryl, er det viktig å velge riktige skjæreverktøy, for eksempel hardmetallbiter, og optimalisere parametere som spindelhastighet og matehastighet for å forhindre sprekkdannelse eller varmeoppbygging. I tillegg kan bruk av riktige klemme- og kjøleteknikker bidra til å oppnå rene kutt og bevare materialets gjennomsiktighet, noe som gjør CNC-rutere til et effektivt valg for akrylmaskinering.
Konklusjon
Avslutningsvis gir CNC-maskinering utmerket presisjon og konsistens når man arbeider med akryl, noe som gjør det til den foretrukne metoden for resultater av høy kvalitet. Akryls overlegne optiske klarhet, kombinert med allsidigheten og den enkle maskineringen, gjør det til det ideelle materialet for prosjekter som krever gjennomsiktighet, holdbarhet og en polert finish. Enten det er til medisinsk utstyr, bilkomponenter eller iøynefallende skilting, er akryl et materiale som skiller seg ut. Hvis du vurderer akryl til ditt neste prosjekt, ta gjerne kontakt – jeg deler gjerne innsikt i hvordan CNC-maskinering kan bidra til å bringe visjonen din til live med uovertruffen presisjon!
















