
Een vlak montagevlak, een diepe uitsparing en een gebogen matrijsoppervlak vereisen verschillende snijmethoden. De keuze voor een frees begint met inzicht in het te produceren onderdeel, waarna gecontroleerd moet worden of het gereedschap dit onderdeel kan bereiken, betrouwbaar materiaal kan verwijderen en de gewenste afwerking kan leveren.
Deze handleiding beschrijft de belangrijkste soorten freesgereedschappen, hun typische toepassingen en de selectiefactoren die van belang zijn bij CNC-bewerking. Voor ingenieurs en inkopers laat het ook zien hoe de geometrie van het onderdeel en de gereedschapseisen de productie-inspanning en -kosten beïnvloeden.
Wat is een frees?
Een frees is een roterend snijgereedschap dat materiaal verwijdert doordat de snijkanten in contact komen met een werkstuk. De geometrie bepaalt welke oppervlakken het gereedschap kan bereiken en hoe het onderdelen zoals vlakken, wanden, sleuven en contouren bewerkt.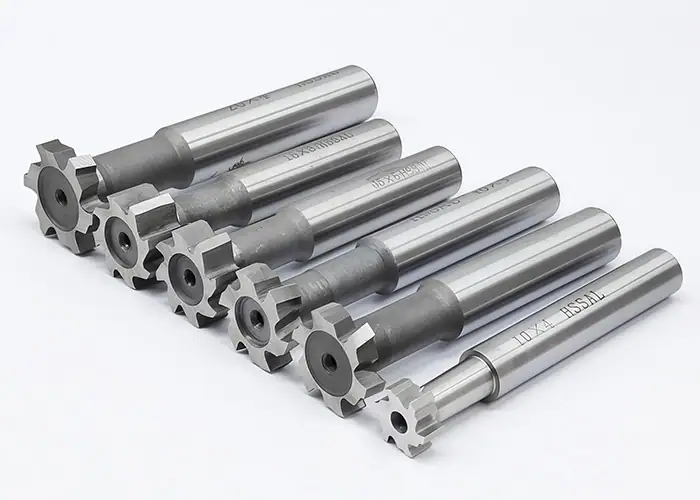
Hoe freesgereedschap materiaal verwijdert
Tijdens het frezen roteert de spindel de frees, terwijl gecontroleerde beweging tussen het gereedschap en het werkstuk de gewenste vorm creëert. Elke aangeraakte snijkant verwijdert een spaan, beweegt vervolgens uit de snede en grijpt daarna opnieuw aan.
Bij omtreksnijden worden de randen aan de buitenkant van het gereedschap gebruikt om wanden of profielen te bewerken. Bij eindsnijden worden de randen aan het uiteinde van het gereedschap gebruikt om oppervlakken te bewerken of in het materiaal te dringen waar het ontwerp van het gereedschap dat toelaat. Veel snijgereedschappen combineren deze bewerkingen.
Een boor maakt voornamelijk een gat door axiale aanvoer. Een vingerfrees kan zijdelings frezen, maar direct invallen vereist een geschikt centreerfreesontwerp. Ook de hellingshoek en spiraalvormige instroom zijn afhankelijk van de geometrie van de frees en de aanbevelingen van de fabrikant.
Hoe worden freesgereedschappen geclassificeerd?
Gereedschapsbeschrijvingen combineren verschillende eigenschappen. Een kogelkopfrees beschrijft een profiel, terwijl volhardmetaal een materiaalkeuze en constructie aangeeft. Een coating voegt daar nog een specificatie aan toe.
Houd deze categorieën gescheiden bij het vergelijken van tools:
| Classificatie | Wat het beschrijft | Voorbeelden |
| Geometrie en toepassing | Snijvorm en beoogd werk | Kogelneusfrees, vlakfrees, draadfrees |
| constructie | Hoe het snijgedeelte wordt geconstrueerd of vervangen | Solide, indexeerbaar, modulair |
| cutting materiaal | Materiaal dat de snijkant vormt | HSS, carbide, PCD |
| Oppervlakte behandeling | Coating aangebracht op het snijmateriaal | AlTiN, TiB₂, diamantcoating |
Een indexeerbare frees maakt gebruik van verwisselbare wisselplaatjes. Een modulair systeem vervangt een snijkop of een ander gereedschapsonderdeel. Deze constructiemogelijkheden kunnen voorkomen bij verschillende freesfamilies.
Wat zijn de belangrijkste soorten freesgereedschappen?
Veelvoorkomende freesgereedschappen zijn vingerfrezen, vlakfrezen, zij- en vlakfrezen, plaatfrezen, sleufzagen en gespecialiseerde gereedschappen voor sleuven, afschuiningen, schroefdraad en gevormde profielen. De vorm van het werkstuk en de beschikbare toegang bepalen welke gereedschapsfamilie het meest geschikt is.
De volgende vergelijking dient als uitgangspunt voordat de afzonderlijke tools worden beschreven.
| Type snijder | Typische kenmerken | Hoofdselectiecontrole |
| End molen | Zakken, wanden, gleuven, contouren | Eindprofiel, bereik en toegangsmogelijkheden |
| Vlakfrees | Brede, vlakke oppervlakken | Snijbreedte, invalshoek en machinecapaciteit |
| Zij- en vlakfrees | Open sleuven en groeven | Snijbreedte, asondersteuning en toegankelijkheid |
| Plaatmolen | Brede oppervlakken parallel aan de snij-as | Asopstelling en werkstukvrijheid |
| Spleetzaag | Smalle sleuven en afsnijdingen | Dikte, diepte en zijdelingse ondersteuning |
| T-sleuf- of Woodruff-frees | T-groeven of as-spieën | Vereiste vorm en nekruimte |
| Afschuin- of zwaluwstaartfrees | Afgeschuinde randen of schuine groeven | Hoek en botsingsvrije ruimte |
| Draadmolen | Interne of externe draden | Draadvorm, spoed en interpolatiemogelijkheden |
| Vormmolen | Gespecificeerde profielen en randradii | Overeenkomst tussen gereedschapsvorm en tekening |
Einde Mills
Vingerfrezen worden veel gebruikt voor CNC-bewerkingen van uitsparingen, schouders, sleuven en externe profielen. De buitenste snijkanten bewerken wanden, terwijl de geometrie van de vingerkop de oppervlakken bepaalt die aan de onderkant van de snede achterblijven.
Veelvoorkomende ontwerpen zijn:
- Vierkante freesgereedschappen hebben een plat uiteinde met scherpe buitenhoeken. Ze zijn geschikt voor vlakke bodems, trappen en wandafwerking.
- Kogelvormige freeskoppen hebben een afgeronde punt, geschikt voor gebogen oppervlakken en contourafwerking. De contactpositie van het gereedschap is belangrijk, omdat de snijsnelheid afneemt naar het midden van de punt. De stapgrootte en de oriëntatie van het gereedschap bepalen mede de uiteindelijke oppervlaktestructuur.
- Hoekradiusfrezen behouden een vlak middenstuk en ronden de buitenste snijhoeken af. De afgeronde hoek helpt splintering te voorkomen. Wanneer het gereedschap de overgang tussen wand en vloer heeft afgewerkt, bepaalt de hoekradius de nominale afronding die daar overblijft.
- Voorfreesgereedschap is ontworpen voor materiaalafname. Gekartelde varianten verdelen de snijkant in kleinere secties om spanen en snijbelastingen te beheersen. Een aparte nabewerking is doorgaans nodig wanneer de tekening een gladder oppervlak of een nauwkeurigere maatvoering vereist.
- Onderfreesgereedschappen maken gebruik van een afgeschuinde hals en een snijkop die onder overhangende onderdelen reikt. Een bekend voorbeeld hiervan zijn de zogenaamde 'lollipop'-frezen. Controleer de snijdiepte, de halsdiameter en de speling tijdens het inbrengen, bewerken en uittrekken van het gereedschap.
Deze beschrijvingen overlappen elkaar. Een voorfreesgereedschap kan ook een hoekradius hebben. Selecteer de volledige gereedschapsspecificatie in plaats van elk cataloguslabel als een aparte, elkaar uitsluitende categorie te beschouwen.
Gezicht molens
Vlakfreesmachines bewerken vlakke oppervlakken waarbij de spindelas doorgaans loodrecht op het te bewerken oppervlak staat. Ze worden vaak gebruikt voor het bewerken van montagevlakken, referentieoppervlakken en grote werkstukken.
Veel vlakfreesmachines gebruiken wisselplaatjes, waardoor versleten snijkanten kunnen worden verwisseld of vervangen. De geometrie van het wisselplaatje, de invalshoek en de spoed van de frees beïnvloeden de snijkrachten en de geschiktheid voor het werkstuk.
Kies het gereedschap dat past bij het beschikbare vermogen, de opspanmogelijkheden en de eisen van het oppervlak. Een grotere diameter bestrijkt een groter werkgebied, maar verandert ook de belasting van de machine en de benodigde ruimte rondom opspaninrichtingen en aangrenzende onderdelen.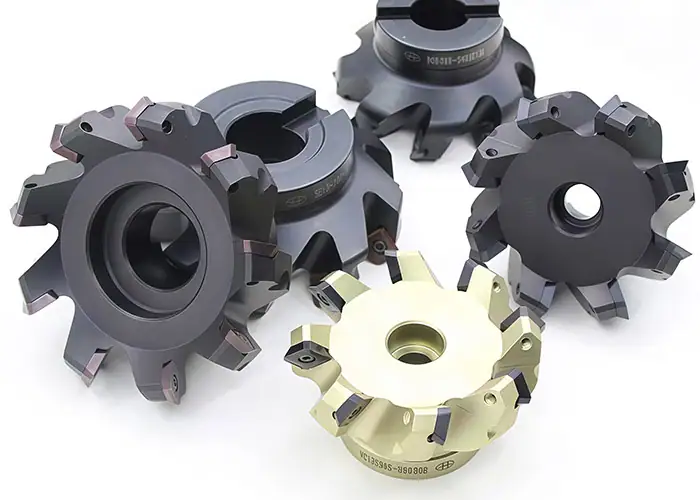
Zij- en vlakfreesgereedschap
Zij- en vlakfrezen hebben snijkanten rondom hun omtrek en langs hun zijkanten. Deze constructie stelt het gereedschap in staat om materiaal uit een groef te verwijderen terwijl tegelijkertijd de zijvlakken worden bewerkt.
Ze zijn handig voor toegankelijke rechte sleuven, groeven en bepaalde schouderbewerkingen. Op een as gemonteerde constructies kunnen ondersteuning bieden bij veeleisende sneden, mits de machineconfiguratie dit toelaat.
Controleer de verhouding tussen de freesbreedte en de uiteindelijke sleufbreedte, inclusief eventuele aanpassings- of nabewerkingsmarges. Voor een gesloten uitsparing met beperkte toegang is mogelijk een vingerfrees nodig.
Plaatfrezen
Vlakfrezen, ook wel vlakfrezen genoemd, frezen voornamelijk met tanden rondom hun cilindrische omtrek. Hun as is parallel aan het te bewerken oppervlak, wat hun basistoepassing onderscheidt van vlakfrezen.
Ze worden geassocieerd met horizontale, op een as gemonteerde opstellingen voor brede, vlakke oppervlakken. De breedte van de frees, de stijfheid van de as en de toegankelijkheid van het werkstuk bepalen of de opstelling praktisch is.
Hun plaats in een gereedschapsplan hangt af van de machineconfiguratie. Een CNC-bewerkingscentrum met een verticale spindel kan een vlakfrees of vingerfrees gebruiken voor het betreffende oppervlak.
Snijzagen
Slenterzagen zijn dunne cirkelfrezen die worden gebruikt voor smalle sleuven, ontlastingssneden en scheidingsbewerkingen. Hun dunne profiel maakt smalle sneden mogelijk zonder dat een even kleine frees nodig is.
Dezelfde dunne doorsnede beperkt de laterale stijfheid. Asafwijking, onondersteunde lengte, spaanafvoer en zijdelingse belasting vereisen aandacht.
Selecteer de tandvorm en snijomstandigheden voor het werkstukmateriaal en de inschakeling. Controleer of het gereedschap en de as de gewenste diepte kunnen bereiken zonder aangrenzende oppervlakken te raken.
T-sleuf- en Woodruff-sleutelgroeffrezen
T-sleuffrezen bewerken het bredere gedeelte onder de opening van een T-vormige groef. Een typische bewerkingsmethode begint met het openen van de smallere toegangssleuf, waarna de ondersnijding met het T-sleufgereedschap wordt gefreesd.
Woodruff-sleutelfreesjes maken de uitsparing voor een Woodruff-sleutel in een as. Hun schijfvormige koppen lijken misschien op die van andere sleutelfreesjes, maar de specifieke sleutel- en uitsparinggeometrie is bepalend voor de keuze.
Controleer voor beide gereedschapsfamilies de kopdiameter, breedte, halsspeling en toegankelijkheid. Een vergelijkbaar uiterlijk betekent niet dat de gereedschappen voor een bepaalde toepassing uitwisselbaar zijn.
Afschuin- en zwaluwstaartfrezen
Afschuinfrezen creëren afgeschuinde randen en kunnen gecontroleerd afbreken of ontbramen. De vereiste hoek en afschuiningsafmetingen bepalen het snijprofiel en de geprogrammeerde positie.
Zwaluwstaartfrezen creëren schuine ondersneden wanden die gebruikt worden in bijvoorbeeld schuifverbindingen en centreergroeven. Door hun bredere koppen is een toegangskanaal en voldoende ruimte onder de opening nodig.
Een gereedschap met een hoek moet worden gekozen op basis van de daadwerkelijke dwarsdoorsnede. Een afschuining en een zwaluwstaartverbinding kunnen dezelfde hoek hebben, maar vereisen verschillende snijdiepte, halsontlasting en gereedschapstoegang.
Draadfrezen
Draadfreesmachines genereren schroefdraad door middel van gecoördineerde rotatie van de frezen en een spiraalvormig gereedschapspad. Met geschikte gereedschappen en machinebewegingen kan zowel inwendige als uitwendige schroefdraad worden geproduceerd.
In tegenstelling tot een tap volgt een draadfrees een geprogrammeerd pad in plaats van als een volwaardig draadgereedschap door het gat te bewegen. De vorm van het gereedschap, de draadstandaard, de spoed en de snijlengte moeten overeenkomen met de beoogde toepassing.
Bij inwendige schroefdraad is het belangrijk om de voorbereiding van het gat, de speling tussen de frees en het gat, de bruikbare diepte en de spaanafvoer te controleren. Het aanpassen van de diameter tijdens het gereedschapspad is nuttig, maar een inspectie van de schroefdraad blijft noodzakelijk om het eindresultaat te verifiëren.
Vormfreesmachines en andere gespecialiseerde snijgereedschappen
Vormfreesmachines produceren een specifiek profiel door de vorm van hun snijkanten. Voorbeelden hiervan zijn gereedschappen voor randradii en bepaalde tandwielvormen.
Een hoekafrondingsfrees vormt een radius op de rand van een werkstuk. Dit verschilt van een hoekradiusfrees, waarvan de afgeronde snijhoek doorgaans een concave overgang creëert bij de aansluiting tussen wand en vloer.
Andere gespecialiseerde snijgereedschappen hebben een beperkter toepassingsgebied:
| Gereedschap | Typisch gebruik | Planningsoverwegingen |
| Vliegensnijder | Vlakke oppervlakken bewerken met een brede snijkant. | Evenwicht, stijfheid en veilige bedrijfslimieten |
| Holle molen | Het bewerken van een extern cilindrisch element met naar binnen gerichte randen. | Functiegrootte en toegang |
| Tandwielvormsnijder | Het creëren van een specifiek tandruimteprofiel | Tandgeometrie, indexering en inspectie |
Kies een gespecialiseerde freesmachine wanneer de vorm of productiemethode ervan een praktische manier biedt om het gewenste resultaat te bereiken.
Welke invloed hebben materialen en coatings op de snijgereedschappen op de keuze?
Het snijmateriaal en de coating beïnvloeden de slijtvastheid, het gedrag van de snijkant en de compatibiliteit met het werkstuk. Kies ze in samenhang met de geometrie van het snijgereedschap en de bedrijfsomstandigheden, in plaats van ervan uit te gaan dat één materiaal of coating voor elke klus het beste is.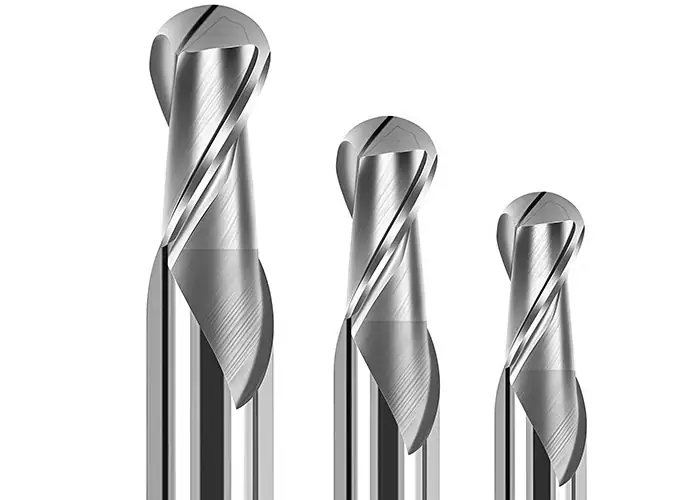
HSS- en hardmetalen freesgereedschappen
Snelstaal, ofwel HSS, biedt een nuttige taaiheid en blijft praktisch voor veel algemene en gespecialiseerde snijgereedschappen. Kobaltgelegeerde en poedermetallurgische varianten breiden de beschikbare opties uit.
Hardmetaal biedt een hoge hardheid, slijtvastheid en stijfheid. Het ondersteunt productieve CNC-bewerking wanneer de snijomstandigheden en -instellingen geschikt zijn voor de gekozen kwaliteit en geometrie. De snijkanten kunnen echter gevoelig zijn voor stoten, een lage stijfheid en onjuist gebruik.
Kies niet uitsluitend op basis van de hardheid van het werkstuk. Een hardmetalen gereedschap kan geschikt zijn voor aluminium, terwijl een HSS-frees onder de juiste omstandigheden praktisch kan zijn voor een stalen onderdeel. Materiaal, productievolume, gereedschapsvorm en machinecapaciteit moeten gezamenlijk in overweging worden genomen.
PCD en andere gespecialiseerde snijmaterialen
Polykristallijn diamant, of PCD, wordt gebruikt in bepaalde toepassingen met non-ferrometalen en schurende materialen, waaronder de bewerking van aluminium. De slijtvastheid ervan kan waardevol zijn wanneer het behoud van de snijkant gedurende een productieproces van belang is.
PCD wordt voornamelijk gekozen voor non-ferro toepassingen. Voor ferro toepassingen is over het algemeen een ander snijmateriaal nodig, afgestemd op de legering en de bewerking.
Keramische snijmaterialen worden gebruikt voor specialistische toepassingen, waaronder het bewerken van bepaalde hittebestendige legeringen. Hiervoor zijn een geschikte kwaliteit, bewerkingsmethode en bedrijfsomstandigheden vereist, in plaats van een simpele upgrade van een algemeen gereedschap.
Gecoate en ongecoate snijders
Een coating verandert de oppervlakte-eigenschappen van het gereedschap. Afhankelijk van de samenstelling en toepassing kan het de weerstand tegen slijtage, hitte of materiaalhechting verbeteren.
Coatings voor staalbewerking zijn niet automatisch overdraagbaar op aluminium. Ongecoate, gepolijste gereedschappen en coatings die ontworpen zijn voor non-ferrometaalbewerking kunnen voor specifieke toepassingen betere snijkant- en wrijvingseigenschappen bieden.
PCD-snijkanten en diamantgecoat hardmetaal zijn ook verschillende constructies. Bekijk het complete gereedschapsadvies in plaats van alleen op het woord 'diamant' af te gaan.
Hoe kies je de juiste frees?
Selecteer een frees door de gewenste functie en bewerking te definiëren, het werkstukmateriaal te controleren, de toegankelijkheid en gereedschapsafmetingen te verifiëren en de compatibiliteit met de machine en de houder te controleren. Stel vervolgens de snijomstandigheden voor die specifieke combinatie in.
Begin met de bewerking voor het maken van een profiel en het uitvoeren van een freesbewerking.
Lees de tekening en het model aandachtig door voordat u een gereedschap uit de catalogus kiest. Bepaal wat er verwijderd moet worden, welke oppervlakken intact moeten blijven en hoe het gereedschap de snede in en uit kan gaan.
Scheid de verwijdering van bulkmateriaal van de uiteindelijke oppervlaktebewerking. Een voorfrees kan een holte efficiënt uitfrezen, terwijl een ander gereedschap de wanden, bodem of interne details afwerkt.
Bij een gesloten uitsparing kan de insteekmogelijkheid een anderszins geschikte frees ongeschikt maken. Bij een ondersnijding kan de snijkop het onderdeel bereiken terwijl de hals of houder nog steeds tegen het werkstuk aanbotst. Controleer de volledige in- en uittrekpaden en de snijpositie.
Kies het gereedschap dat past bij het materiaal van het werkstuk.
Gebruik de daadwerkelijke materiaalspecificatie, inclusief de conditie waar relevant. Verschillende aluminiumlegeringen, warmtebehandelingen van staal of kunststofsoorten kunnen de gereedschapseisen beïnvloeden.
Houd rekening met hechting en spaanafvoer bij aluminium, warmte- en randbelasting bij lastige legeringen en warmtegevoeligheid of schurende vulstoffen in technische kunststoffen. Een gereedschap dat geschikt is voor een ongevuld polymeer is mogelijk niet geschikt voor een glasvezelversterkte variant.
De toepassingsrichtlijnen van de fabrikant bieden het uitgangspunt voor geometrie-, coating- en snijgegevens. Verfijn het proces tijdens de daadwerkelijke instelling in plaats van een generiek materiaallabel op elke klus toe te passen.
Controleer de diameter, de snijlengte en het bereik.
De diameter moet passen bij het onderdeel en ruimte overlaten voor de geprogrammeerde beweging. Een frees die past bij de breedte van de sleuf, is mogelijk nog steeds ongeschikt voor de invoermethode of afwerkingsstrategie.
De snijlengte beschrijft de axiale lengte van de snijkanten. Het bereik beschrijft de toegang onder een groter gereedschapsgedeelte, terwijl de geïnstalleerde overhang de afstand vanaf de houder aangeeft. Deze afmetingen zijn aan elkaar gerelateerd, maar niet uitwisselbaar.
Gebruik voldoende reikwijdte zonder onnodige overhang. Controleer de hals en de houder ten opzichte van de gehele holte, met name rond treden, schuine wanden en klemmen. Een grotere zaaglengte betekent niet automatisch een grotere bruikbare zaagdiepte.
Houd rekening met het aantal groeven en de spaanafvoer.
Het aantal snijkanten beïnvloedt de beschikbare spaanruimte en de mate van snijkantcontact. Hiermee moet rekening worden gehouden in samenhang met het materiaal, de geometrie van de snijkanten en de mate van radiaal contact.
Bij het frezen van sleuven over de volledige breedte gelden andere eisen voor de spaanafvoer dan bij het afwerken aan de lichte zijde. Een gereedschap met meer snijkanten is wellicht geschikt voor een bepaalde afwerkingsgang, maar kan tijdens een andere bewerking juist voor ophoping van spanen zorgen.
Ook de spiraalhoek en spoed beïnvloeden het snijgedrag. Variabele ontwerpen kunnen trillingen in geschikte toepassingen helpen beheersen, maar ze compenseren niet voor een instabiele houder of een onondersteund werkstuk.
Controleer de compatibiliteit van de machine en de gereedschapshouder.
Controleer het toerental van de spindel, het beschikbare vermogen en koppel, de interface van de gereedschapshouder en de toegestane bedrijfslimieten van het gemonteerde gereedschap. Grote en kleine frezen kunnen zeer verschillende eisen stellen aan dezelfde machine.
Rondloopafwijking beïnvloedt hoe de snijbelasting over de snijkanten wordt verdeeld. De conditie van de houder, de juiste montage en een geschikte grijplengte zijn daarom, naast de snijder zelf, van belang.
Controleer de opspanning, de koelvloeistofaanvoer en de spaanafvoer vóór de productie. Simuleer of verifieer op een andere manier de gereedschapsspeling en valideer vervolgens het programma onder gecontroleerde omstandigheden. Een catalogusaanbeveling wordt pas een productieproces na deze praktische controles.
Welke invloed heeft de keuze van de frees op het ontwerp en de kosten van het onderdeel?
De geometrie van een onderdeel bepaalt de toegankelijkheid van het gereedschap, en die toegankelijkheid beïnvloedt de bewerkingstijd, de nabewerking en het productierisico. Ontwerpkeuzes die stabiel snijden met het beschikbare gereedschap mogelijk maken, kunnen de productie van een onderdeel vereenvoudigen zonder de functionaliteit ervan te veranderen.
Binnenhoeken, diepe uitsparingen en ondersnijdingen
In een uitsparing, van bovenaf gezien, laat de roterende frees een interne radius achter die evenredig is aan de diameter. Een vierkante frees elimineert deze radius in de zijwandhoek niet. De scherpe hoek van de vierkante frees is gericht op een ander aspect: de overgang tussen een wand en een vlakke vloer.
Waar de functie het toelaat, kan een grotere interne hoekradius zorgen voor een stijver gereedschap en een soepeler traject. Diepe uitsparingen in combinatie met kleine hoekradii kunnen echter een lastige combinatie van kleine diameter en groot bereik opleveren.
Ondersnijdingen zorgen voor extra toegangsbeperkingen, naast het snijvlak zelf. Bespreek de invoeropening, de halsvrijheid en mogelijke aanpassingen aan de instellingen tijdens de ontwerpbeoordeling, voordat de geometrie voor productie wordt vrijgegeven.
Oppervlakteafwerking en dimensionale eisen
De frees draagt bij aan het uiteindelijke oppervlak, maar ook het gereedschapspad, de stapafstand, trillingen, slingering, slijtage en beweging van het werkstuk hebben invloed op het resultaat.
Specificeer de oppervlakteafwerking en toleranties waar het onderdeel dit vereist. Een afwerkingsstrategie moet zich richten op deze functionele oppervlakken, met een inspectiemethode die de vereisten kan controleren.
Bij gebogen oppervlakken kan het veranderen van het afwerkingsgereedschap of het bewerkingspad de resterende bewerkingssporen beïnvloeden. Bij een precisiewand is het beheersen van doorbuiging en slijtage mogelijk belangrijker dan het veranderen van de nominale vorm van de frees. Evalueer het proces aan de hand van het specifieke onderdeel.
Standaard gereedschap en totale bewerkingskosten
De aanschafprijs van het gereedschap is slechts een deel van de bewerkingskosten. Instellen, programmeren, cyclustijd, gereedschapswisselingen, inspectie en vervanging dragen allemaal bij aan de kosten van het eindproduct.
Standaardmatrijzen kunnen de voorbereidingstijd verkorten, terwijl een matrijs op maat de ontwikkelingsinspanning kan rechtvaardigen wanneer een terugkerend kenmerk of productievolume dit toelaat. Vergelijk de volledige productieprocessen, inclusief voorbereiding en productie, over de verwachte orderhoeveelheid.
Een aluminium behuizing kan bijvoorbeeld een vlakfrees gebruiken voor het montagevlak, een grotere vingerfrees voor het uitfrezen van de uitsparing en een kleiner gereedschap voor de details. Het gebruik van het kleinste gereedschap voor de gehele holte kan de bewerkingsinspanning verhogen. Door de geometrie van de uitsparing te herzien, kan het mogelijk zijn om met een stijvere frees een groter deel van het materiaal te verwijderen, terwijl de kritische details behouden blijven. Elke wijziging in de tekening moet door de technische afdeling worden goedgekeurd voordat deze in de offerte wordt opgenomen.
Voor een offerte dient u de tekening, het model, het materiaal, de hoeveelheid, de afwerking en de kritische eisen te verstrekken. Deze gegevens stellen de fabrikant in staat te beoordelen of een bepaald onderdeel speciale gereedschappen vereist of dat een praktische aanpassing van het ontwerp de productie kan vereenvoudigen.
Veelgestelde vragen
Waarom laat een freesmachine trillingssporen achter op een werkstuk?
Trillingssporen ontstaan door vibraties tijdens het snijden. Veelvoorkomende oorzaken zijn een te grote gereedschapsoverhang, een zwakke opspanning, ongeschikte snijomstandigheden en gereedschapsslijtage. Controleer eerst de stijfheid van het gereedschap en de opspaninrichting, en controleer vervolgens het toerental van de spindel, de voeding en de inschakeling van de frees. Het vervangen van de frees alleen lost het onderliggende probleem mogelijk niet op.
Wanneer is een op maat gemaakte frees de extra kosten waard?
Een op maat gemaakte frees kan de moeite waard zijn wanneer standaardgereedschappen de gewenste functionaliteit niet efficiënt kunnen produceren, of wanneer deze herhaalde bewerkingen kan combineren. Vergelijk de verwachte besparingen in bewerkingstijd en gereedschapswisselingen met de ontwikkelings-, vervangings- en onderhoudskosten over de geplande productiehoeveelheid.
Moet ik het type frees specificeren bij het bestellen van CNC-onderdelen?
Meestal niet. Geef de materiaal-, geometrie-, tolerantie-, oppervlakteafwerkings-, hoeveelheids- en inspectie-eisen op. De fabrikant kan dan de geschikte gereedschappen en bewerkingsmethoden selecteren. Specificeer een specifieke frees wanneer dit vereist is door een goedgekeurd proces, tekening of contract, en communiceer deze eis vóór de offerte.
Conclusie
Inzicht in de verschillende soorten freesgereedschappen maakt het eenvoudiger om een tekening te koppelen aan een werkbaar productieproces. Begin met de gewenste functionaliteit en evalueer vervolgens de gereedschapsgeometrie, het te bewerken materiaal, de constructie, de toegankelijkheid en de compatibiliteit met de apparatuur. Een geschikt freesgereedschap moet binnen de complete opstelling passen en het gespecificeerde resultaat leveren.
TiRapid levert precisie-CNC-bewerking voor complexe metalen en technische kunststof onderdelen. Ons team analyseert de geometrie, materiaaleisen en kritische afmetingen van het onderdeel om een praktische bewerkingsaanpak te bepalen. Stuur ons uw tekeningen, CAD-model, aantal en projectvereisten voor feedback over de productie en een offerte op maat.
















