
De spaanhoek is een van de belangrijkste geometrische kenmerken van een snijgereedschap en heeft een directe invloed op de spaanafvoer, de snijkracht, de warmteontwikkeling en de prestaties van het gereedschap. Bij verspanen kan zelfs een kleine verandering in de spaanhoek van invloed zijn op hoe gemakkelijk een materiaal te snijden is en hoe stabiel het snijproces blijft.
Inzicht in de spaanhoek is belangrijk bij het kiezen van snijgereedschappen voor verschillende materialen en bewerkingsomstandigheden. In dit artikel bekijken we de belangrijkste functies, veelvoorkomende typen en de basisfactoren die van invloed zijn op de keuze van de spaanhoek.
Wat is de hellingshoek?
De spaanhoek is een belangrijke parameter in de geometrie van snijgereedschappen. Het verwijst naar de hoek die wordt gevormd tussen het spaanvlak van het gereedschap en een referentievlak, en beschrijft een belangrijk onderdeel van de vorm van het gereedschap voor het snijden.
Om te begrijpen wat de spaanhoek is, is het handig om te beginnen met het spaanvlak. Het spaanvlak is het oppervlak van het gereedschap waarover de spanen tijdens het snijden stromen, en de spaanhoek bepaalt de richting en de mate van die spaanhoek. Hoewel het slechts één hoek in de gereedschapsgeometrie is, verandert het de manier waarop het gereedschap in contact komt met het werkstukmateriaal.
Bij het bewerken van werkstukken wordt de spaanhoek doorgaans onderverdeeld in drie basistypen: positieve spaanhoek, negatieve spaanhoek en spaanhoek van nul graden. Elk type spaanhoek beïnvloedt de balans tussen scherpte en sterkte van de snijkant. Over het algemeen zorgt een positieve spaanhoek voor gemakkelijker snijden, een negatieve spaanhoek voor een sterkere snijkant en een spaanhoek van nul graden voor een betere balans.
In de praktijk is de spaanhoek van het snijgereedschap geen vaste waarde. Deze moet worden gekozen op basis van het werkstukmateriaal, de bewerkingsmethode en de toepassing van het gereedschap. Zachtere materialen laten zich bijvoorbeeld vaak beter bewerken met een positieve spaanhoek, terwijl hardere materialen of veeleisendere bewerkingsomstandigheden een neutrale of negatieve spaanhoek vereisen.
Kortom, de spaanhoek van een snijgereedschap is een essentieel geometrisch kenmerk dat mede bepaalt hoe een gereedschap snijdt. Het vormt tevens de basis voor het begrijpen van de verschillende soorten spaanhoeken en de juiste keuze ervan bij verspaning.
Wat zijn de belangrijkste soorten hellingshoeken?
Bij verspanen wordt de spaanhoek over het algemeen onderverdeeld in drie basistypen: positieve spaanhoek , negatieve spaanhoek en spaanhoek van nul graden . Het belangrijkste verschil hiertussen zit in de richting van het spaanvlak, wat de scherpte van de snijkant, de sterkte van het gereedschap en de bewerkingsomstandigheden die het gereedschap aankan, beïnvloedt.
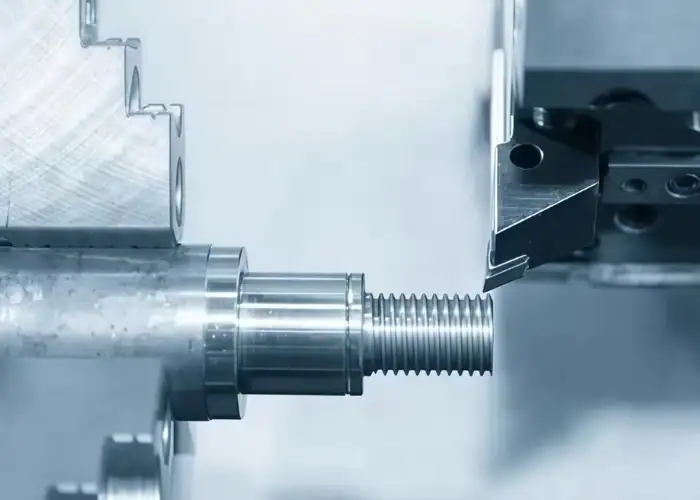
Positieve hellingshoek
Een positieve spaanhoek wordt gebruikt wanneer een soepelere snijwerking en een gemakkelijkere materiaalpenetratie belangrijk zijn. Doordat de snijkant scherper wordt, kan het gereedschap vrijer snijden en materiaal met minder weerstand verwijderen. Dit type spaanhoek wordt vaak gekozen voor zachtere materialen en bewerkingsomstandigheden waarbij snijefficiëntie en spaanafvoer van belang zijn.
- Wordt veel gebruikt voor aluminium, koper, messing en koolstofarm staal.
- Geschikt voor werkzaamheden waarbij een lagere snijweerstand vereist is.
- Helpt het gereedschap gemakkelijker in het materiaal te komen.
- Verbetert de spaanafvoer tijdens het bewerken.
- Vaak de voorkeur gegeven voor afwerking of lichte tot middelzware snijwerkzaamheden.
Negatieve hellingshoek
Een negatieve spaanhoek wordt vaak gebruikt wanneer de sterkte en stabiliteit van de snijkant belangrijker zijn dan de snijscherpte. Deze geometrie biedt de snijkant meer ondersteuning, waardoor deze zwaardere belastingen en veeleisendere bewerkingsomstandigheden aankan. Het wordt vaak gekozen voor harde materialen, voorbewerkingen en onderbroken sneden waarbij duurzaamheid cruciaal is.
- Vaak gebruikt voor gietijzer, gehard staal en moeilijk te bewerken legeringen.
- Geschikt voor voorbewerken, onderbroken sneden en zware bewerkingen.
- Biedt een sterkere randondersteuning dan een positieve hellingshoek.
- Helpt afbrokkeling van de snijkant te voorkomen bij zware snijdruk.
- Vaak de voorkeur gegeven wanneer stijfheid en duurzaamheid van het gereedschap prioriteit hebben.
Nul hellingshoek
Een spaanhoek van nul graden, ook wel neutrale spaanhoek genoemd, zorgt voor een evenwicht tussen snijscherpte en snijkantsterkte. Deze hoek wordt vaak gebruikt bij algemene bewerkingen waarbij een gematigdere gereedschapsgeometrie nodig is. Dit type spaanhoek kan stabiele snijprestaties leveren bij een breed scala aan materialen en standaard bewerkingstoepassingen.
- Wordt veelvuldig gebruikt in algemene bewerkingsprocessen.
- Geschikt voor standaardgereedschap en evenwichtige snijomstandigheden.
- Biedt een middenweg tussen scherpte en kracht.
- Helpt bij het handhaven van stabiele prestaties tijdens routinematige bewerkingswerkzaamheden.
- Vaak gekozen wanneer een praktische en veelzijdige geometrie nodig is.
Welke invloed heeft de spaanhoek op de bewerking?
De spaanhoek heeft een directe invloed op de prestaties van een snijgereedschap tijdens het bewerken. Hoewel het slechts één element van de gereedschapsgeometrie is, beïnvloedt het aanzienlijk hoe het gereedschap het materiaal binnendringt en hoe de snijkant zich gedraagt onder belasting. Daardoor kunnen verschillende spaanhoeken merkbaar verschillende snijomstandigheden en bewerkingsresultaten opleveren.
Een van de meest directe effecten van de spaanhoek is op de snijwerking zelf. Een positieve spaanhoek zorgt er over het algemeen voor dat het gereedschap gemakkelijker snijdt, wat resulteert in een scherpere en soepelere snijwerking. Daarentegen biedt een negatieve spaanhoek meer ondersteuning achter de snijkant, waardoor deze stabieler blijft onder zwaardere belastingen. Een spaanhoek van nul graden biedt een evenwichtiger situatie tussen deze twee uitersten. Hierdoor kan hetzelfde gereedschap zeer verschillend presteren, afhankelijk van de spaanhoek en de bewerkingsomstandigheden.
De spaanhoek speelt ook een belangrijke rol bij de spaanafvoer en de spaanvorming. Bij verspanen heeft de manier waarop de spanen de snijzone verlaten een grote invloed op de soepelheid en stabiliteit van het proces. Wanneer de spaanhoek goed is afgestemd op het materiaal en de bewerking, vloeien de spanen natuurlijker weg van het snijgebied. Is dit niet het geval, dan kan de spaanafvoer minder efficiënt worden, wat de procesconsistentie kan verminderen. Om deze reden beïnvloedt de spaanhoek niet alleen hoe het materiaal wordt gesneden, maar ook hoe het verwijderde materiaal zich gedraagt na de scheiding.
Een ander belangrijk effect van de spaanhoek is de invloed op de sterkte van de snijkant. Een grotere positieve spaanhoek zorgt meestal voor een scherpere snijkant, maar vermindert ook de ondersteuning achter die snijkant. Een negatieve spaanhoek snijdt mogelijk minder soepel, maar biedt over het algemeen een grotere snijkantsterkte en een betere weerstand tegen stoten. Dit is vooral belangrijk bij voorbewerkingen, onderbroken sneden en veeleisende materialen, waar de duurzaamheid van de snijkant vaak net zo belangrijk is als de snij-efficiëntie.
Vanuit een breder perspectief op de bewerking beïnvloedt de spaanhoek ook de algehele stabiliteit en geschiktheid van de snij-instelling. Een goed gekozen spaanhoek zorgt ervoor dat het gereedschap effectiever met het materiaal en de bewerkingsmethode samenwerkt, terwijl een slechte keuze de prestaties kan beperken, zelfs wanneer andere snijomstandigheden acceptabel zijn. In die zin is de spaanhoek niet de enige factor bij het bewerken, maar wel een van de belangrijkste schakels tussen gereedschapsgeometrie, materiaalgedrag en snijprestaties.
Over het algemeen beïnvloedt de spaanhoek de bewerking door de snijwerking, de spaanafvoer, de randondersteuning en de processtabiliteit. Inzicht in deze effecten maakt het gemakkelijker om een geschiktere spaanhoek te kiezen voor verschillende materialen, bewerkingen en bewerkingsdoelen.
Hoe beïnvloeden verschillende spaanhoeken de bewerkingsprestaties?
Verschillende spaanhoeken kunnen tot verschillende bewerkingsresultaten leiden, omdat ze de balans tussen snijscherpte en snijkantsterkte veranderen. Inzicht in deze verschillen helpt bij het kiezen van een meer geschikte gereedschapsgeometrie.
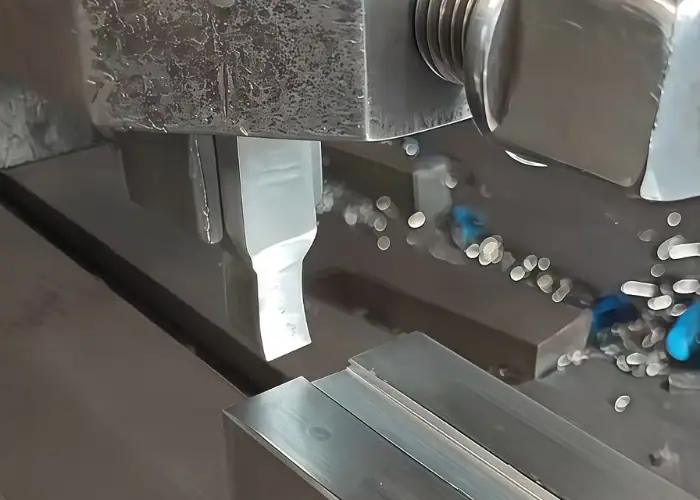
Positieve spaanhoek en snij-efficiëntie
Een positieve spaanhoek verbetert doorgaans de snij-efficiëntie doordat het gereedschap gemakkelijker in het materiaal kan doordringen. Omdat de snijkant scherper is, kan het gereedschap met minder weerstand snijden en een soepelere snijbeweging uitvoeren. Dit maakt het vaak een goede keuze voor zachtere materialen en bewerkingen waarbij een soepelere snijbeweging gewenst is.
Tegelijkertijd heeft een scherpere snijkant ook minder ondersteuning. Dit betekent dat een positieve spaanhoek minder geschikt kan zijn voor zware zaagbelastingen, onderbroken zaagsneden of situaties waarin slagvastheid belangrijk is. Het voordeel is dat het zagen gemakkelijker gaat, maar dat voordeel gaat ten koste van de snijkantsterkte.
Negatieve spaanhoek en randsterkte
Een negatieve spaanhoek wordt over het algemeen gebruikt wanneer snijkantsterkte en duurzaamheid belangrijker zijn dan snijgemak. Met meer ondersteuning achter de snijkant is het gereedschap beter bestand tegen druk, stoten en veeleisende bewerkingsomstandigheden. Dit maakt het bijzonder geschikt voor voorbewerkingen en het bewerken van hardere materialen.
Het nadeel is dat de snijbeweging doorgaans minder soepel is dan bij een positieve spaanhoek. In de praktijk betekent dit dat negatieve spaanhoeken vaak meer afhangen van de stijfheid van de machine en de stabiliteit van de opstelling. Ze worden minder gekozen voor een soepelere snijwerking en meer voor een sterkere snijkant.
Nul hellingshoek en gebalanceerde prestaties
Een spaanhoek van nul graden zorgt voor een neutralere balans tussen snijscherpte en snijkantsterkte. Het snijdt niet zo vrij als een positieve spaanhoek en legt minder nadruk op de snijkantondersteuning dan een negatieve spaanhoek. In plaats daarvan biedt het een gematigde snijconditie die goed kan werken bij algemene bewerkingstaken.
Door dit evenwicht zijn spaanhoeken van nul graden vaak nuttig in standaardtoepassingen waar stabiele en voorspelbare prestaties gewenst zijn. Ze zijn een praktische keuze wanneer het proces geen agressieve snijgeometrie of maximale snijkantsterkte vereist.
Afwegingen tussen prestaties bij praktische bewerkingstechnieken
Verschillende spaanhoeken beïnvloeden de bewerkingsprestaties op verschillende manieren, omdat ze de balans tussen gemakkelijker snijden en sterkere snijkantondersteuning veranderen. Een spaanhoek die de snijgladheid verbetert, kan de snijkantsterkte verminderen, terwijl een spaanhoek die de snijkant versterkt de snijwerking minder efficiënt kan maken.
Om die reden is de keuze van de spaanhoek altijd gebaseerd op afwegingen in plaats van vaste regels. De beste keuze hangt af van het materiaal, de bewerking en de feitelijke snijomgeving, en niet van één enkele prestatiefactor.
Keuze van de spaanhoek voor verschillende materialen
De juiste spaanhoek hangt af van de specifieke bewerkingstoepassing en niet alleen van de theorie. Verschillende materialen en bewerkingen stellen verschillende eisen aan de snijkant. Door typische voorbeelden te bekijken, wordt duidelijk waarom in sommige gevallen een positieve spaanhoek wenselijk is, terwijl in andere gevallen een meer neutrale of negatieve geometrie nodig is.
Aluminium
Aluminium is een zacht en buigzaam materiaal, waardoor het vaak beter presteert met een positieve spaanhoek. Een scherpere snijkant zorgt ervoor dat het gereedschap gemakkelijker in het materiaal doordringt en bevordert een soepelere spaanafvoer tijdens de bewerking. Dit is vooral handig wanneer het doel is om efficiënt te snijden en spaanophoping te voorkomen.
Bij veel bewerkingsprocessen voor aluminium draagt een positieve spaanhoek bij aan een soepelere snede en een beter snijgedrag. De exacte spaanhoek is echter nog steeds afhankelijk van het gereedschapsontwerp, de snijparameters en de gewenste oppervlaktekwaliteit.
Koper
Koper is een relatief zacht en buigzaam materiaal, waardoor het vaak goed reageert op een positieve spaanhoek. Een scherpere snijkant helpt de snijweerstand te verminderen en zorgt ervoor dat het gereedschap het materiaal schoner afsnijdt. Dit is nuttig voor een soepelere snijwerking en een betere spaanafvoer, vooral in toepassingen waar oppervlaktekwaliteit en dimensionale consistentie belangrijk zijn.
Bij het bewerken van koper moet bij de keuze van de spaanhoek ook rekening worden gehouden met de neiging van het materiaal tot vervorming en het produceren van continue spanen. In veel gevallen draagt een positieve spaanhoek bij aan een beter snijgedrag, maar de exacte keuze hangt nog steeds af van de gereedschapsgeometrie, de snijparameters en de specifieke koperlegering die wordt bewerkt.
Roestvast staal
Roestvrij staal is over het algemeen lastiger te bewerken omdat het een hogere snijweerstand kan genereren en de snijkant zwaarder kan belasten. In dit geval moet bij de keuze van de spaanhoek vaak een balans worden gevonden tussen snijvermogen en snijkantsterkte. Afhankelijk van de kwaliteit en de toepassing kan een positieve spaanhoek de snijwerking verbeteren, maar een meer gematigde geometrie heeft vaak de voorkeur om de stabiliteit te behouden.
Bij roestvrij staal hangt de optimale spaanhoek meestal af van het doel van de bewerking: een soepelere snede of een sterkere randondersteuning. In veel gevallen is een neutrale of zorgvuldig gecontroleerde positieve spaanhoek een praktische keuze.
Gietijzer
Gietijzer is brosser dan aluminium of roestvrij staal en reageert vaak beter op een spaanhoek van nul of negatief. Bij het bewerken van gietijzer is de sterkte van de snijkant meestal belangrijker dan een zeer scherpe snijwerking. Een sterkere snijkant zorgt ervoor dat het gereedschap stabiel blijft en vermindert het risico op afbrokkeling onder belasting.
Daarom wordt bij de bewerking van gietijzer vaak een meer conservatieve spaanhoek gebruikt. Dit type geometrie draagt bij aan een langere levensduur en stabiele snijprestaties, met name bij voorbewerken of andere veeleisende bewerkingen.
Kunststof onderdelen
Bij kunststof onderdelen is vaak een andere aanpak nodig voor de keuze van de spaanhoek, omdat het materiaal doorgaans zachter, warmtegevoeliger en gemakkelijker te vervormen is dan metaal. In veel gevallen heeft een positieve spaanhoek de voorkeur, omdat een scherpere snijkant de snijweerstand kan verminderen en het gereedschap helpt het materiaal schoner te bewerken. Dit is vooral nuttig om smelten, scheuren, bramen of een slechte oppervlakteafwerking tijdens de bewerking te voorkomen.
Bij veel kunststofbewerkingsprocessen draagt een positieve spaanhoek bij aan een betere snijgladheid en spaanafvoer. De uiteindelijke keuze hangt echter nog steeds af van het type kunststof, de scherpte van het gereedschap, de warmtebeheersing en de vereiste nauwkeurigheid van het werkstuk.
Keuze van de hellingshoek voor verschillende werkzaamheden
De spaanhoek wordt niet alleen beïnvloed door het materiaal, maar ook door het type bewerking. Zelfs bij hetzelfde werkstukmateriaal kunnen afwerking en voorbewerken een ander snijkantgedrag vereisen, wat betekent dat de meest geschikte spaanhoek ook kan variëren.
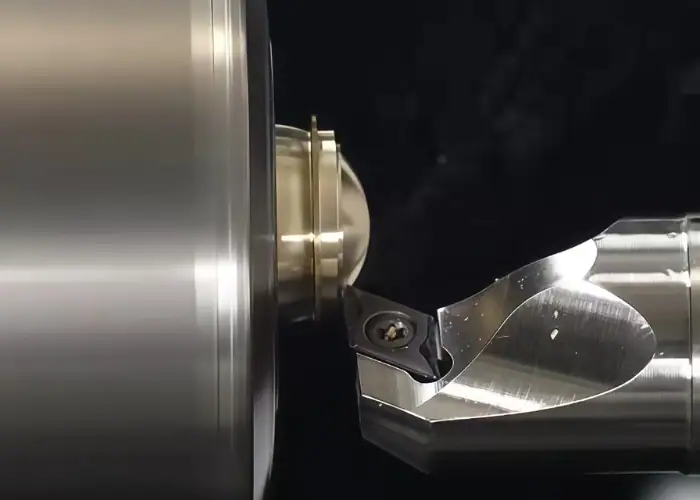
Afwerkingen
Bij nabewerking ligt de focus meestal op een soepeler snijgedrag en een consistentere oppervlaktevorming. Om die reden wordt vaak de voorkeur gegeven aan een positieve spaanhoek, vooral wanneer het materiaal een vrijere snijwerking toelaat. Een scherpere snijkant kan het gereedschap helpen schoner te snijden en onnodige verstoring van het afgewerkte oppervlak te verminderen.
Dat gezegd hebbende, betekent afwerken niet altijd dat de meest positieve spaanhoek mogelijk moet worden gebruikt. De uiteindelijke keuze hangt nog steeds af van het materiaal, het gereedschap en de stabiliteit van de bewerkingsopstelling.
Ruwe bewerkingen
Voorbewerkingen stellen doorgaans hogere eisen aan de sterkte van de snijkant en de processtabiliteit. Omdat het gereedschap vaak meer materiaal verwijdert onder een zwaardere belasting, is een spaanhoek van nul of negatief doorgaans geschikter. Dit zorgt ervoor dat de snijkant sterker blijft en beter ondersteund wordt tijdens agressief snijden.
Bij voorbewerken is het doel niet alleen om efficiënt materiaal te verwijderen, maar ook om het gereedschap stabiel te houden onder belasting. Daarom wordt bij de keuze van de spaanhoek voor voorbewerken vaak de voorkeur gegeven aan sterkte en duurzaamheid boven een soepelere snijwerking.
Wat zijn de voor- en nadelen van verschillende hellingshoeken?
Elke spaanhoek biedt een andere balans tussen snijgemak en snijkantsterkte. Omdat de bewerkingsomstandigheden zo sterk kunnen variëren, hangt de meest geschikte keuze vaak af van de specifieke taak. Door de voor- en nadelen van elk type te bekijken, wordt de keuze van de spaanhoek praktischer en beter onderbouwd.
| Hellingshoektype | Voordelen | Nadelen |
| Positieve hellingshoek | Gemakkelijker snijden, lagere snijweerstand, soepelere spaanafvoer, geschikt voor zachtere en meer buigzame materialen, vaak voordelig voor afwerking. | Zwakkere randondersteuning, minder geschikt voor zware lasten, gevoeliger voor stoten, kan gemakkelijker slijten of afbrokkelen onder zware omstandigheden. |
| Negatieve hellingshoek | Sterkere snijkant, betere slagvastheid, geschikt voor ruw en onderbroken snijden, presteert goed in harde of moeilijk te bewerken materialen, zorgt voor een langere levensduur van de snijkant. | Hogere snijweerstand, minder vrije snijwerking, vereist mogelijk een grotere machine-stijfheid, niet altijd ideaal voor soepel snijden van zachte materialen. |
| Nul hellingshoek | Een goede balans tussen snijscherpte en snijkantsterkte, geschikt voor algemene bewerkingstaken, stabiele en voorspelbare prestaties, bruikbaar in standaardtoepassingen. | Snijdt minder soepel dan een positieve spaanhoek, biedt minder randondersteuning dan een negatieve spaanhoek en is mogelijk minder geschikt voor specialistische bewerkingstaken. |
Over het algemeen geldt dat positieve spaanhoeken het snijden vergemakkelijken, negatieve spaanhoeken een sterkere snijkantondersteuning bieden en een spaanhoek van nul graden een meer gebalanceerde optie is. De beste keuze hangt af van of de bewerkingstaak een soepeler snijproces, een grotere duurzaamheid of meer veelzijdige algehele prestaties vereist.
Veelgemaakte fouten bij het kiezen van de hellingshoek
Het kiezen van een verkeerde spaanhoek kan de snij-efficiëntie verminderen, de betrouwbaarheid van de snijkant aantasten en het bewerkingsproces minder stabiel maken. Inzicht in de meest voorkomende fouten helpt slechte gereedschapsprestaties te voorkomen en leidt tot een effectievere spaanhoekselectie onder reële bewerkingsomstandigheden.
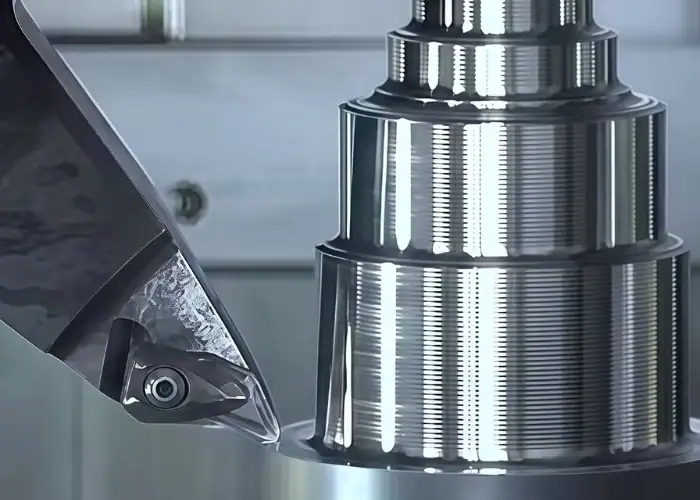
Ervan uitgaande dat een scherpere rand altijd beter is.
Een veelgemaakte fout is de aanname dat een positievere spaanhoek altijd de betere keuze is, omdat het snijden daardoor gemakkelijker wordt. Hoewel een scherpere snijkant de snijwerking kan verbeteren, vermindert het ook de ondersteuning achter de snijkant. Onder veeleisende omstandigheden kan dit het gereedschap kwetsbaarder maken voor afbrokkeling of instabiliteit.
Het werkstukmateriaal negeren
De spaanhoek moet altijd afgestemd zijn op het te bewerken materiaal. Een geometrie die goed presteert op aluminium is mogelijk niet geschikt voor gietijzer of gehard staal. Het kiezen van een spaanhoek zonder rekening te houden met het materiaalgedrag kan leiden tot slechte snijprestaties en een verminderde betrouwbaarheid van het gereedschap.
Toezicht houden op de bewerkingsoperatie
Een andere veelgemaakte fout is het kiezen van de spaanhoek uitsluitend op basis van het materiaal en niet op basis van het type bewerking. Nabewerken, voorbewerken en onderbroken snijden stellen zeer verschillende eisen aan de snijkant. Zelfs bij hetzelfde materiaal kan de optimale spaanhoek variëren, afhankelijk van hoe het gereedschap wordt gebruikt.
Het verwaarlozen van de stijfheid van de machine en de stabiliteit van de opstelling.
Een spaanhoek die goed werkt in een stijve en stabiele opstelling, presteert mogelijk niet even goed in een minder stabiele omgeving. Het negeren van de stijfheid van de machine, de kwaliteit van de klemming of de algehele opstelling kan de gekozen geometrie minder effectief maken. In sommige gevallen kan dit zelfs leiden tot trillingen of voortijdige beschadiging van de snijkant.
Het behandelen van de hellingshoek als een geïsoleerde factor
De spaanhoek mag niet op zichzelf worden beoordeeld. Deze werkt samen met het gereedschapsmateriaal, de coating, de randvoorbereiding, de geometrie van het wisselplaatje en de snijparameters. Door alleen naar de spaanhoek te kijken zonder rekening te houden met de volledige bewerkingsopstelling, wordt vaak een onvolledige beslissing genomen.
Hoe kies je de juiste hellingshoek?
Het kiezen van de juiste spaanhoek is niet zomaar een kwestie van positief, negatief of nul spaanhoek selecteren op basis van een vaste regel. Het vereist een evenwichtige afweging van materiaaleigenschappen, bewerkingsmethode, snijomstandigheden en productiedoelen.
Overwegingen met betrekking tot werkstukmateriaal
De juiste spaanhoek kiezen begint met het materiaal van het werkstuk. Zachtere en meer buigzame materialen, zoals aluminium, koper en zacht staal, reageren doorgaans beter op een positieve spaanhoek. Een scherpere snijkant zorgt ervoor dat het gereedschap vrijer snijdt en dat de spanen soepeler worden afgevoerd. Hardere of brozere materialen vereisen daarentegen vaak een scherpere snijkant, waardoor een spaanhoek van nul of negatief in veel gevallen geschikter is.
Bedieningsgebaseerde selectie van de hellingshoek
De bewerkingsmethode speelt ook een belangrijke rol bij de keuze van de spaanhoek. Nabewerkingen profiteren vaak van een spaanhoek die zorgt voor een soepelere snede en een stabielere materiaalafvoer. Voorbewerken, onderbroken snijden of diepere sneden belasten de snijkant doorgaans meer, waardoor een meer conservatieve spaanhoek vaak de voorkeur heeft. Dit betekent dat voor hetzelfde materiaal verschillende spaanhoeken nodig kunnen zijn, afhankelijk van de bewerking.
Machinestijfheid en snijomstandigheden
De spaanhoek moet ook worden gekozen op basis van de snijomgeving. Een stijve machine, stabiele opspanning en een goed ondersteunde opstelling bieden doorgaans meer flexibiliteit in de gereedschapsgeometrie. Wanneer de stijfheid van de machine echter beperkt is of de opstelling minder stabiel, kan een te agressieve spaanhoek het proces gevoeliger maken voor trillingen of beschadiging van de snijkant. In dergelijke situaties is een meer gebalanceerde of sterkere snijkantgeometrie vaak een betere keuze.
De spaanhoek selecteren op basis van het bewerkingsdoel.
De uiteindelijke keuze van de spaanhoek moet ook aansluiten bij het bewerkingsdoel. Als de prioriteit ligt bij gemakkelijker snijden en minder weerstand, kan een positievere spaanhoek de voorkeur hebben. Als het doel een sterkere snijkantondersteuning, betere duurzaamheid of stabielere prestaties onder belasting is, kan een neutrale of negatieve spaanhoek effectiever zijn. In de praktijk wordt de spaanhoek niet alleen gekozen op basis van het materiaal, maar ook op basis van wat het bewerkingsproces het meest vereist.
Het balanceren van de volledige bewerkingsopstelling
Bij daadwerkelijke bewerkingen werkt de spaanhoek niet op zichzelf. Deze interacteert met het gereedschapsmateriaal, de coating, de snijkantvoorbereiding, de geometrie van het wisselplaatje en de snijparameters. Daarom is de beste keuze niet simpelweg de scherpste of de sterkste hoek. Het is de hoek die het meest effectief past bij de complete bewerkingsopstelling.
Veelgestelde vragen
Hoe bepaal je de hellingshoek?
De spaanhoek wordt bepaald door de hoek te meten tussen het spaanvlak van het gereedschap en een referentievlak ten opzichte van het te bewerken oppervlak of de snijrichting. In de praktijk hangt de keuze af van het materiaalsoort, de snijbelasting en de bewerking. Voor zachtere materialen worden vaak positieve spaanhoeken van ongeveer +5° tot +20° gebruikt, terwijl voor hardere materialen waarden van 0° tot -10° worden gebruikt. De juiste waarde moet een balans bieden tussen snijgemak, spaanafvoer en snijkantsterkte.
Wat is de normale hellingshoek?
Er bestaat geen universele spaanhoek die geschikt is voor alle bewerkingstaken. Bij algemene bewerkingen ligt een gangbaar bereik rond de 0° tot +15°. Voor kneedbare materialen zoals aluminium kan dit rond de +10° tot +20° liggen, terwijl het voor harde materialen of onderbroken sneden tussen de 0° en -10° kan liggen. In de praktijk is de normale spaanhoek het bereik dat het beste past bij het materiaal, het gereedschap en de snijomstandigheden.
Wat is de beste hellingshoek voor staal?
De optimale spaanhoek voor staal hangt af van de staalsoort en de bewerkingsmethode. Voor zacht staal of koolstofarm staal is een positieve spaanhoek van ongeveer +5° tot +15° vaak effectief, omdat dit zorgt voor een soepeler snijproces en een betere spaanafvoer. Voor harder staal of voorbewerkingen kan een hoek van 0° tot -5° een betere snijkantondersteuning bieden. In veel staalbewerkingsprocessen is een matige positieve spaanhoek het meest praktische uitgangspunt.
Wat gebeurt er als de hellingshoek toeneemt?
Naarmate de spaanhoek groter wordt, wordt de snijkant scherper en snijdt het gereedschap doorgaans gemakkelijker. Dit kan de snijweerstand verminderen, de spaanafvoer verbeteren en het benodigde vermogen verlagen. Een grotere spaanhoek vermindert echter ook de ondersteuning achter de snijkant, wat de snijkantsterkte kan verzwakken en het risico op afbrokkeling onder zware belasting kan vergroten. Over het algemeen verbetert een grotere spaanhoek het snijgemak, maar vermindert het de duurzaamheid.
Conclusie
De spaanhoek is een essentieel onderdeel van de geometrie van een snijgereedschap, omdat deze de snijwerking, de spaanafvoer, de snijkantsterkte en de bewerkingsstabiliteit beïnvloedt. Omdat positieve, negatieve en nul spaanhoeken elk een eigen functie hebben, hangt de juiste keuze af van het materiaal, de bewerkingsmethode, de snijomstandigheden en het productiedoel. Inzicht in de spaanhoek helpt bij het verbeteren van de gereedschapskeuze, de bewerkingsefficiëntie en de algehele snijprestaties.
Bij TiRapid bieden we precisie-CNC-bewerkingen voor maatwerkonderdelen en productieprojecten. Zo helpen we klanten bij het realiseren van consistente kwaliteit, snelle doorlooptijden en betrouwbare productieondersteuning, van prototype tot serieproductie.
















