In industrieel ontwerp en hoogwaardige productie staat polytetrafluorethyleen (PTFE) bekend als de "koning onder de kunststoffen" vanwege zijn uitstekende temperatuurbestendigheid, niet-kleverigheid en chemische inertie. CNC-bewerking is echter niet eenvoudig. Vanwege het zachte materiaal, de lage stijfheid en het trekvaste karakter tijdens het snijden, zullen veel ingenieurs problemen ondervinden zoals een moeilijke precisiecontrole en een slechte oppervlaktekwaliteit tijdens de productie. Dit artikel begint met de basiseigenschappen van PTFE, gecombineerd met mijn verwerkingservaring in de medische, halfgeleider-, elektrotechnische en andere industrieën, om systematisch uit te leggen of PTFE CNC-verwerkbaar is, hoe het verwerkt moet worden, welke problemen zich kunnen voordoen en hoe het toegepast moet worden. Dit biedt u een systematische en praktische handleiding voor verwerking.
Wat IPTFE
Polytetrafluorethyleen (PTFE) is een polymeer fluorkunststof. In veel projecten waaraan ik heb meegewerkt en die een hoge reinheid, corrosiebestendigheid en isolatie vereisen, wordt PTFE vaak gebruikt vanwege de uitstekende fysische en chemische eigenschappen. Het is een lineair polymeer, gevormd door de polymerisatie van tetrafluorethyleenmonomeren, en heeft een extreem hoge moleculaire stabiliteit en inertheid. Als thermoplastisch materiaal kan het, hoewel het niet via de gebruikelijke smeltverwerking kan worden gevormd, efficiënt CNC-gedraaid en gefreesd worden en wordt het veel gebruikt in afdichtings-, isolatie- en chemische corrosiebestendigheidsscenario's.
De moleculaire keten van PTFE bestaat uit een groot aantal koolstof-fluorbindingen en de koolstof-fluorbindingsenergie bedraagt maar liefst 485 kJ/mol, wat een van de meest stabiele verbindingen van alle kunststoffen is. Dit maakt PTFE uitstekend bestand tegen hoge temperaturen en chemische corrosie.
Het blijft stabiel presteren tussen -180°C en 260°C, smelt niet en ondergaat pas thermische ontleding bij ongeveer 327°C. Hierdoor is het geschikt voor extreme omgevingen zoals plasma-etsen, ultrahoog vacuümapparatuur, etc.
In medische projecten heb ik PTFE gebruikt voor de kerncomponenten van infuusventielen. Het niet-klevende oppervlak en de biocompatibiliteit maken het tot het voorkeursmateriaal voor wegwerpartikelen. In halfgeleiderapparatuur heb ik PTFE ook gebruikt voor de bekleding van plasmareactoren. Na 6 maanden gebruik was er geen sprake van duidelijke corrosie of prestatievermindering.
Bovendien heeft PTFE een diëlektrische sterkte van 60-100 kV/mm, een volumeweerstand van meer dan 10¹⁸ Ω·cm en vrijwel geen vochtopname, waardoor het een ideaal isolatiemateriaal is. Het is dan ook geschikt voor kritieke taken in hoogfrequente communicatie, hoogspanningsnetwerken en chemische reactieomgevingen.
Kortom, PTFE is geen gewone "technische kunststof". Het presteert extreem goed op meerdere vlakken: thermisch, chemisch, mechanisch en elektrisch. Zolang het project de "extreme betrouwbaarheid" van het materiaal vereist, is PTFE voor mij meestal de eerste keuze.
Wat Are The CENMERKEN Of PTFE Materialen
In mijn jarenlange ervaring met verwerkingsprojecten is polytetrafluorethyleen (PTFE) altijd een van de meest complete en stabiele technische kunststoffen geweest. Het heeft diverse voordelen, zoals een hoge temperatuurbestendigheid, een extreem lage wrijvingscoëfficiënt, een sterke antikleefwerking en een extreem hoge corrosiebestendigheid. Het is met name geschikt voor toepassingen die een hoge isolatiewaarde, lage slijtage of chemische bestendigheid vereisen. Vergeleken met gangbare materialen zoals PA, PEEK, POM, enz. is PTFE stabieler in extreme omgevingen en is het een belangrijk materiaal dat ik herhaaldelijk kies voor projecten in de medische, halfgeleider- en voedselindustrie.
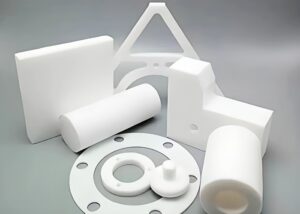
Hoge Temperature Rweerstand (-180°C tot 260°C)
PTFE heeft een uitstekende thermische stabiliteit en behoudt zijn mechanische eigenschappen langdurig bij temperaturen tussen -180 °C en 260 °C. De ontledingstemperatuur is ongeveer 327 °C en het materiaal carboniseert direct in plaats van te smelten. Deze eigenschap stelt me in staat om te werken aan projecten met betrekking tot hogetemperatuurklepzittingen, hittebestendige afdichtingen, enz. zonder me zorgen te hoeven maken over verweking en vervorming van het materiaal door temperatuurstijging.
Ik heb ooit een PTFE-afdichting getest in een project voor thermisch beheer van batterijen. Na 240 uur continu draaien bij een temperatuur van 100 °C bedroeg de maatverandering minder dan 0.01%, wat volledig voldeed aan de thermische stabiliteitseisen.
Wrijving Coefficient As Low As 0.04
De wrijvingscoëfficiënt van PTFE is ongeveer 0.04, wat een van de laagste is onder bekende vaste materialen. Het behoudt een extreem lage slijtage, zelfs zonder smering. Deze eigenschap maakt het veelgebruikt in toepassingen met lage wrijving, zoals glijders, geleiderails en klepkernen. Een partij glijrails voor automatische vulmachines die ik verwerkte, had na 3 miljoen keer draaien nog steeds een glad oppervlak zonder krassen, wat veel beter is dan PE- of nylonmaterialen.
Sterke Nop-Steek Ptouwachtig, Ezo To Cleunen
PTFE heeft een extreem lage oppervlakte-energie en vrijwel geen enkele substantie kan zich er langdurig aan hechten, waardoor het ook uitstekende antiaanbakeigenschappen heeft. Ik heb PTFE gebruikt als contactoppervlakmateriaal in de voedingsmiddelenindustrie. Zelfs in omgevingen met veel suiker en olie zijn reiniging en onderhoud uiterst eenvoudig, waardoor de reinigingsfrequentie van de apparatuur afneemt.
Chemical Izenuwachtigheid And Soplosmiddel Rslijst
PTFE heeft een uitstekende chemische stabiliteit tegen vrijwel alle zuren, basen, alcoholen, ketonen en organische oplosmiddelen. De koolstof-fluorbinding in de moleculaire structuur is zeer stabiel, waardoor het geschikt is voor gebruik in zeer corrosieve media. Bij de renovatie van een waterstoffluoride-toevoersysteem hebben we gekozen voor PTFE-pakkingen, die een jaar lang continu in bedrijf zijn geweest zonder lekkage of corrosie.
Elektra Insulation Pigenschappen And Dielectrisch Skracht
PTFE heeft een diëlektrische sterkte van 60-100 kV/mm en een volumeweerstand van 10¹⁸ Ω·cm, waardoor het een onmisbaar isolatiemateriaal is in hoogfrequente elektrische en hoogspanningssystemen. Ik heb het gebruikt in isolatiebeugels voor hoogspanningsvoedingen, die continu 22 kV spanning kunnen voeren zonder doorslag, wat de doorslagspanning van gewone kunststoffen ruimschoots overtreft.
Eten Gscheert, Biocompatibel
Zuiver PTFE is niet-giftig en geurloos, voldoet aan de FDA- en USP Klasse VI-normen en is geschikt voor contactonderdelen in voedingsmiddelen- en medische apparatuur. In een project voor een medische pomp eiste de klant dat de getransporteerde vloeistof niet in contact zou komen met opgeloste stoffen. We kozen voor PTFE voor de productie van de vloeistofleidingconnector en hebben alle ISO 10993-biocompatibiliteitstesten doorstaan. Kortom, de kerneigenschappen van PTFE zijn niet alleen "temperatuurbestendigheid" en "anti-aanhechting", maar ook de uitstekende prestaties op vier vlakken: hitte, elektriciteit, kracht en chemie. Van alle technische kunststoffen is het naar mijn mening een van de meest geschikte materialen voor "extreme werkomstandigheden".
Kan PTFE Be Pverwerkt Bmijn CNC
Ja, PTFE kan met een CNC-machine worden bewerkt en in mijn huidige bedrijf is het een van de conventioneel verwerkbare materialen geworden. Toegegeven moet echter worden dat PTFE, vergeleken met technische kunststoffen zoals POM en PEEK, veel moeilijker te verwerken is. Omdat het zacht, glad en gemakkelijk te vervormen is, vereist CNC-bewerking speciale aanpassingen aan de apparatuur, gereedschappen en verwerkingsparameters om een ideale maatnauwkeurigheid en oppervlaktekwaliteit te verkrijgen.
PTFE FOrms Suitvoerbaar For Pverwerken (Rkansen, S(heet)
In de eigenlijke bewerking kies ik meestal voor PTFE-staven met een diameter van φ10–φ300 mm of platen met een dikte van 2–50 mm als plaatmateriaal. PTFE is zeer flexibel en niet geschikt voor te dunne of te lange constructies, vooral omdat het gevoelig is voor trillingen en vervorming tijdens het draaien. Door de klemopening in te kapselen, kan ik effectief klemsporen en inkepingen voorkomen en de materiaalbenutting verbeteren.
Haalbaarheid ANALYSE Of Tdraaien, Mziek zijn And Drillen
PTFE kan worden gebruikt voor conventioneel CNC-draaien, vlakfrezen en diepgatboren. Bij het draaien gebruik ik doorgaans een grotere radius van de freespunt (≥0.4 mm) om de snijspanning te verminderen. Bij het frezen is het aan te raden een dubbelzijdig of driezijdig gereedschap te gebruiken om de snijdruk per eenheid te verlagen. Voor het boren heb ik een hardmetalen boor met een diameter van 2.0 mm gebruikt om een 15 mm diep doorlopend gat te maken, in combinatie met een aanloop- en terugtrekverhouding van 1:5, wat effectief "meetrekken" en "inzakken" voorkomt.
Effect Of Different GRades Of PTFE On Pverwerkbaarheid (Fgeil Vs Puur)
Ik wil u eraan herinneren dat er grote verschillen zijn in verwerkingsprestaties tussen verschillende PTFE-kwaliteiten. Zuiver PTFE is zacht, gemakkelijk te vervormen en heeft een goede oppervlaktekwaliteit, maar moeilijk te controleren afmetingen. De hardheid, stijfheid en thermische uitzettingsstabiliteit van glasvezel-, koolstof- of bronsgevuld PTFE zijn echter aanzienlijk verbeterd, evenals de verwerkingsnauwkeurigheid. Ik heb met succes een batch precisiepositioneringsringen van ±0.02 mm verwerkt met 25% glasvezelversterkt PTFE. Later hebben klanten ze gebruikt in plasma-etsmachines en de stabiliteit overtrof de verwachtingen.
Kortom, hoewel PTFE bepaalde verwerkingsuitdagingen kent, is CNC-bewerking, zolang de juiste materiaalspecificaties, gereedschapstypen en procesparameters worden gekozen, volledig haalbaar en is het verwerkingseffect stabiel en herhaalbaar. Voor onderdelen met een hoge corrosiebestendigheid, lage wrijving en hoge isolatie-eisen is CNC-bewerkt PTFE nog steeds een van de eerste keuzes.
Wat To Pay Aaandacht To Wkip Pverwerking van PTFE
De meest voorkomende problemen die ik tegenkom bij PTFE-verwerkingsprojecten zijn feedback van klanten over "ruw oppervlak", "maatafwijking" of "inzakken van de materiaalrand en draadtrekken". Deze verschijnselen worden veroorzaakt door de lage hardheid, hoge elasticiteit en thermische vervormingseigenschappen van PTFE. Hoewel PTFE een zeer geschikt materiaal is voor isolatie, corrosiebestendigheid en lage wrijving, moet er bij CNC-bewerking speciale aandacht worden besteed aan gereedschappen, snelheden, koeling en klemmethoden. Anders ontstaan er problemen zoals onstabiele nauwkeurigheid, verbleking van het oppervlak of een hoog afvalpercentage. Gebaseerd op mijn ervaring in de massaproductie van medische afdichtringen en elektrische isolatieblokken, kan PTFE, mits de juiste parameters beheerst worden, ook stabiel en efficiënt in batches worden verwerkt.
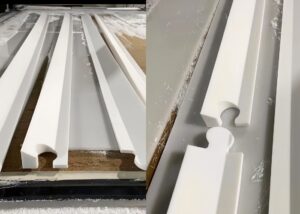
Gereedschap Sverkiezing (Carbide V(s PCD)
Ik raad het gebruik van ultrafijnkorrelig hardmetaal of PCD-gereedschap (polykristallijn diamant) aan, vooral bij het continu verwerken van grote hoeveelheden. PCD heeft een betere slijtvastheid en kan meer dan 10 uur meegaan. Een scherpe gereedschapspunt (aanbevolen radius van 0.2-0.4 mm) kan de snijweerstand verminderen en afbrokkeling of braamvorming van het materiaal voorkomen. Bij gebruik van een standaard stalen gereedschap, zelfs als dit niet met PTFE is gevuld, zal het zaagblad snel bot worden, wat resulteert in borstelen of een pluizig oppervlak.
verwerkingsoplossingen Sgeplast And Feed Seeld Raanbevelingen
PTFE kan niet met hoge snelheden worden gesneden. Ik regel de spindelsnelheid meestal tussen de 400 en 800 tpm en stel de voeding in op 0.05-0.15 mm/omwenteling. De snijdiepte mag niet meer dan 0.5 mm per keer bedragen, vooral niet bij het bewerken van dunne wanden of kleine onderdelen. Voor een hogere oppervlaktekwaliteit kunt u de voeding verlagen naar 0.03 mm/omwenteling en meerdere lichte sneden maken.
Hoe To Ropvoeden Materiaal Drauw And Deformatie
PTFE is gemakkelijk te trekken wanneer het gereedschap is uitgesneden. Ik gebruik de combinatie van "snel spaanbrekend gereedschap + gereedschap met negatieve spaanhoek" om de treklengte te verkorten. Voor precisieconstructies gebruik ik flexibele elastische fixatiemiddelen met een lage klemkracht of siliconencoating om het werkstuk te fixeren en zo indrukking of extrusievervorming door de fixatie te voorkomen. De koelmethode kan ook worden gewijzigd in luchtkoeling of windkoeling om microscheuren te voorkomen die ontstaan door ongelijkmatige thermische krimp door vloeistofkoeling.
Oppervlak FInish Controle- Tips
PTFE heeft goede "zelfsmerende" eigenschappen, waardoor er tijdens het snijden gemakkelijk kleine deeltjes op het oppervlak achterblijven. Ik gebruik meestal een fijnfrees van 0.2R met een voeding van 0.05 mm en vervolgens een snelle scan van het oppervlak met hoge snelheid, zodat de oppervlakte een Ra-waarde van < 1.6 μm bereikt . Dit voldoet aan de eisen van de medische en elektronica-industrie. Als er borstelsporen verschijnen, gebruik ik een lichte polijst- of ontbraambewerking om het oppervlak egaler en verfijnder te maken.
Kortom, hoewel PTFE-bewerking moeilijk is, kan CNC-precisiebewerking met een hoge opbrengst worden bereikt, zolang de gereedschapsscherpte, snijparameters en klemspanning goed onder controle zijn. Mijn ervaring is dat wetenschappelijke verwerkingstechnologie de instabiliteit van PTFE beheersbaar kan maken en kan aanpassen aan de afmetingen en prestatie-eisen van hoogwaardige toepassingen.
Wat Are The CEMEENSCHAPPELIJKE Pproblemen In PTFE PEHANDELING
Zelfs in ervaren verwerkingsbedrijven zijn PTFE-onderdelen gevoelig voor maatafwijkingen, oppervlakteruwheid en zelfs afkeuring. Dit komt doordat PTFE door zijn lage stijfheid, hoge thermische uitzettingscoëfficiënt (ongeveer 120 × 10⁻⁶/°C) en extreem vervormbare structuur zeer gevoelig is voor snijparameters en omgevingsveranderingen. In de projecten waarvoor ik verantwoordelijk ben, met name bij de batchverwerking van medische afdichtingen, elektronische isolatieblokken en corrosiebestendige pakkingen, ben ik vrijwel al deze problemen zelf tegengekomen. Hieronder staan de vier meest voorkomende problemen die ik heb samengevat, samen met de bijbehorende oplossingen.
Oorzaken And Soplossingen For Size Dvlucht
PTFE heeft een hoog elastisch herstelvermogen en zal tijdens de verwerking "rebound" veroorzaken door extrusie van het gereedschap, waardoor de gemeten maat uiteindelijk niet meer overeenkomt met de programmamaat. Wanneer ik klepzittingen verwerk met een nauwkeurigheid van ±0.02 mm, "vergroot" ik de maat vaak met 0.03 mm vóór de proefmontage om een stabiele krimp na afkoeling te garanderen. Bovendien kunnen het gebruik van klemmen met een lage klemkracht en meerdere lichte sneden maatafwijkingen door thermische vervorming effectief verminderen.
Veelgestelde Mmanifestaties And TEHANDELING Methoden Of Rdoorgedreven Sppervlakte
Verbleking, bramen en zelfs "borstelen" zijn veelvoorkomende verschijnselen bij de bewerking van PTFE, met name bij frezen en uitwendig draaien. Als het gereedschap niet scherp genoeg is, de snijtemperatuur te hoog is of de spaanafvoer niet soepel verloopt, kan de oppervlakteruwheid Ra 3.2 μm overschrijden. Ik gebruik meestal PCD-gereedschappen in combinatie met droog frezen en een lage voeding (<0.05 mm/omwenteling) voor de afwerking van de laatste 0.1 mm laag. Hiermee kan ik vaak stabiel een oppervlaktekwaliteit bereiken die lager is dan Ra 1.6 μm.
Oorzaken And Pherziening Methoden Of Materiaal Crekken And Deformatie
Hoewel PTFE taai is, kan het gemakkelijk spanningsconcentratie veroorzaken wanneer het te strak wordt vastgeklemd of lokaal oververhit raakt, wat leidt tot scheuren en vervorming van dunwandige onderdelen. Zo kwam ik eens een PTFE-ring met een diameter van 25 mm tegen die in het boorgat scheurde. Na een hercontrole bleek dat de klemdruk te hoog was en de voedingssnelheid te hoog. Om dit soort problemen aan te pakken, raad ik aan om zachte rubberen/siliconenklemmen te gebruiken en spiraal- of trapsgewijs te boren om de momentane snijkrachten te verminderen, wat vooral geschikt is voor het bewerken van inwendige gaten.
“Sanering” Ttechnieken After Pproblemen Ovoorkomen Dijdens PEHANDELING
Als er tijdens de bewerking problemen optreden, zoals maatafwijkingen en oppervlaktebramen, kunnen deze soms worden verholpen door nabewerking, licht polijsten of gereedschapswissels. Voor licht geborstelde oppervlakken gebruik ik vaak sponsschuren en handmatig polijsten op lage snelheid om de oorspronkelijke structuur en functie van de onderdelen te verbeteren en te behouden. Als de functionele onderdelen niet gepolijst kunnen worden, is het noodzakelijk om de programmaparameters opnieuw aan te passen en opnieuw te beginnen met het onbewerkte materiaal.
Over het algemeen is de moeilijkheid bij het verwerken van PTFE niet "kan niet verwerkt worden", maar "hoe risico's te beheersen". Het beheersen van de materiaalgedragseigenschappen, het afstemmen van redelijke parameters en flexibele bevestigingssystemen zijn mijn gebruikelijke aanpak bij het aanpakken van dergelijke problemen. Dit zijn tevens de belangrijkste vaardigheden van een gekwalificeerde CNC-fabriek om PTFE-onderdelen in batches te leveren.
In Whoed Inindustrieën Ceen PTFE Be Udorst
PTFE wordt veel gebruikt in veeleisende sectoren zoals de medische, halfgeleider-, voedingsmiddelen- en elektrotechnische industrie vanwege de uitstekende corrosiebestendigheid, isolatie, lage wrijving en hoge reinheid. Ik gebruik PTFE vaak in mijn projecten om afdichtingen, transportrails, plasma-etsbeugels, hoogfrequente isolatiestructuren en andere onderdelen voor klanten te personaliseren. Het is een onvervangbare "technische kunststof" in deze industrieën.
| Toepassingsindustrie | Veel voorkomende PTFE-onderdelen | Belangrijkste prestatievereisten |
| medische industrie | Infuusbuisinterface, afdichtingspakking, omleidingsventiel | Biocompatibiliteit, desinfectieresistentie, medicijnresistentie |
| Productie van halfgeleiders | Waferbak, isolatiezitting voor etskamer, basis voor droog etsen | Stofvrije kwaliteit, plasmacorrosiebestendigheid, lage uitgassing |
| Voedselverwerking | Glijrails, schrapers, geleideplaten | Voedselveilig (FDA) gecertificeerd, wasbaar, niet giftig en geurloos |
| Elektrische en elektronische apparatuur | Hoogfrequent isolatieblok, connectorbeugel, condensatorbehuizing | Hoge isolatiesterkte (>10⁷Ω·cm), hoge frequentieweerstand, laag diëlektrisch verlies |
| Chemische pijpleiding | Klephuisbus, afdichtingsring, voeringplaat | Sterke zuur- en alkalibestendigheid (pH 1~14), anti-veroudering, lage wrijving |
Als de apparatuur of producten waaraan u werkt in contact komen met zeer corrosieve media, hoge reinheidseisen stellen of problemen hebben met de isolatie van hoogfrequente spanningen, is PTFE vrijwel de eerste keuze. Ik heb meer dan honderd op maat gemaakte structurele onderdelen in klantprojecten gezien. Of het nu gaat om een enkel exemplaar of massaproductie, PTFE kan een langdurige en stabiele rol spelen in deze industrieën.
Wat Materialen Can RVervang PTFE
Hoewel PTFE een sterke corrosiebestendigheid en antiaanbakeigenschappen heeft, is het niet de enige optimale oplossing in specifieke toepassingsscenario's. In veel projecten heb ik het gebruik van PFA, PCTFE of glasvezelversterkt PTFE aanbevolen vanwege de verschillende eisen van klanten op het gebied van maatvastheid, verwerkingsnauwkeurigheid of kosten. De sleutel tot het kiezen van het juiste alternatieve materiaal is een grondige beoordeling op basis van de bedrijfstemperatuur, mechanische sterkte, maattolerantie en gebruiksomgeving.
Hieronder staan de alternatieve materialen die ik vaak gebruik en hun prestatieanalyse:
PFA (Perfluoroalkoxy):
PFA behoudt de chemische bestendigheid en antiaanbakeigenschappen van PTFE, maar heeft een betere transparantie en is geschikt voor smeltgieten. De continue gebruikstemperatuur kan oplopen tot 260 °C en de mechanische sterkte is iets beter dan die van PTFE. Het is geschikt voor hoogzuivere apparatuur die complexe spuitgietprocessen vereist, zoals reinigingstanks voor halfgeleiders.
PCTFE (Poly Cchloor Tri Fluoro Ethyleen):
PCTFE is superieur aan PTFE wat betreft maatvastheid, heeft een lagere thermische uitzettingscoëfficiënt (ongeveer 55 ppm/°C) en een vochtabsorptie van bijna 0. Het is geschikt voor afdichtingen in de luchtvaart of voor klepcomponenten met hoge precisie-eisen. Ik heb ooit PCTFE gebruikt ter vervanging van PTFE in een project voor een klephuis met lage temperaturen en heb daarmee het probleem van de vervormingsafwijking succesvol opgelost.
Glas FIber Rversterkt PTFE (Fgevulde PTFE):
Door vulling met versterkende middelen zoals glasvezel, grafiet of molybdeendisulfide worden de kruipweerstand en druksterkte van PTFE met 30% tot 50% verhoogd, maar gaat een zekere mate van glij-eigenschappen verloren. Het wordt vaak gebruikt in ringen of lagerzittingen die druk dragen. De Ra-waarde van het versterkte materiaal wordt binnen 1.6 μm gehouden en het oppervlakte-effect is stabieler na verwerking.
Als een klant in de volgende scenario's prestatieknelpunten ondervindt bij het gebruik van PTFE, zou ik een alternatief aanbevelen:
Wanneer de maatnauwkeurigheid extreem hoog is (±0.01 mm), wordt PCTFE verkozen.
Wanneer spuitgieten of lassen vereist is → Gebruik PFA
Bij drukdragende en slijtvaste situaties → Gebruik glasvezelversterkt PTFE
Het doel van het selecteren van alternatieve materialen is niet om PTFE volledig te vervangen, maar om een "betere pasvorm" te bereiken in een specifieke prestatiedimensie. Het begrijpen van de voor- en nadelen van deze materialen is een routinestap bij het optimaliseren van ontwerpoplossingen voor mijn klanten.
Veelgestelde vragen
Wat Is PTFE Easy To Machine?
PTFE is niet gemakkelijk te bewerken. De lage stijfheid en hoge elasticiteit veroorzaken vervorming en snaarvorming. Ik draai CNC-machines meestal met 400-800 tpm, scherpe hardmetalen gereedschappen en lichte klemming. Zo bereik ik stabiele afmetingen binnen ±0.05 mm, mits goed gecontroleerd.
Kun je PTFE CNC-en?
Ja, ik bewerk regelmatig PTFE-staven en -platen met een CNC-machine. Dit vereist lage snijsnelheden (400-800 tpm), voedingssnelheden van 0.05-0.15 mm/omw en droog snijden. Met een zorgvuldige instelling kan ik toleranties van ±0.02-0.05 mm aanhouden, vooral bij gevulde soorten.
Wat is Thet productieproces Ovan PTFE?
PTFE wordt niet gesmolten. Ik gebruik geperste, gesinterde billets. Het poeder wordt in vorm geperst en vervolgens gesinterd bij ~370 °C. De resulterende blanks worden CNC-gefreesd tot eindproducten zoals pakkingen, afdichtingen en isolatieblokken.
Wat is Tde Tolerantie Of PTFE-bewerking?
Naar mijn ervaring houdt de bewerking van puur PTFE maximaal ±0.05 mm aan dankzij de terugvering en thermische uitzetting (~120 ppm/°C). Glasgevuld PTFE maakt nauwere toleranties van rond de ±0.02 mm mogelijk, vooral bij stijve geometrieën met gecontroleerde gereedschapspaden.
Wat is THet verschil tussen PTFE Aen Teflon?
Teflon® is een merknaam; PTFE is de chemische naam. Qua structuur zijn ze identiek. In de meeste gevallen gebruiken mijn klanten "Teflon" om te verwijzen naar FDA- of industriële PTFE van merken zoals DuPont of Chemours.
Hoe wordt PTFE verwerkt?
PTFE wordt niet geëxtrudeerd zoals standaard kunststoffen. Het wordt gegoten en gesinterd. Ik verwerk het met CNC-draaien, frezen of boren. Belangrijke parameters: laag toerental, scherp gereedschap, droge of luchtkoeling. Spaanafvoer is cruciaal om oppervlaktepluis of uittrekken te voorkomen.
Wat is Thet productieproces Of PTFE-membranen?
PTFE-membranen worden gemaakt door pasta-extrusie, rekken en sinteren. Ik heb gewerkt met geëxpandeerde PTFE-membranen die gebruikt worden bij filtratie; ze hebben microstructuren van knoopvezels met poriën van slechts 0.1–0.5 μm, gevormd door biaxiaal rekken.
Wat is Tde methode Of Voorbereiding Ovan PTFE?
PTFE wordt gemaakt door middel van vrije-radicalenpolymerisatie van TFE-gas onder hoge druk. Ik koop het in de vorm van voorgesinterde billets of staven. Voor CNC-gebruik zijn deze verkrijgbaar in diameters van 10-300 mm en kunnen ze na stabilisatie en droging direct worden bewerkt.
CCONCLUSIE
Als ingenieur die al jarenlang betrokken is bij precisiebewerkingsprojecten, ben ik me terdege bewust van de unieke eigenschappen van PTFE en de uitdagingen die verspanen met zich meebrengt. In dit artikel heeft u kennisgemaakt met de materiaaleigenschappen van PTFE, de haalbaarheid van CNC-bewerking, veelvoorkomende problemen en industriële toepassingen. Van gereedschapsselectie tot parameterinstelling, van vervormingscontrole tot oppervlaktebehandeling, elk detail bepaalt de kwaliteit van de bewerking. Ik hoop dat deze gids u helpt om omwegen te vermijden, materialen efficiënt te selecteren en nauwkeurig te verwerken. Als u twijfelt over het bewerken van PTFE, kunt u mijn ervaring raadplegen en deze "zachte kunststof" volledig tot zijn recht laten komen in uw project, gestaag, nauwkeurig en efficiënt.