
Aluminium frezen betekent het gebruik van freesmachines en snijgereedschap om materiaal van een aluminium werkstuk te verwijderen en de gewenste geometrie, afmetingen en oppervlaktekenmerken te creëren. Het is een van de meest gebruikte bewerkingsmethoden voor aluminium onderdelen, omdat het een goede precisie, flexibiliteit en efficiëntie biedt voor zowel eenvoudige als complexe ontwerpen.
In deze handleiding leer je wat gefreesd aluminium inhoudt, waarom aluminium zich goed leent voor frezen, welke machines en gereedschappen er doorgaans worden gebruikt en hoe het freesproces stap voor stap in zijn werk gaat.
Wat is Aluminium uit de fabriek?
Aluminium frezen betekent het bewerken van een aluminium werkstuk door middel van een roterend snijgereedschap waarmee op gecontroleerde wijze materiaal wordt verwijderd. Het wordt vaak gebruikt om vlakke oppervlakken, uitsparingen, sleuven, contouren, gaten, bevestigingspunten en andere precisiedetails te creëren die nodig zijn in functionele of structurele onderdelen.
- Gebruikelijke toleranties van ±0.01 mm tot ±0.05 mm
- Gangbare oppervlakteafwerking van Ra 0.8–3.2 μm
- Typisch CNC-snelheidsbereik van 8,000–24,000 toeren per minuut.
- Geschikt voor aluminium van de typen 6061, 6063 en 7075.
- Geschikt voor prototypes en middelgrote series.
- Ondersteunt zakken, gleuven, gaten en contouren.
Waarom is aluminium geschikt om te frezen?
Aluminium is geschikt om te frezen omdat het relatief gemakkelijk te snijden is, een goede bewerkingsefficiëntie biedt en in veel industrieën kan worden gebruikt waar gewicht, uiterlijk, geleidbaarheid of corrosiegedrag belangrijk zijn. Dankzij deze bewerkingsvoordelen is het een veelgebruikt materiaal bij uitstek voor op maat gemaakte CNC-onderdelen.
Lichtgewicht en goed bewerkbaar.
Een van de grootste voordelen van aluminium is dat het veel lichter is dan staal, terwijl het toch bruikbare mechanische prestaties levert. Dit maakt het aantrekkelijk voor producten waarbij gewichtsvermindering de functionaliteit, hanteerbaarheid, transportefficiëntie of algehele ontwerpflexibiliteit verbetert.
De goede bewerkbaarheid is ook een groot voordeel. Veel aluminiumsoorten produceren een goede spaanafvoer en kunnen met relatief hoge snelheden worden bewerkt. Dit draagt bij aan een hogere productiviteit, met name bij de productie van prototypes en middelgrote series.
Goede sterkte-gewichtsverhouding
Aluminium wordt in veel technische onderdelen gebruikt vanwege de gunstige sterkte-gewichtsverhouding. Hoewel het staal niet in elke constructietoepassing kan vervangen, presteert het zeer goed in veel behuizingen, frames, beugels, omhulsels, montageonderdelen, steunconstructies en lichtgewicht machineonderdelen.
Voor veel ontwerpers is dit evenwicht juist wat aluminium zo aantrekkelijk maakt. Het is sterk genoeg voor veel functionele toepassingen, maar toch licht genoeg om het systeemgewicht te verlagen.
Veelvuldig gebruikt in industriële onderdelen
Aluminiumfrezen wordt gebruikt in een breed scala aan industriële onderdelen, waaronder:
- behuizingen
- Beugels
- Basis platen
- Machinekappen
- Koellichamen
- Structurele frames
- Robotcomponenten
- Elektronica behuizingen
- Luchtvaart-fittingen
- Auto-onderdelen
Dit brede toepassingsgebied is een van de redenen waarom het frezen van aluminium een kernactiviteit blijft in de CNC-bewerkingsindustrie.
Welke machines en gereedschappen worden gebruikt om aluminium te frezen?
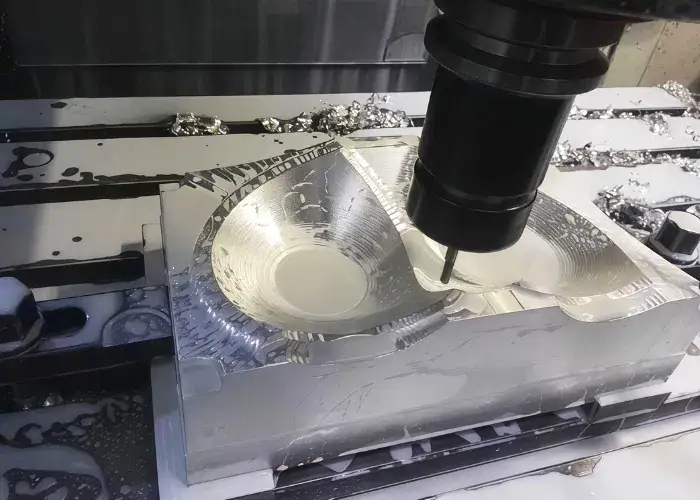
De machines en gereedschappen die doorgaans worden gebruikt voor het frezen van aluminium omvatten CNC-freesmachines, hogesnelheidsspindels, hardmetalen snijgereedschappen, boorgereedschappen, vlakfrezen en stabiele opspansystemen. De juiste machine-gereedschapcombinatie is van invloed op zowel de productiviteit als de kwaliteit van het werkstuk.
CNC-freesmachines
CNC-freesmachines zijn de standaarduitrusting voor het frezen van aluminium in de moderne industrie. Ze hebben de voorkeur omdat ze geprogrammeerde bewegingen nauwkeurig kunnen uitvoeren en herhaalbare resultaten leveren bij prototypes, kleine series en productieruns.
Veelvoorkomende machinetypes zijn onder andere:
- 3-assige CNC-freesmachines
- 4-assige CNC-freesmachines
- 5-assige CNC-freesmachines
- Verticale bewerkingscentra
- Horizontale bewerkingscentra
Voor eenvoudigere aluminium onderdelen zijn 3-assige machines vaak voldoende. Voor complexere onderdelen met meerdere vlakken of schuine oppervlakken kunnen 4-assige of 5-assige bewerkingen het aantal insteltijden verkorten en de nauwkeurigheid verbeteren.
Veelgebruikte snijgereedschappen voor aluminium
Snijgereedschappen voor aluminium worden doorgaans geselecteerd op scherpte, spaanafvoer en stabiele snijprestaties. Aluminium is niet zo moeilijk te snijden als gehard staal, maar het is gevoelig voor spaanverharding en aanhechting van materiaal aan de snijkant, waardoor de gereedschapsgeometrie van belang is.
Gereedschap dat gebruikt wordt voor aluminium heeft vaak de volgende kenmerken:
- Scherpe snijkanten
- Gepolijste fluiten
- Geometrie geschikt voor non-ferromaterialen
- Hardmetalen constructie voor betere slijtvastheid
- Coatings kunnen gunstig zijn voor de spaanafvoer of warmtebeheersing.
Een verkeerde gereedschapskeuze kan leiden tot vastlopen, een slechte afwerking, trillingen of braamvorming, zelfs als het materiaal zelf gemakkelijk te bewerken is.
Boren, vingerfrezen en vlakfrezen
Voor verschillende bewerkingstaken zijn verschillende gereedschappen ontworpen, en de keuze voor het juiste gereedschap draagt bij aan een betere nauwkeurigheid, oppervlaktekwaliteit en productie-efficiëntie. Tot de meest gebruikte gereedschappen voor aluminium onderdelen behoren boren, vingerfrezen en vlakfrezen.
- Boren worden gebruikt voor doorlopende gaten, geleidegaten en voorbereide oppervlakken voor het tappen of bevestigen.
- Vingerfrezen zijn de meest gebruikte gereedschappen voor het frezen van aluminium, omdat ze sleuven, contouren, uitsparingen, trappen en algemene profielen kunnen frezen.
- Vlakfreesmachines worden gebruikt voor het efficiënt vlakken van grotere oppervlakken. Ze zijn met name handig voor het voorbereiden van materiaaloppervlakken of het bewerken van brede referentieoppervlakken.
In veel praktijkprojecten kunnen alle drie categorieën in één bewerkingscyclus worden toegepast op een aluminium onderdeel.
Gereedschap voor het vastzetten en opspannen van werkstukken
Werkstukbevestiging is een van de belangrijkste aspecten bij het frezen van aluminium, omdat een slechte klemming beweging, vervorming of trillingen kan veroorzaken. Aluminium onderdelen, met name dunwandige of minder stijve onderdelen, kunnen gemakkelijker vervormen dan dikke stalen blokken als de klemming niet goed wordt gecontroleerd.
Veelvoorkomende werkstukopspanmethoden zijn:
- Machineklemmen
- Zachte kaken
- Bevestigingsplaten
- Vacuümarmaturen
- Modulaire klemmen
- Op maat gemaakte mallen voor herhaalde productie
Een goede opspanning verbetert de maatnauwkeurigheid, vermindert trillingen en helpt de stabiliteit van het werkstuk te behouden tijdens het voorbewerken en nabewerken.
Hoe frees je aluminium stap voor stap?
Het frezen van aluminium omvat doorgaans stapsgewijs het plannen van het onderdeel, het voorbereiden van het basismateriaal, het klemmen van het werkstuk, het selecteren van gereedschap, het instellen van de snijparameters, het verwijderen van materiaal door middel van voorbewerken en nabewerken, en ten slotte het inspecteren en reinigen van het eindproduct. Elke stap draagt bij aan de kwaliteit van de bewerking.
Onderdeelontwerp en procesplanning
De eerste stap is het begrijpen van het onderdeelontwerp. Ingenieurs bekijken de tekening of het CAD-model om de belangrijkste kenmerken, tolerantie-eisen, verwachtingen ten aanzien van de oppervlakteafwerking, wanddikte, gatdiepte, hoekcondities en bewerkbaarheid te identificeren.
Goede planning vermindert risico's. Het helpt bepalen of het onderdeel uit plaat, blok, extrusie of gietstuk gefreesd moet worden, en het beïnvloedt ook de gereedschapskeuze, het ontwerp van de opspaninrichting en de bewerkingsvolgorde.
Materiële voorbereiding
De materiaalvoorbereiding omvat het selecteren van de juiste aluminiumlegering en het controleren van de afmetingen van het werkstuk. Het ruwe materiaal kan in stukken worden gesneden voordat de bewerking begint. In deze fase kunnen, afhankelijk van de eisen van het onderdeel, ook de oppervlakteconditie, vlakheid en materiaaltoeslag worden gecontroleerd.
Als de verkeerde materiaalkwaliteit wordt gebruikt, kunnen zowel het bewerkingsgedrag als de uiteindelijke prestaties van het onderdeel worden beïnvloed. Daarom is materiaalcontrole een essentieel onderdeel van de daadwerkelijke productiecontrole.
Werkstuk vastklemmen
Het werkstuk wordt vervolgens vastgeklemd op een manier die het stevig op zijn plaats houdt en tegelijkertijd vervorming minimaliseert. Dit is belangrijk, omdat los klemmen kan leiden tot beweging van het werkstuk, terwijl te strak klemmen dunnere aluminium onderdelen kan verbuigen.
De opspanning moet ook voldoende toegang voor het gereedschap mogelijk maken. Bij veel onderdelen is het ontwerp van de opspanning net zo belangrijk als het gereedschapspad zelf.
Gereedschapsselectie en -instelling
Zodra het werkstuk is vastgezet, worden de gereedschappen geselecteerd op basis van de aard van de bewerkingselementen en de fase van de bewerking. Grotere gereedschappen kunnen worden gebruikt voor het voorbewerken, terwijl kleinere of scherpere gereedschappen worden gebruikt voor het afwerken van fijne details.
De gereedschapsconfiguratie omvat:
- De juiste tools laden
- Het controleren van gereedschapslengtes
- Bevestiging van afwijkingen in de gereedschapsdiameter
- Ervoor zorgen dat de slingering van het gereedschap gecontroleerd wordt.
Parameter instelling
De snijparameters worden vervolgens ingesteld op basis van de aluminiumsoort, het gereedschapstype, de geometrie van het werkstuk en de gewenste kwaliteit. Deze instellingen omvatten het toerental van de spindel, de voeding, de axiale snijdiepte, de radiale inschakeling, het koelvloeistofgebruik en de gereedschapspadstrategie.
Deze stap heeft directe gevolgen voor de spaanbeheersing, warmteontwikkeling, levensduur van het gereedschap, cyclustijd en de uiteindelijke oppervlakteafwerking.
Voorfrezen en nafrezen
Bij het grof frezen wordt het grootste deel van het materiaal snel verwijderd. Het doel is om het onderdeel efficiënt vorm te geven, terwijl er voldoende materiaal overblijft voor de uiteindelijke afwerking. Bij het fijn frezen wordt het onderdeel vervolgens op de juiste afmetingen gebracht en de oppervlaktekwaliteit verbeterd.
Een veelgemaakte fout is te agressief willen afwerken. Bij het bewerken van aluminium wordt een betere afwerkingskwaliteit meestal bereikt met een stabiele, lichtere en meer gecontroleerde nabewerking, in plaats van simpelweg de snijkracht te verhogen.
Inspectie en reiniging
Na de bewerking wordt het onderdeel geïnspecteerd en gereinigd. De inspectie kan bestaan uit maatmetingen, visuele controle, controle op bramen, verificatie van gaten en oppervlakte-inspectie. Door de reiniging worden spanen, koelvloeistofresten en los vuil verwijderd die de latere montage of levering kunnen beïnvloeden.
Welke snijparameters zijn belangrijk bij het frezen van aluminium?
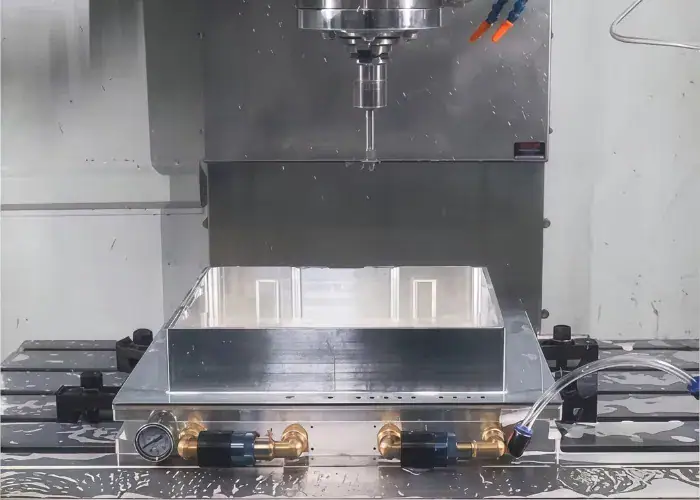
Bij het frezen van aluminium zijn de belangrijkste snijparameters de snijsnelheid, de voeding, de snijdiepte en de spaanafvoer. Deze factoren hebben een grote invloed op de bewerkingsefficiëntie, de standtijd van het gereedschap, de braambeheersing en de oppervlaktekwaliteit.
snijsnelheid
De snijsnelheid is belangrijk omdat aluminium doorgaans met hogere snelheden bewerkt kan worden dan veel staalsoorten. Een te hoge snelheid zonder controle kan echter alsnog leiden tot oververhitting en een instabiele snede. De juiste waarde hangt af van de legering, de diameter van de frees, het materiaal van de frees, het vermogen van de machineas en of het om voor- of nabewerking gaat.
Voedingssnelheid
De aanvoersnelheid beïnvloedt hoe de frees het materiaal bewerkt. Als de aanvoersnelheid te laag is, kan het gereedschap schuren in plaats van schoon te snijden, waardoor er meer warmte ontstaat en er meer materiaal aan de snijkant wordt opgebouwd. Als de aanvoersnelheid te hoog is, kan de oppervlaktekwaliteit verslechteren en kan er meer braamvorming optreden.
Een stabiele spaandikte is over het algemeen belangrijker dan simpelweg de hoogst mogelijke aanvoersnelheid te gebruiken.
Diepte van de snede
De snijdiepte beïnvloedt zowel de productiviteit als de stabiliteit van het werkstuk. Diepere sneden kunnen de efficiëntie van het voorbewerken verbeteren, maar verhogen ook de snijkracht en het risico op trillingen. Lichtere sneden hebben vaak de voorkeur bij dunne wanden, smalle randen of precisieoppervlakken.
Koelvloeistof en spaanders verwijderen
Het verwijderen van spanen is vooral belangrijk bij het frezen van aluminium, omdat spanen aan de frees kunnen blijven kleven of in het oppervlak kunnen worden teruggesneden. Koel-, nevel- of luchtstraalsystemen helpen de spanen uit de snijzone te verwijderen en problemen met aanhechting te verminderen.
Een goede spaanafvoer heeft vaak een direct effect op:
- oppervlaktekwaliteit
- Netheid van het gereedschap
- Randkwaliteit
- Bewerkingsstabiliteit
Hoe behaal je betere resultaten bij het frezen van aluminium?
Betere resultaten bij het frezen van aluminium worden bereikt door de juiste gereedschappen, parameters, opspaninrichtingen en procesbeheersing te combineren. Hoewel aluminium een bewerkbaar materiaal is, kunnen er toch kwaliteitsproblemen ontstaan als de instellingen niet geoptimaliseerd zijn.
Gebruik scherp gereedschap voor aluminium.
Scherpe gereedschappen helpen om aluminium schoon te snijden in plaats van het te beschadigen. Dit vermindert braamvorming, scheurtjes in het oppervlak en warmteontwikkeling. Gereedschappen die speciaal voor aluminium zijn ontworpen, presteren vaak beter omdat hun geometrie ervoor zorgt dat de spanen soepeler worden afgevoerd.
Verminder de opbouwrand
Aanhechting van materiaal aan de snijkant is een van de meest voorkomende problemen bij het bewerken van aluminium. Het ontstaat wanneer materiaal aan de snijkant hecht en de snijwerking van het gereedschap beïnvloedt.
Mogelijke manieren om de opbouw van randen te verminderen zijn onder andere:
- Het gebruik van scherpere gereedschappen
- Het verbeteren van de koelvloeistof of smering.
- Snelheid en toevoerbalans aanpassen
- Verbetering van de spaanafvoer
- Versleten snijbladen tijdig vervangen
Voorkom vervorming van onderdelen
Dunne aluminium onderdelen kunnen tijdens de bewerking vervormen als gevolg van klemkracht, interne spanning of snijbelasting. Een betere procesplanning helpt dit probleem vaak te verminderen.
Veelvoorkomende benaderingen zijn:
- Gebruikmakend van evenwichtige klemming
- Het bewerken van beide zijden in een geplande volgorde.
- Voldoende voorraad achterlaten voor de afwerking.
- uGebruik van lichtere afwerkingsbewegingen
- Vermindering van de kracht in de buurt van dunne structuren
Verbeter de oppervlakteafwerking
De oppervlakteafwerking is belangrijk voor zichtbare onderdelen, afdichtingsvlakken, glijdende contacten en samenvoegingen. Een betere afwerking wordt meestal bereikt door een stabiele opspanning, een goede gereedschapsconditie, verfijnde nabewerkingen en een goede spaanbeheersing.
Beheers trillingen en geratel
Trillingen zijn een veelvoorkomend probleem bij het frezen van aluminium wanneer de opstelling onvoldoende stijf is of het gereedschap te ver uitsteekt. Ze kunnen zichtbare sporen achterlaten, de levensduur van het gereedschap verkorten en de nauwkeurigheid verminderen.
Het wordt vaak verbeterd door:
- Het inkorten van de gereedschapsuitsteeksel
- Verbetering van de klemstijfheid
- Spindelsnelheid aanpassen
- Het verfijnen van de stap-over- en dieptewaarden.
- Verbetering van de stabiliteit van de machine-instelling
Welke problemen doen zich vaak voor bij het frezen van aluminium?
De meest voorkomende problemen bij het frezen van aluminium zijn materiaal dat aan het gereedschap blijft kleven, een slechte oppervlaktekwaliteit, bramen, trillingssporen en maatafwijkingen. Dit zijn geen ongebruikelijke problemen. Ze horen bij een goede bewerkingsbeheersing en moeten worden aangepakt door middel van procesplanning.
Aluminium dat aan het gereedschap blijft plakken
Het vastkleven van aluminium aan het gereedschap komt vaak voor, omdat aluminium onder invloed van hitte en wrijving aan de snijkant kan hechten. Wanneer dit gebeurt, wordt het snijproces instabiel en kan het bewerkte oppervlak snel verslechteren.
Slechte oppervlakteruwheid
Een slechte ruwheid kan het gevolg zijn van bot gereedschap, gereedschapstrillingen, een instabiele aanvoer, een slechte koelvloeistofaanvoer of het opnieuw snijden van spanen. Dit is vaak duidelijker zichtbaar op cosmetische onderdelen of vlakke, blootgestelde oppervlakken.
Burr-formatie
Braamranden komen vaak voor op aluminium randen, bij de uitgangen van gaten en op dunne onderdelen. Ze lijken misschien klein, maar ze kunnen de montage, de veiligheid en het uiterlijk van het onderdeel beïnvloeden. Het beheersen van braamranden maakt vaak deel uit van het afwerkingsplan.
Chatter-tekens
Trillingssporen duiden op instabiliteit in de snede. Deze sporen verschijnen meestal als herhalende patronen of golvingen op het bewerkte oppervlak. Ze komen vaak voor wanneer de instelling onvoldoende stijf is of wanneer de gereedschapsinschakeling niet goed in balans is.
Dimensionale onnauwkeurigheid
Maatafwijkingen kunnen ontstaan door beweging van de opspaninrichting, doorbuiging van het gereedschap, temperatuurschommelingen, problemen met de machinekalibratie of onjuiste gereedschapsafstelling. Bij precisieonderdelen van aluminium zijn deze factoren van belang, omdat zelfs kleine afwijkingen de pasvorm en functionaliteit kunnen beïnvloeden.
Welke aluminiumsoorten worden het meest gebruikt bij het frezen?
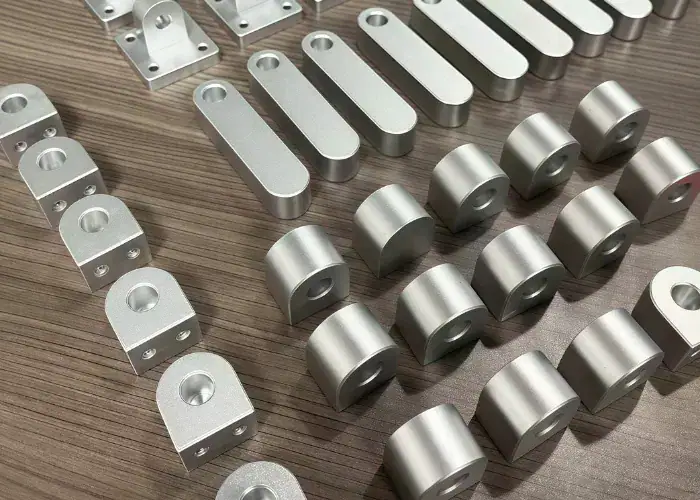
De meest gebruikte aluminiumsoorten voor het frezen zijn 6061, 6063 en 7075. Elke soort biedt een andere balans tussen bewerkbaarheid, sterkte, uiterlijk en geschiktheid voor diverse toepassingen.
6061 Aluminium
6061 is een van de meest gebruikte aluminiumlegeringen voor algemeen gebruik in CNC-bewerking. Het materiaal biedt goede bewerkbaarheid, nuttige sterkte, brede beschikbaarheid en betrouwbare prestaties in veel constructie- en industriële onderdelen.
Het wordt vaak gebruikt voor:
- Beugels
- behuizingen
- Basis platen
- Frames
- Machine onderdelen
6063 Aluminium
6063 wordt veel gebruikt in CNC-bewerkingen wanneer uiterlijk, oppervlaktegladheid en goede corrosiebestendigheid belangrijk zijn. Het wordt vaak geassocieerd met extrusieprofielen en is geschikt voor lichtere structurele en decoratieve toepassingen, maar is ook praktisch voor op maat gemaakte onderdelen.
Het wordt vaak gebruikt voor:
- Behuizingen
- Frames
- Afdekpanelen
- Architecturale componenten
- Lichte constructiedelen
7075 Aluminium
7075 wordt veel gebruikt in CNC-bewerking wanneer een hogere sterkte en betere mechanische prestaties vereist zijn. Het wordt vaak gekozen voor toepassingen in de lucht- en ruimtevaart, bij hoge belastingen en waar gewicht een belangrijke factor is. Hoewel het over het algemeen duurder is dan 6061, biedt het een uitstekende sterkte voor veeleisende onderdelen.
Het wordt vaak gebruikt voor:
- Luchtvaart-fittingen
- Robotcomponenten
- Structurele frames
- Beugels voor hoge belasting
- Precisie mechanische onderdelen
Hoe materiaalkwaliteit de freesprestaties beïnvloedt
De materiaalkwaliteit beïnvloedt de bewerkingsprestaties doordat:
- Sterkteniveau
- Chipgedrag
- Braamneiging
- Oppervlaktereactie
- Snijkracht:
- Geschiktheid voor eindgebruik
Daarom mag de legeringskeuze niet alleen gebaseerd zijn op de bewerkbaarheid. Deze moet ook aansluiten bij de daadwerkelijke prestatie-eisen van het onderdeel.
Wanneer is frezen van aluminium de beste optie in plaats van andere processen te gebruiken?
U kunt aluminium frezen wanneer het onderdeel geometrische flexibiliteit, nauwkeurige bewerkingscontrole, snelle ontwerpwijzigingen of aangepaste functies vereist die niet efficiënt te produceren zijn met alleen vormprocessen. Frezen is met name nuttig voor prototypes, ontwikkelingsonderdelen en productie in kleine tot middelgrote series.
Vergeleken met draaien
Draaien is het meest geschikt voor roterende onderdelen zoals assen, bussen en ringen. Frezen is een betere keuze wanneer het onderdeel vlakke oppervlakken, sleuven, uitsparingen, complexe buitencontouren of meerzijdige structuren heeft.
Vergeleken met stempelen
Stempelen is beter geschikt voor plaatwerkonderdelen met een stabiele geometrie en specifieke gereedschappen die in grote volumes worden geproduceerd. Frezen is geschikter wanneer het onderdeel dikker, structureler, meer op maat gemaakt of nog in ontwikkeling is.
Vergeleken met gieten
Gieten is nuttig wanneer productie met een vorm die dicht bij de uiteindelijke vorm ligt en volumeefficiëntie belangrijk zijn, maar frezen is meestal beter voor nauwere toleranties, preciezere details en snellere ontwerpwijzigingen.
Vergeleken met extrusie plus nabewerking
Extrusie werkt goed voor lange onderdelen met een constante doorsnede, maar veel geëxtrudeerde aluminium onderdelen moeten achteraf nog worden gefreesd voor gaten, eindstukken, sleuven, bevestigingsdetails of plaatselijke precisieoppervlakken.
Veelgestelde vragen
Welke aluminiumsoort is het meest geschikt voor CNC-frezen?
6061-T6 is de meest gebruikte aluminiumsoort voor CNC-frezen vanwege de goede bewerkbaarheid, sterkte en corrosiebestendigheid. De treksterkte bedraagt ongeveer 290 MPa. Voor onderdelen met een hogere sterkte wordt vaak 7075-T6 gebruikt, met een sterkte van circa 510 MPa.
Hoe voorkom je dat aluminium aan snijgereedschap blijft plakken?
Het vastkleven van aluminium kan worden verminderd door scherpe hardmetalen gereedschappen, gepolijste snijkanten en een geschikt koelmiddel te gebruiken. Gereedschappen met 2 of 3 snijkanten verbeteren over het algemeen de spaanafvoer. Een juiste spaandikte en stabiele snijomstandigheden helpen ook om opbouw van materiaal aan de snijkant te voorkomen.
Welke spindelsnelheden en voedingen zijn geschikt voor het frezen van aluminium?
Aluminium wordt doorgaans met hogere snelheden gefreesd dan staal. Voor hardmetalen gereedschappen liggen de snijsnelheden vaak tussen de 300 en 1,000 m/min. Een 6 mm vingerfrees kan draaien met 12,000 tot 18,000 toeren per minuut en een voeding van ongeveer 1,000 tot 3,000 mm/min.
Welke oppervlakteafwerkingen kun je bereiken bij het frezen van aluminium?
Standaard CNC-frezen van aluminium levert vaak een oppervlaktekwaliteit op van ongeveer Ra 1.6 tot 3.2 µm. Met nabewerkingen en stabiele bewerkingsomstandigheden kan de oppervlaktekwaliteit verbeteren tot ongeveer Ra 0.8 tot 1.6 µm.
Kunnen gefreesde aluminium onderdelen na de bewerking geanodiseerd worden?
Ja, gefreesde aluminium onderdelen kunnen na bewerking geanodiseerd worden. Legeringen zoals 6061 worden veel gebruikt omdat ze goed reageren op anodiseren. Standaard geanodiseerde lagen zijn meestal 5 tot 25 µm dik, afhankelijk van de toepassing.
Conclusie
Het frezen van aluminium is belangrijk omdat het fabrikanten een praktische manier biedt om lichtgewicht, nauwkeurige en veelzijdige onderdelen te produceren voor een breed scala aan industrieën. Wanneer de gereedschapskeuze, snijparameters, opspanning, spaanbeheersing en afwerkingsstrategie goed worden beheerd, kan aluminiumfrezen zorgen voor een hoge dimensionale consistentie, een goede oppervlaktekwaliteit en efficiënte productieprestaties.
Bij TiRapid ondersteunen we fabrikanten met precisie-CNC-bewerking voor op maat gemaakte aluminium onderdelen, zowel voor prototyping als voor productie. Upload uw tekening om uw bewerkingsvereisten te bespreken en een oplossing op maat te ontvangen voor uw volgende project.
















