
Bij CNC-frezen wordt veel gebruik gemaakt van frezen met een constante snelheid. Echter, wanneer het gereedschap hoeken, diepe holtes, smalle sleuven of gebieden met aanzienlijke materiaalvariaties bereikt, verandert de werkelijke belasting op het gereedschap continu. Adaptieve voedingsstrategieën passen de voedingssnelheid dynamisch aan door middel van realtime of op het gereedschapspad gebaseerde belastinganalyse. Hierdoor kan het gereedschap een stabielere snijconditie behouden in verschillende bewerkingsgebieden. Voor fabrikanten die streven naar een hogere bewerkingsefficiëntie, een langere levensduur van het gereedschap en een betere dimensionale consistentie, komen de voordelen van adaptieve voeding niet alleen tot uiting in een hogere snelheid, maar ook in een kortere stilstandtijd en een lager risico op abnormale slijtage.
Waarom loopt snijden met constante snelheid zo snel tegen een efficiëntieknelpunt aan?
Om het verschil tussen de twee strategieën te begrijpen, is het allereerst nodig de beperkingen van constante voeding bij de bewerking van complexe onderdelen te erkennen.
Materiaaltoeslag wordt gemakkelijk verspild in rechte lijngebieden.
Een constante aanvoersnelheid betekent dat het gereedschap met de vooraf ingestelde snelheid draait, ongeacht de hoeveelheid materiaal die wordt bewerkt. Dit kan ertoe leiden dat de bewerkingscapaciteit in bepaalde gebieden niet volledig wordt benut.
- Als de beschikbare materiaalmarge klein is, kan de vooraf ingestelde aanvoersnelheid te laag zijn.
- Bij onderdelen met aanzienlijke variaties in materiaaltolerantie verschilt de werkelijke snijbelasting aanzienlijk van gebied tot gebied.
- Vaste parameters maken het lastig om zowel een hoge bewerkingsefficiëntie als stabiele snijomstandigheden te bereiken.
In rechte lijngebieden of gebieden met een kleine materiaalmarge leidt snijden met constante snelheid vaak tot een zeker efficiëntieverlies.
De belasting neemt gemakkelijk toe in de hoeken.
Wanneer het gereedschap in interne hoeken of smalle ruimtes komt, kan de momentane materiaalinbreng toenemen. Als de oorspronkelijke voedingssnelheid wordt aangehouden, kunnen de snijkrachten en de spindelbelasting snel stijgen, wat leidt tot gereedschapstrillingen en slijtage. Bij materialen zoals aluminiumlegeringen, roestvrij staal en titaniumlegeringen kunnen belastingvariaties de oppervlaktekwaliteit en de dimensionale stabiliteit verder beïnvloeden. Daarom is het bij strategieën met een constante snelheid vaak nodig om de algehele bewerkingssnelheid voor de veiligheid te verlagen.
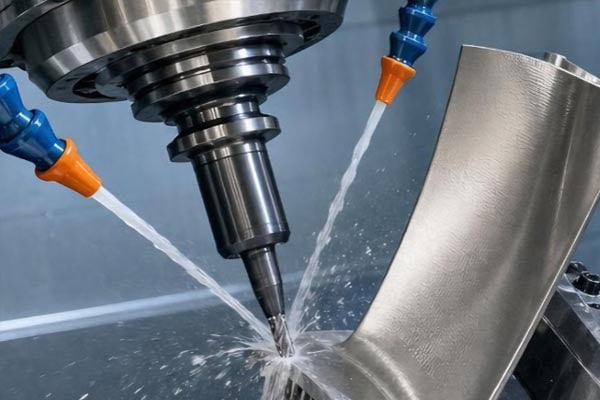
Wat zijn de belangrijkste voordelen van adaptieve voerstrategieën?
Het doel van adaptieve voeding is niet alleen het verhogen van de snelheid, maar ook het aanpassen van het werkritme van het gereedschap aan de bewerkingsomstandigheden, zodat verschillende gebieden de meest geschikte snijparameters gebruiken.
Het gereedschap versnellen in gebieden met lage belasting.
Bij een kleine snijmarge en een lage belasting kan de voedingssnelheid dienovereenkomstig worden verhoogd om de bewerkingstijd in gebieden met lage belasting te verkorten.
- Verkort de niet-productieve tijd en verbeter de efficiëntie van materiaalafvoer per tijdseenheid.
- Benut de mogelijkheden van de werktuigmachine, de spindel en het snijgereedschap optimaal.
- Verbeter de algehele efficiëntie van het gereedschapspad met behoud van de bewerkingskwaliteit.
Adaptieve voeding kan de doorgaans gebruikelijke, conservatieve bewerkingstijd bij snijden met constante snelheid verkorten.
Actief de snelheid verlagen in gebieden met hoge belasting.
Wanneer het gereedschap diepe sleuven, hoeken of gebieden met een grote materiaalmarge bereikt, kan de adaptieve strategie de aanvoersnelheid actief verlagen om het snijproces stabieler te maken.
- Verminder de momentane snijkrachten.
- Verminder het risico op afbrokkeling van gereedschap en abnormale slijtage.
- Beperk plotselinge toenames in de spindelbelasting.
- Houd de snijtemperatuur en de bewerkingsomstandigheden binnen een stabieler bereik.
Deze dynamische aanpassing voorkomt dat de efficiëntie van het gehele gereedschapspad wordt opgeofferd ten behoeve van een paar gebieden met hoge belasting.
Hoeveel beter kan adaptief voeren nu eigenlijk zijn?
De daadwerkelijke verbetering hangt sterk af van het materiaal, het gereedschap, de machine, de complexiteit van het gereedschapspad en de oorspronkelijke parameters. Geen enkel percentage kan alle CNC-freesprojecten representeren. Over het algemeen moeten de resultaten uitgebreid worden beoordeeld op basis van bewerkingstijd, levensduur van het gereedschap en bewerkingskwaliteit.
De bewerkingstijd kan aanzienlijk verbeteren.
Voor onderdelen met grote variaties in materiaaltolerantie, veel hoeken of complexe holtes biedt adaptieve voeding over het algemeen meer ruimte voor optimalisatie dan een strategie met een constante snelheid.
- Door de conservatieve aanvoersnelheid in gebieden met lage belasting te verlagen, kan de totale bewerkingstijd worden verkort.
- Bij complexe gereedschapspaden kan het dynamisch aanpassen van de voedingssnelheid onnodige vertraging verminderen.
- Bij onderdelen met diepe holtes, smalle sleuven en meerdere hoeken is het optimalisatie-effect doorgaans duidelijker merkbaar.
- Hoe complexer het gereedschapspad en hoe ongelijkmatiger het materiaal verdeeld is, hoe groter de waarde van adaptieve voeding doorgaans is.
Verbeteringen in de bewerkingstijd worden voornamelijk bereikt door de voedingssnelheid op de juiste manier te verdelen over gebieden met verschillende belastingen, in plaats van simpelweg de voedingssnelheid gedurende het hele proces te verhogen.
De levensduur van het gereedschap is ook een belangrijke indicator.
Als de voedingssnelheid alleen wordt verhoogd om een hogere productiviteit te bereiken, kan ook de gereedschapslijtage toenemen. Adaptieve strategieën regelen de snij-intensiteit in gebieden met hoge belasting en verbeteren de operationele efficiëntie in gebieden met lage belasting. Hierdoor worden de risico's van continue gereedschapsoverbelasting, plaatselijke temperatuurstijging, abnormale slijtage, afbrokkeling en gereedschapsbreuk verminderd, terwijl de snijkant stabiel blijft. Het werkelijke voordeel moet worden beoordeeld door de bewerkingstijd, het gereedschapsverbruik en het acceptatiepercentage van de onderdelen te vergelijken, in plaats van alleen naar de cyclustijd van een enkel onderdeel te kijken.
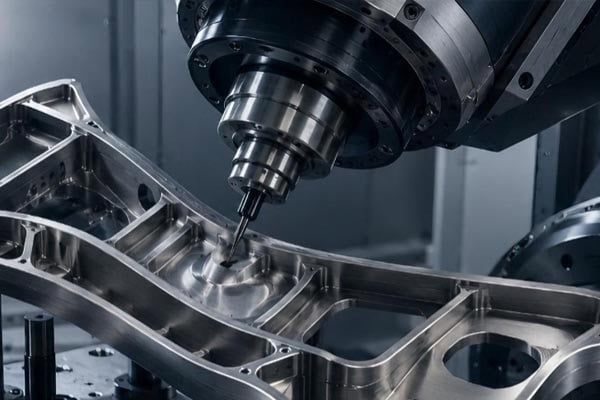
Voor welke CNC-freesbewerkingen is adaptieve voeding het meest geschikt?
Niet elk onderdeel vereist complexe dynamische aanvoerregeling, maar de waarde van adaptieve aanvoer is doorgaans groter bij de volgende bewerkingsprocessen.
Diepe en complexe holtebewerking
Bij het bewerken van diepe holtes is er vaak sprake van gereedschapsoverhang, beperkte ruimte en variaties in materiaaltoeslag. Adaptieve voeding kan het bewerkingsritme aanpassen aan de belasting in verschillende gebieden.
- Verminder het risico op overbelasting van gereedschap in krappe ruimtes.
- Verminder de kans op trillingen veroorzaakt door lange gereedschapsuitsteeksels.
- Verbeter de snijstabiliteit aan de bodem en op de zijwanden van diepe holtes.
- Verbeter de dimensionale consistentie tijdens het bewerken van complexe holtes.
Dit helpt bij CNC-frezen van diepe holtes een betere balans te bereiken tussen efficiëntie, stabiliteit en bewerkingskwaliteit.
Moeilijk te bewerken materialen
Titaniumlegeringen, hittebestendige legeringen en bepaalde zeer sterke roestvrijstalen zijn gevoeliger voor snijomstandigheden. Adaptieve strategieën kunnen helpen de snijbelasting en de bewerkingstemperatuur te beheersen.
- Voorkom dat het gereedschap gedurende langere perioden onder hoge belasting blijft staan.
- Verminder de impact van geconcentreerde snijwarmte op de levensduur van het gereedschap.
- Verminder het risico op materiaalaanhechting en abnormale slijtage.
- Verbeter de processtabiliteit bij het bewerken van moeilijk te bewerken materialen.
Voor deze materialen is adaptieve voeding over het algemeen effectiever in combinatie met geschikte gereedschappen, koelmethoden en snijparameters.
Voorbewerken en verwijderen van grote materialen
Tijdens het voorbewerken kan de hoeveelheid verwijderd materiaal aanzienlijk variëren. Vaste voedingssnelheden kunnen ertoe leiden dat sommige gebieden te voorzichtig worden bewerkt, terwijl andere gebieden juist overmatig worden belast. Adaptieve voeding kan de gereedschapssnelheid aanpassen aan de werkelijke materiaalmarge, de snij-impact verminderen in gebieden met een grote marge, de materiaalafvoerefficiëntie verbeteren in gebieden met een kleinere marge en schommelingen in de spindelbelasting verminderen.
Hoe kun je vaststellen of adaptieve strategieën daadwerkelijk waarde creëren?
Bij het kiezen van een bewerkingsstrategie moeten fabrikanten niet alleen theoretische parameters vergelijken. Ze moeten de resultaten ook valideren aan de hand van daadwerkelijke productiegegevens. Alleen door efficiëntie, kosten en kwaliteit gezamenlijk in overweging te nemen, kunnen de werkelijke voordelen van adaptieve voeding nauwkeurig worden vastgesteld.
Vergelijk de bewerkingstijd per onderdeel.
Registreer de bewerkingstijd onder dezelfde omstandigheden met betrekking tot het werkstuk, het gereedschap en de apparatuur om de daadwerkelijke verbetering van de productietijd door adaptieve voeding te bepalen.
- Vergelijk de bewerkingstijd per onderdeel voor snijden met constante snelheid en adaptieve voeding.
- Registreer de daadwerkelijke werktijd in de verschillende bewerkingsgebieden.
- Observeer of de vertraging en de wachttijd significant worden verminderd.
- Gebruik gegevens uit batchproductie om te bepalen of de verbetering van de cyclustijd consistent is.
Door continu bewerkingsgegevens te registreren en te analyseren, kunnen de daadwerkelijke voordelen van adaptieve voedingsstrategieën nauwkeuriger worden beoordeeld.
Het verbruik van de tool bijhouden
Registreer tegelijkertijd het aantal gereedschappen dat voor elke batch onderdelen is gebruikt en het aantal abnormale gereedschapswisselingen om de bewerkingsstrategie vanuit het perspectief van de totale kosten te evalueren.
- Noteer het aantal onderdelen dat met één gereedschap bewerkt kan worden.
- Documenteer gevallen van afbrokkeling, gereedschapsbreuk en abnormale slijtage.
- Vergelijk de gereedschapswisselfrequentie bij verschillende bewerkingsstrategieën.
- Bereken de impact van gereedschapskosten op de bewerkingskosten per onderdeel.
Als de bewerkingstijd wordt verkort terwijl het gereedschapsverbruik aanzienlijk toeneemt, moet het bereik van de voedingssnelheidsaanpassingen opnieuw worden geoptimaliseerd.
Controleer de bewerkingskwaliteit
Ook de dimensionale consistentie, de oppervlakteruwheid en de randkwaliteit moeten worden geëvalueerd om ervoor te zorgen dat efficiëntieverbeteringen niet ten koste gaan van de productkwaliteit.
- Controleer of de kritische afmetingen stabiel blijven.
- Vergelijk de oppervlakteruwheid in verschillende gebieden.
- Observeer of er kwaliteitsgebreken voorkomen in hoeken, op de bodem van sleuven of in dunwandige gedeelten.
- Evalueer het acceptatiepercentage van het product tijdens de batchproductie.
Adaptieve voeding kan pas echt waardevol worden geacht als er een redelijke balans is gevonden tussen bewerkingsrendement, gereedschapsduur en productkwaliteit.
Conclusie
Het voordeel van adaptieve voedingsstrategieën ten opzichte van frezen met een constante snelheid ligt in hun vermogen om de gereedschapsbeweging dynamisch aan te passen aan de bewerkingsbelasting, in plaats van het gereedschap gedurende het hele proces aan verschillende snijomstandigheden met dezelfde snelheid te onderwerpen. Voor complexe holtes, diepe holtes, moeilijk te bewerken materialen en CNC-freesbewerkingen met grote materiaalmarges biedt deze strategie een groter potentieel om de bewerkingstijd, de levensduur van het gereedschap en de productiestabiliteit tegelijkertijd te verbeteren. TiRapid kan CNC-freesprocessen optimaliseren op basis van het materiaal, de onderdeelstructuur en de apparatuurcondities, waardoor verbeteringen in de bewerkingsefficiëntie gebaseerd zijn op een stabiele kwaliteit.
















