
Petroleumtestapparatuur wordt veelvuldig gebruikt voor olieanalyse, drukmeting en het verzamelen van gegevens op locatie. De structuur van de apparatuur kan variëren afhankelijk van het te testen object, de installatiemethode en de functionele configuratie. Detectiekamers, vloeistofaansluitingen, instrumentbehuizingen, montagebeugels en precisiepositioneringscomponenten vervullen verschillende functies, waaronder het geleiden van de vloeistofstroom, het bevestigen van componenten, het beschermen van de apparatuur en de structurele positionering. Voor ontwikkelaars en inkopers van apparatuur zijn de nauwkeurigheid van de assemblage, de betrouwbaarheid van de interfaces en het onderhoudsgemak van de structuur van groot belang voor de algehele prestaties van de apparatuur.
Wat zijn de belangrijkste eisen voor CNC-bewerking van componenten voor petroleumtestapparatuur?
De onderdelen die in petroleumtestapparatuur worden gebruikt, vervullen verschillende functies, waaronder testen, aansluiten, afdichten, ondersteunen en positioneren. Het bewerkingsplan moet worden ontwikkeld op basis van de structuur, toleranties, materialen en de bedrijfsomgeving.
Nauwkeurige afmetingen zijn van belang voor de assemblage van testcomponenten.
Testinstrumenten omvatten doorgaans sensoren, detectiekamers, pijpleidinginterfaces en positioneringsstructuren. Componenten moeten nauwkeurig passen. Tijdens de bewerking moet bijzondere aandacht worden besteed aan de gatdiameter, de gatafstand, de vlakheid, de concentriciteit en de kritische pasmaten.
- Afwijkingen in de afmetingen van het vloeistofgrensvlak kunnen de verbinding en afdichting beïnvloeden.
- Afwijkingen in de montagegaten van de sensor kunnen de positionering beïnvloeden.
- Afdichtingsoppervlakken, positioneringsoppervlakken en aansluitoppervlakken moeten worden bewerkt en geïnspecteerd volgens de toleranties op de tekening.
Stabiele kritische afmetingen kunnen het aantal aanpassingen en herwerkzaamheden tijdens de assemblage verminderen.
De materiaalkeuze moet gebaseerd zijn op de feitelijke corrosieve omgeving.
Apparatuur voor petroleumtesten kan in contact komen met ruwe olie, geproduceerd water, pekel en olie- en gasmedia die H₂S en CO₂ bevatten. De materialen moeten worden gekozen op basis van het medium, de temperatuur, de druk en de contactomstandigheden.
- Aluminiumlegeringen kunnen voor bepaalde behuizingen en beugels worden gebruikt, maar de juiste kwaliteit en oppervlaktebehandeling moeten worden gekozen.
- Detectiekamers, connectoren en afdichtingscomponenten die rechtstreeks in contact komen met corrosieve vloeistoffen, moeten worden vervaardigd van materialen die zijn geselecteerd op basis van de bedrijfsomstandigheden. 316L is geschikt voor algemene corrosieve omgevingen, terwijl 2205 en 2507 geschikt zijn voor agressievere, chloridehoudende media. In speciale, zeer corrosieve omgevingen kunnen nikkellegeringen zoals Inconel worden overwogen.
- In omgevingen die H₂S bevatten, moet de weerstand van het materiaal tegen sulfide-spanningscorrosie worden geëvalueerd.
- Technische kunststoffen kunnen worden gebruikt voor isolatie, wrijvingsarme constructies en positioneringssystemen, maar hun temperatuurbestendigheid, chemische bestendigheid en mechanische eigenschappen moeten nog worden vastgesteld.
Nadat het materiaal is bepaald, moet ook rekening worden gehouden met de eisen ten aanzien van de bewerking en oppervlaktebehandeling om corrosiebestendigheid, vormvastheid en levensduur te garanderen.
Complexe structuren vereisen een goede planning van het bewerkingsproces.
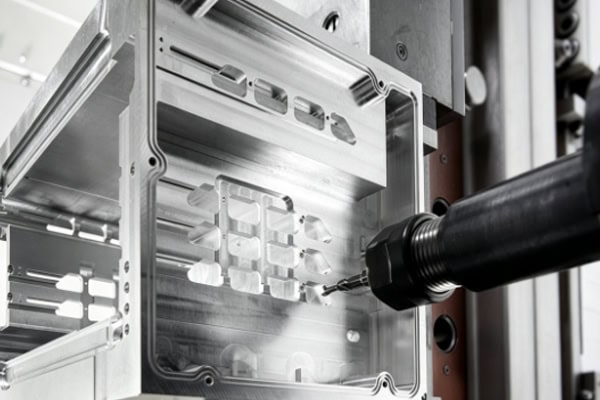
Detectiekamers, instrumentbehuizingen en verbindingscomponenten bevatten vaak diepe gaten, interne holtes, schroefdraad, afdichtingsgroeven en montageoppervlakken onder meerdere hoeken. Afhankelijk van de structuur kan gebruik worden gemaakt van 3-assige, 4-assige of 5-assige CNC-bewerking. Een juiste opspanning kan fouten als gevolg van herhaalde positionering verminderen.
| Component Type | Veelvoorkomende voorbeelden van materiaalselectie | Focus op CNC-bewerking |
| Detectiekamer | 316L, 2205/2507, nikkelgebaseerde legeringen, enz. | Interne holtes, stroomkanalen, grensvlakken, afdichtingsstructuren |
| Instrumentbehuizing | Aluminiumlegeringen, geschikte roestvrijstaalsoorten | Wanddikte, positie van de gaten, montageoppervlakken |
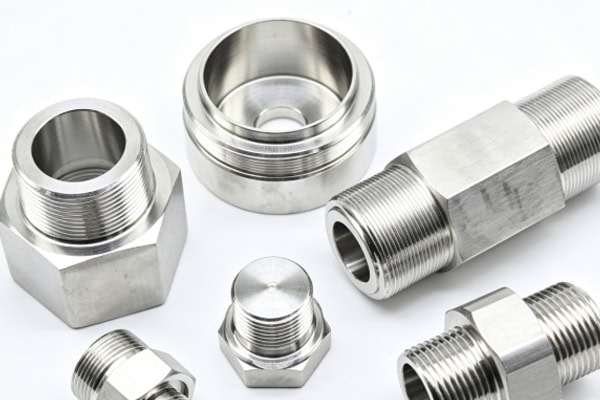
| Pijpleidingconnectoren | 316L, duplex roestvrij staal, nikkellegeringen, enz. | Schroefdraad, concentriciteit, afdichtingsoppervlakken |
| Sensor montagebasis | Aluminiumlegeringen, geschikte roestvrijstaalsoorten | Positioneringsgaten, montageoppervlakken, pasafmetingen |
| Precisiepositioneringscomponenten | Staal, aluminiumlegeringen, technische kunststoffen | Afmetingen, toleranties, pasnauwkeurigheid |
Door materialen en processen af te stemmen op de functie van het onderdeel, de mediaomgeving en de ontwerpvereisten, wordt een balans gevonden tussen prestaties, bewerkingsnauwkeurigheid en productiekosten.
Hoe kan CNC-bewerking de productie-efficiëntie van componenten voor petroleumtestapparatuur verbeteren?
Apparatuur voor petroleumtesten is doorgaans sterk op maat gemaakt. Tijdens de ontwikkelingsfase kunnen detectiekamers, interfaces en montagestructuren frequent worden aangepast. De reactiesnelheid van de leverancier kan de voortgang van de apparatuurontwikkeling direct beïnvloeden.
Snelle productie van prototypes voor testapparatuur
Tijdens de ontwikkelingsfase kan het nodig zijn de detectiekamer, vloeistofinterfaces of sensorbevestigingsstructuren aan te passen. CNC kan snel prototypes produceren op basis van bijgewerkte tekeningen en 3D-modellen, zonder dat er mallen hoeven te worden gemaakt.
- Geschikt voor de bewerking van enkelstuks en kleine series.
- Maakt snelle verificatie van de assemblageprestaties mogelijk.
- Maakt het gemakkelijker om problemen met structurele interferentie, speling en interfaceafmetingen te identificeren.
- Zodra het ontwerp is bevestigd, kan het gevalideerde bewerkingsproces verder worden toegepast.
Deze aanpak is geschikt voor snelle proefproductie en structurele verificatie van testapparatuur.
Bewerking in kleine series voldoet aan de eisen voor proefproductie van apparatuur.
Tijdens de testfase is doorgaans een batch componenten nodig voor de complete assemblage van de apparatuur en de verificatie van de prestaties. CNC-bewerking in kleine series kan het volgende mogelijk maken:
- Verminder de investering in mallen.
- Voldoe aan de eisen voor de proefproductie.
- Ondersteuning bieden bij veldtesten en de voorbereiding van de levering.
- Faciliteer aanpassingen aan componenten op basis van testresultaten.
CNC-bewerking in kleine series zorgt ervoor dat apparatuur soepel kan overgaan van prototypeverificatie naar proefproductie.
Massaproductie vereist een constante componentkwaliteit.
Nadat de apparatuur stabiel in productie is genomen, moeten de bewerkingsprogramma's, positioneringsmethoden, gereedschapscondities en inspectieprocedures consistent blijven.
- De nadruk ligt op het beheersen van de gatdiameter, de gatafstand, de schroefdraad en de passingsmaten.
- Bevestig de bewerkingsresultaten door middel van een eerste-artikelinspectie.
- Monitor dimensionale veranderingen veroorzaakt door gereedschapsslijtage.
- Verscherp de inspectie van afdichtings- en montageoppervlakken.
- Bevestig de batchkwaliteit door middel van inspectie van de afgewerkte producten.
Stabiele massaproductieprocessen kunnen het aantal assemblageaanpassingen en defecte producten verminderen, waardoor de leveringsrisico's lager worden.
Welke onderdelen van petroleumtestapparatuur zijn geschikt voor CNC-aanpassing?
Apparatuur voor petroleumtesten bevat veel niet-standaard mechanische onderdelen. CNC-bewerking is bijzonder geschikt voor producten met complexe structuren, speciale specificaties en onzekere bestelhoeveelheden.
Detectiekamers en vloeistofaansluitcomponenten
Detectiekamers worden gebruikt voor het testen van de stroming van olie, gas of andere media en bevatten doorgaans kanalen, aansluitingen en afdichtingsgroeven. CNC-bewerking kan complexe interne holtes en nauwkeurige verbindingsvlakken volgens tekeningen frezen. Componenten die rechtstreeks in contact komen met corrosieve media moeten worden vervaardigd van materialen die zijn geselecteerd op basis van de feitelijke bedrijfsomstandigheden. Bijzondere aandacht moet worden besteed aan stroomkanalen, afdichtingsgroeven, aansluitvlakken en de concentriciteit van de interface om lekkage van de assemblage te minimaliseren.
Sensorbevestigingsbases en positioneringscomponenten
Sensorbevestigingsbases worden gebruikt om sensoren te bevestigen en te positioneren. Met een CNC-machine kunnen positioneringsgaten, montagegaten, opstapjes en verstelsleuven worden gefreesd. De belangrijkste aandachtspunten zijn:
- Het controleren van de maatnauwkeurigheid van de gatenposities en montageoppervlakken.
- Het selecteren van geschikte materialen op basis van het medium en de temperatuur.
- De oppervlaktebehandeling bepalen op basis van de gebruiksomgeving.
- Het controleren van de onderlinge relatie tussen de sensor, de beugel en de detectiekamer.
Door de afmetingen en materialen nauwkeurig te controleren, kan de stabiliteit van de sensormontage worden verbeterd en kunnen meetfouten worden verminderd.
Instrumentbehuizingen, beugels en connectoren
Behuizingen en beugels voor apparatuur moeten een balans vinden tussen installatievereisten, gewicht, stijfheid en de gebruiksomgeving. Aluminiumlegeringen zijn geschikt voor bepaalde lichtgewicht constructies, terwijl corrosiebestendige legeringen of geschikte roestvrijstaalsoorten kunnen worden gebruikt voor connectoren en ondersteunende componenten in corrosieve omgevingen. Materialen en oppervlaktebehandelingen moeten worden gekozen op basis van de feitelijke gebruiksomstandigheden om de stabiliteit van de componenten tijdens gebruik te verbeteren.
Hoe kiest u een leverancier voor CNC-bewerking van petroleumtestapparatuur?
Bij de aanschaf van componenten voor testapparatuur kan het vergelijken van bewerkingsoffertes ertoe leiden dat materiaalcompatibiliteit, de daaropvolgende assemblage en kwaliteitsgerelateerde kosten over het hoofd worden gezien. Het is belangrijker om de algehele productiecapaciteit van de leverancier te beoordelen.
Evalueer de mogelijkheden voor het bewerken van niet-standaard precisieonderdelen.
Bij de selectie van een leverancier moet u letten op de mogelijkheden voor materiaalverwerking, de ervaring met complexe componenten en de capaciteiten voor procesplanning:
- Bekwaamheid in het bewerken van aluminiumlegeringen, roestvrij staal, duplex roestvrij staal, staal, koperlegeringen, technische kunststoffen en andere materialen.
- Ervaring met het bewerken van 316L, 2205, 2507 en nikkelgebaseerde legeringen.
- Ervaring met het bewerken van detectiekamers, componenten met meerdere gaten, dunwandige onderdelen en structuren met meerdere oppervlakken.
- Het vermogen om bewerkingsplannen te ontwikkelen op basis van tekeningen, materialen, constructies en opspanomstandigheden.
- Bewerkingsmogelijkheden die aansluiten op de materiaal-, structuur- en precisie-eisen van de componenten, waardoor vervorming, nabewerking en uitbesteding worden verminderd.
U dient ook te controleren of de leverancier consistent kan leveren en volledige documentatie over de traceerbaarheid van de kwaliteit kan verstrekken.
Bevestig de mogelijkheden voor kwaliteitscontrole.
De onderdelen van petroleumtestapparatuur vereisen meer dan alleen een visuele inspectie. Kritische afmetingen, geometrische nauwkeurigheid en afdichtingsgerelateerde afmetingen moeten ook worden gecontroleerd.
- Controleer de gatdiameter, de afstand tussen de gaten, de schroefdraad en de passingsmaten.
- Controleer de montageoppervlakken, positioneringsoppervlakken, afdichtingsoppervlakken en vlakheid.
- Gebruik coördinatenmeetmachines, optische meetapparatuur en andere instrumenten, afhankelijk van de nauwkeurigheidseisen.
- Voer tijdens de massaproductie inspecties uit van het eerste product, tijdens het productieproces en van het eindproduct.
- Bewaar kwaliteitsdocumentatie voor materialen, oppervlaktebehandelingen en andere vereisten zoals gespecificeerd.
Een volledig inspectieproces helpt om problemen vroegtijdig te signaleren en risico's bij assemblage en batchinkoop te verminderen.
Houd rekening met het vermogen van de leverancier om de overgang van prototypes naar massaproductie te maken.
Testapparatuur voor aardolie doorloopt doorgaans een proces van prototyping, testen, proefproductie in kleine series en massalevering. Door een leverancier te kiezen die het gehele proces kan beheren, kan de tijd die nodig is voor herhaalde leverancierszoekacties en procesverificatie worden verkort. Voor componenten gemaakt van speciale materialen of met complexe structuren is het belangrijk om de materialen, bewerkingseisen, inspectiepunten en acceptatienormen vooraf vast te stellen.
De kern van CNC-bewerking voor petroleumtestapparatuur is ervoor te zorgen dat componenten tegelijkertijd voldoen aan de eisen voor dimensionale nauwkeurigheid, passing, materiaalcompatibiliteit en batchconsistentie. Voor componenten die direct in contact komen met olie en gas, geproduceerd water of sterk gemineraliseerde media, moeten materiaal- en fabricageoplossingen worden bepaald op basis van de feitelijke bedrijfsomstandigheden. TiRapid levert CNC-bewerkingsdiensten voor niet-standaard componenten van petroleumtestapparatuur, ter ondersteuning van prototypes, kleine series en massaproductie. Op basis van klanttekeningen en 3D-modellen kan TiRapid precisieconstructiecomponenten produceren en apparatuurfabrikanten helpen de inkoopcoördinatie en projectleveringsefficiëntie te verbeteren.
















