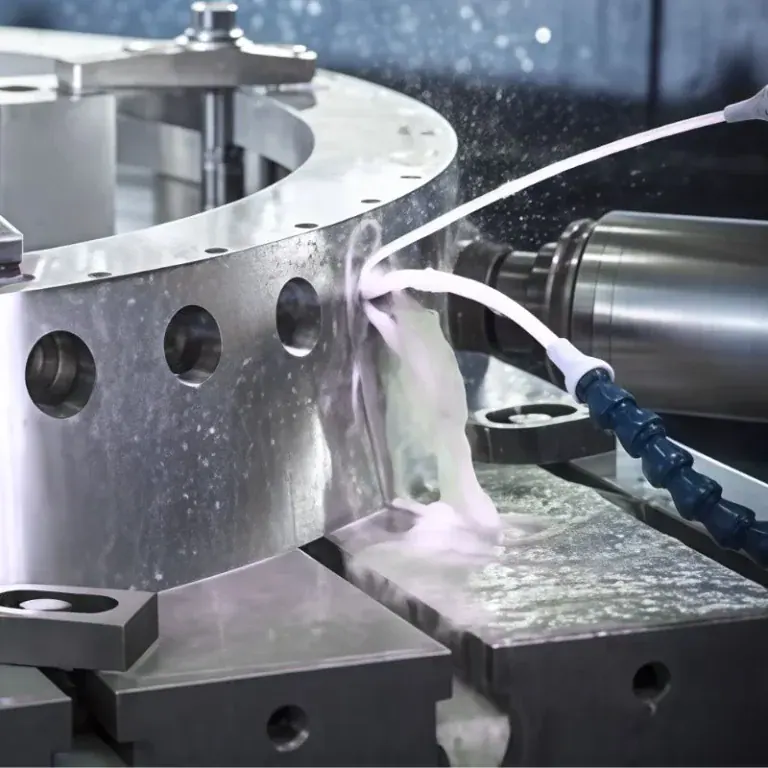
Aardgasleidingen vereisen een stabiele en betrouwbare werking gedurende lange perioden. Precisiecomponenten zijn essentieel voor de distributie, meting, drukregeling en aftapapparatuur van de leidingen. Maatafwijkingen, onnauwkeurige gatposities of niet-passende interfaces kunnen de montage van apparatuur, de gasstroomregeling en toekomstig onderhoud beïnvloeden. Voor fabrikanten van aardgasapparatuur helpt de juiste CNC-bewerkingsoplossing de consistentie van componenten te verbeteren en ondersteunt het maatwerk en serieproductie. CNC-draaien, -frezen, -boren en precisie-inspectie kunnen worden gebruikt om op maat gemaakte componenten te produceren voor verschillende leidingtoepassingen.
Voordelen van CNC-bewerking voor componenten van aardgasleidingen
Onderdelen van aardgasleidingen moeten nauwkeurig aansluiten op meetapparatuur, drukregelaars, distributiesystemen en hulpleidingen. De kwaliteit van de bewerking heeft direct invloed op de installatie-efficiëntie en de stabiliteit van de apparatuur op lange termijn. Naarmate aardgasapparatuur meer geïntegreerd en op maat gemaakt wordt, vereisen de onderdelen een hogere maatnauwkeurigheid, complexere structuren en een constante productiekwaliteit. CNC-bewerking stelt fabrikanten in staat processen aan te passen aan digitale tekeningen en onderdelen in verschillende maten en configuraties te produceren.
Precisiebewerking verbetert de aansluiting van de apparatuurinterface.
Aardgasleidingcomponenten worden vaak gebruikt in combinatie met kleppen, doseerapparaten, drukregelaars en leidingassemblages. Sommige onderdelen hebben meerdere gaten, getrapte boringen, positioneringsgroeven en onregelmatige montageoppervlakken. Conventionele bewerkingsmethoden kunnen moeite hebben om consistente afmetingen te garanderen bij deze structuren. CNC-bewerking stuurt de gereedschapspaden aan op basis van digitale tekeningen, waardoor handmatige fouten worden verminderd en een stabiele gatenafstand, concentriciteit, vlakheid van het oppervlak en installatieafmetingen worden gewaarborgd.
Bij apparatuur die herhaaldelijk geassembleerd moet worden, verbetert precisiebewerking ook de uitwisselbaarheid van componenten en vermindert het de aanpassingswerkzaamheden op locatie. De juiste bewerkingsreferenties en klemmethoden helpen cumulatieve fouten als gevolg van herhaalde positionering te minimaliseren, waardoor componenten nauwkeuriger in de algehele structuur van de apparatuur passen.
Op maat gemaakte constructies voldoen aan de verschillende eisen van pijpleidingapparatuur.
Aardgastransportsystemen hebben verschillende apparatuurconfiguraties en interfaceontwerpen. Sommige projecten vereisen compacte aansluitcomponenten, terwijl andere maatwerkonderdelen met meerdere instrumentpoorten, montagegaten of ondersteuningsstructuren nodig hebben. CNC-bewerkingsprogramma's kunnen worden aangepast aan de hand van door de klant aangeleverde CAD-tekeningen, 3D-modellen en technische specificaties.
Veelvoorkomende aanpassingsvereisten zijn onder andere:
- Aansluitvoeten op maat: onregelmatige vormen, positioneringsstappen en montagegaten, ontworpen om perfect te passen in specifieke apparatuurruimtes.
- Instrumentinterfacecomponenten: Montage-interfaces voor druk-, temperatuur- en debietmeetapparatuur.
- Verdeelstukken: Meerdere stroomkanalen, aftakkingen en aansluitpunten, ontworpen volgens de lay-out van de leidingen.
- Aansluitingen voor drukregelaars: bijpassende montagestructuren voor drukregelaars, actuatoren en hulpapparatuur.
Maatwerkbewerking vermindert compatibiliteitsproblemen tussen standaardcomponenten en gespecialiseerde apparatuur. Het stelt fabrikanten ook in staat om productafmetingen en -structuren aan te passen aan de projectvereisten.
Meerdere bewerkingsprocessen maken de verwerking van complexe componentstructuren mogelijk.
Onderdelen van aardgasleidingen kunnen cilindrische oppervlakken, vlakke oppervlakken, inwendige boringen, zijgaten, schroefdraad en afdichtingsstructuren bevatten. CNC-draaien kan worden gebruikt voor het bewerken van asprofielen en nauwkeurige inwendige boringen. CNC-frezen is geschikt voor montageoppervlakken, sleuven en onregelmatige contouren, terwijl boren, tappen en nabewerken de interfacestructuren completeren.
Bij componenten met complexe ontwerpen kan een goed geplande bewerkingsvolgorde herhaaldelijk klemmen verminderen en de productie-efficiëntie verbeteren. Materiaalkeuze, snijgereedschap, bewerkingsparameters en oppervlaktebehandelingen moeten ook worden bepaald op basis van de feitelijke bedrijfsomstandigheden. De bewerkingsnauwkeurigheid alleen bepaalt niet de uiteindelijke prestaties van een component.
Bewerkingsmethoden en toepassingen van componenten voor aardgasleidingen
Verschillende aardgasinstallaties vereisen verschillende componentstructuren en bewerkingsprocessen. Onderdelen die worden gebruikt in meetstations, drukregelstations, distributiesystemen en drainage-installaties kunnen meerdere gaten, interne stroomkanalen, onregelmatige montageoppervlakken en precisie-interfaces bevatten. Het selecteren van geschikte CNC-draai-, frees-, boor- en tapprocessen draagt bij aan een hogere bewerkingsefficiëntie en compatibiliteit van de assemblage. Het ontwikkelen van een bewerkingsplan voor elke toepassing helpt bovendien de productkwaliteit en productiekosten te beheersen.
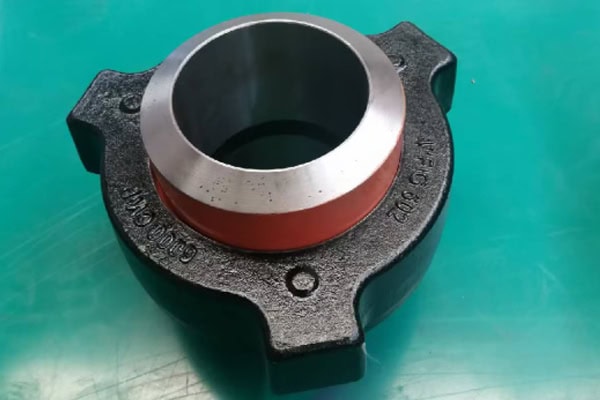
CNC-bewerkingsproces voor componenten van aardgasleidingen
De kwaliteit van op maat gemaakte componenten hangt af van de bevestiging van de tekening, de procesplanning en de eindinspectie. Voordat de bewerking begint, moeten fabrikanten de installatiepositie, het type interface, de materiaalkwaliteit, de maattoleranties en de bedrijfsomstandigheden van het component bevestigen. Op basis van de componentstructuur kunnen vervolgens de geschikte apparatuur en bewerkingsvolgorde worden geselecteerd.
Een typisch CNC-bewerkingsproces omvat:
- Tekening- en technische beoordeling: Controleer 3D-modellen, afmetingen, toleranties, materiaalnormen en kritische interfaces.
- Materiaalvoorbereiding: Selecteer geschikte materialen op basis van het medium, de ontwerpdruk en de geldende normen. Controleer de materiaalcertificaten.
- CNC-programmering: Bereid draai-, frees-, boor- en tapprogramma's voor en plan de opspanreferenties en bewerkingsvolgordes.
- Bewerking van onderdelen: Complete buitenprofielen, binnenboringen, stroomkanalen, positioneringsoppervlakken en montagestructuren.
- Ontbramen en oppervlaktebehandeling: Verwijder bramen uit gaten en randen en breng vervolgens geschikte oppervlaktebehandelingen aan volgens de technische specificaties.
- Maatcontrole: Gebruik schuifmaten, micrometers, coördinatenmeetmachines of speciale meetinstrumenten om kritische afmetingen te controleren.
- Kwaliteitsdocumentatie: Stel inspectierapporten, materiaalregistraties en productidentificaties op volgens de projectvereisten.
Een duidelijk omschreven bewerkingsproces helpt de dimensionale consistentie tussen productiebatches te waarborgen en ondersteunt de inkomende inspectie door de klant en de assemblage van de apparatuur.
Aansluitcomponenten voor meet- en drukregelapparatuur
Aardgasmeet- en drukregelstations maken doorgaans gebruik van debietmeters, druktransmitters, drukregelaars en hulpapparatuur. Deze apparaten vereisen specifieke aansluitbases, montageplaten, instrumentfittingen en positioneringscomponenten. CNC-bewerking kan componenten met verschillende specificaties produceren, afhankelijk van het model en de beschikbare installatieruimte, waardoor een perfecte aansluiting van de instrumenten op de leidinglay-out gegarandeerd is.
Bij meetapparatuur moeten verbindingscomponenten nauwkeurig op hun plaats worden gemonteerd om te voorkomen dat afwijkingen in de interface de montage beïnvloeden. Sommige meetsystemen vereisen ook sensorbeugels en montagevoeten voor instrumenten. Deze onderdelen hebben vaak precisiegaten, positioneringsstappen en specifieke montageafmetingen. CNC-frezen en -boren kunnen deze structuren volgens de ontwerpvereisten produceren, waardoor installatie en onderhoud eenvoudiger worden.
Bij drukregelapparatuur kunnen verbindingscomponenten ook dienen voor de montage van actuatoren, hulpleidingaansluitingen en de positionering van apparatuur. Voor apparatuur die ontworpen is voor langdurig gebruik, moeten materiaaleigenschappen, afdichtingseisen en inspectieprocedures worden gecontroleerd aan de hand van de feitelijke bedrijfsomstandigheden en de geldende technische normen.
Bewerkingsvereisten voor verdeelstukken en afvoercomponenten
Verdeelstukken verbinden hoofdleidingen met meerdere aftakkingen. Ze bevatten meestal verschillende stroomkanalen, kruisende gaten en externe montage-interfaces. De belangrijkste bewerkingsvereisten omvatten de positionering van de gaten, de geometrie van de interne kanalen en de dimensionale verhoudingen tussen de verschillende interfaces. CNC-frezen en -boren kunnen aftakgaten, montageoppervlakken en positioneringsstructuren produceren volgens het ontwerp. Voor componenten met complexe interne kanalen moet het bewerkingsplan ook rekening houden met spaanafvoer, ontbramen en interne reiniging.
Afvoercomponenten worden vaak geïnstalleerd op lage punten in pijpleidingen, verzamelgebieden voor apparatuur en hulpafvoersystemen. Deze onderdelen kunnen bestaan uit afvoeropeningen, montagevoeten voor kleppen en overgangsconstructies in pijpleidingen. Bij de bewerking moeten de afmetingen van het stroomkanaal, de posities van de interfaces en de interne oppervlaktecondities nauwkeurig worden gecontroleerd om te voorkomen dat bewerkingsresten de montage of werking beïnvloeden. Het daadwerkelijke ontwerp en de fabricage moeten voldoen aan de geldende technische normen, waarbij druk- en afdichtingsverificatie wordt uitgevoerd wanneer de bedrijfsomstandigheden dit vereisen.
| Component Type | Veelvoorkomende materiaalopties | CNC-bewerkingsprocessen | Belangrijkste kwaliteitseisen | Typische toepassingen |
| Instrumentmontagebasis | Roestvrij staal, geschikte aluminiumlegeringen | Frezen, boren, tappen | Nauwkeurigheid van de gatpositie, vlakheid van het montageoppervlak | Apparatuur voor druk- en temperatuurbewaking |
| Distributiespruitstuk | Koolstofstaal, gelegeerd staal, roestvrij staal | Frezen, boren, inwendige boringbewerking | Afmetingen van het stroomkanaal, positie van de gaten, interne reinheid | Aardgasdistributiesystemen |
| Aansluitbasis voor drukregelaar | Staal of roestvrij staal, gekozen op basis van de ontwerpvereisten. | Draaien, frezen, boren | Positioneringsnauwkeurigheid, structurele afmetingen, aansluiting van de interface | Drukregelaars en actuatoren |
| Afwateringscomponent | Roestvrij staal, koolstofstaal | Draaien, frezen, boren | Afmetingen van het stroomkanaal, nauwkeurigheid van de interface, oppervlakteconditie | Laagste punten in pijpleidingen en afwateringssystemen voor apparatuur |
| Ondersteuning van meetapparatuur | Aluminiumlegeringen, koolstofstaal, roestvrij staal | Frezen, boren, tappen | Montageafmetingen, stijfheid, nauwkeurigheid van de gatenafstand | Debietmeters en meetapparatuur op skid-basis |
Functie- en prestatiecontrole van componenten van aardgasleidingen
Onderdelen van aardgasleidingen moeten voldoen aan de eisen voor de montage en tegelijkertijd functioneren onder specifieke druk-, temperatuur- en mediumomstandigheden. Maatnauwkeurigheid, materiaaleigenschappen, oppervlaktecondities en interne reinheid kunnen allemaal van invloed zijn op de prestaties van de apparatuur. Gestandaardiseerde maatinspectie, materiaalcontrole en noodzakelijke prestatietests helpen bevestigen of de onderdelen voldoen aan de projectspecificaties en zorgen voor betrouwbare verbindingen in aardgasleidingsystemen.

Inspectie van kritische afmetingen, stroomkanalen en bewerkingskwaliteit
De maatnauwkeurigheid van pijpleidingcomponenten is van belang voor de installatie van apparatuur en de compatibiliteit van de pijpleiding. Bij onderdelen met meerdere gaten en interne stroomkanalen moet de inspectie meer omvatten dan alleen de buitenafmetingen. Ook de gatafstand, de boringdiameter, de diepte, de concentriciteit, de loodrechtheid en de kritische eindvlakcondities moeten worden gecontroleerd. Coördinatenmeetmachines, boringmeters, schroefdraadmeters en specifieke inspectiegereedschappen kunnen worden geselecteerd op basis van de toleranties in de tekening.
Belangrijke inspectiepunten vóór levering zijn onder andere:
- Interface-afmetingen: controleer de binnen- en buitendiameter, schroefdraadspecificaties, gatmaten en aansluitposities.
- Geometrische nauwkeurigheid: Controleer de concentriciteit, vlakheid, loodrechtheid en kritische positioneringsafmetingen.
- Oppervlaktekwaliteit: Controleer de afdichtingsoppervlakken, stroomkanalen en bewerkte randen op krassen, bramen of zichtbare defecten.
- Interne reinheid: Zorg ervoor dat de stroomkanalen vrij zijn van bewerkingsspanen, snijvloeistoffen en andere verontreinigingen.
- Inspectiegegevens: Houd dimensionale inspectiegegevens en materiaaltraceerbaarheidsgegevens bij volgens de ordervereisten.
Voor componenten met druk- of afdichtingseisen kan dimensionale inspectie geen vervanging zijn voor druktesten, lektesten of andere vereiste verificatieprocedures. Deze inspecties dienen te worden uitgevoerd door gekwalificeerd personeel volgens de geldende normen.
Corrosiebestendigheid, drukbestendigheid en prestaties op lange termijn
Apparatuur voor aardgasleidingen kan buiten worden gebruikt, in gebieden met aanzienlijke temperatuurschommelingen of in omgevingen met vocht en corrosieve stoffen. Bij de materiaalkeuze voor leidingcomponenten moet rekening worden gehouden met de ontwerpdruk, de bedrijfstemperatuur, de samenstelling van het medium, de corrosieomstandigheden en de verwachte levensduur. Koolstofstaal, gelegeerd staal en roestvrij staal hebben elk hun eigen toepassingen. De materiaalnamen alleen geven geen garantie dat een component voldoet aan de eisen van een specifiek project.
CNC-bewerking helpt bij het beheersen van componentafmetingen en structurele kwaliteit, maar het uiteindelijke drukdragend vermogen hangt ook af van materiaaleigenschappen, wanddikte, warmtebehandeling, lasverbindingen, productienormen en inspectieresultaten. Componenten die worden gebruikt in hogedruk aardgasleidingen, boorinstallaties of andere veeleisende toepassingen moeten materiaalcontrole, niet-destructief onderzoek, druktesten of afdichtingstesten ondergaan, zoals vereist door de projectspecificaties.
Bij serieproductie dragen stabiele bewerkingsprogramma's, gestandaardiseerd gereedschapsbeheer en volledige kwaliteitsregistratie bij aan het verminderen van variaties tussen productiebatches. Voordat de productie begint, dienen leveranciers ook de revisies van tekeningen, materiaalcertificaten, oppervlaktebehandelingen, inspectienormen en leveringsdocumenten met de klanten te bevestigen. Dit helpt ervoor te zorgen dat de bewerkte componenten voldoen aan de daadwerkelijke eisen voor de montage en werking van de apparatuur.
CNC-bewerking van componenten voor aardgasleidingen vereist een evenwicht tussen maatwerkconstructie, maatnauwkeurigheid, materiaalgeschiktheid en kwaliteitscontrole. Met geschikte CNC-draai-, frees- en precisie-inspectieprocessen kunnen fabrikanten componenten op maat leveren voor meetstations, drukregelstations, distributiesystemen en hulpapparatuur voor pijpleidingen. Voor projecten met specifieke bedrijfsomstandigheden helpt het vooraf bevestigen van technische tekeningen en inspectiespecificaties de inkoopcompatibiliteit en de assemblage-efficiëntie te verbeteren.