
De mechanische structuren van automatiseringsapparatuur ondersteunen, positioneren en verbinden diverse functionele componenten. De kwaliteit van de bewerking ervan heeft direct invloed op de assemblage, de operationele stabiliteit en het onderhoud op lange termijn. Complexe onderdelen met meerdere bewerkte vlakken, diepe holtes, onregelmatige groeven en precieze montagegaten kunnen lastig te produceren zijn met behoud van zowel maatnauwkeurigheid als productie-efficiëntie. Bij het ontwikkelen van een CNC-bewerkingsoplossing moeten fabrikanten de bewerkingsprocessen en inspectieprocedures afstemmen op de productie-eisen van het onderdeel. Dit helpt de kosten voor kwaliteitsverlies te verlagen en de compatibiliteit tussen componenten en de apparatuur te verbeteren.
Uitdagingen bij de bewerking van complexe structurele componenten in automatiseringsapparatuur
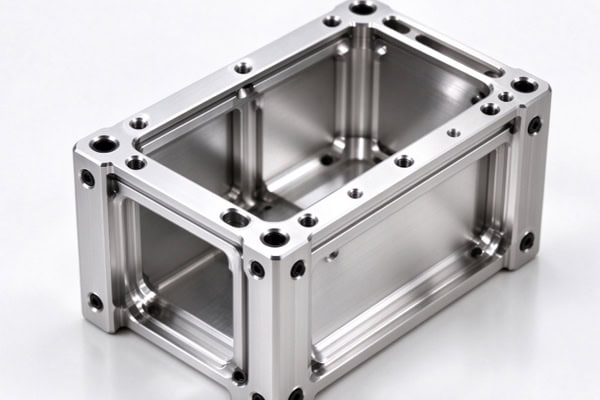
Complexe constructieonderdelen bevatten vaak meerdere geometrische kenmerken, waardoor positionering, toegankelijkheid van gereedschap en dimensionale verhoudingen belangrijke overwegingen zijn tijdens de bewerking.
Bewerking aan meerdere zijden en complexe contouren
Verschillende onderdelen vereisen passende gereedschapspaden en opspanmethoden, dus de haalbaarheid van de bewerking moet vóór de productie worden beoordeeld.
- Meerzijdige structuren: Meerdere bewerkte vlakken hebben positionele relaties die behouden moeten blijven. Een geschikte bewerkingsvolgorde helpt positioneringsfouten te verminderen die worden veroorzaakt door herhaalde instellingen.
- Diepe holtes en smalle sleuven: Het bereik van het gereedschap, de spaanafvoer en de bewerkbaarheid moeten in overweging worden genomen om het risico op gereedschapsinterferentie en oppervlaktedefecten te verminderen.
- Onregelmatige contouren: Gebogen oppervlakken, schuine vlakken en onregelmatige randen vereisen gereedschapspaden gebaseerd op technische tekeningen, samen met de juiste bewerkingsmarges.
Door de eigenschappen van een onderdeel vooraf te analyseren, kunnen geschikte bewerkingsmethoden en apparatuurconfiguraties worden bepaald.
Nauwkeurigheid van de montage en controle van vervormingen
Structurele componenten staan vaak in verbinding met geleiderails, actuatoren, sensoren en andere mechanische onderdelen. De relaties tussen kritische afmetingen zijn daarom net zo belangrijk als de individuele metingen.
- Montagegaten en positioneringsoppervlakken: Controleer de gatdiameters, de gatafstand en de referentiepunten om een nauwkeurige installatie te garanderen.
- Dunwandige constructies: Beheer de klemkrachten en snijbelastingen om mogelijke vervorming tijdens de bewerking te verminderen.
- Aansluitingsgebieden: Definieer maattoleranties en eisen aan de oppervlaktekwaliteit op basis van de assemblagefuncties om overmatige bewerking of onvoldoende nauwkeurigheid te voorkomen.
Door montage-eisen in de procesplanning op te nemen, worden proefmontages en daaropvolgende aanpassingen verminderd.
Materiaalselectie en planning van het CNC-bewerkingsproces
Materiaaleigenschappen, onderdeelgeometrie en bewerkingsvereisten zijn nauw met elkaar verbonden en moeten gezamenlijk in overweging worden genomen tijdens de procesplanning.
Selecteer materialen op basis van de toepassingsvereisten.
Bij de materiaalkeuze moet een evenwicht worden gevonden tussen structurele sterkte, gewicht, corrosiebestendigheid, bewerkbaarheid en kosten.
- Aluminiumlegeringen: Lichtgewicht en over het algemeen gemakkelijk te bewerken, waardoor ze geschikt zijn voor bepaalde montagevoeten, beugels en behuizingen voor apparatuur.
- Roestvrij staal: Geschikt voor onderdelen die specifieke eisen stellen aan corrosiebestendigheid of sterkte, hoewel de bewerkingsmoeilijkheid en productiekosten in overweging moeten worden genomen.
- Koolstofstaal en andere technische materialen: kunnen worden geselecteerd op basis van draagvermogen, stijfheid en bedrijfsomstandigheden.
De materialen moeten aansluiten bij de daadwerkelijke operationele eisen van de apparatuur om onnodige bewerkingsproblemen of verminderde prestaties te voorkomen.
Organiseer bewerkingsprocessen efficiënt.
Complexe constructieonderdelen vereisen vaak meerdere bewerkingsstappen. De volgorde hiervan beïnvloedt de maatnauwkeurigheid en de productie-efficiëntie. Bij de voorbewerking wordt het grootste deel van het materiaal verwijderd, terwijl er voldoende materiaal overblijft voor de nabewerking en om rekening te houden met mogelijke spanningsgerelateerde veranderingen. De nabewerking richt zich op referentievlakken, kritische gatposities en aansluitvlakken om aan de tekeningvereisten te voldoen. Bij het opspannen en positioneren van het werkstuk moeten geschikte referentiepunten worden gebruikt, gebaseerd op de geometrie van het onderdeel, om herhaalde instellingen te minimaliseren. Gereedschapspaden voor diepe holtes, smalle sleuven en complexe contouren moeten rekening houden met gereedschapsbeweging en spaanafvoer om interferentie en overbewerking te voorkomen. Een goed geplande volgorde helpt bij het vinden van een balans tussen kwaliteit, efficiëntie en kosten.
Kwaliteitsinspectie en procescontrole voor complexe constructieonderdelen
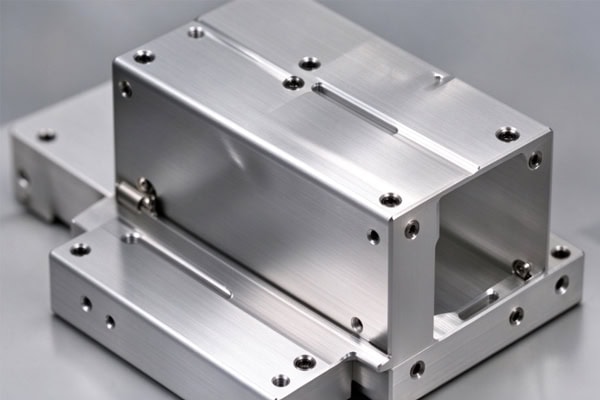
Kwaliteitscontrole moet gebaseerd zijn op technische tekeningen en de daadwerkelijke montage-eisen om te garanderen dat kritische kenmerken aan de acceptatiecriteria voldoen.
Definieer kritische afmetingen en inspectiepunten.
Belangrijke inspectiepunten, meetmethoden en acceptatiecriteria moeten vóór de productie worden vastgesteld om afwijkingen tijdens de eindacceptatie te voorkomen.
| Inspectie-item | Belangrijke aandachtspunten | Hoofddoel |
| Totale afmetingen | Lengte, breedte, dikte en contouren | Zorg ervoor dat de totale afmetingen voldoen aan de eisen van de tekening. |
| Posities en afstanden van de gaten | Locaties, diameters en onderlinge afstand van de montagegaten | Voldoe aan de aansluit- en installatievereisten. |
| Referentieoppervlakken | Vlakheid, parallellisme en positionele relaties | Zorg voor een nauwkeurige positionering tijdens de montage. |
| Complexe contouren | Gebogen oppervlakken, diepe holtes en onregelmatige vormen. | Controleer de geometrische kenmerken aan de hand van de ontwerpvereisten. |
| Oppervlaktekwaliteit | Braamranden, krassen en bewerkingssporen | Verminder potentiële montageproblemen |
Meetinstrumenten moeten worden gekozen op basis van de nauwkeurigheidseisen en de geometrie van het onderdeel, met bijzondere aandacht voor afmetingen die van invloed zijn op de installatie en de pasvorm.
Zorg voor een constante kwaliteit in alle productiebatches.
Voor structurele componenten die herhaaldelijk geproduceerd moeten worden, is consistentie in de productie van belang voor de efficiëntie van de assemblage. Belangrijke bewerkingen en inspectieresultaten moeten worden vastgelegd en kritische afmetingen moeten tijdens de productie worden gecontroleerd. Wanneer afwijkingen optreden, moeten mogelijke oorzaken zoals gereedschapslijtage, opspanomstandigheden en snijparameters worden onderzocht. Continue procescontroles helpen de dimensionale variatie tussen batches te verminderen.
Hoe kies je een leverancier voor CNC-bewerking van complexe constructieonderdelen?
Kopers dienen de technische communicatie, de bewerkingsmogelijkheden en het leveringsbeheer van een leverancier te evalueren om ervoor te zorgen dat de productieoplossing aan de projectvereisten voldoet.
Lever complete technische documentatie aan.
Duidelijke technische documentatie helpt leveranciers bij het inschatten van bewerkingsuitdagingen, het plannen van werkzaamheden en het nauwkeurig inschatten van kosten.
- Lever 2D-technische tekeningen, 3D-modellen, materiaaleisen en kritische maattoleranties aan.
- Identificeer montagepunten, aansluitvlakken, complexe contouren en eisen aan de oppervlakteafwerking.
- Specificeer de aantallen prototypes, de productievolumes, de levertijden en mogelijke ontwerpwijzigingen.
Door technische informatie vooraf te bevestigen, worden discrepanties in offertes en herhaalde communicatie tijdens de productie verminderd.
Bevestig de inspectie- en leveringsvereisten.
Voordat de productie begint, moeten de eisen met betrekking tot maatinspectie, goedkeuring van het eerste exemplaar, oppervlakteafwerking, verpakking en levering worden vastgelegd. Voor componenten met complexe geometrieën of meerdere montage-interfaces kan prototypebewerking worden gebruikt om kritische afmetingen en installatieverhoudingen te controleren vóór de serieproductie, waardoor het risico op grootschalige herwerking wordt verkleind.
Het bewerken van complexe structurele componenten voor automatiseringsapparatuur vereist een productieproces dat is afgestemd op de geometrie, materiaaleigenschappen en montage-eisen van het onderdeel. Het optimaliseren van opspanmethoden, bewerkingsvolgordes en inspectieprocedures helpt bij het verminderen van montageaanpassingen, het verbeteren van de consistentie van de onderdelen en het beheersen van inkoop- en productiekosten. TiRapid biedt op maat gemaakte precisie-CNC-bewerkingen op basis van klanttekeningen, materiaalspecificaties en ordervereisten ter ondersteuning van de productie van complexe structurele componenten voor automatiseringsapparatuur.
















