
Metāla štancēšana ir viens no efektīvākajiem veidiem, kā ražot precīzas metāla detaļas plašā mērogā. Tomēr dažādi štancēšanas procesu veidi ir paredzēti konkrētiem materiāliem, detaļu ģeometrijām un ražošanas apjomiem. Šajā rokasgrāmatā ir paskaidroti galvenie štancēšanas veidi, to darbības princips un to izmantošanas jomas mūsdienu ražošanā.
Kas ir metāla štancēšana?
Metāla štancēšana ir ražošanas metode, ko izmanto, lai pārveidotu plakanas metāla loksnes funkcionālās detaļās, pieliekot spēku caur matricām un štancēšanas presēm. Šis process tiek plaši izmantots tādās nozarēs kā autobūve, elektronika, sadzīves tehnika un kosmosa rūpniecība, jo tas nodrošina augstu ražošanas efektivitāti, stabilu izmēru precizitāti un zemas izmaksas uz vienu detaļu liela mēroga ražošanā.
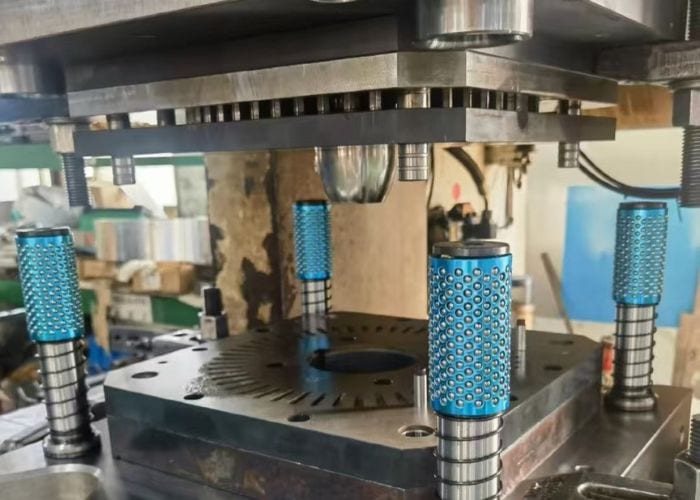
Tipiskas štancēšanas operācijas laikā metāla loksne tiek novietota starp perforatoru un matricu. Kad prese pieliek spēku, materiāls tiek plastiski deformēts un iegūst instrumenta noteikto formu. Atkarībā no matricas konstrukcijas process var ietvert tādas darbības kā presēšana, liekšana, reljefs, kalšana vai dziļā vilkšana.
Mūsdienu štancēšanas preses var darboties ar ātrumu no 60 līdz 1000 gājieniem minūtē, ļaujot ražotājiem ražot lielu daudzumu identisku detaļu. Kad instrumentu izgatavošana ir pabeigta, tūkstošiem vai pat miljoniem detaļu var izgatavot ar ļoti nemainīgu kvalitāti.
Piemēram, daudzi elektroniskie savienotāji un automobiļu kronšteini tiek ražoti, izmantojot progresīvo presformu, kur vienā presformu komplektā secīgi notiek vairākas formēšanas operācijas. Tas ļauj ražotājiem sasniegt gan augstu produktivitāti, gan stabilu izmēru kontroli.
Štancēšanas procesu veidi
Metāla štancēšana ietver vairākas ražošanas metodes, kas paredzētas, lai veidotu lokšņu metālu funkcionālos komponentos. Atkarībā no detaļas ģeometrijas, ražošanas apjoma un materiāla biezuma tiek izmantoti dažādi štancēšanas procesu veidi. Šo procesu izpratne palīdz inženieriem izvēlēties visefektīvāko un rentablāko risinājumu metāla detaļu ražošanai.
Izplatītākie štancēšanas procesi ietver izgriešanu, caurduršanu, liekšanu, reljefošanu un dziļo vilkšanu. Katrā metodē tiek izmantota matrica un perforators, lai pielietotu kontrolētu spiedienu, kas plastiski deformē metāla loksni vēlamajā formā.
Piemēram, ar izliekšanu plakans gabals tiek atdalīts no lokšņu metāla, savukārt ar caurduršanu tiek izveidoti caurumi vai iekšējie elementi. Liekšana maina metāla loksnes leņķi, to nesalaužot, un dziļā vilkšana veido dziļas vai dobas detaļas, piemēram, krūzes vai korpusus.
Mūsdienu štancēšanas preses var sasniegt simtiem gājienu minūtē, ļaujot ražotājiem ražot lielu daudzumu identisku detaļu ar nemainīgu kvalitāti. Tādās nozarēs kā autobūve un elektronika šie procesi bieži tiek integrēti progresīvās presformu sistēmās, ļaujot vienā ražošanas ciklā veikt vairākas darbības.
Zīmogošanas diagrammas veidi
Pirms štancēšanas metodes izvēles inženieriem un ražotājiem ir jāsaprot dažādie štancēšanas procesu veidi, ko izmanto mūsdienu metālapstrādes rūpniecībā. Katrs štancēšanas veids ir paredzēts īpašām ražošanas vajadzībām, piemēram, liela apjoma ražošanai, dziļajai formēšanai vai sarežģītai detaļu ģeometrijai. Nākamajā tabulā ir salīdzināti visizplatītākie rūpniecībā izmantotie štancēšanas veidi, izceļot, kā darbojas katrs process un kur tas parasti tiek pielietots.
| Zīmogošanas veids | Procesa apraksts | Galvenās priekšrocības | Tipiski Pieteikumi |
| Progresīvā štancēšana | Nepārtraukta metāla sloksne iziet cauri vairākām stacijām, kur secīgi notiek dažādas formēšanas operācijas. | Augsts ražošanas ātrums, lieliska atkārtojamība, ideāli piemērots liela apjoma ražošanai. | Automobiļu kronšteini, elektroniskie savienotāji, aparatūras komponenti. |
| Pārneses štancēšana | Katra presēšanas cikla laikā atsevišķas detaļas tiek pārvietotas no vienas presēšanas stacijas uz citu. | Piemērots lielākām un sarežģītākām detaļām, kuras nevar palikt piestiprinātas pie sloksnes. | Konstrukcijas elementi, automobiļu detaļas, ierīču korpusi. |
| Deep Draw štancēšana | Perforators ievelk lokšņu metālu presformas dobumā, veidojot dziļas vai dobas formas. | Izgatavo bezšuvju cilindriskas vai kastes formas detaļas ar augstu izturību. | Metāla konteineri, automašīnu degvielas tvertnes, virtuves izlietnes. |
| Saliktā štancēšana | Vairākas griešanas vai formēšanas operācijas tiek veiktas ar vienu presēšanas gājienu, izmantojot salikto matricu. | Augsta precizitāte un efektīva plakano detaļu ražošana. | Paplāksnes, plakanie kronšteini, precīzijas lokšņu metāla detaļas. |
| Smalka sagatavošana | Specializēts štancēšanas process, kas nodrošina gludas malas un stingras pielaides ar minimālu sekundāro apstrādi. | Lieliska malu kvalitāte, augsta izmēru precizitāte. | Zobratu komponenti, automobiļu detaļas, precīzijas mehāniskie komponenti. |
Štancēšanas presu veidi
Metāla štancēšanas preses ir būtiskas mašīnas, ko izmanto, lai pielietotu kontrolētu spēku, kas veido lokšņu metālu precīzās detaļās. Dažāda veida štancēšanas preses ir paredzētas, lai atbilstu dažādām ražošanas prasībām, piemēram, ātrumam, formēšanas spēkam un detaļu sarežģītībai. Pareizās preses izvēle ir ļoti svarīga, lai panāktu efektīvu ražošanu, nemainīgu kvalitāti un zemākas ražošanas izmaksas.
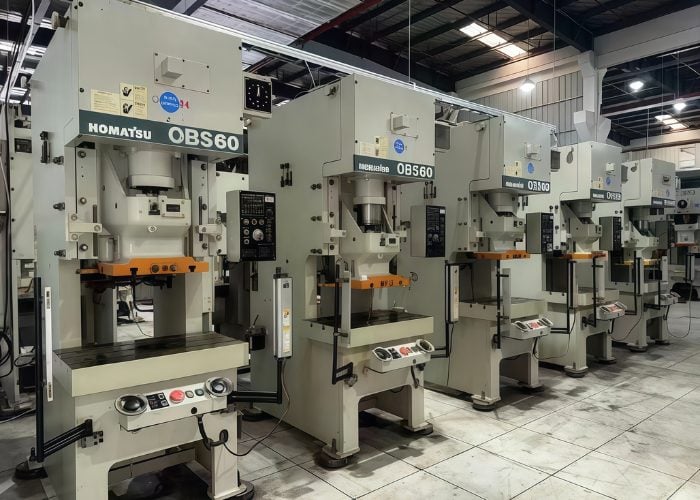
Mehāniskā štancēšanas prese
Mehāniskās preses ir visbiežāk izmantotās štancēšanas mašīnas lielapjoma ražošanā. Tās izmanto elektromotoru, kas savienots ar kloķvārpstas mehānismu, kurš rotācijas kustību pārveido vertikālā presēšanas spēkā.
Pateicoties mehāniskajai piedziņas sistēmai, šīs preses var sasniegt ārkārtīgi lielu darba ātrumu, kas parasti svārstās no 200 līdz vairāk nekā 1000 gājieniem minūtē. Tas padara tās ideāli piemērotas mazu vai vidēju lokšņu metāla detaļu, piemēram, automobiļu kronšteinu, elektrisko savienotāju un ierīču detaļu, masveida ražošanai.
Progresīvajās štancēšanas līnijās mehāniskās preses bieži tiek integrētas ar automātiskām padeves sistēmām, lai saražotu tūkstošiem detaļu stundā, vienlaikus saglabājot nemainīgu izmēru precizitāti.
Hidrauliskā štancēšanas prese
Hidrauliskās preses rada spēku, izmantojot hidrauliskos cilindrus un spiedienam pakļautu šķidrumu. Atšķirībā no mehāniskajām presēm, spēku var precīzi kontrolēt visā gājiena garumā.
Lai gan hidrauliskās preses parasti darbojas ar mazāku ātrumu, tās nodrošina lielāku formēšanas elastību un lielāku spēka jaudu. Tas padara tās piemērotas dziļās vilkšanas operācijām, biezākiem materiāliem un sarežģītiem formēšanas pielietojumiem.
Piemēram, ražotāji bieži izmanto hidrauliskās preses, ražojot lielus konstrukcijas komponentus vai dziļus metāla korpusus, kur kritiski svarīga ir pastāvīga spiediena kontrole.
Servo zīmogošanas prese
Servo preses ir jaunāka veida štancēšanas iekārtas, kas izmanto servo motorus, lai kontrolētu slīdes kustību. Salīdzinot ar tradicionālajām presēm, tās piedāvā programmējamus kustības profilus, uzlabotu energoefektivitāti un labāku formēšanas kontroli.
Servo preses ļauj inženieriem pielāgot ātrumu, gājiena pozīciju un formēšanas spēku dažādos štancēšanas cikla posmos. Šī iespēja ir īpaši vērtīga, ražojot sarežģītas detaļas vai strādājot ar progresīviem materiāliem, kuriem nepieciešami precīzi formēšanas apstākļi.
Bieži sastopamas zīmogošanas operācijas
Metāla štancēšana ietver vairākas formēšanas un griešanas operācijas, ko izmanto, lai pārveidotu plakanu lokšņu metālu funkcionālās detaļās. Šīs izplatītās štancēšanas operācijas ir būtiskas mūsdienu ražošanā, jo tās ļauj inženieriem radīt sarežģītas ģeometrijas ar augstu precizitāti un ražošanas efektivitāti.
Blankēšana
Sagatave ir viena no fundamentālākajām štancēšanas darbībām. Šajā procesā perforators no lielākas metāla loksnes izgriež vēlamo detaļas formu. Noņemtā daļa kļūst par gatavo sagatavi.
Šabloni tiek plaši izmantoti masveida ražošanā, jo tie nodrošina augstu izmēru precizitāti un ātru cikla laiku. Tādās nozarēs kā autobūve un elektronika, šabloni bieži tiek izmantoti, lai ražotu paplāksnes, kronšteinus un plakanas konstrukcijas detaļas.
Pīrsings
Caurduršanu izmanto, lai lokšņu metālā izveidotu caurumus vai iekšējus izgriezumus. Procesa laikā perforators izspiežas cauri metāla loksnei un izņem lodi, izveidojot precīzus caurumus montāžai vai svara samazināšanai.
Progresīvajās matricās caurduršanas operācijas parasti tiek apvienotas ar citiem štancēšanas procesiem, ļaujot ražotājiem vienā ražošanas ciklā izveidot vairākas funkcijas.
Noliekšana
Liekšana maina lokšņu metāla leņķi vai formu, nenoņemot materiālu. Šo darbību izmanto, lai izveidotu atlokus, kanālus vai konstrukcijas stiegrojuma elementus.
Daudzos ražošanas pielietojumos liekšana palīdz uzlabot metāla detaļu konstrukcijas izturību, vienlaikus saglabājot vieglu dizainu.
Dziļais zīmējums
Dziļā vilkšana ir formēšanas operācija, ko izmanto, lai ražotu dobas vai kausveida detaļas. Perforators iespiež lokšņu metālu presformas dobumā, izraisot materiāla stiepšanos un dziļāku formu veidošanos.
Šo procesu parasti izmanto metāla korpusiem, konteineriem un automobiļu detaļām, īpaši, ja ir nepieciešamas bezšuvju konstrukcijas.
Metāla štancēšanā izmantotie materiāli
Pareizo materiālu izvēle ir kritiski svarīga metāla štancēšanā, jo materiālu īpašības tieši ietekmē formējamību, izturību un ražošanas efektivitāti. Dažādi metāla štancēšanā izmantotie materiāli tiek izvēlēti, pamatojoties uz tādiem faktoriem kā mehāniskā veiktspēja, izturība pret koroziju, izmaksas un formēšanas uzvedība štancēšanas procesā.
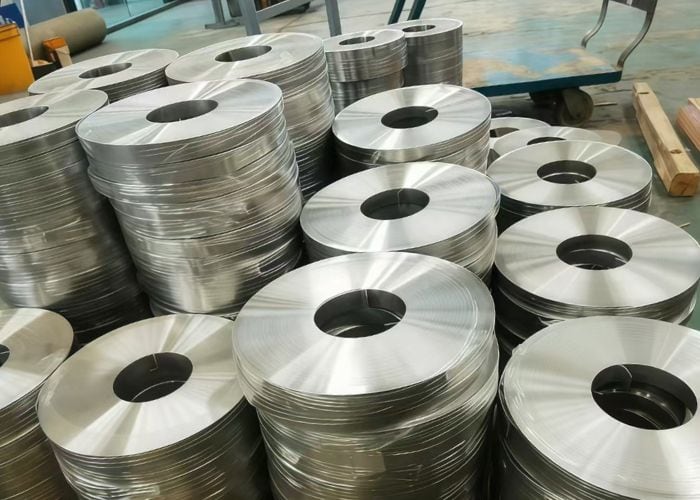
tērauds
Tērauds ir viens no visbiežāk izmantotajiem materiāliem metāla štancēšanā, pateicoties tā izturībai, ilgmūžībai un izmaksu efektivitātei. Zema oglekļa satura tērauds ir īpaši piemērots štancēšanai, jo tam ir laba elastība un formējamība.
Daudzos automobiļu un rūpniecības lietojumos apzīmogoti tērauda komponenti nodrošina konstrukcijas izturību, vienlaikus saglabājot relatīvi zemas ražošanas izmaksas.
Nerūsējošais tērauds
Nerūsējošo tēraudu plaši izmanto, ja nepieciešama izturība pret koroziju un ilgmūžība. Tas satur hromu (parasti 10.5–18%), kas uz virsmas veido aizsargājošu oksīda slāni.
Nerūsējošā tērauda apzīmogotas detaļas parasti atrodamas medicīnas iekārtās, virtuves ierīcēs un pārtikas pārstrādes mašīnās, kur svarīga ir higiēna un izturība pret koroziju.
Alumīnijs
Alumīnijs tiek augstu vērtēts tā zemā blīvuma (aptuveni 2.7 g/cm³) un lieliskās izturības un svara attiecības dēļ. Šīs īpašības padara to ideāli piemērotu vieglām konstrukcijām.
Alumīnija apzīmogotās detaļas tiek plaši izmantotas tādās nozarēs kā autobūve, kosmosa rūpniecība un elektronika, kur svara samazināšana var uzlabot energoefektivitāti un produkta veiktspēju.
Varš un misiņš
Varš un misiņš bieži tiek izmantoti metāla štancēšanā, ja nepieciešama augsta elektrovadītspēja vai izturība pret koroziju.
Vara elektriskās īpašības ir izcilas, savukārt misiņam ir uzlabota apstrādājamība un izturība. Šos materiālus parasti izmanto elektrisko savienotāju, spaiļu un elektronisko komponentu ražošanā.
Metāla štancēšanas pielietojumi
Metāla štancēšanai ir svarīga loma mūsdienu ražošanā, jo tā ļauj ražotājiem ātri izgatavot precīzas metāla detaļas, vienlaikus saglabājot nemainīgu kvalitāti. Pateicoties augstajai efektivitātei un mērogojamībai, štancēšana tiek plaši pielietota nozarēs, kurās nepieciešami lieli ražošanas apjomi un uzticama detaļu veiktspēja.
Automotive Industry
Automobiļu rūpniecība ir viena no lielākajām metāla štancēšanas izmantotājām. Ar štancēšanas palīdzību tiek ražotas daudzas transportlīdzekļu detaļas, piemēram, kronšteini, konstrukcijas paneļi, skavas un savienotāji.
Automobiļu ražotāji paļaujas uz štancēšanu, jo tā nodrošina ātrgaitas ražošanu, vienlaikus saglabājot nemainīgas pielaides. Lielas štancēšanas preses var saražot tūkstošiem identisku detaļu stundā, padarot šo procesu ļoti piemērotu transportlīdzekļu masveida ražošanai.
Elektronikas rūpniecība
Elektronikas rūpniecībā metāla štancēšanu plaši izmanto savienotāju, spaiļu, ekranēšanas komponentu un mazu precīzijas kronšteinu ražošanai.
Tā kā apzīmogotās detaļas var sasniegt izcilu izmēru konsekvenci, tās ir ideāli piemērotas liela apjoma elektroniskām ierīcēm, piemēram, viedtālruņiem, datoriem un sakaru iekārtām.
Ierīču ražošana
Arī sadzīves tehnika, piemēram, veļas mazgājamās mašīnas, ledusskapji un gaisa kondicionieri, lielā mērā balstās uz apzīmogotām detaļām.
Metāla štancēšana tiek izmantota paneļu, konstrukcijas balstu un montāžas kronšteinu ražošanai, palīdzot ražotājiem saglabāt nemainīgu kvalitāti, vienlaikus samazinot ražošanas izmaksas.
Aviācijas un rūpniecības iekārtas
Kosmosa un rūpnieciskajās iekārtās metāla štancēšanu izmanto komponentiem, kuriem nepieciešama gan konstrukcijas izturība, gan viegls dizains.
Piemēram, plānas alumīnija vai nerūsējošā tērauda detaļas var tikt štancētas precīzās formās, ko izmanto lidmašīnu mezglos vai rūpnieciskās mašīnās.
Metāla štancēšanas priekšrocības un ierobežojumi
Metāla štancēšana ir viens no visplašāk izmantotajiem ražošanas procesiem lokšņu metāla detaļu ražošanai ar lielu ātrumu un nemainīgu kvalitāti. Tomēr, tāpat kā jebkura ražošanas metode, metāla štancēšanai ir gan priekšrocības, gan ierobežojumi atkarībā no konstrukcijas sarežģītības, ražošanas apjoma un instrumentu prasībām.
Metāla štancēšanas priekšrocības
Viena no lielākajām metāla štancēšanas priekšrocībām ir augstā ražošanas efektivitāte. Mūsdienu štancēšanas preses var darboties ar simtiem gājienu minūtē, ļaujot ražotājiem īsā laikā saražot tūkstošiem identisku detaļu.
Vēl viena būtiska priekšrocība ir lieliska izmēru noturība. Kad presformas instrumenti ir izstrādāti, katra štancētā detaļa var saglabāt stabilas pielaides, kas ir svarīgi tādām nozarēm kā autobūve un elektronika.
Metāla štancēšana nodrošina arī zemas vienības izmaksas masveida ražošanā. Lai gan instrumentu izmaksas var būt salīdzinoši augstas, detaļas izmaksas ievērojami samazinās, ja nepieciešami lieli ražošanas apjomi.
Piemēram, daudzi automobiļu kronšteini un elektroniskie savienotāji tiek ražoti, izmantojot progresīvo presformu, jo tas nodrošina nepārtrauktu ātrgaitas ražošanu.
Metāla štancēšanas ierobežojumi
Neskatoties uz priekšrocībām, metāla štancēšanai ir arī zināmi ierobežojumi. Viens no galvenajiem ierobežojumiem ir augstās sākotnējās instrumentu izmaksas, kas nepieciešamas, lai projektētu un ražotu štancēšanas matricas.
Vēl viens ierobežojums ir tas, ka štancēšana parasti ir piemērotāka liela apjoma ražošanai, nevis nelielu partiju ražošanai.
Turklāt ārkārtīgi sarežģītām trīsdimensiju ģeometrijām var būt nepieciešamas papildu formēšanas operācijas vai sekundāri procesi, piemēram, mehāniskā apstrāde vai metināšana.
Kā izvēlēties pareizo štancēšanas procesa veidu?
Pareiza štancēšanas procesa izvēle ir būtiska, lai panāktu efektīvu ražošanu un stabilu produkta kvalitāti. Dažādi štancēšanas procesu veidi ir piemēroti dažādām detaļu ģeometrijām, materiāliem un ražošanas apjomiem. Inženieri parasti izvērtē vairākus faktorus, pirms izvēlas vispiemērotāko štancēšanas risinājumu.
Ražošanas apjoms
Ražošanas apjoms būtiski ietekmē procesa izvēli. Progresīvā štancēšana ar presformu ir ideāli piemērota liela apjoma ražošanai, ļaujot saražot simtiem detaļu minūtē. Mazākām ražošanas partijām vienkāršākas štancēšanas iekārtas var būt praktiskākas.
Daļas ģeometrija
Arī detaļu ģeometrija nosaka štancēšanas metodi. Vienkāršas plakanas detaļas var izgatavot, izmantojot sagatavi vai caurduršanu, savukārt dziļākām vai sarežģītākām formām var būt nepieciešamas formēšanas vai dziļās vilkšanas operācijas.
Materiālu īpašības
Materiāla īpašības, piemēram, elastība, biezums un izturība, ietekmē formēšanas veiktspēju. Piemēram, zema oglekļa satura tēraudu ir viegli štancēt, savukārt alumīniju bieži izvēlas viegliem lietojumiem.
Štancēšana pret CNC apstrādi
Metāla štancēšana un CNC apstrāde ir divas plaši izmantotas ražošanas metodes metāla detaļu ražošanai. Lai gan štancēšana izceļas ar liela apjoma ražošanu, pateicoties zemākām izmaksām par vienību, CNC apstrāde piedāvā izcilu elastību un precizitāti sarežģītu vai maza apjoma detaļu ražošanai. Izpratne par atšķirībām starp šiem procesiem palīdz inženieriem izvēlēties visefektīvāko metodi, pamatojoties uz ražošanas apjomu, ģeometrijas sarežģītību un materiālu prasībām.
Štancēšanas procesā lokšņu metāls tiek veidots, izmantojot augstu spiedienu caur matricām. Kad instrumenti ir izveidoti, ražošanas ātrums var pārsniegt 300–1000 detaļas stundā, padarot to ideāli piemērotu automobiļu kronšteiniem, elektriskajiem savienotājiem un ierīču detaļām.
Savukārt CNC apstrāde noņem materiālu no cieta bloka, izmantojot rotējošus griezējinstrumentus. Tā var sasniegt pat ±0.005 mm pielaides un radīt ļoti sarežģītas ģeometrijas, kuras ar štancēšanu nav viegli izveidot.
Piemēram, vienā no mūsu projektiem plānas alumīnija kronšteini, ko izmanto plaša patēriņa elektronikā, tika izgatavoti, izmantojot progresīvo štancēšanu, samazinot vienības izmaksas par vairāk nekā 60% salīdzinājumā ar CNC apstrādi. Tomēr sarežģīti kosmosa prototipi tika izgatavoti, izmantojot CNC apstrādi, pateicoties stingrākai pielaidei un konstrukcijas sarežģītībai.
| Faktors | Metāla štancēšana | CNC apstrāde |
| Ražošanas veids | Veidošanas process | Subtraktīvā apstrāde |
| Best For | Liela apjoma ražošana | Maza apjoma vai sarežģītas detaļas |
| Instrumentu izmaksas | Augsta sākotnējā instrumentu nepieciešamība | Zemas uzstādīšanas izmaksas |
| Vienības cena | Ļoti zems mērogā | Augstāks par daļu |
| Ražošanas Speed | Ārkārtīgi ātri | Lēnāk |
| Ģeometrijas sarežģītība | ierobežots | Ļoti augstu |
| Tipiskas nozares | Automobiļi, elektronika | Aviācija, robotika, medicīna |
Biežāk uzdotie jautājumi
Kāda veida metāls tiek izmantots automobiļu štancēšanai?
Automobiļu štancēšanas projektos es parasti izvēlos tēraudu, alumīnija sakausējumus un reizēm nerūsējošo tēraudu atkarībā no konstrukcijas prasībām. Zema oglekļa satura tērauds (piemēram, DC04 vai SPCC) tiek izmantots aptuveni 70% štancēto automobiļu paneļu, pateicoties tā lieliskajai formējamībai. Vieglām detaļām es bieži izmantoju alumīnija sakausējumus, piemēram, 5052 vai 6061, kas samazina transportlīdzekļa svaru līdz pat 30%, vienlaikus saglabājot atbilstošu stingrību un izturību pret koroziju.
Vai štancēšana ir metāla formēšanas veids?
Jā, manā inženiertehniskajā pieredzē štancēšana ir viens no visplašāk izmantotajiem metāla formēšanas procesiem. Tā pieder pie lokšņu metāla formēšanas kategorijas, kur materiāls tiek veidots, izmantojot matricas un preses, nenoņemot materiālu. Liela mēroga ražošanā štancēšana var sasniegt ražošanas ātrumu 30–120 kustības minūtē, padarot to ideāli piemērotu liela apjoma detaļu, piemēram, kronšteinu, paneļu un korpusu, ražošanai ar nemainīgu izmēru precizitāti.
Kāda veida štancēšanas instrumenti tiek izmantoti?
Ražošanas vidē es parasti paļaujos uz vairākiem štancēšanas instrumentu veidiem, tostarp sagatavju matricām, progresīvajām matricām, pārneses matricām un formēšanas matricām. Progresīvās matricas ir īpaši efektīvas liela apjoma ražošanā, jo viena presēšanas cikla laikā var notikt vairākas darbības. Daudzās automobiļu štancēšanas līnijās progresīvie instrumenti uzlabo ražošanas efektivitāti līdz pat 40–60 %, vienlaikus saglabājot pielaides ±0.05 mm robežās.
Kāda veida detaļas var ražot ar metāla štancēšanu?
No manas pieredzes, ar metāla štancēšanu var ražot plašu detaļu klāstu, tostarp automašīnu virsbūves paneļus, elektronikas korpusus, kronšteinus, savienotājus, siltuma vairogus un konstrukcijas stiegrojumus. Šis process ir īpaši efektīvs plānām lokšņu detaļām, kuru biezums ir no 0.5 mm līdz 6 mm. Lielapjoma nozarēs, piemēram, autobūves un elektronikas nozarē, ar štancēšanu var saražot tūkstošiem identisku detaļu stundā ar izcilu atkārtojamību un zemām vienības izmaksām.
Secinājumi
Metāla štancēšana ir augstas efektivitātes ražošanas process, ko izmanto precīzu metāla detaļu ražošanai plašā mērogā. Izvēloties pareizo štancēšanas procesu, preses veidu un materiālu, ražotāji var panākt nemainīgu kvalitāti, ātru ražošanu un rentablu masveida ražošanu.
TiRapid piedāvā precīzus metāla štancēšanas risinājumus, tostarp progresīvās presformas un dziļo vilkšanu. Ideāli piemērots automobiļu un elektronikas ražotājiem. Augšupielādējiet savus rasējumus jau šodien, lai saņemtu ātrus cenu piedāvājumus un profesionālu inženiertehnisko atbalstu.
















