
Kronšteinam var būt nepieciešama izliekta mala, lai atbrīvotu vietu blakus esošajai detaļai. Korpusam var būt nepieciešama precīzi veidota iekšējā siena, savukārt veidnei ir nepieciešama nepārtraukta virsma, kas nosaka gatavo produktu. Profilfrēzēšana rada šīs iezīmes, vadot rotējošu griezēju pa ieprogrammētu kontūru.
Produktu inženieriem un pircējiem procesa izpratne palīdz sasaistīt rasējumu ar praktiski īstenojamu ražošanas plānu. Šajā rokasgrāmatā ir paskaidrotas galvenās metodes, rīki, pielietojumi un dizaina lēmumi, tostarp tas, kas ietekmē precizitāti un kas jānorāda, pieprasot cenu piedāvājumu.
Kas ir profilfrēzēšana?
Profilfrēzēšana ir apstrādes darbība, kuras laikā materiāls tiek noņemts pa noteiktu kontūru, lai izveidotu vai pabeigtu detaļas formu. Tā var izveidot ārējās robežas, iekšējās sienas un izliektas virsmas. CNC apstrādē koordinētas mašīnas kustības pozicionē griezēju tā, lai tā griešanas malas radītu nepieciešamo ģeometriju.
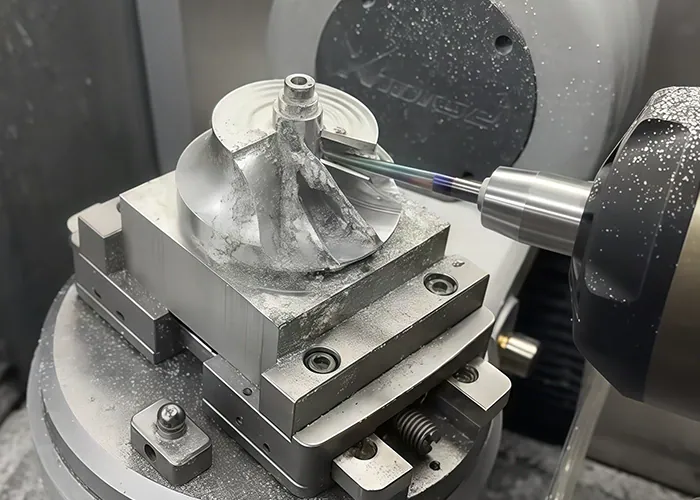
Kā griezējs seko ģeometrijai
CAM programmatūra aprēķina griezēja pozīciju attiecībā pret nepieciešamo formu, ņemot vērā tā diametru un griešanas ģeometriju. Sānu griešanas laikā instrumenta centrs seko trajektorijai, kas ir nobīdīta no gatavās robežas. CAM sistēma vai mašīnas vadība piemēro atbilstošu griezēja kompensāciju.
Šī nobīde ļauj griešanas malai ģenerēt norādīto profilu. Nepareizs instrumenta diametrs vai kompensācijas iestatījums var nobīdīt gatavo sienu prom no paredzētās pozīcijas.
Profilfrēzēšana ir darbība, ko veic ar piemērotu frēzmašīnu. Tai ne vienmēr ir nepieciešama īpaša iekārta, ko sauc par profilfrēzi.
Profilfrēzēšana salīdzinājumā ar kabatu frēzēšanu un virsmas frēzēšanu
Šīs darbības attiecas uz dažādām funkcijām un bieži vien parādās vienā un tajā pašā apstrādes programmā.
| Darbība | Galvenais mērķis | Tipiska iezīme |
| Profilu frēzēšana | Definētas kontūras ģenerēšana vai pabeigšana | Izliekta ārējā mala, iekšējā siena vai skulpturēta virsma |
| Iekavu frēzēšana | Notīrīt materiālu ierobežotā apgabalā | Padziļinājums vai dobums |
| Sejas frēzēšana | Izveidojiet plašu plakanu virsmu | Augšējā virsma vai atskaites virsma |
Korpusa izgatavošanai darbnīca vispirms var apstrādāt sagatavi, attīrīt dobumu un pēc tam pabeigt tās sienas, izmantojot kontūras trajektoriju. Detaļas aprakstīšana kā iekšēja nenozīmē, ka katra darbība ar to tiek veikta kā iekavu frēzēšana.
Kādi ir galvenie profilfrēzēšanas veidi?
Noderīga atšķirība ir starp plaknēm, kontūrām, kas apstrādātas dažādos dziļumos, un nepārtraukti mainīgām virsmām. Tās parasti raksturo kā 2D, 2.5D un 3D darbu. Mašīnas asu skaits ir atsevišķs apsvērums, kas ir atkarīgs no piekļuves instrumentam un nepieciešamajām orientācijām.
2D un 2.5D profilu frēzēšana
Tipiskā 2D kontūras apstrādes operācijā griezējs seko plaknei kontūrai izvēlētajā dziļumā. Atkārtojot šo kontūru secīgos dziļumos, iekārta var apstrādāt augstāku sienu vai griezt ap plāksni.
Termins 2.5D parasti apzīmē detaļas un stratēģijas ar plaknes elementiem dažādos līmeņos. Šajā kategorijā ietilpst montāžas plāksnes, pakāpienveida kronšteini un daudzi korpusa elementi. To kontūras var ietvert līknes, neprasot brīvas formas virsmas trajektoriju.
3D profilu frēzēšana
Trīsdimensiju profilēšana ģenerē virsmas, kuru forma visā detaļā mainās, piemēram, veidnes ieliktnis vai sajaukta pāreja. Instrumentu trajektorijai jāņem vērā virsmas slīpums, lokālais izliekums un griezēja saskares punkts.
CAM stratēģijas var sekot secīgiem augstuma līmeņiem vai šķērsot virsmu citos modeļos. Stāviem un sekliem reģioniem var būt noderīgi dažādi maršruti, jo vienāds atstatums programmā ne vienmēr rada vienādu virsmas tekstūru mainīgos slīpumos.
Kad nepieciešama daudzu asu apstrāde
Trīsasu mašīna var izveidot daudzas izliektas virsmas, ja instruments var tās sasniegt no fiksētas orientācijas. Papildu rotējošās asis palīdz, ja griezējam ir nepieciešama piekļuve slīpām virsmām vai ja noliekšana uzlabo klīrensu.
Indeksētā apstrāde maina detaļas orientāciju starp griešanas operācijām. Vienlaicīga daudzu asu apstrāde maina relatīvo orientāciju griešanas laikā. Jebkura no šīm pieejām var samazināt pārvietošanas nepieciešamību, taču izvēlei jāatbilst ģeometrijas un iestatīšanas prasībām.
Kā darbojas profila frēzēšanas process?
Process sākas ar detaļas ģeometrijas un pieņemšanas prasībām, pēc tam turpinās programmēšana, iestatīšana, materiāla noņemšana un pārbaude. Rupja apstrāde nosaka formu, savukārt turpmākās darbības sagatavo un apstrādā nepieciešamo profilu. Posmu skaits ir atkarīgs no izejvielu stāvokļa un izgatavojamajām detaļām.

CAD modeļa pārskatīšana un instrumentu trajektoriju plānošana
Modelis definē nominālo ģeometriju. Zīmējums identificē izmērus, atskaites punktus, pielaides un virsmas prasības. Abu pārskatīšana palīdz ražotājam atšķirt funkcionālās saskarnes no virsmām, kurām ir lielāka dizaina brīvība.
Programmētājs izvēlas apstrādes robežas, ieejas un izejas vietas, kā arī zonas, kurām nepieciešami mazāki instrumenti. Simulācija palīdz identificēt sadursmes, neapgrieztu materiālu un negaidītas kustības, pirms programma sasniedz iekārtu.
Ja pēc rupjās apstrādes seko apdares operācija, programmai ir jāsaglabā pietiekami daudz materiāla tīrīšanai, neatstājot smagas, nelīdzenas daļas apdares griezējam.
Atlasiet Rīki un iestatiet sagatavi
Instrumentu un stiprinājumu izvēle tiek izstrādāta kopīgi. Griezējam ir nepieciešama brīva vieta ap nepieciešamo kontūru, savukārt sagatavei jāpaliek atbalstītai visas darbības laikā.
Īpaša uzmanība jāpievērš ārējai profilēšanai, ja tā atdala detaļu no apkārtējā materiāla. Sastāvdaļas drošai noturēšanai līdz griešanas pabeigšanai var izmantot cilnes, upurmateriālus vai citus nostiprināšanas veidus. Vēlākās darbībās jāņem vērā jebkurš materiāls, kas palicis noturēšanai.
Profila rupja apstrāde, pusapstrāde un apdare
Rupja apstrāde efektīvi noņem lieko materiālu. Pusapstrāde, ja nepieciešams, precizē formu un izlīdzina atlikušo pielaidi. Atlikušo daļu apstrādei tiek izmantots piemērots mazāks instruments, lai noņemtu materiālu, kuram nevarētu piekļūt lielāks griezējs.
Apdare nodrošina detaļas nepieciešamos izmērus un virsmas stāvokli. Vienkāršiem profiliem var būt nepieciešama tikai rupja apstrāde, kam seko apdare, savukārt sarežģītām virsmām var būt nepieciešami papildu posmi. Pulēšana vai citas apdares darbības tiek norādītas atsevišķi, ja frēzētā virsma neatbilst pielietojuma prasībām.
Noņemiet atzarus un pārbaudiet gatavo detaļu
Pēc apstrādes atskares tiek noņemtas, nebojājot funkcionālās malas. Detaļa tiek notīrīta un pārbaudīta atbilstoši rasējumam.
Pārbaudē jāievēro norādītās atsauces un pieņemšanas kritēriji. Vizuāli gludai virsmai joprojām var būt nepareiza forma, tāpēc izskats vien nevar noteikt, vai profils ir pieņemams.
Kādi griezējinstrumenti un materiāli tiek izmantoti?
Plakanfrēzes, lodveida gala frēzes un stūra rādiusa gala frēzes aptver daudzus profilēšanas uzdevumus metālos un inženiertehniskajās plastmasās. Izplatītākie sagataves materiāli ir alumīnijs, tērauds, nerūsējošais tērauds un titāns. Piemērotākais instruments ir atkarīgs no materiāla klases, vietējās ģeometrijas un nepieciešamā sniedzamības attāluma.
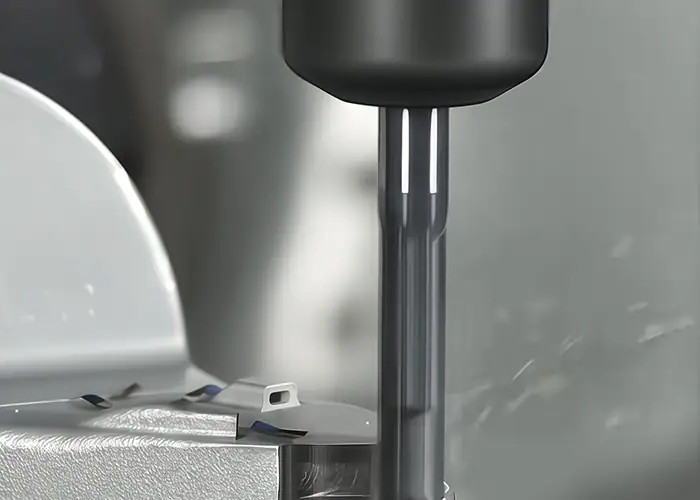
Plakanfrēzes, lodveida gala frēzes un stūra rādiusa gala frēzes
| Instruments | Parasta lietošana | Atlases apsvērums |
| Plakanā gala frēze | Taisnas sienas, plakanas kontūras un viegli sasniedzami pakāpieni | Diametram jāatbilst iekšējiem rādiusiem un pieejamajai vietai |
| Lodveida deguna gala frēze | Sapludinātas virsmas un izliekti profili | Kontakta pozīcija un atstarpe starp caurlaidēm ietekmē apdari |
| Stūra rādiusa gala frēze | Saderīgu virsmu rupja apstrāde un apdare | Instrumenta stūra rādiusam jāatbilst modelētajai ģeometrijai |
| Specializēts apakšgriešanas griezējs | Padziļinātas vietas, kurām nevar piekļūt ar standarta instrumentiem | Jāpārbauda kakla, kāta un turētāja atstarpe |
Izmantojot lodveida griezēju, griešanas ātrums instrumenta centra tuvumā kļūst ļoti mazs. Tāpēc instrumenta orientācijai un saskares pozīcijai ir nozīme, īpaši smalkas virsmas apstrādes laikā. Lodveida griezēja izvēle vien negarantē vienmērīgu rezultātu.
Instrumenta diametrs, sniedzamība un griešanas ģeometrija
Lielāks instruments var nodrošināt lielāku stingrību, taču tam ir jāatbilst mazākajai apstrādājamai detaļai. Mazāks instruments sasniedz šaurākas vietas uz stingrības un materiāla noņemšanas jaudas rēķina.
Izmantojiet tikai piekļuvei nepieciešamo sniedzamību. Gari instrumenti un nevajadzīgs rievas garums var padarīt griešanas sistēmu elastīgāku. Jāņem vērā arī turētāja klīrenss. Griešanas mala, kas sasniedz detaļu, nav pietiekama, ja turētājs saduras ar detaļu.
Materiālu apsvērumi metāliem un plastmasām
Alumīnija sakausējumi bieži vien nodrošina produktīvu frēzēšanu, lai gan jāpievērš uzmanība skaidu saķerei un izvadīšanai. Tēraudam un nerūsējošajam tēraudam ir nepieciešama to klasei un stāvoklim atbilstoša instrumentu apstrāde un griešanas apstākļi. Titāna sakausējumiem ir īpašas prasības attiecībā uz siltuma pārvaldību un griešanas virsmas izturību.
Inženiertehniskās plastmasas rada dažādas problēmas, tostarp iespīlēšanas deformāciju, karstumu un izmēru stabilitāti. Pildītas markas var būt arī abrazīvas. Materiāla izvēlei jāsākas ar detaļas ekspluatācijas prasībām, kam seko apstrādes plāns, kas piemērots norādītajam materiālam. Dzesēšanai, eļļošanai un skaidu noņemšanai jāatbilst materiālam un instrumentam. Viena dzesēšanas šķidruma prakse nav piemērota katram pielietojumam.
Kas ietekmē profila frēzēšanas precizitāti un virsmas apdari?
Precizitāte ir atkarīga no mašīnas, griezēja, stiprinājuma un sagataves kombinētās uzvedības. Virsmas apdare atspoguļo arī griešanas apstākļus, kā arī instrumentu gājienu atstarpes un virzienu. Lai iegūtu ticamus rezultātus, ir nepieciešama šo faktoru kontrole un rasējumam piemērota mērīšanas metode.
Instrumenta novirze, vibrācija un mašīnas kustība
Griešanas spēki var saliekt instrumentu prom no tā paredzētās pozīcijas. Gar augstu sienu tas var radīt konusveida formu vai mainīgu izmēru kļūdu. Izvirzījums rada nevienmērīgu slodzi starp griešanas malām, savukārt vibrācija var atstāt redzamus rakstus un paātrināt nodilumu.
Instrumenta sasaistes ātrums iekšējā stūrī bieži palielinās. Griezums, kas vienmērīgi notiek pa taisnu posmu, var kļūt nestabils, griezējam ieejot rādiusā. Pielāgojot pieejas ātrumu, sasaistes ātrumu vai lokālo padevi, var ņemt vērā šīs slodzes izmaiņas.
Mašīnas kustība ir svarīga arī virziena maiņās. Asu pozicionēšanas kļūdas un ierobežojumi, sekojot komandētai trajektorijai, var ietekmēt kontūru, īpaši šauru pāreju gadījumā. Instrumentu trajektorijas izlīdzināšana un piemērota padeves kontrole palīdz mašīnai sekot ģeometrijai bez pēkšņām izmaiņām.
Sagataves nostiprināšana, detaļas stingrība un termiskie efekti
Plāna siena griešanas laikā var novirzīties un pēc tam atgriezties sākotnējā stāvoklī. Detaļas mērījumi var būt pareizi arī tad, kad tā ir nostiprināta, bet tā var kustēties pēc atlaišanas, ja stiprinājums to ir deformējis.
Apstrādes secība ir svarīga, jo materiāla noņemšana maina stingrību un var atbrīvot atlikušo spriegumu. Temperatūras izmaiņas ražošanas un mērīšanas laikā var vēl vairāk ietekmēt izmērus. Pārbaudes iestatījumam jāatspoguļo norādītais pieņemšanas nosacījums, ieskaitot visus nepieciešamos ierobežojumus.
Griešanas parametri un apdares trajektorijas
Padevei, griešanas ātrumam un saķerei jābūt piemērotai instrumentam un materiālam. Pārāk viegla griešana var izraisīt berzi, savukārt pārmērīga slodze palielina spēkus un bojājumu risku.
Virsmas apdares laikā blakus esošās ejas atstāj nelielas izciļņus, ko sauc par ķemmīšgliemenēm. To izmērs ir atkarīgs no instrumenta ģeometrijas, virsmas izliekuma un trajektoriju atstatuma. Atstarpes samazināšana var uzlabot ģeometrisko apdari, taču tā arī palielina apstrādes laiku un nevar novērst vibrāciju, ko rada nestabila iestatīšana.
Kāpšanas un parastā frēzēšana maina skaidu veidošanos un spēka virzienu. Kāpšanas frēzēšana parasti tiek izmantota piemērotās CNC iekārtās, taču izvēle ir atkarīga arī no mašīnas stāvokļa, apstrādājamā materiāla stiprinājuma un griešanas situācijas.
Izmēru, profilu un virsmas kvalitātes pārbaude
Izmēru mērījumi nosaka izmērus un attālumus. Profila pārbaude novērtē formu attiecībā pret tās noteiktajām prasībām, tostarp atsauces punktiem, ja tādi ir. Virsmas raupjums apraksta tekstūru citā mērogā. Šīs pārbaudes sniedz atbildes uz dažādiem jautājumiem.
Pieejamos izmērus var pārbaudīt ar atbilstošiem mērinstrumentiem vai mērinstrumentiem. Sarežģītiem profiliem var būt nepieciešami koordinātu mērījumi vai optiskās metodes, savukārt nelīdzenuma noteikšanai nepieciešama piemērota virsmas mērīšanas metode. Mērījumu nenoteiktībai ir jābūt atbilstošai izvērtējamajai prasībai.
TiRapid var kontrolēt apstrādes kļūdu 0.01 mm robežās uz piemērotām detaļām, izmantojot piemērojamās ģeometrijas un pieņemšanas prasības, kas noteiktas rasējuma pārskatīšanas laikā. Profilam kritiskas detaļas gadījumā identificējiet virsmas, kurām nepieciešama šī kontrole, un definējiet, kā tās tiks mērītas.
Kur tiek izmantota profila frēzēšana?
Profilu frēzēšana tiek izmantota visur, kur komponentam ir nepieciešama kontrolēta kontūra vai veidota virsma. Tipiski pielietojumi ietver veidņu instrumentus, konstrukcijas kronšteinus, iekārtu korpusus un precīzijas armatūru. Tās vērtība rodas, radot ģeometriju, kas atbalsta noteiktu piegulumu, atstarpi vai formēšanas funkciju.
Veidņu un presformu virsmas
Veidņu ieliktņiem un presformu komponentiem var būt izliektas sienas, sajauktas pārejas un veidotas virsmas, kas pārnes ģeometriju uz citu produktu. Šīs īpašības nodrošina frēzēšana, un papildu apdare tiek izvēlēta atbilstoši nepieciešamajam virsmas stāvoklim.
Svarīgs plānošanas jautājums ir tas, kā savienojas blakus esošie reģioni. Vienmērīga virsmu saplūšana var būt tikpat svarīga kā atsevišķas instrumentu trajektorijas zonas izskats.
Aviācijas un automobiļu komponenti
Konstrukcijas kronšteini un korpusi bieži vien apvieno formas robežas ar montāžas vai novietojuma elementiem. Profilēšana rada atstarpi ap blakus esošajām sastāvdaļām un veido konstrukcijas projektā noteiktās kontūras.
Vieglām detaļām materiāla noņemšana var atstāt plānas sekcijas, kurām nepieciešams rūpīgs atbalsts. Ražošanas plānam ir jāsaglabā attiecības starp gatavo kontūru un montāžas laikā izmantotajām saskarnēm.
Automatizācijas, medicīnas un precīzijas iekārtu detaļas
Automatizācijas iekārtās tiek izmantotas pielāgotas plāksnes, satvērēji un stiprinājumi, kuru kontūras atbilst sagatavei vai apkārtējam mehānismam. Precīzijas instrumentos un medicīnas iekārtās formas korpusi un komponentu saskarnes var veikt līdzīgas montāžas un klīrensa funkcijas.
Pieteikumā ir noteiktas papildu prasības, piemēram, materiālu dokumentācija, tīrīšana vai virsmas apstrāde. Šīs prasības jāiekļauj piedāvājumā, jo skices izstrāde ir tikai daļa no gatavās detaļas piegādes.
Kādas ir profilfrēzēšanas priekšrocības un ierobežojumi?
Profilu frēzēšana piedāvā elastīgu formas ģenerēšanu un atkārtojamu programmētu procesu. Tās praktiskie ierobežojumi rodas no piekļuves griezējam, lokālās ģeometrijas, iestatīšanas stabilitātes un specifikācijas izpildei nepieciešamā darba. Šo apstākļu novērtēšana palīdz noteikt, vai tā ir ekonomiska ražošanas izvēle.
Elastīga ģeometrija un atkārtojama ražošana
Instrumentu trajektorijas var atjaunināt, mainoties projektam, kas atbalsta prototipu izstrādi un pielāgotus komponentus. Izveidotas programmas un stiprinājumus var arī atkārtoti izmantot atkārtotai ražošanai, ja pārskatīšanas un ražošanas prasības paliek nemainīgas.
Atkārtojamība joprojām ir atkarīga no instrumentu stāvokļa, nobīžu, krājumu variāciju un pārbaudes pārvaldības. Programmas atkārtota izmantošana neizslēdz procesa pārbaudes starp partijām.
Piekļuve instrumentiem, iekšējie stūri un dziļās funkcijas
Standarta rotējoša gala frēze griešanas plaknes iekšējā stūrī atstāj rādiusu. Rādiusa samazināšanai ir nepieciešams mazāks griezējs, kas var apgrūtināt dziļu elementu apstrādi.
Dažus apakšgriezumus var sasniegt ar specializētiem instrumentiem vai citu orientāciju. Pilnībā aizsegtām zonām var būt nepieciešamas konstrukcijas izmaiņas vai cits process. Piemēram, funkcionāli nepieciešamam iekšējam asam stūrim var būt nepieciešama elektroerozija uz piemērota vadoša materiāla atkarībā no piekļuves un ģeometrijas.
Programmēšana, apstrādes laiks un izmaksas
Izmaksas pieaug, ja elementiem nepieciešama plaša instrumentu trajektoriju izstrāde, papildu iestatījumi vai ilgstoša apdare. Mazi instrumenti, grūti sasniedzamas virsmas un detalizēta pārbaude var arī radīt papildu darbu, kas pārsniedz detaļas kopējo izmēru.
Vienkāršam plakanam profilam var būt vērts salīdzināt lāzera vai ūdens strūklas griešanu, ja to malu kvalitāte un izmēru iespējas atbilst prasībām. Frēzēšana kļūst aktuālāka, ja detaļai ir nepieciešamas arī kontrolētas sienas, pakāpieni, apstrādātas saskarnes vai izliektas virsmas.
Kā var projektēt un norādīt detaļas profilu frēzēšanai?
Projektējiet pieejamu griešanu, stabilu atbalstu un skaidri definētas funkcionālās prasības. Sniedziet piegādātājam pietiekami daudz informācijas, lai novērtētu visu detaļu, ieskaitot apdari un pārbaudi. Sarežģītu elementu agrīna noskaidrošana palīdz izvairīties no nevajadzīgas apstrādes un cenu piedāvājumu pārskatīšanas.
Uzlabojiet piekļuvi rīkiem un atbalstiet plānās funkcijas
Ja montāža to atļauj, atstājiet lielus iekšējos rādiusus. Iekšējam stūrim vietas atstāšana ārpus izvēlētā griezēja rādiusa var atvieglot sasaistes izmaiņu pārvaldību. Vienojieties par faktisko rādiusu ražojamības pārskatīšanas laikā, nevis izvēlieties to atsevišķi.
Samaziniet nevajadzīgo dziļumu šaurās detaļās un nodrošiniet vietas, kuras var noturēt, nebojājot gatavās virsmas. Ja ir nepieciešamas plānas sekcijas, apspriediet pagaidu atbalstu vai apstrādes secību, kas saglabā apkārtējo materiālu līdz vēlākām darbībām.
Apsveriet pārsega plāksni, kurai jāiekļaujas korpusā. Neliels reljefs nefunkcionālajā stūrī var nodrošināt brīvu vietu savienojošajai daļai, vienlaikus ļaujot izmantot praktiskāku griezēju. Projektētājam jāpārliecinās, ka izmaiņas saglabā novietojuma kontaktu, blīvējumu un apkārtējās sienas izturību.
Norādiet funkcionālās pielaides un virsmas prasības
Identificējiet, kuras kontūras norāda savienojošo daļu, nodrošina atstarpi vai nosaka blīvējuma robežu. Piemērojiet prasības atbilstoši šīm funkcijām, izmantojot skaidras atskaites punktu atsauces un piemērotas vispārīgās pielaides citur.
Ja pārklājums vai cita apstrāde ietekmē kritisko piegulumu, norādiet, vai pieņemšanas izmēri ir spēkā pirms vai pēc šī procesa. Norādiet nepieciešamos malu pārtraukumus, lai atdalīšana no urbumiem nemainītu funkcionālo robežu.
Redzamās virsmas gadījumā nošķiriet kosmētiskās prasības no izmērītā raupjuma. Skaitliska tekstūras prasība vien, iespējams, neapraksta pieņemamas instrumentu pēdas vai to virzienu.
Sagatavojiet skaidru pieprasījumu TiRapid
Noderīgs cenu piedāvājuma pieprasījums ietver:
- Pašreizējais CAD modelis un rasējuma versija.
- Materiāla klase un jebkāds nepieciešamais krājuma stāvoklis.
- Prototipa, partijas vai paredzamie atkārtota pasūtījuma daudzumi.
- Kritiskie izmēri, atskaites punktu atsauces un virsmas prasības.
- Virsmas apstrāde, pārbaudes ieraksti un piegādes cerības.
Iezīmējiet jomas, kurās ir pieņemamas konstrukcijas izmaiņas. Pēc tam TiRapid var apspriest ierosināto apstrādes pieeju, ņemot vērā prasības, kurām jāpaliek nemainīgām. Salīdzinot piedāvājumus, pārbaudiet, vai katrs piedāvājums aptver vienu un to pašu rasējuma pārskatīšanas, apdares un verifikācijas apjomu.
Biežāk uzdotie jautājumi
Vai profilu frēzēšana ir tas pats, kas kontūru frēzēšana?
Aprakstot apstrādi pa noteiktu formu, šie termini bieži pārklājas. Tomēr CAM programmatūrā tāda komanda kā 2D kontūra vai 3D kontūra identificē konkrētu stratēģiju. Apstipriniet apspriesto ģeometriju un instrumenta trajektoriju, nevis paļaujieties tikai uz nosaukumu.
Vai profilu frēzēšana var radīt asus iekšējos stūrus?
Standarta gala frēze nevar izveidot pilnīgi asu iekšējo stūri griešanas plaknē. Norādiet lielāko rādiusu, ko pieļauj montāža, vai apspriediet stūra atvieglojumu vai piemērotu sekundāro darbību, ja konstrukcijai ir nepieciešams asāks elements.
Vai profilu frēzēšanai vienmēr ir nepieciešama 5 asu mašīna?
Nē. Trīsasu mašīna var radīt daudzas plaknes kontūras un pieejamas izliektas virsmas. Papildu asis kļūst noderīgas, ja tās uzlabo piekļuvi instrumentam, orientāciju vai detaļai nepieciešamo iestatījumu skaitu.
Secinājumi
Profilu frēzēšana rada robežas un profilētas virsmas, kas ļauj detaļām piegult, pārvietoties vai veidot citus produktus. Veiksmīgi rezultāti ir atkarīgi no tādu instrumentu un apstrādes stratēģiju izvēles, kas atbilst ģeometrijai, kā arī no lietojumam svarīgo funkciju kontroles un pārbaudes.
Savam nākamajam projektam nosūtiet TiRapid modeli, rasējumu un ražošanas prasības. Mērķtiecīgs kritisko kontūru, virsmas prasību un pārbaudes vajadzību pārskats nodrošina skaidru sākumpunktu apstrādes plānošanai un noderīgu cenu piedāvājumu.
















