
Vārpstai jāieiet savā savienojuma urbumā, gultnim jāpaliek savā vietā, un vākam pareizi jānovieto uz korpusa. Katra funkcija pieļauj zināmas izmēru variācijas. Inženierijas uzdevums ir noteikt, cik lielas variācijas mezgls var pieņemt, un pēc tam pietiekami skaidri paziņot šo prasību, lai to varētu izgatavot un pārbaudīt.
Apstrādes pielaides nosaka šīs robežas. Pareiza tās izvēle palīdz kontrolēt piemērotību un savstarpējo aizvietojamību, vienlaikus saglabājot apstrādes un pārbaudes piepūli proporcionālu detaļas funkcijai.
Šajā rokasgrāmatā ir paskaidrota pielaides terminoloģija, izplatītākie rasējumu formāti, standarti un savienojumi. Tajā arī parādīts, kā ražošanas apstākļi ietekmē sasniedzamos rezultātus un kāpēc nevajadzīgi stingras prasības var palielināt izmaksas.
Kas ir apstrādes tolerance?
Apstrādes pielaide ir pieļaujamā apstrādājamā elementa variācija. Izmēra dimensijai tā nosaka diapazonu starp lielāko un mazāko pieņemamo vērtību. Ģeometriskās pielaides atsevišķi kontrolē tādus raksturlielumus kā forma, orientācija, pozīcija un profils.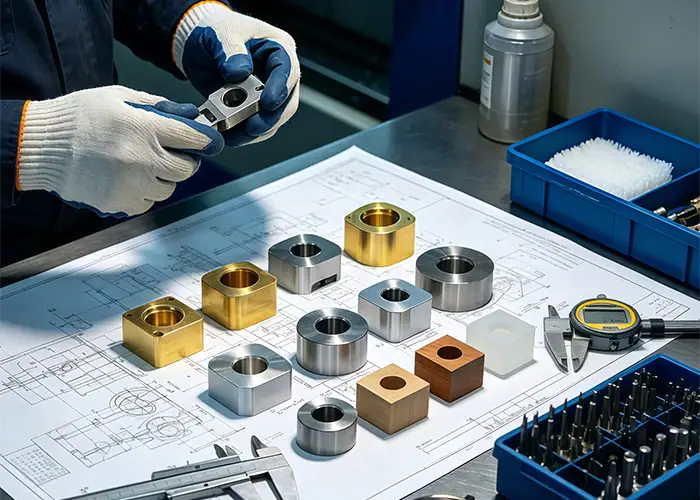
Nominālais izmērs, robežas un novirzes
Nominālais izmērs ir atsauces izmērs, ko izmanto, lai aprakstītu objektu. Augšējā un apakšējā robeža nosaka tā pieļaujamo izmēru diapazonu. Augšējā un apakšējā novirze izsaka šīs robežas attiecībā pret atsauces izmēru.
Izmērītā novirze apraksta konkrētu rezultātu attiecībā pret tā nominālvērtību. Tā atšķiras no kopējās pielaides, kas apraksta pieļaujamā diapazona platumu.
GD&T sistēmā lodziņā iezīmētam pamatizmēram ir īpaša nozīme. Tas nosaka teorētiski precīzu vērtību ar pieļaujamo variāciju, ko kontrolē saistītās ģeometriskās prasības. To nevajadzētu interpretēt kā parastu izmēru, ko automātiski nosaka nosaukuma bloka plus/mīnus pielaide.
Kopējās tolerances aprēķināšana
Apsveriet ilustratīvo izmēru 20.00 ± 0.05 mm. Tā robežas ir:
- Augšējā robeža: 20.05 mm
- Apakšējā robeža: 19.95 mm
- Kopējā pielaide: 20.05 − 19.95 = 0.10 mm
Vērtība ±0.05 mm apraksta pieļaujamo novirzi katrā virzienā. Kopējā pielaides josla ir 0.10 mm plata.
Ja izmērītais izmērs ir 20.03 mm, tā novirze no nominālā ir +0.03 mm. Šis rezultāts atrodas norādītajās izmēru robežās.
Tolerance, precizitāte un atkārtojamība
Pielaide ir projektēšanas prasība. Apstrādē precizitāte attiecas uz to, cik precīzi saražotā īpašība atbilst paredzētajai vērtībai. Atkārtojamība attiecas uz atkārtotu rezultātu atbilstību noteiktos apstākļos.
Viens process var radīt cieši grupētus izmērus, kas pastāvīgi atšķiras no mērķa. Cits process var radīt vidējo vērtību tuvu mērķim, bet pārāk lielas atšķirības. Nevienu no šiem uzvedības veidiem nevar saprast tikai no tolerances vērtības.
Ieguves jautājumos noskaidrojiet, vai piedāvātais process var saglabāt nepieciešamās īpašības visā pasūtījumā. Mašīnas pozicionēšanas specifikācija ir tikai daļa no šī novērtējuma.
Piegādātājs var censties sasniegt procesa mērķi atļautajā diapazonā, lai atstātu vietu paredzamajām variācijām. Šis mērķis atbalsta ražošanas kontroli, savukārt rasējums turpina definēt pieņemšanas robežas. Rezultātam nav jābūt precīzi vienādam ar nominālo vērtību, lai izpildītu izmēra prasību.
Kādi ir galvenie apstrādes pielaižu veidi?
Izmēru pielaides var izteikt ar divpusējām novirzēm, vienpusējām novirzēm vai tiešiem ierobežojumiem. Ģeometriskās pielaides apraksta dažādas prasības, tostarp elementu formu un telpiskās attiecības. Pareiza formāta izvēle palīdz nodot dizaina ieceri.
Divpusējas un vienpusējas izmēru pielaides
Divpusēja pielaide pieļauj novirzes abās nominālā izmēra pusēs. Novirzes var būt vienādas vai nevienādas. Simetrisks plus/mīnus apzīmējums ir izplatīts, ja pieļaujamais diapazons ir centrēts ap atsauces vērtību.
Vienpusēja pielaide pieļauj novirzi vienā virzienā no norādītā izmēra. Tā var būt noderīga, ja viens ierobežojums ir īpaši svarīgs konstrukcijai vai atbilst izvēlētajai piemērotības sistēmai.
Neviens no šiem apzīmējumiem automātiski nenosaka ražošanas grūtības pakāpi. Divi atšķirīgi uzrakstīti izmēri var aprakstīt vienādas pieņemamās robežas. Salīdziniet šīs robežas, pirms vienu apzīmējumu uzskatāt par stingrāku par citu.
Ierobežojošie izmēri
Robežizmēri tieši norāda maksimālos un minimālos pieņemamos izmērus. Lasītājam tie nav jāaprēķina no nominālā izmēra un novirzēm.
Šajos zīmējumu piemēros ir izmantoti milimetri, un tie ilustrē tikai apzīmējumus.
| Rasējuma formāts | Piemērs | Atļautais izmēru diapazons |
| Divpusējs | 20.00 0.05 ± | 19.95 uz 20.05 |
| Vienpusējs | 20.00 +0.05/−0.00 | 20.00 uz 20.05 |
| Tiešie ierobežojumi | 19.95 uz 20.05 | 19.95 uz 20.05 |
Divpusējie un tiešie ierobežojumi nosaka vienu un to pašu diapazonu. Vienpusējam piemēram ir mazāks kopējais diapazons un atšķirīga apakšējā robeža.
Ģeometriskās pielaides un atskaites punktu atsauces
Izmērs vien nevar aprakstīt visas funkcionālās prasības. Urbumam var būt pieņemams diametrs, lai gan tā ass var būt nepareizi novietota. Sēdvirsmai var būt pieņemams augstums, lai gan tās virsma nav pietiekami līdzena.
GD&T nodrošina šo raksturlielumu vadīklas. Plakanums novērtē virsmas formu bez atskaites punkta. Pozīcija un perpendikulitāte var saistīt elementus ar noteiktu atskaites punktu atskaites sistēmu. Profils kontrolē līnijas vai virsmas pieļaujamās variācijas.
Lietojiet pilnu elementu vadības rāmi, ieskaitot atskaites punktu secību un visus materiāla stāvokļa modifikatorus. Pozīcijas pielaidi nevar interpretēt kā vispārēju plus/mīnus pielaidi katrai koordinātai.
Kādas ir standarta CNC apstrādes pielaides?
Standarta CNC apstrādes pielaides var attiekties uz rasējuma vispārējo pielaides specifikāciju vai piegādātāja noklusējuma pakalpojumu prasībām. To pielietojums ir atkarīgs no norādītā standarta, pielaides klases, elementu izmēra un saskaņotajām pasūtījuma prasībām.
Vispārīgās pielaides un zīmēšanas piezīmes
Vispārīgās pielaides vienkāršo rasējumus, aptverot piemērojamos izmērus bez individuālu pielaižu norādēm. ISO 2768-1:1989 ir atsauce uz vispārējām lineārajām un leņķiskajām pielaidēm. Tās klases un izmēru diapazoni nosaka piemērojamo pielaidi.
Tāpēc vispārējās pielaides nolasīšanai ir nepieciešams vairāk nekā tikai atrast pazīstamu standarta numuru. Nosakiet norādīto izdevumu un klasi, atrodiet atbilstošo izmēru kategoriju un izmēru intervālu un pārbaudiet, vai uz šo objektu attiecas atsevišķa prasība.
Jānošķir arī vispārējās izmēru pielaides un vispārējās ģeometriskās specifikācijas. ISO 2768-2:1989 ir atsaukts un aizstāts ar ISO 22081:2021. Jaunākajā dokumentā tiek izmantota atšķirīga pieeja vispārējām specifikācijām, tāpēc mantoto rasējumu piezīmes ir jāpārskata, nevis jāmaina mehāniski.
Ievērojiet darbam saskaņoto produkta definīciju. Ja joprojām ir norādīts vecāks rasējums, pirms prasību maiņas atrisiniet visas neskaidrības ar atbildīgo inženieru komandu.
Piegādātāja noklusējuma iestatījumi un funkciju specifiskās prasības
Piegādātājs var norādīt noklusējuma pielaidi elementiem bez atsevišķām piezīmēm. Šī noklusējuma vērtība var būt atkarīga no tā apkalpošanas maršruta, materiāla, detaļas izmēra vai piedāvājuma nosacījumiem.
Kritiska gultņa ligzdas, blīvējuma saskarnes vai lokalizācijas funkcijas gadījumā skaidri norādiet nepieciešamo vadības ierīci. Pārliecinieties, ka tā ir iekļauta piedāvājumā un ka pārbaude var to pārbaudīt nepieciešamajā detaļas stāvoklī.
| Prasības avots | Tipiska loma | Kas jāapstiprina |
| Vispārīga piezīme par zīmēšanu | Ietver piemērojamos nenorādītos izmērus | Standarts, izdevums, klase un darbības joma |
| Individuāls izsaukums | Definē konkrētu funkciju prasību | Robežas, atskaites punkti, modifikatori un apdares nosacījums |
| Piegādātāja piedāvājums | Reģistrē pieņemto ražošanas apjomu | Iekļautās prasības un saskaņotie izņēmumi |
Tāpēc individuāli norādītam kritiskajam izmēram var būt nepieciešama atšķirīga vadība nekā blakus esošajām iezīmēm, uz kurām attiecas vispārīga piezīme. Piemērojot visciešāko norādi visai detaļai, var būtiski mainīt ražošanas apjomu.
Kā apstrādes pielaides nosaka detaļas piemērotību?
Piemērotība ir atkarīga no savienojošo elementu kombinētajām robežām. Mazākās un lielākās iespējamās atstarpes vai mijiedarbības novērtēšana parāda, vai izvēlētie izmēri atbalsta paredzēto montāžu, kustību vai noturēšanu.
Klīrensa, pārejas un traucējumu piegulumi
Klīrensa pielaide nodrošina atstarpi starp vārpstu un urbumu. Pārejas pielaide var radīt klīrensu vai iespiešanos atkarībā no faktiskajiem savienojuma izmēriem. Spiežotā pielaide rada izmēru pārklāšanos, kas jāņem vērā montāžas laikā.
Izvēlieties piemērotāko variantu no nepieciešamās funkcijas. Brīvi kustīgai vārpstai, noņemamai pozicionēšanas detaļai un pastāvīgi nostiprinātai uzmavai ir atšķirīgas vajadzības. Izvēli var ietekmēt arī eļļošana, slodze, montāžas metode un darba temperatūra.
Lai ilustrētu tikai izmēra klīrensa aprēķinu, pieņemsim:
- Urbuma ierobežojumi: no 20 000 līdz 20 020 mm
- Vārpstas ierobežojumi: no 19.970 līdz 19.990 mm
- Minimālā atstarpe: 20.000 − 19.990 = 0.010 mm
- Maksimālā klīrenss: 20.020 − 19.970 = 0.050 mm
Izmēru ierobežojumi nodrošina pozitīvu atstarpi visā šajā piemērā. Projektam jāņem vērā arī attiecīgās formas un izlīdzināšanas prasības.
ISO 286 nodrošina sistēmu robežu un piegulumu noteikšanai. Apzīmējumā, piemēram, H7/g6, burti norāda pielaides zonas pozīcijas attiecībā pret nominālo izmēru, un cipari norāda pielaides pakāpes. Faktiskās robežas ir atkarīgas arī no nominālā izmēra diapazona.
Lielie burti apzīmē urbumu pielaides klases, bet mazie burti — vārpstu klases. Sistēmā, kuras pamatā ir urbums, izvēlētā urbuma zona tiek saglabāta, un vārpstas klase tiek mainīta, lai iegūtu nepieciešamo atbilstību. Norādiet abus savienošanas elementus, ja montāža ir atkarīga no to kombinētajām robežām, un pēc tam pārbaudiet piemērojamajā tabulā faktisko nominālo diametru.
Pielaides sadalījumi un montāžas prasības
Montāžas sprauga var būt atkarīga no vairākiem izmēriem, no kuriem katrs mainās. Sliktākā gadījuma apkopojums novērtē to galējās kombinācijas atkarībā no tā, kā katrs izmērs veicina spraugu.
Apsveriet atsevišķu ilustratīvu aksiālu mezglu, kurā visi izmēri ir milimetros:
| Steka elements | Nominālais izmērs un pielaide | Ieguldījums plaisā |
| Mājokļa platība | 30.00 0.05 ± | Pievieno pieejamo vietu |
| Spacer | 10.00 0.02 ± | Aizņem vietu |
| ielaidums | 19.80 0.03 ± | Aizņem vietu |
Nominālā atstarpe ir 30.00 − 10.00 − 19.80 = 0.20 mm. Minimālā atstarpe ir 29.95 − 10.02 − 19.83 = 0.10 mm. Maksimālā atstarpe ir 30.05 − 9.98 − 19.77 = 0.30 mm. Šī vienkāršotā sistēma pieņem pilnībā nostiprinātas, stingras detaļas tādos pašos atsauces apstākļos.
Ja nepieciešamā atstarpe ir mazāka par šo diapazonu, pārskatiet izmērus, kas ietekmē variāciju. Novietojuma shēmas maiņa vai ietekmējošo izmēru skaita samazināšana var būt labāka nekā katra elementa pievilkšana.
Statistiskās salikšanas metodes izmanto papildu pieņēmumus par procesa uzvedību. Tās jāizvēlas, ņemot vērā pierādījumus par variācijām un pieņemamo montāžas risku.
Kas ietekmē sasniedzamo apstrādes toleranci?
Sasniedzamā pielaide ir atkarīga no materiāla, detaļu ģeometrijas, instrumentiem, sagataves stiprinājuma, termiskajiem apstākļiem un pilnīga ražošanas procesa. Prasība, kas ir vienkārša vienam elementam, var būt sarežģīta citam ar tādu pašu nominālo izmēru.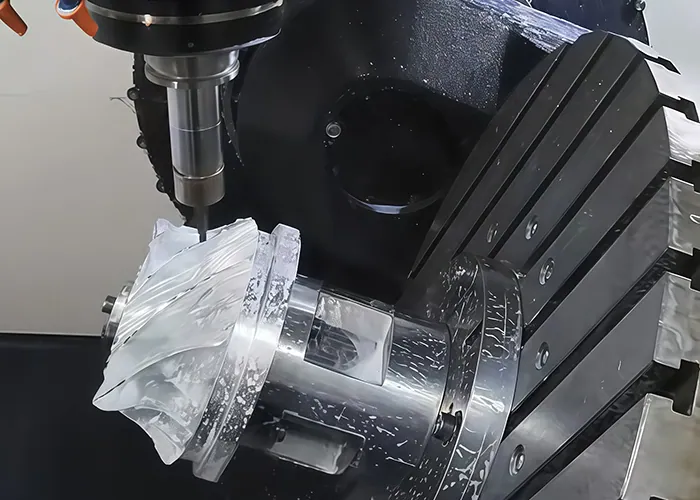
Materiāls un termiskā uzvedība
Materiāla stingrība un griešanas īpašības ietekmē detaļas reakciju apstrādes laikā. Atlikušie spriegumi var izraisīt arī formas izmaiņas, noņemot materiālu, īpaši detaļām ar nelīdzeniem šķērsgriezumiem vai plašu materiāla noņemšanu.
Plastmasām jāpievērš uzmanība termiskajai izplešanai, elastībai un, mitrumjutīgu klašu gadījumā, kondicionēšanai. Nosakot izmēru prasības, materiāla klase un pārbaudes apstākļi jāņem vērā kopā.
Silta komponenta izmērs var mainīties, tam stabilizējoties. Prasīgiem darbiem apstrādes un mērījumu plānos jāņem vērā temperatūra, nevis katrs rādījums jāuzskata par tieši salīdzināmu.
Funkciju ģeometrija, instrumenti un darbarīku nostiprināšana
Plānas sienas griešanas vai iespīlēšanas spēku ietekmē var novirzīties. Dziļiem urbumiem un dobumiem var būt nepieciešami pagarināti instrumenti, apgrūtinot piekļuvi un stingrības pārvaldību. Instrumentu nodilums un izvirzījums var vēl vairāk ietekmēt gatavā materiāla izmēru un ģeometriju.
Vairāki iestatījumi rada vēl vienu problēmu, ja kontrolētie elementi ir saistīti dažādās skaldnēs. Procesam ir jāsaglabā vai jāatjauno nepieciešamās atsauces.
Izvēlieties ražošanas veidu atbilstoši raksturlielumam. Pēc rupjas apstrādes urbumam var būt nepieciešama urbšana, izurbšana vai honēšana. Citām virsmām var būt nepieciešama slīpēšana vai cita apdares darbība. Izvēlei jāatbilst nepieciešamajam izmēram, formai, piekļuvei un materiālam.
Virsmas apstrāde un gala detaļas stāvoklis
Pārklājumi, galvanizācija, anodēšana un citas apstrādes var mainīt kontrolētus izmērus. To ietekme ir atkarīga no apstrādes un virsmas, tāpēc pirms ražošanas jāvienojas par apstrādes pielaidi un galīgajiem pieņemšanas nosacījumiem.
Nosakiet izmērus, kas ir spēkā pēc apdares, un visas virsmas, kas jāpārklāj ar masku vai jāapstrādā citādi. Caurums, kas pārbaudīts pirms pārklāšanas, var vairs neatbilst piegādes stāvoklim.
Virsmas raupjums ir atsevišķa prasība no izmēru pielaides. Ja abas ietekmē funkciju, jānorāda abas un jāizvēlas ražošanas un pārbaudes metodes, kas tās var ņemt vērā.
Kāpēc stingrākas apstrādes pielaides maksā vairāk?
Stingrākas pielaides var palielināt izmaksas, jo ir nepieciešama kontrolētāka iestatīšana, papildu apstrādes operācijas, rūpīgāka uzraudzība un prasīgāka pārbaude. Izmaksu ietekme ir atkarīga no konkrētās funkcijas un procesa, nevis tikai no pielaides skaitļa.
Iestatīšana, apstrāde un papildu darbības
Mazāks pieļaujamais diapazons var prasīt rūpīgāku sagatavošanos, lai izveidotu stabilu procesu. Tas var ietvert armatūras izstrādi, izmēģinājuma griezumus, instrumentu iepriekšēju iestatīšanu un pārbaudes pirms ražošanas uzsākšanas.
Apstrādes laikā piegādātājam var būt nepieciešams rūpīgāk pārvaldīt instrumentu stāvokli vai pievienot apdares operācijas. Dažām funkcijām stingrāku prasību izpilde maina maršrutu no parastās frēzēšanas vai virpošanas uz procesu ar atšķirīgu aprīkojumu un iestatīšanas prasībām.
Svarīgs ir arī pasūtījuma daudzums. Sagatavošanas darbs prototipa un atkārtotas ražošanas partijas ietvaros tiek sadalīts atšķirīgi. Noderīgam piedāvājumam jāatspoguļo faktiskais daudzums un ražošanas plāns.
Pārbaudes piepūle un ražošanas risks
Pārbaude kļūst prasīgāka, ja pieejamā pielaide ir maza salīdzinājumā ar mērījumu nenoteiktību. Var būt nepieciešama papildu iestatīšana, vides kontrole vai specializēti mērījumi.
Šaurs pieņemšanas diapazons var arī atstāt mazāk vietas procesa variācijām. Piegādātājam jāņem vērā uzraudzība, korekcijas un pārstrādes vai noraidīšanas risks.
| Prasību maiņa | Papildu darbs, ko tas varētu radīt | Ietekmētā izmaksu zona |
| Stingrāks urbuma izmērs vai forma | Specializēta apdare un mērīšana | Uzstādīšana un apstrāde |
| Stingrāka ar datu bāzēm saistīta atrašanās vieta | Kontrolētāka atrašanās vietas noteikšana un pārbaude | Armatūra un pārbaude |
| Galīgais izmērs pēc pārklāšanas | Koordinētas piemaksas un noslēguma pārbaudes | Apdare un kvalitātes kontrole |
| Individuāli ziņojumi par katru daļu | Papildu mērījumi un ierakstu apstrāde | Pārbaude un dokumentācija |
Koncentrējiet šīs pūles tur, kur tās atbalsta funkciju. Kritiskam gultņa sēdeklim un ārējai reljefa virsmai nav obligāti nepieciešams vienāds kontroles līmenis.
Salīdzinot cenu piedāvājumus, pārbaudiet, vai piegādātāji ir norādījuši vienādu galīgo stāvokli un pārbaudes apjomu. Zemāka apstrādes cena var neietvert rasējumā paredzēto apdares darbību vai pārbaudes ierakstu. Šo vienumu precizēšana padara salīdzinājumu noderīgāku nekā tikai galvenās vienības cenas salīdzināšana.
Kā izvēlēties un norādīt pareizo apstrādes pielaidi?
Sāciet ar funkciju un savienošanas prasībām, novērtējiet montāžas variāciju un pēc tam apstipriniet praktisku ražošanas un pārbaudes ceļu. Iekļaujiet rasējumā kritiskās vadības ierīces un izmantojiet atbilstošas vispārīgās prasības atlikušajām funkcijām.
Sāciet ar funkcionālajām un pārošanās prasībām
Nosakiet, kas katrai kontrolētajai funkcijai ir jāpaveic. Vai tai jāatrod cita komponenta atrašanās vieta, jāuztur kustības brīvkustība, jāglabā gultnis vai jāatbalsta blīvējums? Izmantojiet atbildi, lai noteiktu, kuras variācijas ir svarīgas.
Pārbaudiet savienojošā komponenta ierobežojumus un attiecīgo salikumu. Iekļaujiet ekspluatācijas apstākļus, kuros tie var mainīt piemērotību vai izlīdzinājumu.
Tāpat pārbaudiet, vai elements ir izmērīts no atsauces, kas ir svarīga montāžā. Funkcionālā attāluma tieša kontrole var samazināt atkarību no starpizmēriem. Tas var atvieglot prasības izgatavošanu un pārbaudi, nemainot atļauto montāžas variāciju.
Nekritiskām funkcijām izvēlieties prasības, kas nodrošina pietiekami daudz vietas ekonomiskai ražošanai, vienlaikus saglabājot paredzēto funkciju. Pielaides samazināšana jāveic pēc tās seku inženiertehniskās pārskatīšanas.
Norādiet atskaites punktus, kritiskās iezīmes un pārbaudi
Izmantojiet izmērus un ģeometriskās vadīklas, kas izsaka funkcionālās attiecības. Nosakiet nepieciešamos atskaites punktus un izvairieties no pārklājošos prasību pievienošanas, kuras ir grūti interpretēt kopā.
Apstipriniet, kā tiks pārbaudīta katra kritiskā īpašība. Mikrometrs var būt piemērots pieejamam izmēram, savukārt ar atskaites punktu saistītai pozīcijai vai profilam var būt nepieciešami koordinātu mērījumi. Virsmas tekstūrai un vītnes funkcijai ir nepieciešamas savas atbilstošas metodes.
Lai iegūtu precīzus vai robežrezultātus, vienojieties par mērīšanas pieeju un atbilstības lēmuma pieņemšanas noteikumu. Instrumenta izšķirtspēja vien nenosaka metodes piemērotību.
Norādiet nepieciešamo detaļas stāvokli, izlases apjomu un ziņošanas vajadzības. Šiem lēmumiem jābūt iekļautiem projekta prasībās pietiekami agri, lai ietekmētu procesa plānu.
Sagatavojiet skaidru TiRapid pieprasījumu
Nosūtiet TiRapid pašreizējo rasējumu un atbilstošo CAD modeli kopā ar materiālu, virsmas apstrādi, daudzumu un piegādes prasībām.
Identificējiet kritiskās saskarnes un visus pārbaudes dokumentus, kas nepieciešami sūtījumam. Ja pielaide joprojām tiek pārskatīta, aprakstiet funkcionālo prasību, lai diskusijā varētu risināt detaļas faktiskās vajadzības.
Pirms pasūtīšanas rakstiski apstipriniet pieņemtās pielaides un visus ierosinātos izņēmumus. Tas nodrošina projektēšanas, ražošanas un iepirkumu nodaļai konsekventu pamatu piedāvājuma izvērtēšanai un piegādāto detaļu pieņemšanai.
Biežāk uzdotie jautājumi
Vai vairāk decimālzīmju vienmēr nozīmē stingrāku toleranci?
Nē. Decimāldaļas var noteikt noklusējuma pielaidi, ja rasējuma virsraksta bloks tās ir skaidri sasaistītas. Pretējā gadījumā prasības nosaka norādītās robežas, vispārīgās piezīmes un piemērojamie standarti. Papildu nulles vien nenosaka mazāku pielaides joslu.
Vai virsmas raupjums ir tāds pats kā apstrādes tolerance?
Nē. Nelīdzenums raksturo virsmas tekstūru, savukārt izmērs un ģeometriskās pielaides kontrolē citas īpašības. Gluda virsma joprojām var būt nepareizā izmērā vai pozīcijā. Norādiet funkcijas prasības atsevišķi.
Vai piegādātājs var mainīt norādīto pielaidi bez apstiprinājuma?
Ierosinātās izmaiņas pirms ražošanas jāpārskata un jāapstiprina atbildīgajam klientam vai projektēšanas iestādei. Pārskatītajai prasībai jābūt atspoguļotai saskaņotajā rasējumā, pasūtījumā vai kontrolētās novirzes reģistrā.
Secinājumi
Apstrādes pielaide pārvērš funkcionālās prasības izmērāmās robežās. Efektīva izvēle savieno elementu izmērus un ģeometriju ar savienojamām detaļām, montāžas variācijām, ražošanas apstākļiem un pārbaudi. Stingra kontrole ir visnoderīgākā, ja tā aizsargā noteiktu funkciju.
TiRapid nodrošina precīzu 3 asu un 5 asu CNC apstrādi sarežģītām metāla un inženiertehniskajām plastmasas detaļām. Mēs pārskatām kritiskās pielaides, materiālu prasības un pārbaudes vajadzības, lai izstrādātu praktiskus ražošanas plānus prototipiem un mazapjoma ražošanai. Nosūtiet mums savus rasējumus, CAD modeli un projekta prasības, lai saņemtu ražošanas atsauksmes un pielāgotu cenu piedāvājumu.
















