
Slīpēšana ir precīza apstrādes process, kurā materiāls tiek noņemts no sagataves, izmantojot rotējošu abrazīvu ripu. Atšķirībā no parastajiem griezējinstrumentiem, kas noņem materiālu ar noteiktām griešanas malām, slīpēšanā tiek izmantoti daudzi abrazīvi graudi, lai noņemtu nelielu materiāla daudzumu. Šo procesu plaši izmanto, lai uzlabotu izmēru precizitāti, iegūtu gludas virsmas un apstrādātu sacietējušas vai grūti apstrādājamas detaļas.
Šajā rokasgrāmatā ir paskaidrots, kas ir slīpēšana, kā notiek slīpēšanas process, galvenie slīpēšanas veidi, mašīnas, materiāli, tehniskie parametri, priekšrocības, ierobežojumi un izplatītākie CNC pielietojumi.
Kas ir slīpēšana?
Slīpēšana ir abrazīvs apstrādes process, kurā no sagataves, izmantojot rotējošu slīpripu, tiek noņemts neliels materiāla daudzums. To galvenokārt izmanto, lai panāktu precīzus izmērus, kontrolētu ģeometriju un smalku virsmas apdari. Precīzā ražošanā slīpēšanu parasti veic pēc CNC frēzēšanas, virpošanas vai termiskās apstrādes, ja detaļai ir nepieciešamas stingrākas pielaides vai uzlabota virsmas kvalitāte.
Slīpēšana salīdzinājumā ar CNC frēzēšanu un virpošanu
Slīpēšana atšķiras no CNC frēzēšanas un virpošanas galvenokārt ar griešanas mehānismu, materiāla noņemšanas ātrumu un apdares mērķi. Frēzēšana un virpošana parasti ir efektīvas detaļu ģeometrijas izveidei un lielāku materiāla apjomu noņemšanai, savukārt slīpēšanu bieži izmanto precīzai izmēru korekcijai un virsmas apdarei.
| iezīme | slīpēšanas | CNC frēzēšana | CNC virpošana |
| Griešanas rīks | Abrazīvs ritenis | Rotējoša frēze | Vienpunktu vai daudzšķautņu instruments |
| Materiāla noņemšana | Parasti nelieli, kontrolēti daudzumi | Mērens līdz augsts | Mērens līdz augsts |
| Tipiska ģeometrija | Plakans, cilindrisks, iekšējais profils | Iedobes, rievas, kontūras | Vārpstas, urbumi, apaļas detaļas |
| Galvenā priekšrocība | Augsta precizitāte un smalka apdare | Sarežģītas formas ģenerēšana | Efektīva cilindriska apstrāde |
| Rūdīti materiāli | Bieži vien piemērots | Nepieciešams atbilstošs instruments | Nepieciešams atbilstošs instruments |
| Tipiska producēšanas loma | Precīza apdare | Rupja apstrāde un apdare | Rupja apstrāde un apdare |
Tāpēc slīpēšana vislabāk saprotama kā papildinošs ražošanas process, nevis universāls CNC griešanas aizvietotājs.
Kā darbojas slīpēšanas process?
Slīpēšanas process notiek, izvēloties piemērotu abrazīvo ripu, nostiprinot sagatavi, iestatot slīpēšanas parametrus, noņemot materiālu, kontrolējot ripas kontaktu, kontrolējot siltumu un pārbaudot galīgos izmērus un virsmas apdari. Katrs posms ir jākontrolē, jo ripas stāvoklis, griešanas spēks, temperatūra un mašīnas stabilitāte tieši ietekmē slīpēšanas precizitāti.
| Solis | Slīpēšanas darbība | Kvalitātes mērķis |
| 1 | Izvēlieties riteni un parametrus | Pielāgojiet abrazīvus materiālam |
| 2 | Sagataves uzstādīšana un izlīdzināšana | Novērst kustību un deformāciju |
| 3 | Veikt slīpēšanas gājienus | Noņemt kontrolētu apdares materiālu |
| 4 | Kontrolējiet siltumu un dzesēšanas šķidrumu | Novērst termiskus bojājumus |
| 5 | Izmēriet un pārbaudiet | Pārbaudiet izmēru, ģeometriju un apdari |
1. darbība: atlasiet slīpripu un iestatiet griešanas parametrus
Pirmais solis ir izvēlēties slīpripu, kas ir piemērota sagataves materiālam, nepieciešamajai precizitātei, virsmas apdarei un noņemšanas ātrumam. Griešanas veiktspēju ietekmē ripas abrazīvs materiāls, graudu izmērs, saistviela, cietības pakāpe un struktūra.
Daudziem tēraudiem var būt piemērots alumīnija oksīda disks, savukārt CBN diski bieži tiek izvēlēti rūdītiem dzelzs materiāliem. Dimanta diski parasti tiek izvēlēti karbīdam un keramikai. Mašīnas iestatījumiem jāpaliek arī diska apstiprinātā darba ātruma robežās un jāatbilst paredzētajai slīpēšanas darbībai.
2. darbība. Sagataves uzstādīšana un nostiprināšana
Pirms slīpēšanas sākšanas sagatave ir jāatbalsta un precīzi jānovieto. Virsmas slīpēšanai parasti tiek izmantotas magnētiskās patronas piemērotiem dzelzs materiāliem, savukārt nemagnētiskām sagatavēm var būt nepieciešami mehāniski stiprinājumi vai vakuuma stiprinājums. Cilindriskai slīpēšanai var izmantot centrus, patronas vai bezcentra atbalstu.
Saspiešanai jābūt drošai, neradot deformāciju. Plānas plāksnes, garas vārpstas un precīzijas komponenti var saliekties pārmērīga noturēšanas spēka ietekmē. Ja detaļa tiek slīpēta deformēta, tā pēc atbrīvošanas var mainīt formu un neatbilst plakanuma, apaļuma vai izmēru prasībām.
3. solis: Sāciet slīpēšanu un kontrolējiet materiāla noņemšanu
Slīpēšanas laikā abrazīvais ritenis saskaras ar sagatavi un noņem materiālu, veicot atkārtotas griešanas gājienus vai kontrolētu padevi. Ripas ātrums, galda kustība, sagataves rotācija un griešanas dziļums nosaka materiāla noņemšanas uzvedību.
Slīpēšanas operācijas parasti prasa mazākus griezumus nekā rupjā frēzēšana vai virpošana, īpaši precīzas apdares laikā. No iepriekšējās operācijas jāpaliek piemērotai apdares pielaidei. Pārmērīgas materiāla noņemšana galīgās slīpēšanas laikā var palielināt karstumu, disku nodilumu un izmēru izmaiņas.
4. darbība: uzklājiet dzesēšanas šķidrumu un kontrolējiet slīpēšanas karstumu
Dzesēšanas šķidrums kontrolē slīpēšanas temperatūru, ieeļļo saskares virsmu, kur tas ir nepieciešams, un palīdz noņemt abrazīvus gružus un metāla daļiņas. Siltuma kontrole ir būtiska, jo pārmērīga temperatūra var izraisīt termisko izplešanos, virsmas apdegumus, atlikušo spriegumu un izmēru izmaiņas.
Dzesēšanas šķidrumam ir jāsasniedz faktiskā slīpēšanas saskares zona. Vienkārša šķidruma tilpuma palielināšana, iespējams, neatrisinās problēmu, ja ripas rotācija neļauj dzesēšanas šķidrumam iekļūt saskarnē. Pareiza sprauslas pozīcija, šķidruma stāvoklis, filtrācija un ripas izvēle palīdz uzturēt stabilu slīpēšanas veiktspēju.
5. darbība: pārbaudiet izmērus un virsmas apdari
Pēdējais solis ir pārbaudīt, vai slīpētā detaļa atbilst tās izmēru un virsmas prasībām. Pārbaude var ietvert biezumu, diametru, apaļumu, līdzenumu, paralēlismu, virsmas raupjumu un citas rasējuma specifikācijas.
Atkarībā no funkcijas var izmantot mikrometrus, urbuma mērītājus, augstuma mērītājus, virsmas raupjuma testerus un koordinātu mērīšanas iekārtas. Detaļas, kurām nepieciešamas ļoti stingras pielaides, jāmēra kontrolētos temperatūras apstākļos, jo termiskā izplešanās var ietekmēt pārbaudi mikronu līmenī.
Kādas mašīnas un iekārtas tiek izmantotas slīpēšanai?
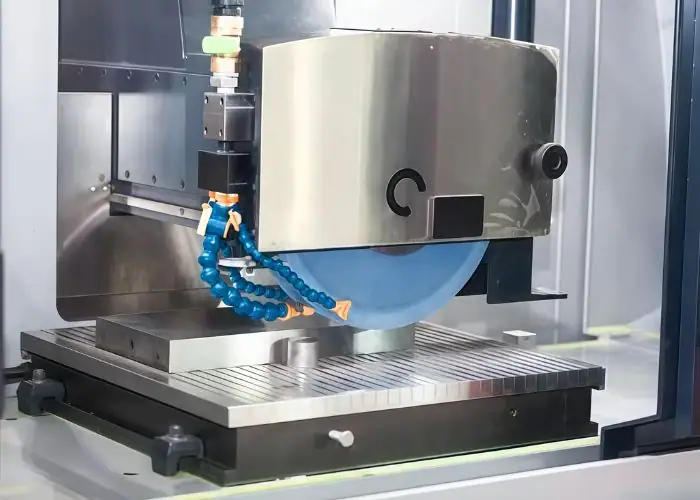
Slīpēšanai tiek izmantots specializēts aprīkojums, tostarp virsmas slīpmašīnas, cilindriskās slīpmašīnas, bezcentra slīpmašīnas, iekšējās slīpmašīnas, CNC slīpmašīnas, abrazīvie diski, darba virsmas stiprināšanas ierīces, disku apstrādes ierīces un dzesēšanas sistēmas. Pareizā slīpmašīna tiek izvēlēta atkarībā no detaļas ģeometrijas, materiāla, pielaides, nepieciešamās apdares un ražošanas apjoma.
Galvenie slīpmašīnu veidi
Slīpmašīnas galvenokārt klasificē pēc sagataves ģeometrijas un slīpēšanas operācijas, ko tās veic. Virsmas slīpmašīna rada precīzas līdzenas virsmas, savukārt cilindriskā slīpmašīna apstrādā ārējos apaļos elementus. Citas mašīnas specializējas iekšējo urbumu veidošanā, bezcentra ražošanā, instrumentu asināšanā vai zobratu apstrādē.
| Maļamā mašīna | Galvenais Amats | Tipiski komponenti |
| Virsmas slīpēšanas mašīna | Veido līdzenas un paralēlas virsmas | Plāksnes, armatūras bloki, veidņu pamatnes |
| Cilindriska slīpmašīna | Apdare ārējie diametri | Vārpstas, tapas, veltņi |
| Bezcentra slīpmašīna | Slīpē cilindriskas detaļas bez centriem | Tapas, stieņi, ražošanas vārpstas |
| Iekšējā slīpēšanas mašīna | Apdare iekšējos diametrus | Gultņu urbumi, uzmavas |
| Instrumentu un griezēju slīpmašīna | Veido vai asina griezējinstrumentus | Gala frēzes, urbji, urbji |
| CNC slīpmašīna | Kontrolē sarežģītas slīpēšanas kustības | Precīzijas profili, ražošanas detaļas |
Izvēloties iekārtu, jāņem vērā sagataves izmērs un nepieciešamie mērījumi. Garai vārpstai var būt nepieciešams atbalsts pret novirzi, savukārt platai plāksnei var būt nepieciešama iekārta ar atbilstošu galda gājienu un stabilām termiskajām īpašībām.
Slīpmašīnas galvenās sastāvdaļas
Slīpmašīnai ir vairākas sistēmas, kurām jādarbojas kopā, lai saglabātu precizitāti. Vārpsta darbina abrazīvo ripu, savukārt galds vai darba galva kontrolē sagataves pozīciju un kustību. Padeves mehānismi nodrošina kontrolētu padevi, un mašīnas konstrukcija pretojas griešanas spēkiem.
Svarīgi komponenti ietver:
- Slīpēšanas vārpsta un riteņa galva stabilai riteņa rotācijai.
- Mašīnas pamatne, vadotnes un padeves sistēma precīzai kustībai.
- Darbagalds, patrona, centri vai stiprinājumi sagataves atbalstam.
- Dzesēšanas šķidruma padeves un filtrācijas sistēma termiskai kontrolei.
- Riepu apstrādes un balansēšanas aprīkojums vienmērīgai griešanai.
- CNC kontrolieris vai manuālas vadības ierīces mašīnas kustības regulēšanai.
Slīpēšanas diski un abrazīvie materiāli
Slīpripas satur abrazīvus graudus, ko kopā satur saistviela. To veiktspēja ir atkarīga no abrazīva veida, graudu izmēra, saistvielas materiāla, ripas klases un struktūras. Dažādas kombinācijas nodrošina atšķirīgu griešanas uzvedību, virsmas apdari un ripas kalpošanas laiku.
| Abrazīvs materiāls | Izplatītas lietojumprogrammas | Galvenais apsvērums |
| Alumīnija oksīds | Oglekļa tērauds un daudzi leģētie tēraudi | Universāla slīpēšana |
| Keramikas alumīnija oksīds | Izturīgi tēraudi un sarežģīti pielietojumi | Kontrolēta graudu lūzums |
| Silīcija karbīds | Čuguns, daži krāsainie materiāli, keramika | Materiālu saderība |
| Kubiskais bora nitrīds (CBN) | Rūdīts tērauds un daži augstas temperatūras sakausējumi | Cietu materiālu slīpēšana |
| Dimants | Karbīds, stikls un tehniskā keramika | Parasti nav ieteicams tradicionālajai tērauda slīpēšanai |
Slīpēšanas disks ir plašāks termins, kas var aprakstīt abrazīvus diskus, ko izmanto rokas leņķa slīpmašīnās vai citā iekārtā. Precīzijas mašīnu slīpripas nevajadzētu jaukt ar universāliem slīpripām, jo disku konstrukcija, ātruma indekss, ģeometrija un izmēru kontroles prasības var atšķirties.
Slīpripas apstrāde un izlīdzināšana
Slīpripas apstrāde atjauno griešanas efektivitāti, atsedzot svaigus abrazīvos graudus un kontrolējot ripas virsmas stāvokli. Nolīdzināšana koriģē ripas ģeometriju, koncentriskumu vai profilu, lai tā grieztos un saskartos ar sagatavi, kā paredzēts.
Tās ir saistītas, bet atšķirīgas apkopes darbības. Ripai var būt pareiza forma, bet tā joprojām var slikti griezt, ja tās graudi ir blāvi vai piesātināti ar materiālu. Turpretī asa ripa ar sliktu ģeometrisko formu var radīt neprecīzas virsmas.
Virpošana un izlīdzināšana kļūst nepieciešama, palielinoties slīpēšanas spēkam, pasliktinoties virsmas apdarei, rodas ripas slodze vai mainās izmēru konsekvence. Ripas stāvokļa uzturēšana ir īpaši svarīga precīzai ražošanai un atkārtotiem slīpēšanas cikliem.
Kādi ir galvenie slīpēšanas veidi?
Galvenie slīpēšanas veidi ir virsmas slīpēšana, cilindriskā slīpēšana, bezcentra slīpēšana, iekšējā slīpēšana, šļūdes slīpēšana, profilu slīpēšana, formu slīpēšana, instrumentu un griezējinstrumentu slīpēšana, šablonu slīpēšana, zobratu slīpēšana, vītņu slīpēšana un iegremdējamā slīpēšana. Katrs process ir izstrādāts konkrētai detaļu ģeometrijai, izmēru prasībām vai ražošanas apstākļiem.
| Slīpēšanas veids | Galvenais Application | Tipiska prasība |
| Virsmas slīpēšana | Plakanas virsmas un plāksnes | Plakanums un paralēlisms |
| Cilindriskā slīpēšana | Ārējās apaļās virsmas | Diametrs un apaļums |
| Bezcentra slīpēšana | Lielapjoma apaļas detaļas | Atkārtojamība un produktivitāte |
| Iekšējā slīpēšana | Caurumi un gultņu urbumi | Urbuma precizitāte |
| Šļūdes padeves slīpēšana | Dziļi profili sarežģītos materiālos | Kontrolēta augsta materiāla noņemšana |
| Profilu un formu slīpēšana | Sarežģītas formas | Profila precizitāte |
| Instrumentu un griezēju slīpēšana | Griezējinstrumenti | Malu un instrumentu ģeometrija |
| Džiga slīpēšana | Precīzi caurumi un to atrašanās vietas | Precīza funkciju pozicionēšana |
| Zobratu un vītņu slīpēšana | Zobrati un vītnes | Zobu vai vītņu ģeometrija |
| Iegremdējamā slīpēšana | Lokalizētas cilindriskas iezīmes | Diametrs, pleci un profili |
Virsmas slīpēšana
Virsmas slīpēšana rada precīzas līdzenas virsmas, pārvietojot sagatavi attiecībā pret rotējošu abrazīvo riteni. To parasti izmanto armatūras plāksnēm, mašīnu komponentiem, veidņu pamatnēm, blīvēšanas virsmām un plakanām precīzijas detaļām.
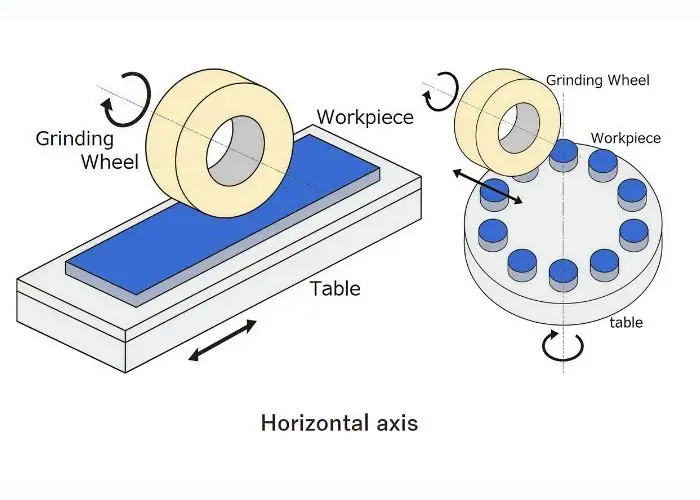
Virsmas slīpēšanas mašīna atkarībā no konfigurācijas var izmantot virzuļgaldu vai rotācijas galdu. Process kontrolē materiāla noņemšanu virs mērķa virsmas, lai uzlabotu līdzenumu, paralēlismu, biezuma vienmērību vai virsmas apdari.
Virsmas slīpēšana ir īpaši vērtīga pēc CNC frēzēšanas, kad līdzenai virsmai nepieciešama stingrāka ģeometriskā kontrole. Tomēr plānas detaļas ir rūpīgi jāatbalsta, jo magnētiskā iespīlēšana, slīpēšanas siltums un atlikušais materiāla spriegums var ietekmēt galīgo līdzenumu.
Cilindriskā slīpēšana
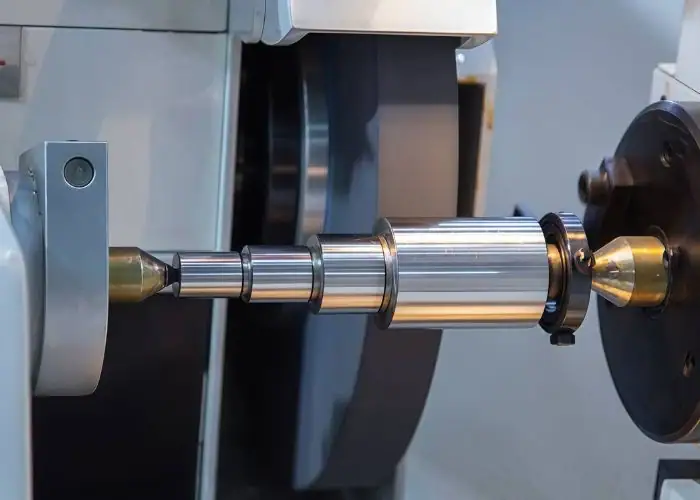
Cilindriskā slīpēšana apstrādā ārējās apaļās virsmas, rotējot sagatavi, kamēr slīpripa noņem materiālu no tās ārējā diametra. To parasti izmanto vārpstām, veltņiem, gultņu kakliem, tapām un precīzijas mehāniskām detaļām.
Procesā var izmantot centrus, patronu vai citu atbalsta ierīci. Lai kontrolētu apaļumu, konusveida formu un diametra vienmērību, ir nepieciešams pareizs sagataves un riteņa izlīdzinājums.
Cilindriskā slīpēšana bieži tiek veikta pēc CNC virpošanas. Virpošana veido lielāko daļu vārpstas ģeometrijas, savukārt slīpēšana noņem kontrolētu apdares pielaidi, lai sasniegtu nepieciešamo diametru un virsmas stāvokli.
Bezcentra slīpēšana
Bezcentra slīpēšana rada precīzas cilindriskas virsmas, neturot sagatavi starp centriem. Tā vietā detaļu atbalsta darba balsta asmens starp slīpripu un regulēšanas riteni.
Regulējošais ritenis kontrolē sagataves rotāciju un, caurejošās padeves operācijās, aksiālo kustību. Tas padara bezcentra slīpēšanu efektīvu liela daudzuma tapu, stieņu un citu apaļu detaļu ražošanā.
Tomēr bezcentra slīpēšanai ir nepieciešama pareiza atbalsta ģeometrija un iestatīšana. Slikts riteņu izlīdzinājums, darba virsmas augstums vai regulēšanas apstākļi var radīt izliekumus, konusveida formu vai nekonsekventus izmērus. Visefektīvāk tā darbojas, ja detaļas ģeometrija un ražošanas apjoms atbilst procesam.
Iekšējā slīpēšana
Iekšējā slīpēšana apstrādā cauruma iekšējo diametru, izmantojot mazāku abrazīvo ripu. To izmanto precīzijas urbumiem, gultņu riņķiem, uzmavām, hidrauliskām detaļām un citām detaļām, kurām nepieciešamas precīzas iekšējās virsmas.
Iekšējā slīpēšana var būt sarežģītāka nekā ārējā slīpēšana, jo riteņa diametru ierobežo urbuma izmērs. Maziem riteņiem un garām vārpstām var būt zemāka stingrība, palielinot jutību pret vibrāciju un novirzi.
Procesam jākontrolē riteņa ātrums, vārpstas stingrība, dzesēšanas šķidruma padeve un urbuma izmērs. Iekšējā slīpēšana bieži tiek izvēlēta, ja urbšana vai urbšana nevar konsekventi sasniegt nepieciešamās izmēru vai virsmas specifikācijas.
Šļūdes padeves slīpēšana
Šļūdes padeves slīpēšanā tiek izmantota relatīvi dziļa griešana apvienojumā ar lēnu sagataves padevi, lai kontrolētā darbībā noņemtu ievērojamu materiāla daudzumu. To bieži izmanto grūti apstrādājamiem sakausējumiem, ar turbīnām saistītām detaļām un sarežģītiem profiliem.
Atšķirībā no tradicionālās virsmas slīpēšanas, kurā parasti tiek izmantotas seklas ejas, šļūdes padeves slīpēšana var noņemt vairāk materiāla vienā traversā. Tai ir nepieciešama atbilstoša mašīnas jauda, ripas konstrukcija, dzesēšanas šķidruma padeve un procesa stabilitāte.
Šī metode var uzlabot produktivitāti piemērotos pielietojumos, taču termiskie bojājumi joprojām ir galvenā problēma. Augsta materiāla noņemšanas pakāpe ir jāatbalsta ar efektīvu dzesēšanu un kontrolētu disku stāvokli.
Profilu un formu slīpēšana
Profilu slīpēšana, izmantojot kontrolētu ripas kustību vai piemērotu ripas formu, rada noteiktu kontūru. Formu slīpēšana izmanto ripu, kas ir apstrādāta vai izgatavota atbilstoši noteiktam profilam, kas tiek pārnesta uz sagatavi.
Šīs metodes tiek izmantotas matricām, precīzām rievām, veidotām mehāniskām detaļām, griezējinstrumentiem un specializētām virsmām. Tās ir vērtīgas, ja galīgajai iezīmei ir nepieciešams atkārtojams kontūrs, nevis vienkārša plakana vai cilindriska forma.
Galvenais izaicinājums ir profila precizitātes saglabāšana, ritenim nodilstot. Atbilstoši slīpēšanas intervāli un izmēru pārbaude palīdz nodrošināt, ka gatavais kontūrs paliek pielaides robežās.
Instrumentu un griezēju slīpēšana
Instrumentu un griezēju slīpēšana rada, asina vai atjauno griezējinstrumentu ģeometriju. To izmanto urbjiem, frēzēm, urbšanas āmuriem un citiem precīzijas griezējinstrumentiem, kuriem nepieciešami īpaši asmeņu leņķi, reljefa virsmas un rievu ģeometrija.
Instrumentu slīpmašīna var izmantot vairākas vadāmas asis, lai pozicionētu riteni pret griezējinstrumentu. CNC instrumentu slīpēšana ir īpaši noderīga sarežģītiem griezējiem, kuriem nepieciešama atkārtojama griezējšķautņu ģeometrija.
Šis process ietekmē turpmāko apstrādes veiktspēju, jo instrumenta asums, simetrija un griezējšķautņu stāvoklis ietekmē griešanas spēku, virsmas apdari, skaidu veidošanos un instrumenta kalpošanas laiku.
Džiga slīpēšana
Slīpēšana ar šablonu ir precīzs process, ko izmanto, lai apstrādātu caurumus un iekšējās kontūras, kur svarīga ir precīza pozīcija un ģeometrija. To parasti saista ar instrumentu, matricu, veidņu komponentu un precīzijas mehānisko mezglu izstrādi.
Mašīna nodrošina precīzu pozicionēšanu, savukārt neliela slīpripa pabeidz nepieciešamo elementu. Tas ir noderīgi, ja ir stingri jākontrolē vairāku caurumu vai profilu savstarpējā saistība.
Slīpēšana ar šablonu parasti tiek izvēlēta augstas precizitātes elementu, nevis vispārējas materiāla noņemšanas gadījumā. Tās izmaksas un procesa laiks ir jāpamato ar detaļas funkcionālajām prasībām.
Zobratu un vītņu slīpēšana
Zobratu slīpēšana uzlabo zobratu precizitāti, virsmas apdari un ģeometrisko konsekvenci. To izmanto precīzijas zobratiem, kur profila kļūdas, vadīšanas kļūdas un virsmas defekti var ietekmēt troksni, vibrāciju un transmisijas veiktspēju.
Vītņu slīpēšana, izmantojot slīpripu un kontrolētu relatīvu kustību, ļauj iegūt precīzas ārējās vai iekšējās vītnes formas. Tā ir īpaši noderīga rūdītām detaļām vai vītnēm, kurām nepieciešama precīza piķa un profila ģeometrija.
Abi procesi bieži vien seko iepriekšējām ražošanas darbībām. Sākotnējā ģeometrija tiek iegūta, griežot vai formējot, savukārt slīpēšana nodrošina nepieciešamo galīgo izmēru un virsmas kontroli.
Iegremdējamā slīpēšana
Iegremdējamā slīpēšana noņem materiālu, padodot slīpripu tieši sagatavē, nevis nepārtraukti virzoties pa tās garumu. To parasti izmanto noteiktu cilindrisku diametru, plecu, rievu un īsu pakāpienu elementu apdarei.
Ripam var būt profils, kas atbilst vajadzīgajai formai, ļaujot kontrolētas radiālās padeves laikā noslīpēt vairākas saistītas detaļas.
Iegremdējamā slīpēšana var uzlabot ražošanas efektivitāti piemērotām detaļām, taču riteņa formai, radiālajam spēkam, slīpēšanas precizitātei un sagataves atbalstam jāpaliek stabiliem, lai novērstu vibrāciju vai izmēru izmaiņas.
Kādas ir dažādās slīpēšanas metodes?
Slīpēšanas metodes galvenokārt atšķiras ar dzesēšanas šķidruma izmantošanu, materiāla noņemšanas stratēģiju, darbības ātrumu, abrazīvu izvēli un nepieciešamo precizitāti. Izplatītākās pieejas ietver mitro slīpēšanu, sauso slīpēšanu, rupjo slīpēšanu, precīzo slīpēšanu, ātrgaitas slīpēšanu, Blanšāra slīpēšanu un superabrazīvo slīpēšanu. Katra metode tiek izvēlēta, lai līdzsvarotu materiāla noņemšanu, temperatūru, virsmas apdari un ražošanas izmaksas.
Mitrā slīpēšana pret sauso slīpēšanu
Mitrā slīpēšana izmanto dzesēšanas šķidrumu vai slīpēšanas šķidrumu, lai pārvaldītu siltumu, atbalstītu eļļošanu tur, kur nepieciešams, un aizvadītu daļiņas prom no griešanas zonas. To plaši izmanto precīzai metāla slīpēšanai, jo temperatūra un ripas stāvoklis tieši ietekmē izmēru noturību.
Sausā slīpēšana notiek bez šķidra dzesēšanas šķidruma. Tā var būt piemērota atsevišķiem materiāliem vai darbībām, kurās ripa, mašīna, putekļu nosūkšana un termiskie apstākļi ir paredzēti sausai griešanai.
Izvēle ir atkarīga no materiāla uzvedības, ripas specifikācijas, vides prasībām un karstumjutīguma. Sausā slīpēšana nav automātiski jāuzskata par vienkāršāku vai lētāku, jo putekļu savākšana un termisko bojājumu kontrole var radīt papildu izmaksas.
Rupja slīpēšana salīdzinājumā ar precīzu slīpēšanu
Rupjā slīpēšana koncentrējas uz lielāka materiāla daudzuma noņemšanu, virsmas nelīdzenumu novēršanu vai detaļas sagatavošanu vēlākai apdarei. Parasti materiāla noņemšanas ātrums tiek vērtēts augstāk par īpaši smalkiem izmēriem vai virsmas tekstūru.
Precīzā slīpēšana koncentrējas uz kontrolētu apdares materiālu un precīzu ģeometriju. Tajā parasti tiek izmantota piemērota riteņu apstrāde, mazāki apdares soļi, stabila mašīnas kustība un rūpīga pārbaude.
Detaļai var būt nepieciešami abi posmi, ja ir jānoņem ievērojams materiāla daudzums. Tomēr pārmērīga rupja slīpēšana tieši pirms galīgās apdares var radīt siltumu vai deformāciju, kas apgrūtina precizitātes kontroli.
Ātrgaitas slīpēšana
Ātrgaitas slīpēšanā tiek izmantots palielināts disku virsmas ātrums ar mašīnām un diskiem, kas īpaši izstrādāti šādiem darba apstākļiem. Tas var uzlabot produktivitāti atbilstošos pielietojumos, atbalstot lielāku materiāla noņemšanas ātrumu un dažādas abrazīvās griešanas īpašības.
Lielāks ātrums ne vienmēr nodrošina labāku virsmas apdari. Jāņem vērā riteņa izturība, vārpstas jauda, slīpēšanas spēki, dzesēšanas šķidruma padeve un riteņa balanss.
Maksimāli pieļaujamo riteņa ātrumu nekad nedrīkst pārsniegt. Ātrgaitas slīpēšanai ir nepieciešams saderīgs aprīkojums un procesa validācija, nevis tikai vārpstas apgriezienu skaita palielināšana.
Blanšāra slīpēšana
Blanšāra slīpēšana parasti tiek saistīta ar vertikālās vārpstas rotācijas virsmu slīpēšanu. To izmanto, lai efektīvi noņemtu materiālu no platām plakanām virsmām, īpaši no lielām plāksnēm, mašīnu pamatnēm un rūpnieciskām detaļām.
Rotējoša darba virsma pārvieto sagatavi zem slīpripas. Procesa laikā var noņemt materiālu ievērojamā platībā un bieži vien atstāt atpazīstamu apļveida slīpēšanas rakstu.
Blanšāra slīpēšana ir noderīga materiālu sagatavošanai un lielu virsmu apstrādei, taču sasniedzamā apdares kvalitāte un ģeometriskā precizitāte ir atkarīga no mašīnas stāvokļa un iestatījumiem. Prasīgākām specifikācijām var būt nepieciešama atsevišķa precīzas apdares operācija.
Superabrazīva un īpaši precīza slīpēšana
Superabrazīvajā slīpēšanā cietu un nodilumizturīgu sagatavju apstrādei tiek izmantoti tādi materiāli kā CBN vai dimants. CBN parasti ir piemērots rūdītiem dzelzs materiāliem, savukārt dimants tiek plaši izmantots karbīdam un progresīvai keramikai.
Ultraprecīzā slīpēšana koncentrējas uz ārkārtīgi mazām dimensiju kļūdām un smalku virsmas apdari. Tai ir nepieciešamas ļoti stabilas iekārtas, kontrolēta temperatūra, precīza disku kondicionēšana un atbilstoša metroloģija.
Šīs pieejas ir saistītas, bet ne identiskas. Superabrazīvs disks automātiski nerada īpaši precīzu rezultātu, visai iekārtai, procesam, darba virsmas stiprinājumam un pārbaudes sistēmai ir jāatbalsta nepieciešamā precizitāte.
Kādi ir galvenie slīpēšanas parametri?
Galvenie slīpēšanas parametri ietver ripas ātrumu, sagataves ātrumu, padeves ātrumu, griešanas dziļumu, slīpēšanas spiedienu, dzesēšanas šķidruma padevi, ripas specifikāciju, mašīnas stingrību un apstrādes stāvokli. Šie mainīgie lielumi kontrolē griešanas spēku, siltuma veidošanos, materiāla noņemšanas ātrumu, ripas nodilumu, izmēru precizitāti un virsmas apdari.
Slīpēšanas parametri jāizvēlas kā pilnīga sistēma. Padeves vai dziļuma palielināšana var uzlabot produktivitāti, bet arī palielināt spēku un termisko slodzi. Ripas ātruma maiņa ietekmē abrazīvā materiāla saķeri un nodiluma uzvedību.
Optimālie iestatījumi ir atkarīgi no ripas diametra, abrazīvā materiāla, sagataves cietības, slīpēšanas metodes un detaļas prasībām. Precīzai slīpēšanai ir nepieciešami stabili parametri, nevis vienkārši jāizmanto zemākā padeve vai augstākais pieejamais ātrums.
| Parametrs | Galvenā ietekme | Risks, ja tas ir nepareizi |
| Riteņa ātrums | Abrazīvās griešanas apstākļi | Riteņu nodilums, termiski bojājumi vai drošības risks |
| Sagataves ātrums | Kontakta laiks un krājumu noņemšana | Apdegums, viļņošanās vai slikta apdare |
| padeves ātrumu | Produktivitāte un slīpēšanas slodze | Pārmērīgs spēks vai neefektivitāte |
| Griezuma dziļums | Vienā piegājienā noņemtais materiāls | Karstums, deformācija, riteņu nodilums |
| Dzesēšanas šķidrums | Temperatūras un gružu kontrole | Virsmas bojājumi vai riteņu slodze |
| Riteņu apstrāde | Asums un riteņu ģeometrija | Stiklojums, slikta apdare, formas kļūda |
| Mašīnas stingrība | Izturība pret vibrāciju | Pļāpāšana un dimensiju variācijas |
Kādus materiālus var samalt?
Slīpēšanu var izmantot daudziem inženiertehniskajiem materiāliem, tostarp oglekļa tēraudam, nerūsējošajam tēraudam, rūdītajam tēraudam, instrumentu tēraudam, moderniem sakausējumiem, keramikai, karbīdam un atsevišķām inženiertehniskajām plastmasām vai kompozītmateriāliem. Materiāla cietība, termiskā izturība, elastība, trauslums un abrazīvo materiālu saderība nosaka atbilstošos ripas un slīpēšanas parametrus.
| materiāls | Slīpēšanas uzvedība | Galvenās bažas |
| Oglekļa tērauds | Parasti samalts ar alumīnija oksīdu | Karstums un riteņu nodilums |
| Nerūsējošā tērauda | Izturīgs un var sacietēt darbā | Degšana un riteņu slodze |
| Rūdīts tērauds | Nepieciešama atbilstoša abrazīvā veiktspēja | Termiskie bojājumi un cietības izmaiņas |
| Alumīnijs | Mīksts, elastīgs un pakļauts riteņu slodzei | Nosmērējošs un aizsērējis ritenis |
| Karbīds | Ļoti ciets un nodilumizturīgs | Riteņu izvēle un malu šķeldošana |
| Keramika | Ciets un trausls | Plaisas un pazemes bojājumi |
| Plastmasa | Karstumjutīgs un deformējams | Kušana vai deformācija |
Tērauds, nerūsējošais tērauds un alumīnijs
Tēraudu parasti slīpē vārpstām, mašīnu detaļām, gultņu virsmām un instrumentu komponentiem. Alumīnija oksīda riteņus plaši izmanto daudzām tērauda kategorijām, un īpašs riteņu dizains tiek izvēlēts atkarībā no cietības un slīpēšanas apstākļiem.
Nerūsējošā tērauda apstrāde var būt sarežģītāka, jo tas var sacietēt deformācijas rezultātā un radīt ievērojamu siltumu. Piemērots abrazīvs, kontrolēti saskares apstākļi un efektīvs dzesēšanas šķidrums palīdz samazināt apdegumus un virsmas bojājumus.
Alumīniju var slīpēt izvēlētiem precīzijas pielietojumiem, taču tā elastīgums var izraisīt abrazīvu slodzi un izsmērēšanos. Daudzām alumīnija CNC detaļām smalka frēzēšana vai cits apdares process var būt ekonomiskāks nekā parastā slīpēšana.
Rūdīti metāli un uzlaboti sakausējumi
Rūdīti tēraudi un moderni sakausējumi ir svarīgi slīpēšanas materiāli, jo tradicionālā griešana kļūst prasīgāka, palielinoties cietībai un nodilumizturībai. Slīpējot var apstrādāt gultņu virsmas, rūdītas vārpstas, presformas un precīzijas instrumentus pēc termiskās apstrādes.
CBN abrazīvus bieži izmanto rūdītiem dzelzs materiāliem to nodilumizturības un piemērotības šiem pielietojumiem dēļ.
Tomēr arī sacietējuši materiāli ir pakļauti slīpēšanas izraisītiem termiskiem bojājumiem. Procesam jānovērš pārmērīga uzkaršana, virsmas mīkstināšana, atlikušais stiepes spriegums un plaisāšana, kas varētu samazināt detaļas veiktspēju.
Keramika un trausli materiāli
Keramiku un citus trauslus materiālus var slīpēt, izmantojot piemērotus abrazīvos diskus, bieži vien ieskaitot dimanta instrumentus. Slīpēšana ir noderīga, lai kontrolētu tehnisko keramikas komponentu biezumu, līdzenumu un ģeometriju.
Galvenais izaicinājums ir plaisāšanas un pazemes bojājumu novēršana. Trausli materiāli var lūzt, nevis plastiski deformēties, ja abrazīvie spēki ir pārāk lieli.
Tāpēc rūpīgi jāizvēlas ripas specifikācija, griešanas dziļums, mašīnas stabilitāte un dzesēšanas šķidruma kontrole. Trauslām detaļām pēc slīpēšanas var sekot papildu apdare vai pārbaude.
Inženiertehniskās plastmasas un kompozītmateriāli
Dažas inženiertehniskās plastmasas un kompozītmateriālus var slīpēt, taču to uzvedība ievērojami atšķiras no metāliem. Plastmasas karstuma ietekmē var mīkstināties vai deformēties, savukārt kompozītmateriāli var saturēt šķiedras vai pildvielas, kas atšķirīgi reaģē uz nodilumu.
Slīpēšana var būt noderīga noteiktām līdzenuma, biezuma vai virsmas sagatavošanas prasībām. Tomēr parastā slīpēšana ne vienmēr ir labākā izvēle katram polimēram.
Daudzām CNC plastmasas detaļām labākus rezultātus var nodrošināt asi griezējinstrumenti, kontrolēta padeve un piemērots darbarīka stiprinājums. Slīpēšana jāizvēlas tikai tad, ja to attaisno materiāla un virsmas prasības.
Kādas ir slīpēšanas priekšrocības un ierobežojumi?
Slīpēšana nodrošina augstu izmēru precizitāti, smalku virsmas apdari, labu veiktspēju uz daudziem sacietējušiem materiāliem un precīzu plakanu, apaļu vai profilētu virsmu kontroli. Tās galvenie ierobežojumi ir relatīvi zema materiāla noņemšanas efektivitāte daudzos apdares pielietojumos, augstākas iekārtu izmaksas, abrazīvo ripu apkope, termisko bojājumu risks un nepieciešamība pēc prasmīgas procesa vadības.
Slīpēšana ir īpaši vērtīga, ja gatavajai detaļai ir jāatbilst augstām izmēru vai funkcionālām prasībām. Gultņu ligzdām, precīzijas matricām, slīdvirsmām un rūdītām detaļām var būt noderīgs kontrolēts abrazīvs apdares process.
Tomēr slīpēšana ne vienmēr ir visefektīvākā ražošanas metode. Ja CNC frēzēšana vai virpošana jau atbilst rasējuma specifikācijai, papildu slīpēšanas darbība var palielināt izmaksas un izpildes laiku, neuzlabojot detaļas veiktspēju.
| Aspekts | Priekšrocības | Ierobežojumi |
| Precizitāte | Atbalsta šaurus izmērus | Jutīgs pret karstumu un iestatīšanu |
| Virsmas apdare | Var radīt smalkas tekstūras | Atkarīgs no riteņa stāvokļa |
| Materiālās iespējas | Efektīvs sacietējušiem materiāliem | Nepieciešami piemēroti abrazīvi |
| ģeometrija | Precīzas plakanas un cilindriskas iezīmes | Ierobežots dažām sarežģītām formām |
| Produktivitāte | Atkārtojamas precizitātes ražošana | Var būt lēns pārmērīga krājuma gadījumā |
| Izmaksas | Var samazināt galīgo pārstrādi | Papildu ekspluatācijas un instrumentu izmaksas |
Slīpēšanas priekšrocības
Slīpēšanai ir vairākas svarīgas priekšrocības precīzai ražošanai. Tā var noņemt nelielu daudzumu materiāla ar kontrolētu ģeometriju, padarot to vērtīgu galīgajai apdarei pēc CNC apstrādes vai termiskās apstrādes.
Tās galvenās priekšrocības ir:
- Stingru izmēru pielaižu sasniegšana piemērotām detaļām.
- Plakanuma, apaļuma, paralēlisma un virsmas apdares uzlabošana.
- Rūdīta tērauda un citu grūti apstrādājamu materiālu apdare.
- Atkārtojamu virsmu izgatavošana precīzai montāžai.
- Nelielu dimensiju vai ģeometrisko noviržu labošana, ko atstājušas iepriekšējās darbības.
Slīpēšana ir īpaši efektīva, ja detaļas veiktspēja ir atkarīga no kontakta kvalitātes. Gultņu kakliņi, blīvēšanas virsmas, saskares virsmas un precīzijas instrumentu komponenti bieži vien prasa vairāk nekā tikai vizuāli gludu apdari.
Slīpēšanas ierobežojumi
Slīpēšanai ir ierobežojumi, kas saistīti ar procesa ātrumu, termisko uzvedību, riteņu nodilumu un aprīkojuma prasībām. Daudzos precīzijas pielietojumos slīpēšana ir vispiemērotākā apdares materiāla noņemšanai, nevis visas detaļas ražošanai no izejmateriāla.
Pārmērīga materiāla noņemšana var radīt siltumu un palielināt slīpēšanas laiku. Ripu apstrāde, dzesēšanas šķidruma pārvaldība, iekārtas kalibrēšana un pārbaude arī palielina ražošanas sarežģītību.
Slīpēšana var nebūt piemērota, ja elementam ir grūti piekļūt ar abrazīvo ripu vai ja vienkāršāks apstrādes process jau atbilst specifikācijai. Nevajadzīga slīpēšanas izvēle var palielināt izmaksas, nepievienojot funkcionālo vērtību.
Slīpēšanas izmaksas un ražošanas efektivitāte
Slīpēšanas izmaksas ir atkarīgas no mašīnas veida, sagataves materiāla, riteņa specifikācijas, nepieciešamās pielaides, virsmas apdares, iestatīšanas laika un ražošanas apjoma. Šauras pielaides un smalka apdare parasti prasa prasīgāku procesa kontroli un pārbaudi.
Mazām partijām iestatīšana un programmēšana var veidot ievērojamu daļu no kopējām izmaksām. Ražošanā svarīgāks kļūst cikla laiks, riteņu kalpošanas laiks, apstrādes biežums un atkārtojamība.
Kopējās izmaksās jāiekļauj:
- Sagataves sagatavošana un atlikušā slīpēšanas pielaide.
- Mašīnas iestatīšana, armatūras projektēšana un programmēšana.
- Abrazīvo ripu patēriņš un apstrāde.
- Slīpēšanas laiks un dzesēšanas šķidruma pārvaldība.
- Pārbaude, apstrāde un iespējama pārstrāde.
Mērķis ir panākt nepieciešamo funkciju par praktiskām ražošanas izmaksām, nevis norādīt pēc iespējas labāku apdari katrai virsmai.
Vides un drošības apsvērumi
Slīpēšanas drošība ir atkarīga no pareizas ripu izvēles, aizsargiem, drošas apstrādājamās daļas noturēšanas, pareizas montāžas, putekļu vai dzesēšanas šķidruma pārvaldības un apmācītas mašīnas lietošanas. Abrazīvie diski griežas lielā ātrumā un var radīt nopietnus draudus, ja tie tiek bojāti vai tiek izmantoti ārpus apstiprinātajiem ierobežojumiem.
Operatoriem jāievēro piemērojamās drošības procedūras attiecībā uz riteņu pārbaudi, ātruma ierobežojumiem, mašīnu aizsargiem, individuālajiem aizsardzības līdzekļiem un drošu apkopi. Abrazīvos riteņus nedrīkst darbināt, pārsniedzot to nominālo maksimālo ātrumu.
Svarīga ir arī vides kontrole. Slīpēšanas laikā var rasties metāla daļiņas, abrazīvi putekļi, dzesēšanas šķidruma migla un izlietotie šķidrumi. Atbilstoša filtrēšanas, savākšanas un utilizācijas prakse palīdz aizsargāt darbiniekus un uzturēt stabilu ražošanas vidi.
Kādas ir biežāk sastopamās slīpēšanas problēmas un kā tās var novērst?
Biežāk sastopamās slīpēšanas problēmas ir slīpēšanas apdegumi, pārmērīgs karstums, vibrēšana, slikta virsmas apdare, disku glazūra, abrazīvā slodze, izmēru variācijas, konusveida forma un sagataves deformācija. Šie defekti parasti rodas nepiemērotas disku specifikācijas, nepareizu griešanas parametru, sliktas dzesēšanas, nestabilas sagataves nostiprināšanas, disku nodiluma vai mašīnas stāvokļa dēļ.
Problēmu novēršana jāsāk ar defekta faktiskā cēloņa noteikšanu. Piemēram, raupja virsma var rasties vibrācijas, nepareizas disku apstrādes vai sagataves slodzes dēļ, nevis vienkārši pārmērīgas padeves dēļ.
Procesa korekcijai jāattiecas uz visu slīpēšanas sistēmu. Viena parametra maiņa, nepārbaudot riteņa stāvokli, dzesēšanas šķidrumu, mašīnas stabilitāti un materiāla uzvedību, var radīt īslaicīgus uzlabojumus, nenovēršot pamatcēloni.
| Problēma | Iespējamais cēlonis | Praktiska profilakse |
| Slīpēšanas apdegums | Pārmērīgs karstums vai riteņu berze | Uzlabojiet dzesēšanu un riteņu asumu |
| Pļāpāšanas pēdas | Vibrācija vai nestabila uzstādīšana | Uzlabojiet stingrību un riteņu balansu |
| Slikta virsmas apdare | Nepareizs ritenis vai pārklājums | Optimizējiet riteņu stāvokli un padevi |
| Riteņu iekraušana | Materiāla uzkrāšanās riteņu porās | Izvēlieties piemērotu riteni un pārklājuma materiālu |
| Dimensiju nobīde | Termiskā izplešanās vai riteņu nodilums | Kontroles temperatūra un pārbaude |
| Sagataves deformācija | Saspiešanas spriegums vai karstums | Uzlabot atbalstu un krājumu noņemšanu |
Slīpēšanas apdegumi un pārmērīgs karstums
Slīpēšanas apdegums rodas, ja pārmērīgs karstums maina sagataves virsmas stāvokli. Rūdīti tēraudi ir īpaši neaizsargāti, jo termiskā iedarbība var mainīt virsmas cietību, atlikušo spriegumu vai mikrostruktūru.
Dažiem materiāliem apdegums var izpausties kā krāsas maiņa, taču redzamā krāsa nav uzticama visu slīpēšanas bojājumu norāde. Virsmai var rasties metalurģiskas izmaiņas bez acīmredzamām atzīmēm.
Profilaksei nepieciešams piemērots ripu asums, atbilstoši griešanas parametri, efektīva dzesēšanas šķidruma padeve un kontrolēti slīpēšanas spēki. Kritiski svarīgiem sacietējušiem komponentiem var būt nepieciešama papildu pārbaude, ja slīpēšanas apdegums ir būtisks funkcionāls risks.
Vibrācija un slikta virsmas apdare
Vibrācija rada atkārtotus traipus vai viļņošanos, ko izraisa nestabila vibrācija starp ripu un sagatavi. To var izraisīt ripas nelīdzsvarotība, vāja stiprinājuma nostiprināšana, vārpstas problēmas, nepiemērota ripas specifikācija vai nestabili griešanas apstākļi.
Slikta virsmas apdare var veidoties arī bez acīmredzamas vibrācijas. Riteņu stiklojums, nepiemērots abrazīvo graudu izmērs, slīpēšanas stāvoklis vai gružu uzkrāšanās var radīt nelīdzenumus un skrāpējumus.
Risinājumam ir jāatbilst cēlonim. Risinājuma balansa uzlabošana, asuma atjaunošana, stiprinājuma pārbaude un slīpēšanas parametru pielāgošana var uzlabot stabilitāti. Pēc tam jāizmēra virsmas apdare, lai apstiprinātu korekciju.
Slīpripas nodilums un slodze
Ripas nodilums rodas, abrazīvajiem graudiem lūztot, kļūstot neasiem vai atdaloties slīpēšanas laikā. Neliels ripas nodilums ir nepieciešams, jo stabilai griešanai ir nepieciešamas jaunas griešanas asmeņi.
Riteņu slodze rodas, kad sagataves materiāls uzkrājas starp abrazīvajiem graudiem. Tas samazina griešanas efektivitāti un palielina berzi, siltuma veidošanos un virsmas bojājumu risku.
Atbilstoša abrazīvu izvēle un disku apstrāde palīdz kontrolēt šīs problēmas. Pareizais apstrādes biežums ir atkarīgs no materiāla, disku specifikācijas, virsmas apdares prasībām un ražošanas apstākļiem.
Izmēru kļūdas un sagataves deformācija
Slīpēšanas izmēru kļūdas var rasties termiskās izplešanās, riteņu nodiluma, vārpstas kustības, stiprinājuma deformācijas vai nepareizu mašīnas nobīžu dēļ. Plānas detaļas un garas vārpstas ir īpaši jutīgas, jo slīpēšanas laikā tās var saliekties vai kustēties.
Piemēram, pārmērīgs spriegošanas spēks var īslaicīgi saplacināt plānu plāksni. Pēc slīpēšanas un atskrūvēšanas plāksne var atgriezties sākotnējā formā un neizturēt līdzenuma pārbaudi.
Profilaksei nepieciešams piemērots atbalsts, stabila temperatūra, kontrolētas apdares kārtas un mērījumi pēc tam, kad detaļa ir sasniegusi atbilstošo pārbaudes stāvokli.
Kur CNC ražošanā tiek izmantota slīpēšana?
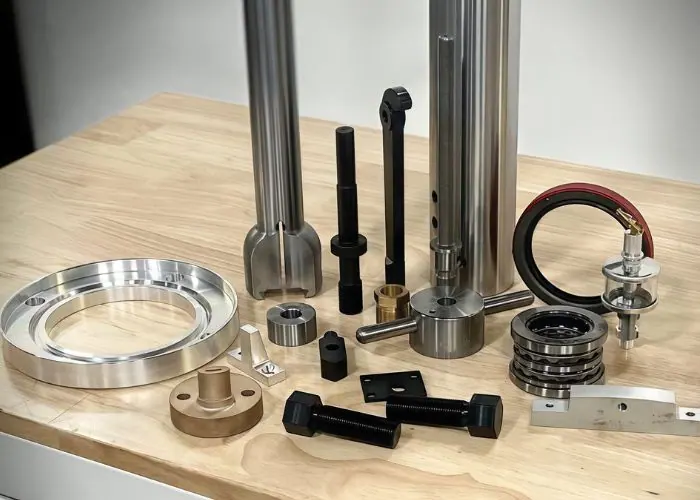
Slīpēšanu izmanto CNC ražošanā, lai apstrādātu precīzas detaļas, kurām nepieciešami precīzi izmēri, kontrolēta virsmas tekstūra, līdzenums, apaļums vai rūdīta materiāla apstrāde. Galvenās pielietojuma jomas ir automobiļu, rūpniecisko iekārtu, medicīnas ierīču, kosmosa, instrumentu un veidņu, elektronikas un pusvadītāju ražošanas nozare.
Slīpēšana bieži ir daļa no plašākas ražošanas secības. CNC frēzēšana vai virpošana rada primāro ģeometriju, termiskā apstrāde var nodrošināt nepieciešamo cietību, un slīpēšana apstrādā atlasītās kritiskās virsmas.
Šis process ir īpaši vērtīgs gadījumos, kad virsmas stāvoklis ietekmē mehānisko funkciju. Precīzām slīdvirsmām, blīvēšanas virsmām, gultņu ligzdām un savienojošajām detaļām var būt nepieciešama kontrolēta ģeometrija un apdare, lai tās darbotos droši.
| Pielietojums | Tipiskas daļas | Kāpēc tiek izmantota slīpēšana |
| Automobiļu | Vārpstas, zobrati, gultņu komponenti | Apaļums un virsmas kontrole |
| Rūpnieciskās iekārtas | Vadotnes virsmas, precīzijas uzmavas | Izmēru konsekvence |
| Medicīna | Ķirurģiskie instrumenti, precīzijas ieliktņi | Precizitāte un virsmas kvalitāte |
| Aerospace | Rūdītas vārpstas, precīzi mehānismi | Kontrolētas pielaides |
| Instrumenti un veidnes | Veidņu plāksnes, ieliktņi, presformas | Plakanums un instrumentu ģeometrija |
| Elektronika | Precīzijas armatūra un keramikas detaļas | Līdzenums un virsmas sagatavošana |
Automobiļu komponenti
Automobiļu slīpēšana parasti tiek izmantota vārpstām, gultņu virsmām, zobratiem, sadales vārpstām, kloķvārpstām un citām detaļām, kurām nepieciešamas precīzas apaļas vai formas virsmas.
Rotējošu detaļu gadījumā diametrs, apaļums un virsmas apdare ietekmē berzi, nodilumu, troksni un montāžas piemērotību. Slīpēšana ir vērtīga, jo tā var uzlabot šīs īpašības pēc virpošanas, termiskās apstrādes vai citām ražošanas darbībām.
Ražošanā atkārtojamība ir īpaši svarīga. Riteņu nodilums, apstrādes intervāli, mērījumi procesa laikā un stabila sagataves nostiprināšana palīdz uzturēt konsekventus rezultātus lielās partijās.
Rūpnieciskās iekārtas un precīzijas iekārtas
Rūpnieciskajās mašīnās slīpēšanu izmanto vadotņu, mašīnu detaļu, gultņu kakliņu, hidraulisko uzmavu, precīzijas plākšņu un precīzi apstrādātu savienojošo virsmu izgatavošanai.
Šo komponentu pareiza montāža un darbība bieži vien ir atkarīga no līdzenuma, paralēlisma vai apaļuma. Slikta ģeometrija var izraisīt nevienmērīgu kontaktu, izlīdzināšanas problēmas, palielinātu nodilumu vai saīsinātu kalpošanas laiku.
Virsmas slīpēšana ir izplatīta plakanu mehānisku detaļu apstrādei, savukārt cilindriskā un iekšējā slīpēšana tiek izmantota rotējošiem un ar urbumu saistītiem elementiem. Izvēle ir atkarīga no funkcionālās ģeometrijas, nevis tikai no nozares.
Medicīnas ierīces un instrumenti
Medicīniskajām ierīcēm un instrumentiem var būt nepieciešama precīza slīpēšana rūdītiem nerūsējošā tērauda komponentiem, nelielām mehāniskām detaļām, ķirurģiskiem instrumentiem un atsevišķām ar implantiem saistītām detaļām.
Virsmas integritāte ir īpaši svarīga. Izmēru precizitāte vien var nebūt pietiekama, ja slīpēšana rada apdegumus, asumus, piesārņojumu vai nepiemērotu virsmas tekstūru.
Procesam jābūt atbilstošam materiālam un paredzētajai funkcijai. Atbilstoša pārbaude un tīrīšana palīdz apstiprināt, ka apstrādātā virsma atbilst nepieciešamajām inženiertehniskajām prasībām.
Aviācijas un kosmosa komponenti
Aviācijas un kosmosa lietojumprogrammās var izmantot slīpēšanu precīzām vārpstām, ar šasiju saistītām detaļām, rūdītām mehāniskām saskarnēm un citām augstas veiktspējas detaļām, kurām nepieciešama kontrolēta ģeometrija.
Šīs detaļas var ietvert sarežģītus sakausējumus, stingras pārbaudes prasības un augstvērtīgus materiālus. Tāpēc slīpēšanas apstākļi ir rūpīgi jāizvēlas, lai aizsargātu virsmas integritāti un izvairītos no termiskiem bojājumiem.
Šo procesu var izmantot pēc virpošanas, frēzēšanas vai termiskās apstrādes. Šādos gadījumos kontrolēta slīpēšanas pielaide un dokumentēta pārbaude ir svarīga izmēru konsekvences nodrošināšanai.
Instrumenti, veidnes un štancformas
Slīpēšana tiek plaši izmantota veidņu pamatnēm, presformu plāksnēm, precīzijas ieliktņiem, perforatoriem, griezējinstrumentiem un rūdītiem instrumentu komponentiem.
Apstrādes virsmām bieži vien ir nepieciešams līdzenums, paralēlisms, precīzi profili un kontrolēti izmēri, jo nelielas kļūdas var tieši pāriet uz ražotajiem produktiem.
Virsmas slīpēšana var apstrādāt veidņu plāksnes un atskaites virsmas. Formveida vai profila slīpēšanu var izmantot formētām ieliktnēm, savukārt instrumentu slīpēšana saglabā griešanas malu ģeometriju. Šīs darbības atbalsta instrumentu precizitāti, montāžu un kalpošanas laiku.
Elektronikas un pusvadītāju komponenti
Elektronikas un pusvadītāju ražošanā keramikas komponentiem, precīzijas armatūrai, ar plāksnēm saistītai apstrādei un citām detaļām, kurām nepieciešama smalka ģeometrija vai kontrolēts biezums, var izmantot specializētus slīpēšanas procesus.
Šie pielietojumi var ietvert cietus vai trauslus materiālus, kuriem nepieciešami rūpīgi izvēlēti abrazīvi materiāli un griešanas apstākļi ar minimālu bojājumu risku. Līdzenums, biezuma vienmērīgums, tīrība un pamatnes integritāte var būt svarīgāki par kopējo izskatu.
Slīpēšanas metodei ir jāatbilst materiālam un pielietojumam. Tradicionālos metāla slīpēšanas iestatījumus nedrīkst tieši pielietot pusvadītāju vai progresīvām keramikas detaļām bez validācijas.
Kā izvēlēties pareizo slīpēšanas procesu?
Pareizais slīpēšanas process jāizvēlas atkarībā no detaļas ģeometrijas, materiāla cietības, pielaides, virsmas apdares, atlikušās apstrādes pielaides, ražošanas apjoma un kopējām ražošanas izmaksām. Izvēlētajam procesam ir jāsasniedz funkcionālās prasības bez nevajadzīgām slīpēšanas darbībām, pārmērīga termiskā riska vai novēršamiem ražošanas izdevumiem.
Slīpēšanas procesa izvēle sākas ar inženiertehnisko rasējumu. Vispirms jānosaka kritiskās virsmas, pēc tam nepieciešamie izmēri, ģeometriskās pielaides, materiāla stāvoklis un virsmas tekstūra.
Pēc tam ir jāpārskata ražošanas process. Detaļai var būt nepieciešama virpošana, kam seko cilindriska slīpēšana, frēzēšana, kam seko virsmas slīpēšana, vai termiskā apstrāde, kam seko precīza apdare. Pareizā secība ir atkarīga no materiāla stabilitātes un detaļas gala funkcijas.
| Atlases faktors | Inženiertehniskais jautājums | Iespējamais virziens |
| Plakanums | Vai detaļai ir nepieciešama precīza plakana virsma? | Virsmas slīpēšana |
| Ārējais diametrs | Vai ir nepieciešams precīzs apaļums? | Cilindriskā slīpēšana |
| Ražošanas daudzums | Vai ir nepieciešamas daudzas līdzīgas vārpstas? | Bezcentra slīpēšana |
| Urbuma precizitāte | Vai iekšējam diametram ir nepieciešama apdare? | Iekšējā slīpēšana |
| Sarežģīts profils | Vai ir nepieciešama formēta virsma? | Formas vai profila slīpēšana |
| Materiāla cietība | Vai detaļa ir sacietējusi? | Piemērots precīzijas abrazīvs process |
| Izmaksas | Vai frēzēšana vai virpošana var izpildīt prasību? | Izvairieties no nevajadzīgas slīpēšanas |
Pielāgojiet procesu detaļas ģeometrijai
Detaļas ģeometrija ir pirmais apsvērums, jo dažādām virsmām ir paredzēti dažādi slīpēšanas procesi.
Plakanās plāksnes un precīzas atskaites virsmas parasti ir piemērotas virsmas slīpēšanai. Apaļām vārpstām var būt nepieciešama cilindriska vai bezcentra slīpēšana. Iekšējiem urbumiem ir nepieciešams piemērots iekšējās slīpēšanas aprīkojums.
Sarežģītākām formām var būt nepieciešama veidņu slīpēšana, profilu slīpēšana vai cits specializēts process. Procesu nevajadzētu izvēlēties tikai tāpēc, ka piegādātājam ir pieejama konkrēta slīpmašīna.
Apsveriet materiāla cietību un apstrādājamību
Materiāla cietība un apstrādājamība ietekmē abrazīvu izvēli, riteņu nodilumu, siltuma veidošanos un slīpēšanas iespējamību.
Rūdītam tēraudam var būt nepieciešama cita griešanas ripa un stratēģija nekā alumīnijam vai nerūsējošajam tēraudam. Trauslai keramikai nepieciešama īpaša uzmanība plaisāšanas novēršanai, savukārt elastīgiem materiāliem var rasties slodze uz ripu.
Svarīgs ir arī materiāla stāvoklis. Termiski apstrādāta detaļa var darboties atšķirīgi no tā paša sakausējuma pirms sacietēšanas. Tāpēc materiāla izvēle jāsaskaņo ar slīpēšanas un pārbaudes prasībām.
Novērtējiet pielaidi un virsmas apdares prasības
Tolerance un virsmas apdare nosaka, vai ir nepieciešama slīpēšana un cik prasīgs ir šis process.
Detaļu ar standarta izmēriem un vidēju virsmas apdari var izgatavot, izmantojot CNC frēzēšanu vai virpošanu. Precīzai gultņa ligzdai vai plakanai atskaites virsmai var būt nepieciešama papildu slīpēšanas operācija.
Stingru prasību gadījumā rasējumā skaidri jānošķir izmēru pielaide, ģeometriskā pielaide un virsmas raupjums. Norādīta Ra vērtība negarantē automātiski līdzenumu, apaļumu vai precīzu elementu atrašanās vietu.
Slīpēšanas izmaksu un ražošanas apjoma līdzsvarošana
Slīpēšanas izmaksas ir atkarīgas no iestatīšanas, programmēšanas, mašīnas iespējām, abrazīviem materiāliem, apstrādes, pārbaudes un cikla laika.
Prototipu un nelielu partiju gadījumā izmaksas var nosvērt iestatīšana. Lielākiem ražošanas apjomiem arvien svarīgāka kļūst stabila sagataves nostiprināšana, riteņu kalpošanas laiks, automatizēta mērīšana un atkārtojamība.
Zemāka iekārtas jauda ne vienmēr nodrošina zemākās kopējās izmaksas. Piemērotāka dzirnaviņa var samazināt apstrādes laiku, atkārtotas apstrādes nepieciešamību un pārbaudes atšķirības.
Labākais lēmums ņem vērā kopējās ražošanas izmaksas kopā ar risku, ka netiks izpildīta nepieciešamā detaļas specifikācija.
Izlemiet, kad pēc CNC apstrādes ir nepieciešama slīpēšana
Slīpēšana jāpievieno pēc CNC apstrādes , ja nepieciešamo ģeometriju, precizitāti, virsmas apdari vai materiāla stāvokli nevar droši panākt, tikai frēzējot vai virpojot.
Tipiskas situācijas ietver:
- Rūdīta tērauda vārpsta, kam nepieciešams precīzs gultņa diametrs.
- Frēzēta plāksne, kurai nepieciešams stingrāks līdzenums vai paralēlisms.
- Precīzs urbums, kam nepieciešama galīgā ģeometriskā korekcija.
- Veidnes ieliktnis, kam nepieciešamas precīzas savienojošās virsmas.
- Komponents, kam pēc termiskās apstrādes nepieciešama smalka apdare.
Slīpēšana nav automātiski nepieciešama katrai precīzijas detaļai. Inženieriem pirms sekundārās operācijas pievienošanas jāsalīdzina galīgās prasības ar sākotnējā apstrādes procesa sasniedzamajām iespējām.
Biežāk uzdotie jautājumi
Kādas pielaides var sasniegt ar precīzu slīpēšanu?
Precīza slīpēšana var sasniegt izmēru pielaides aptuveni ±0.005–0.01 mm piemērotām detaļām un kontrolētam aprīkojumam, savukārt specializēti procesi var sasniegt mikronu līmeņa precizitāti. Faktiskā jauda ir atkarīga no detaļas izmēra, ģeometrijas, materiāla, mašīnas stāvokļa, temperatūras un pārbaudes metodēm. Izmēru pielaide ir jānošķir arī no līdzenuma, apaļuma un virsmas raupjuma. Piemēram, slīpēta detaļa var atbilst ±0.005 mm izmēra pielaidei, taču tai joprojām ir nepieciešama atsevišķa ģeometrisko pielaižu pārbaude. Šīs vērtības ir piemēri, nevis universālas garantijas.
Kā slīpēšana salīdzināma ar CNC frēzēšanu galīgajai apdarei?
Slīpēšana parasti noņem mazāku materiāla daudzumu, izmantojot abrazīvus graudus, savukārt CNC frēzēšana izmanto noteiktas griešanas malas, lai iegūtu ģeometriju un apstrādātas virsmas. Slīpēšana var būt izdevīga rūdītiem materiāliem, smalkai virsmas apdarei un augstām līdzenuma vai apaļuma prasībām. CNC frēzēšana parasti ir efektīvāka sarežģītām kabatām, kontūrām un lielākam materiāla noņemšanas apjomam. Ja frēzēšana jau sasniedz noteikto pielaidi un virsmas apdari, slīpēšana var radīt nevajadzīgas izmaksas. Pareizā izvēle ir atkarīga no elementu ģeometrijas un funkcionālajām prasībām.
Vai slīpēšanu var izmantot rūdītam tēraudam un nerūsējošajam tēraudam?
Jā. Slīpēšanu parasti izmanto rūdīta tērauda un nerūsējošā tērauda apstrādei, taču ripu izvēle un termiskā kontrole ir kritiski svarīgas. Rūdītu tēraudu var slīpēt ar piemērotiem alumīnija oksīda vai CBN diskiem, savukārt nerūsējošajam tēraudam jāpievērš uzmanība ripu slodzei, berzei un siltuma ģenerēšanai. Slīpējot var apstrādāt precīzas vārpstas, gultņu virsmas un instrumentus pēc sacietēšanas. Tomēr nepareizi slīpēšanas apstākļi var izraisīt virsmas apdegumus, cietības izmaiņas vai atlikušo spriegumu. Procesa izvēlei jāvadās pēc materiāla kategorijas un termiskās apstrādes apstākļiem.
Kas izraisa slīpēšanas apdegumus un kā tos var novērst?
Slīpēšanas apdegumi rodas pārmērīga karstuma dēļ ripas un sagataves saskares zonā. Biežākie cēloņi ir blāvi abrazīvie graudi, pārmērīgs slīpēšanas spēks, nepiemēroti parametri, slikta dzesēšanas šķidruma padeve un ripas glazūra. Uz rūdīta tērauda termiski bojājumi var samazināt virsmas cietību vai radīt kaitīgus atlikušos spriegumus. Profilakse ietver piemērota ripas izvēli, asu griešanas graudu uzturēšanu, slīpēšanas apstākļu optimizēšanu un dzesēšanas šķidruma efektīvu novirzīšanu. Vizuāla pārbaude vien nevar noteikt visus apdegumu veidus, tāpēc kritiskām detaļām var būt nepieciešama papildu virsmas integritātes pārbaude.
Kad CNC apstrādāta detaļa ir jāapstrādā ar slīpēšanu?
Ar CNC apstrādāta detaļa ir jāapstrādā ar slīpēšanu, ja frēzēšana vai virpošana nevar konsekventi nodrošināt nepieciešamo pielaidi, līdzenumu, apaļumu, virsmas apdari vai rūdītā materiāla stāvokli. Piemēram, virpotai gultņa kakliņai var būt nepieciešama cilindriska slīpēšana, lai uzlabotu diametru un apaļumu, savukārt frēzētai instrumentu plāksnei var būt nepieciešama virsmas slīpēšana, lai nodrošinātu stingrāku līdzenumu. Slīpēšana jāplāno pirms pēdējās apstrādes stadijas, lai saglabātu pietiekamu apdares pielaidi. Slīpēšanas pievienošana nevajadzīgi palielina izmaksas, apstrādi un izpildes laiku, ne vienmēr uzlabojot veiktspēju.
Secinājumi
Slīpēšana ir svarīgs precīzas ražošanas process precīzu izmēru, kontrolētas virsmas apdares un uzticamu funkcionālu virsmu iegūšanai. Tās efektivitāte ir atkarīga no pareizas slīpēšanas metodes, abrazīvās ripas, mašīnas, griešanas parametru, dzesēšanas šķidruma sistēmas un pārbaudes pieejas izvēles. Virsmas slīpēšana, cilindriskā slīpēšana, iekšējā slīpēšana un citas metodes katra kalpo atšķirīgiem pielietojumiem. Labākā ražošanas stratēģija izmanto slīpēšanu, ja detaļas ģeometrija, materiāls, pielaide vai virsmas stāvoklis prasa precizitāti, kas pārsniedz tradicionālās griešanas operācijas.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus pielāgotiem metāla un plastmasas komponentiem. Mūsu komanda atbalsta CNC frēzēšanu, virpošanu, DFM analīzi, materiālu izvēli, virsmas apdari un kvalitātes pārbaudi, lai palīdzētu klientiem ražot precīzas, stabilas un ražojamas detaļas reāliem inženiertehniskiem pielietojumiem.
















